
金属とプラスチックのハイブリッド部品の設計では、壁厚比、抜き勾配、金属保持形状のバランスを取って、物理的な接合部の破損を防ぐ必要があります。金属製スタッド、ねじ付き真鍮ブッシュ、または導電性銅端子をプラスチックボスに直接組み込むと、ポリマー冷却収縮時に局部的な大きな円周応力が発生します。.
ボスの壁厚が不十分だったり、内部コーナーが鋭いと、機械的な道路振動や熱衝撃試験中に、埋め込まれた金属要素の周囲で応力割れが発生します。初期の3Dモデリング中に標準化されたCAD設計ルールを確立することで、高価な金型修正を排除し、高歩留まりの量産を保証します。この技術的なDfMガイドでは、ボスとインサートの壁厚比率、ローレット加工のインターロック、および金型のシャットオフシール形状を分析します。.
目次
重要なCADパラメータ:ボス径、壁厚、抜き勾配
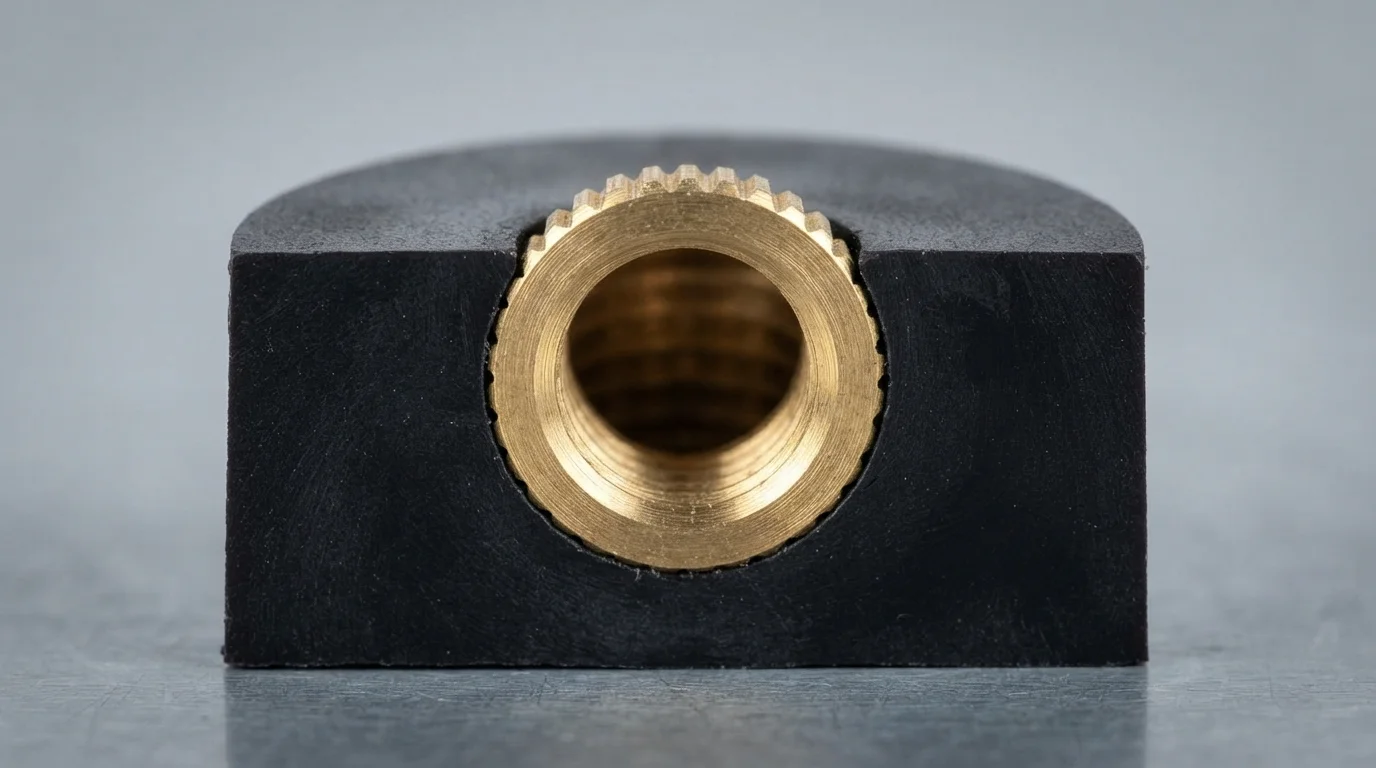
包括的な インサート成形設計ガイドライン に従うことで、ポリマー冷却中に発生する内部円周応力にプラスチックボス壁が耐えられるようになります。経験則では、プラスチックスクリューボスの外径(OD)は、埋め込まれた金属インサートの外径の2.0〜2.5倍に等しくする必要があります。インサート周囲の壁厚を均一に保つことで、局部的な冷却差によるヒケや、高性能熱可塑性プラスチックでの応力割れを防ぎます。 PA66, PBT, または PC/ABS.
抜き勾配の選択は、コアスチールからのクリーンな部品取り出しに重要な役割を果たします。垂直なボス壁とコアピンには、金型開放時のドラッグマークや焼き付きを防ぐために、最小1.0°〜2.0°の抜き勾配が必要です。ボスの基部に十分な内部Rを設けることで機械的応力を分散し、応力集中点となる鋭い90度コーナーを排除します。.
| 設計パラメータ | 推奨CADガイドライン | 違反時の物理的リスク | 主な最適化戦略 |
|---|---|---|---|
| ボス外径比 | 2.0x – 2.5x Insert Outer Diameter | Hoop stress cracking during cooling | Maintain uniform wall mass around insert core |
| Boss Wall Draft Angle | 1.0° – 2.0° Minimum Taper | Core drag marks & part distortion | Add 1° extra draft for textured outer boss surfaces |
| Base Fillet Radius | 25% – 50% of Wall Thickness | Localized notch stress concentration | Smooth internal boss-to-wall corner transitions |
Knurling Mechanics and Interlocking Feature Design
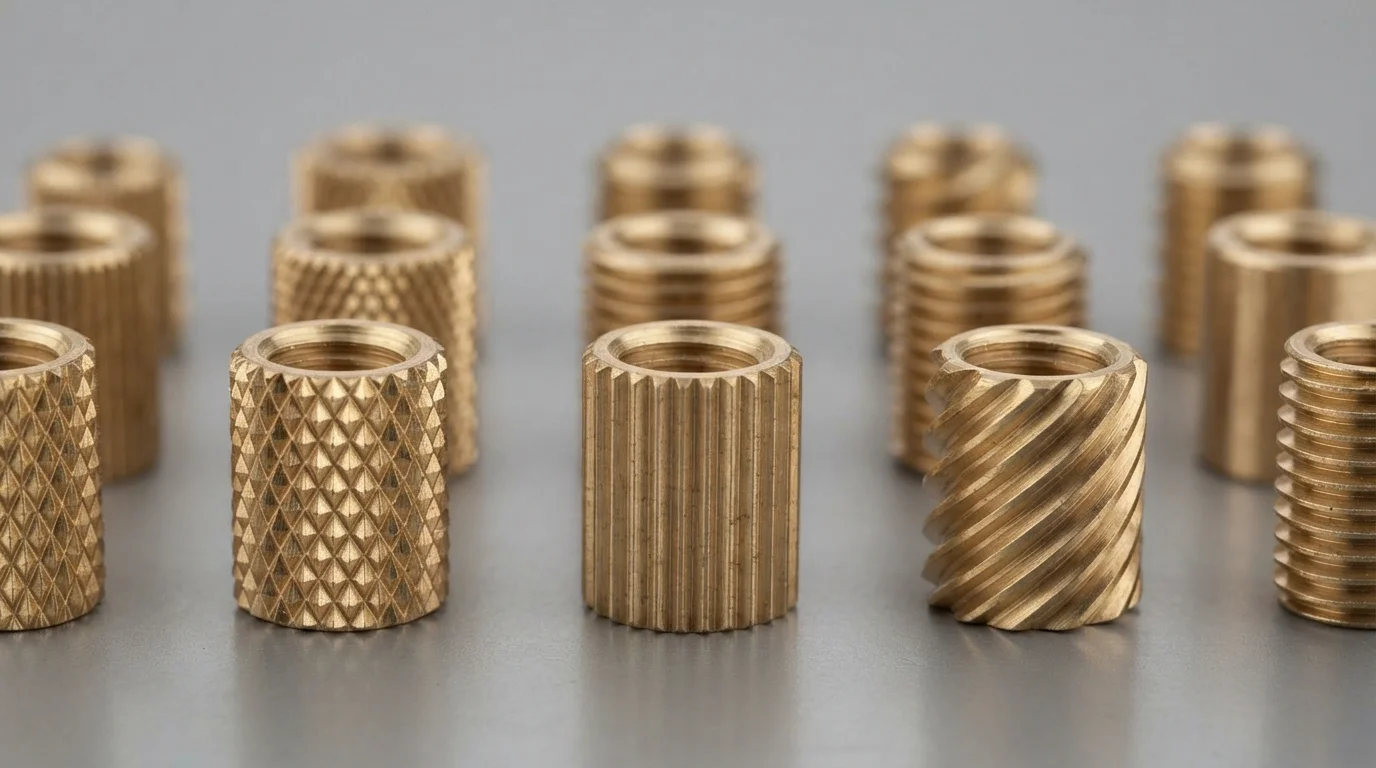
Mechanical interlock design directly governs the rotational torque and axial pull-out resistance of encapsulated fasteners. Pre-molded 真鍮 inserts feature external knurling patterns—such as diamond, straight, or helical knurls—that lock into the cooling polymer. Diamond knurling provides superior bidirectional resistance against combined rotational torque and axial pull-out forces.
インサート長に沿って環状溝やアンダーカット肩部を組み込むことで、高負荷機械試験中の軸方向保持力が向上します。高圧で注入された溶融樹脂がローレット溝を完全に充填し、連続的な機械的接合を形成します。カスタム インサート成形 適切に指定されたローレット付きファスナーを使用することで、自動ねじ組み立て中のインサートの回転抜けを防ぎます。.
主要な機械的インターロック設計手順は以下の通りです:
- ダイヤモンドローレットの選択—クロスハッチローレットを指定することで、ねじり力と軸方向保持力の複合的な最大の保持力を実現します。.
- 環状溝の組み込み—円周方向の溝を機械加工することで、軸方向の引き抜きに対する高い物理的抵抗を提供します。.
- ローレット深さのクリアランス—樹脂の流れがマイクロローレット溝を空気溜まりなく充填することを確保し、機械的インターロックを最大化します。.
- インサートパイロット段差—滑らかなパイロット導入段差を組み込むことで、手動またはロボットによるコアピン装填を簡素化します。.
プラスチックバリを防ぐための金型シャットオフランドの設計
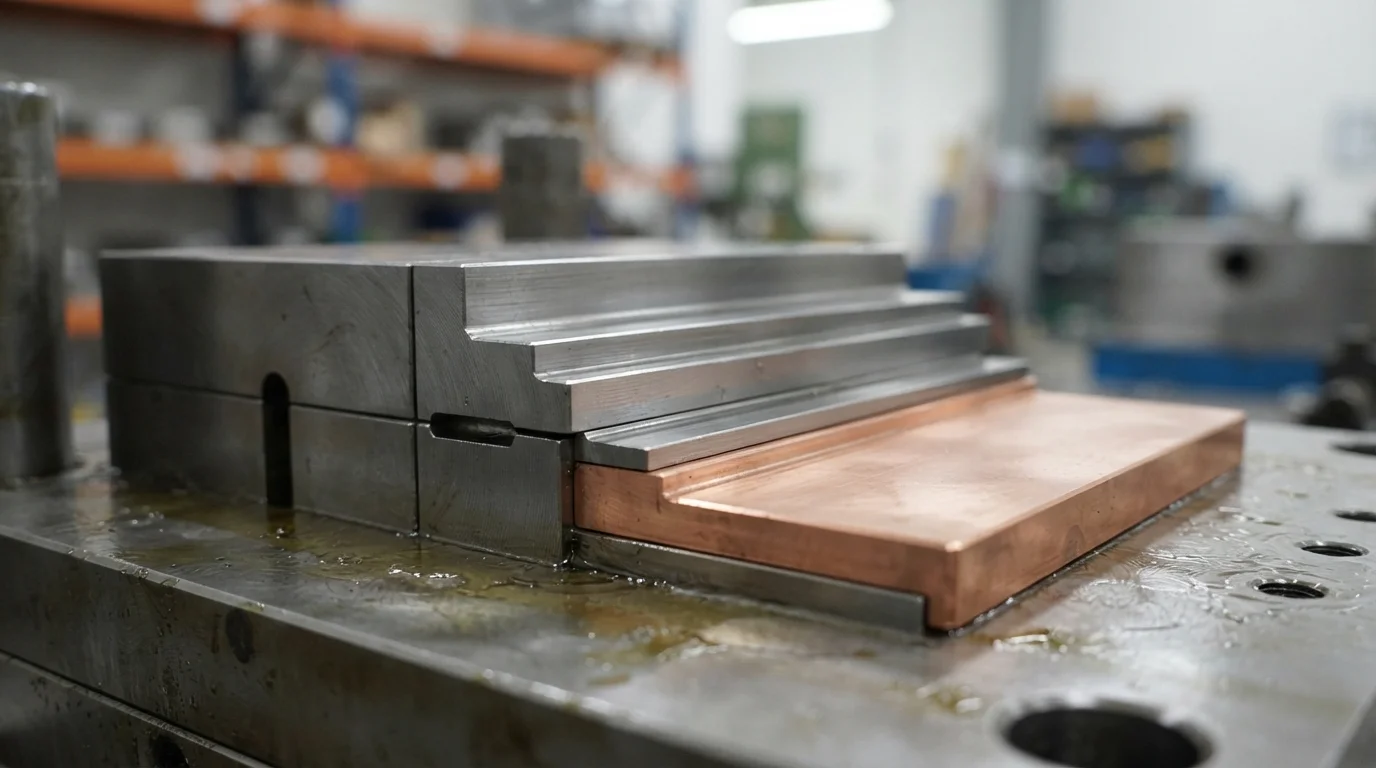
プラスチックバリが通電中の電気接点やねじ穴に漏れ出るのを防ぐには、精密な工具シャットオフランドの設計が必要です。シャットオフランドは、硬化した金型鋼が金属インサート表面に直接クランプされる機械的接触面を表します。.
インサート肩部に沿って幅少なくとも0.5 mmの平坦なシール段差を設計することで、高圧溶融体の漏れに対する確実な物理的バリアを形成します。スプリング式フローティングコアピンを組み込むことで、打ち抜き金属インサートの寸法公差を補償し、金属基板を押しつぶすことなく緊密なシャットオフ接触を維持します。.
よくある質問 (FAQ)
ねじ付き真鍮インサートに推奨されるボス壁厚比は?
推奨されるボス外径(OD)は、金属インサートの外径の2.0〜2.5倍に等しくする必要があります。この比率を維持することで、ポリマー冷却中に発生する円周応力を吸収するのに十分なプラスチック壁質量が確保され、局部的な応力割れを防ぎます。.
どのローレットパターンが最も高いトルクアウト抵抗を提供しますか?
ダイヤモンドローレット(クロスハッチ)は、回転トルクと軸方向の引き抜き力に対する最も高い複合抵抗を提供します。ストレートローレットは高いトルクアウト抵抗を提供しますが、軸方向の引き抜きを防ぐために追加の環状溝が必要です。.
シャットオフランドは、樹脂が真鍮ねじ部ににじみ出るのをどのように防ぎますか?
シャットオフランドは、硬化工具鋼と金属インサートのショルダーとの間に緊密な機械的シールを形成します。幅0.5 mmの平坦なシールランドステップを設計することで、溶融樹脂がショルダーを越えて内部の止まり穴または貫通ねじ部ににじみ出るのを防ぎます。.