
La selezione del corretto processo di incapsulamento polimerico nelle prime fasi di progettazione CAD determina se un assieme soddisfa gli obiettivi di resistenza meccanica, tenuta e costo. I team di sviluppo prodotto confondono spesso le tecniche di stampaggio multi-materiale, in particolare quando devono scegliere tra posizionare elementi metallici preformati in una cavità di stampo o stratificare elastomeri flessibili su telai rigidi in plastica.
Comprendere le differenze fondamentali tra l'incapsulamento metallo-plastica e il sovrastampaggio polimero morbido-su-duro previene riprogettazioni degli stampi e garantisce un'adesione ottimale dei materiali. Valutare la compatibilità del substrato, la meccanica del nucleo dello stampo e i compromessi sui tempi di ciclo consente agli ingegneri di selezionare la corretta via di produzione. Questo confronto tecnico analizza le definizioni strutturali, le architetture degli stampi e i criteri di selezione delle applicazioni.
Sommario
Differenze Strutturali Principali: Plastica su Metallo vs. Resina Morbida su Dura
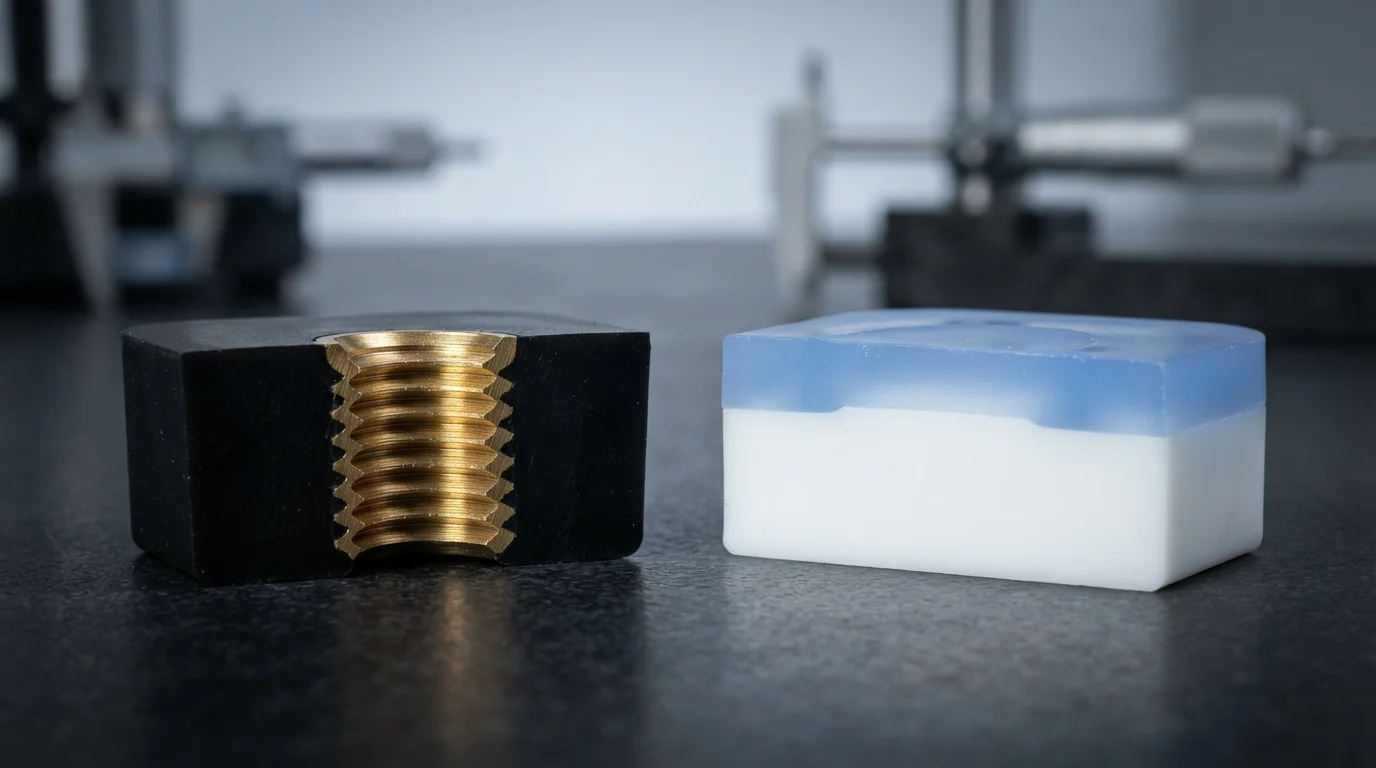
Analizzando sovrastampaggio vs stampaggio a inserti inizia definendo il materiale del substrato e gli obiettivi funzionali primari. Lo stampaggio a inserti personalizzato posiziona substrati non plastici preformati—come perni filettati in ottone, barre di rame o sensori elettronici—direttamente nella cavità dello stampo prima dell'iniezione del polimero. La plastica fusa incapsula l'inserto metallico durante un singolo colpo di iniezione, creando un blocco meccanico permanente al raffreddamento.
Al contrario, il, sovrastampaggio stratifica una seconda resina termoplastica o elastomerica su un componente plastico esistente. Lo stampaggio primario modella il telaio rigido in plastica da materiali come ABS, policarbonato (PC), o PA66. Lo stampaggio secondario modella quindi un polimero flessibile come TPE o TPU sul telaio rigido, producendo impugnature soft-touch, maniglie ergonomiche o guarnizioni integrate impermeabili.
Progettazione dello stampo, chimica di adesione e confronto dei tempi di ciclo
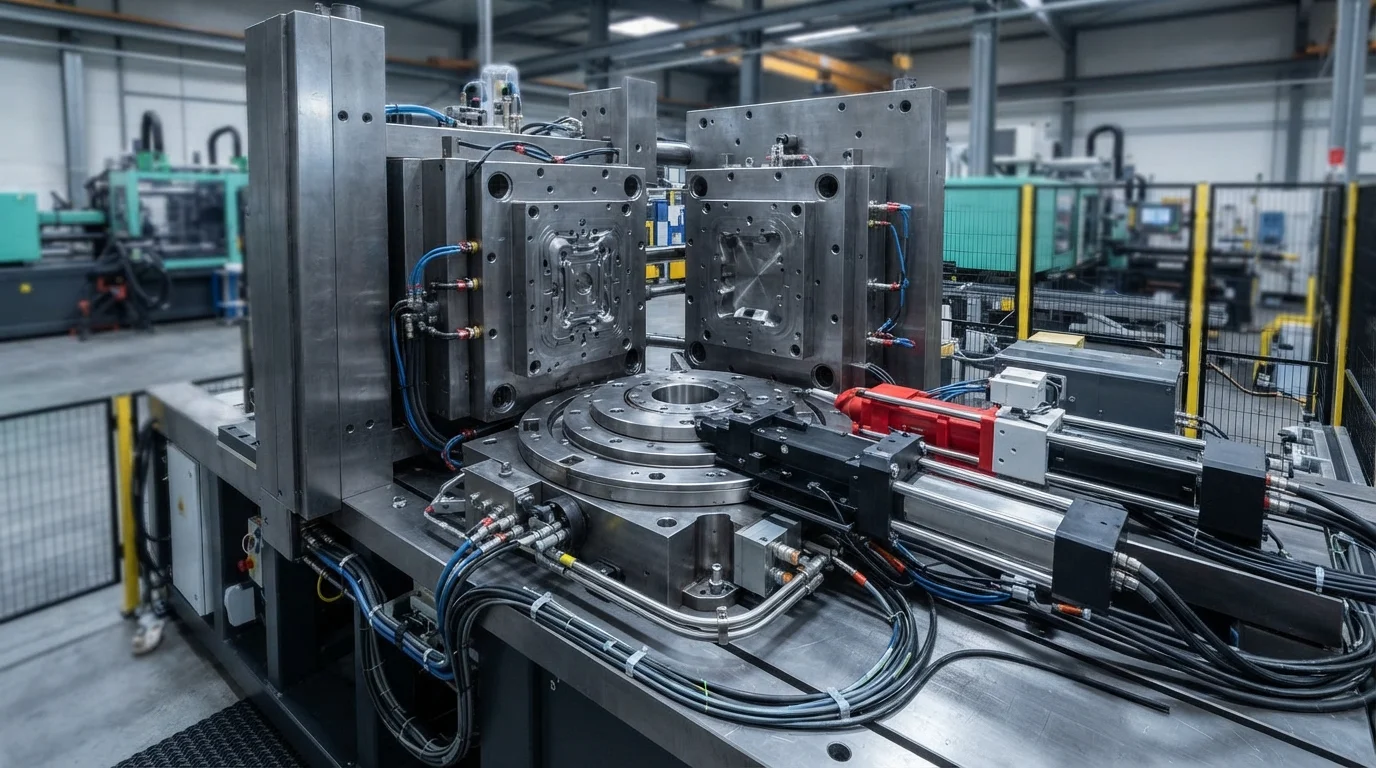
Le configurazioni dello stampo e i meccanismi di adesione variano significativamente tra queste due metodologie di stampaggio. Le basi degli stampi a inserto presentano perni di centraggio specializzati, magneti o porte a vuoto per mantenere saldamente gli inserti metallici contro l'acciaio dello stampo, prevenendo lo spostamento sotto il flusso di fusione ad alta velocità. Gli stampi per overmolding utilizzano confini in acciaio di chiusura specializzati per controllare le linee di flusso della gomma morbida, impiegando spesso piastre rotanti a doppio colpo o stampi a trasferimento 2K.
Anche la meccanica di adesione interfacciale differisce fondamentalmente tra i due processi. L'incapsulamento degli inserti si basa sull'incastro meccanico, dove la resina in ritiro si blocca saldamente in scanalature zigrinate o sottosquadri lavorati nell'inserto metallico. L'overmolding si basa principalmente sulla fusione chimica, dove la resina calda del secondo colpo fonde lo strato esterno del substrato plastico rigido per formare un confine molecolare intrecciato.
| Metrica di processo | Stampaggio a inserto personalizzato | Overmolding elastomerico personalizzato | Raccomandazione ingegneristica primaria |
|---|---|---|---|
| Tipo di materiale del substrato | Metalli preformati (ottone, rame, acciaio) | Termoplastici rigidi (ABS, PC, PA66) | Selezionare lo stampaggio a inserto per elementi di fissaggio ad alta coppia/resistenza allo strappo |
| Tipo di adesione interfacciale | Incastro zigrinato puramente meccanico | Fusione molecolare chimica (interdiffusione) | Scegliere il sovrastampaggio per guarnizioni IP67 e impugnature soft-touch |
| Complessità del nucleo dell'attrezzatura | Perni di posizionamento e acciaio di chiusura flottante | Piastre rotanti o cavità di trasferimento 2K | Lo stampaggio a inserto offre NRE iniziale inferiore per bassi volumi |
Quale processo si adatta al tuo design 3D? Matrice di selezione ingegneristica
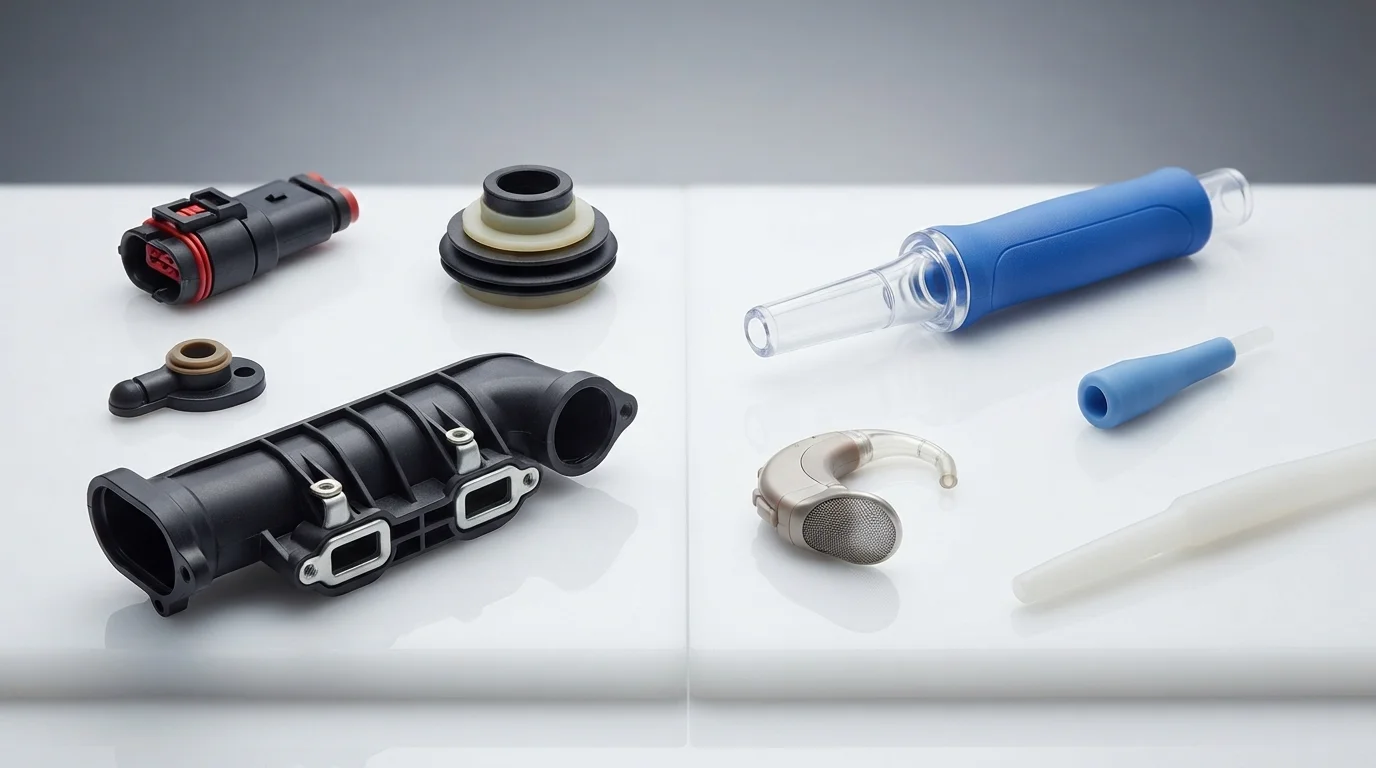
La scelta tra i due processi dipende dai requisiti funzionali primari della geometria del pezzo 3D. I progetti che richiedono un'elevata forza di estrazione della filettatura, un isolamento elettrico ad alta tensione o una conduzione elettrica metallica richiedono rigorosamente l'incapsulamento a inserto. I componenti che richiedono ergonomia tattile, smorzamento delle vibrazioni, tenuta ai fluidi IP67 o estetica superficiale multicolore traggono maggior beneficio dal sovrastampaggio elastomerico.
Comprendere il sovrastampaggio rispetto allo stampaggio a inserto guida i produttori nella selezione del corretto metodo di stampaggio a inserto per la produzione in volume. Condurre una revisione DfM anticipata di 24 ore convalida la geometria della superficie di chiusura, gli angoli di sformo e gli spessori delle pareti del substrato prima di tagliare l'acciaio dello stampo.
Domande Frequenti (FAQ)
Il sovrastampaggio e lo stampaggio a inserto possono essere combinati in un singolo componente?
La combinazione di entrambi i processi è ampiamente eseguita in hardware elettromeccanico complesso. Un inserto in ottone metallico viene prima sovrastampato con nylon rigido caricato con fibra di vetro per formare il corpo strutturale, e successivamente un elastomero TPE morbido viene sovrastampato sull'esterno per creare un'impugnatura ergonomica o una guarnizione impermeabile.
Quale processo offre costi di attrezzaggio iniziali inferiori per la produzione a basso volume?
Lo stampaggio a inserto offre generalmente costi di attrezzaggio iniziali inferiori per lotti a basso volume perché utilizza basi stampo a singolo colpo con anime sciolte caricate manualmente. Il sovrastampaggio richiede spesso due stampi separati o attrezzature complesse con piastre rotanti 2K, il che aumenta le spese iniziali di ingegnerizzazione non ricorrenti.
In che modo i requisiti di legame chimico differiscono tra sovrastampaggio e stampaggio a inserto?
Lo stampaggio a inserto si basa interamente sulla ritenzione meccanica, poiché la plastica fusa non può legarsi chimicamente agli inserti metallici. Il sovrastampaggio dipende dall'interdiffusione chimica tra famiglie di resine compatibili, richiedendo il preriscaldamento del substrato e la corrispondenza della temperatura di fusione per prevenire il distacco dei bordi.