
Seleccionar el proceso de encapsulación de polímero correcto durante las primeras fases de diseño CAD determina si un ensamblaje cumple con los objetivos de resistencia mecánica, sellado y costo. Los equipos de desarrollo de productos confunden con frecuencia las técnicas de moldeo multimaterial, particularmente al decidir entre colocar elementos metálicos preformados en una cavidad de molde o superponer elastómeros flexibles sobre marcos de plástico rígidos.
Understanding the fundamental differences between metal-plastic encapsulation and soft-on-hard polymer overmolding prevents tooling redesigns and ensures optimal material bonding. Evaluating substrate compatibility, mold core mechanics, and cycle time trade-offs enables engineers to select the proper manufacturing route. This technical comparison analyzes structural definitions, tooling architectures, and application selection criteria.
Tabla de contenido
Core Structural Differences: Plastic-on-Metal vs. Soft-on-Hard Resin
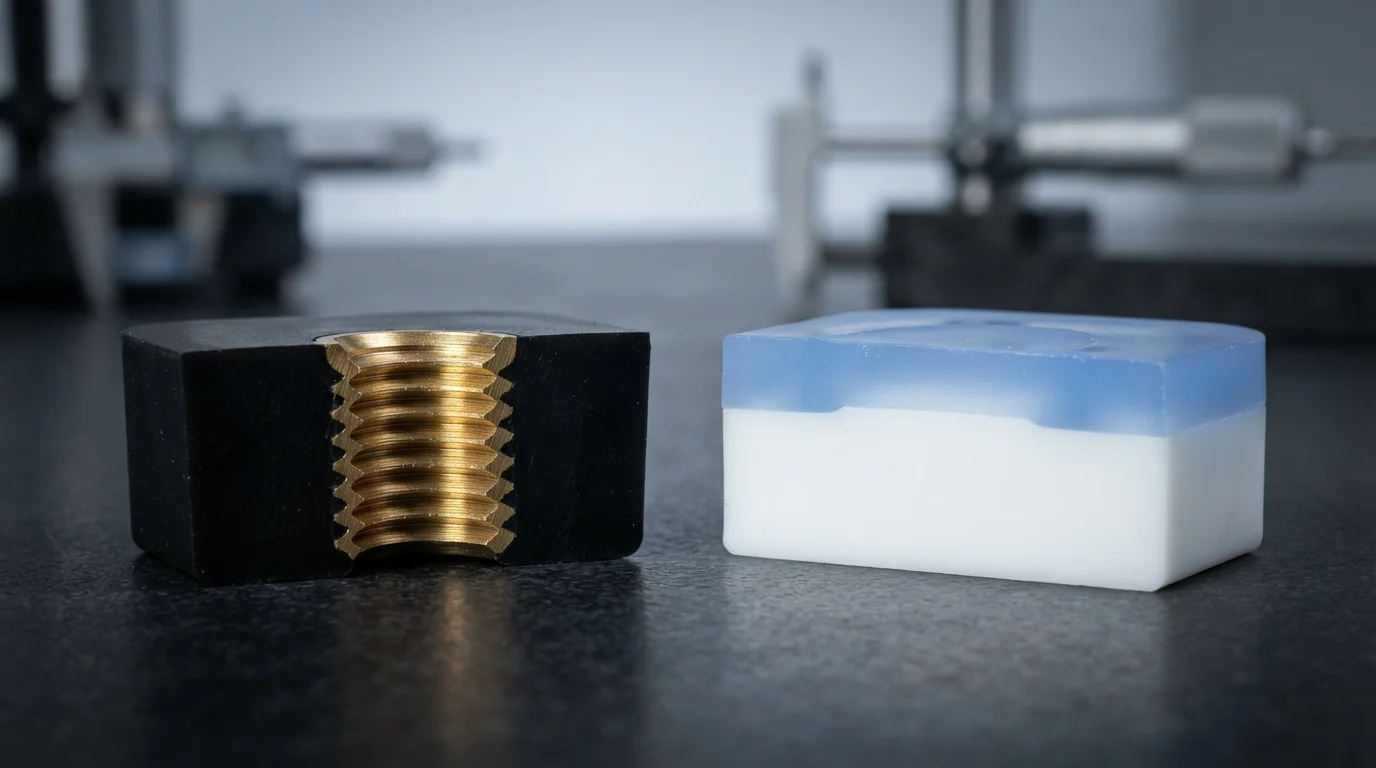
Analyzing overmolding vs insert molding begins with defining the substrate material and primary functional goals. Custom moldeo por inserción places pre-formed non-plastic substrates—such as brass threaded studs, copper busbars, or electronic sensors—directly inside the mold cavity prior to polymer injection. Molten plastic encapsulates the metal insert during a single injection shot, creating a permanent mechanical interlock upon cooling.
Conversely, overmolding layers a secondary thermoplastic or elastomeric resin over an existing plastic component. Primary injection molds the rigid plastic chassis from materials like ABS, policarbonato (PC), o PA66. Secondary injection then molds a flexible polymer like TPE o TPU over the rigid frame, producing soft-touch grips, ergonomic handles, or integrated waterproof gaskets.
Diseño de Herramientas, Química de Unión y Comparación de Tiempo de Ciclo
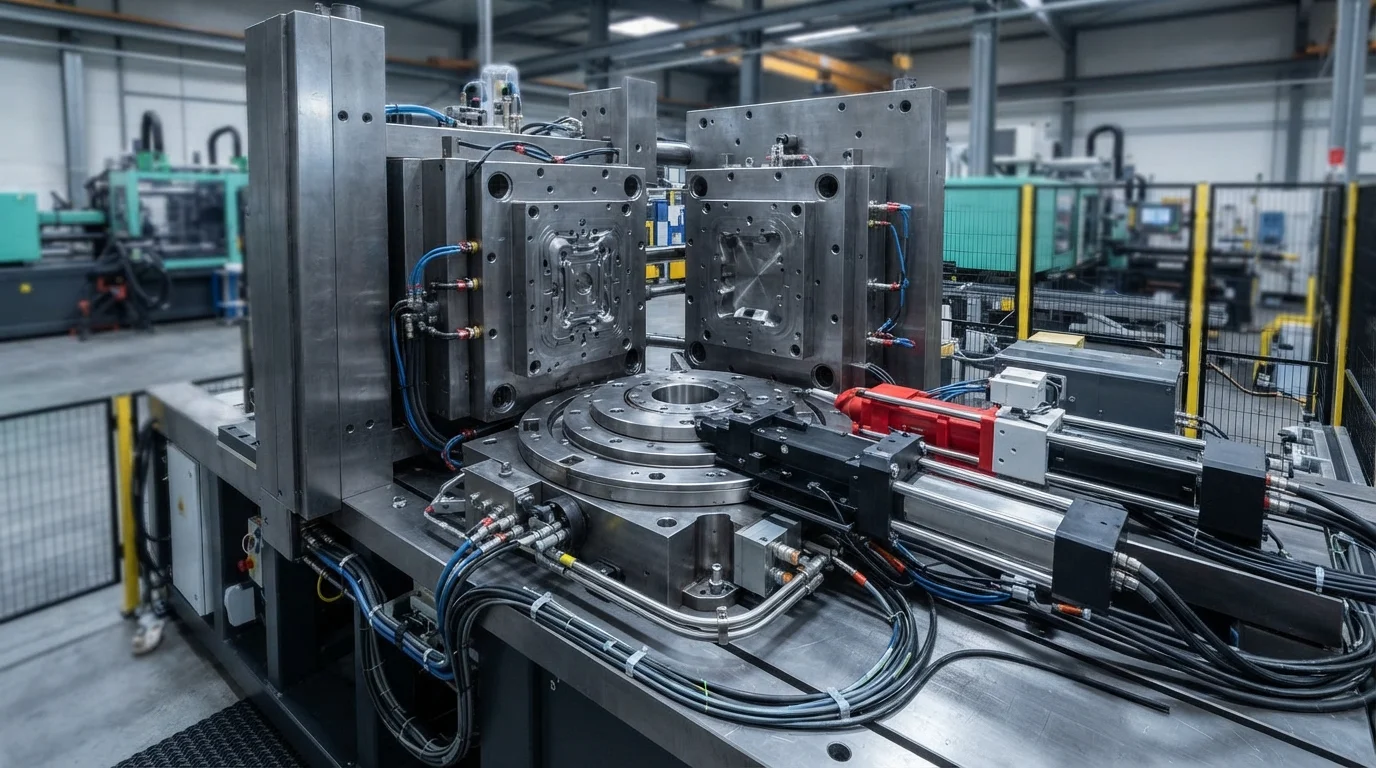
Las configuraciones de herramientas y los mecanismos de unión varían significativamente entre estas dos metodologías de moldeo. Las bases de moldes de inserción cuentan con pasadores de centrado especializados, imanes o puertos de vacío para mantener firmemente las inserciones metálicas contra el acero de la herramienta, evitando el desplazamiento bajo el flujo de fundido de alta velocidad. Las herramientas de sobremoldeo utilizan aceros de cierre especializados para controlar las líneas de flujo de caucho blando, empleando a menudo platos giratorios o moldes de transferencia de 2K.
La mecánica de adhesión interfacial también difiere fundamentalmente entre los dos procesos. La encapsulación de inserciones se basa en el enclavamiento mecánico, donde la resina que se contrae se fija firmemente en ranuras moleteadas o socavados mecanizados en la inserción metálica. El sobremoldeo se basa principalmente en la fusión química, donde la resina caliente de la segunda inyección funde la capa exterior del sustrato plástico rígido para formar un límite molecular entrelazado.
| Métrica del Proceso | Moldeo de Inserción Personalizado | Sobremoldeo Elastomérico Personalizado | Recomendación Principal de Ingeniería |
|---|---|---|---|
| Tipo de Material del Sustrato | Metales preformados (Latón, Cobre, Acero) | Termoplásticos rígidos (ABS, PC, PA66) | Seleccione moldeo de inserción para sujetadores de alto torque/extracción |
| Tipo de Adhesión Interfacial | Enclavamiento Mecánico Puro con Moleteado | Fusión Molecular Química (Interdifusión) | Seleccione sobremoldeo para sellos IP67 y agarres de tacto suave |
| Complejidad del Núcleo de la Herramienta | Pasadores de localización y acero de cierre flotante | Platos rotativos o cavidades de transferencia de 2K | El moldeo por inserción ofrece un NRE inicial más bajo para volúmenes bajos |
¿Qué Proceso se Adapta a su Diseño 3D? Matriz de Selección de Ingeniería
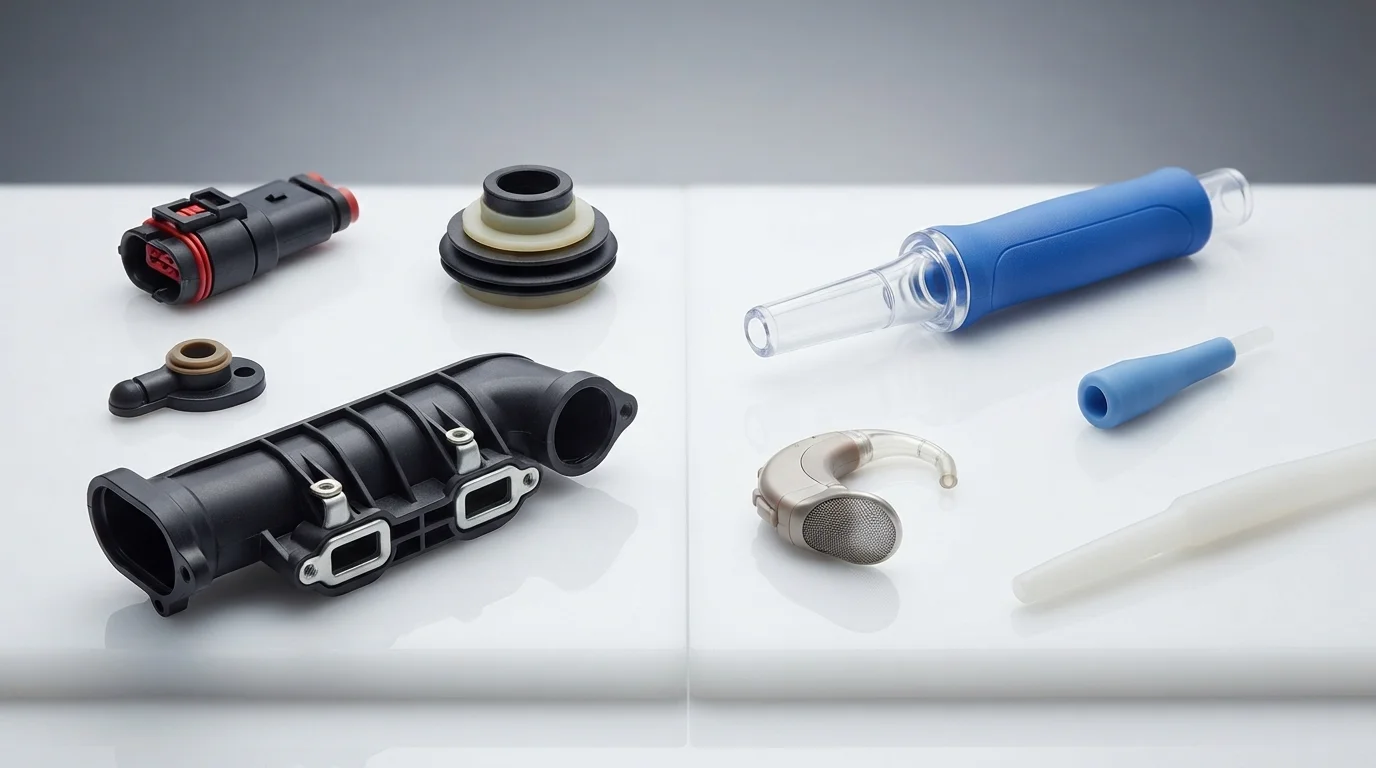
La selección entre los dos procesos depende de los requisitos funcionales principales de la geometría de la pieza 3D. Los proyectos que requieren alta fuerza de extracción de rosca, aislamiento eléctrico de alto voltaje o conducción eléctrica metálica exigen estrictamente encapsulado por inserción. Los componentes que requieren ergonomía táctil, amortiguación de vibraciones, sellado de fluidos IP67 o cosmética de superficie multicolor se benefician más del sobremoldeo elastomérico.
Comprender el sobremoldeo frente al moldeo por inserción guía a los fabricantes en la selección del método de moldeo por inserción correcto para la producción en volumen. Realizar una revisión temprana de DfM de 24 horas valida la geometría de la tierra de cierre, los ángulos de salida y los espesores de pared del sustrato antes de cortar el acero de la herramienta.
Preguntas frecuentes (FAQ)
¿Se pueden combinar el sobremoldeo y el moldeo por inserción en un solo componente?
La combinación de ambos procesos se realiza ampliamente en hardware electromecánico complejo. Primero se sobremoldea un inserto de latón metálico con nailon rígido relleno de vidrio para formar el cuerpo estructural, y posteriormente se sobremoldea un elastómero TPE blando en el exterior para crear un agarre ergonómico o un sello impermeable.
¿Qué proceso ofrece costos de herramienta iniciales más bajos para producción de bajo volumen?
El moldeo por inserción generalmente ofrece costos de herramienta iniciales más bajos para tiradas de bajo volumen porque utiliza bases de molde de un solo disparo con núcleos sueltos cargados a mano. El sobremoldeo a menudo requiere dos herramientas de molde separadas o herramientas complejas de plato rotativo de 2K, lo que aumenta los gastos iniciales de ingeniería no recurrente.
¿Cómo difieren los requisitos de unión química entre el sobremoldeo y el moldeo por inserción?
El moldeo por inserción se basa completamente en la retención mecánica, ya que el plástico fundido no puede unirse químicamente con los insertos metálicos. El sobremoldeo depende de la interdifusión química entre familias de resinas compatibles, requiriendo precalentamiento del sustrato y coincidencia de temperatura de fusión para prevenir el desprendimiento de bordes.