
اختيار عملية تغليف البوليمر الصحيحة خلال مراحل التصميم المبكرة لـ CAD يحدد ما إذا كان التجميع يلبي أهداف القوة الميكانيكية، والختم، والتكلفة. كثيرًا ما يخلط فرق تطوير المنتجات بين تقنيات القولبة متعددة المواد، خاصة عند اتخاذ القرار بين وضع عناصر معدنية مشكلة مسبقًا في تجويف القالب أو وضع طبقات من المطاط الصناعي المرن فوق إطارات بلاستيكية صلبة.
فهم الاختلافات الأساسية بين تغليف المعدن والبلاستيك والتغليف الزائد للبوليمر الصلب على الناعم يمنع إعادة تصميم القوالب ويضمن الترابط الأمثل للمواد. تقييم توافق الركيزة، وميكانيكا قلب القالب، ومقايضات وقت الدورة يمكّن المهندسين من اختيار مسار التصنيع المناسب. تحلل هذه المقارنة التقنية التعريفات الهيكلية، وهياكل القوالب، ومعايير اختيار التطبيق.
جدول المحتويات
الاختلافات الهيكلية الأساسية: البلاستيك على المعدن مقابل الراتنج الصلب على الناعم
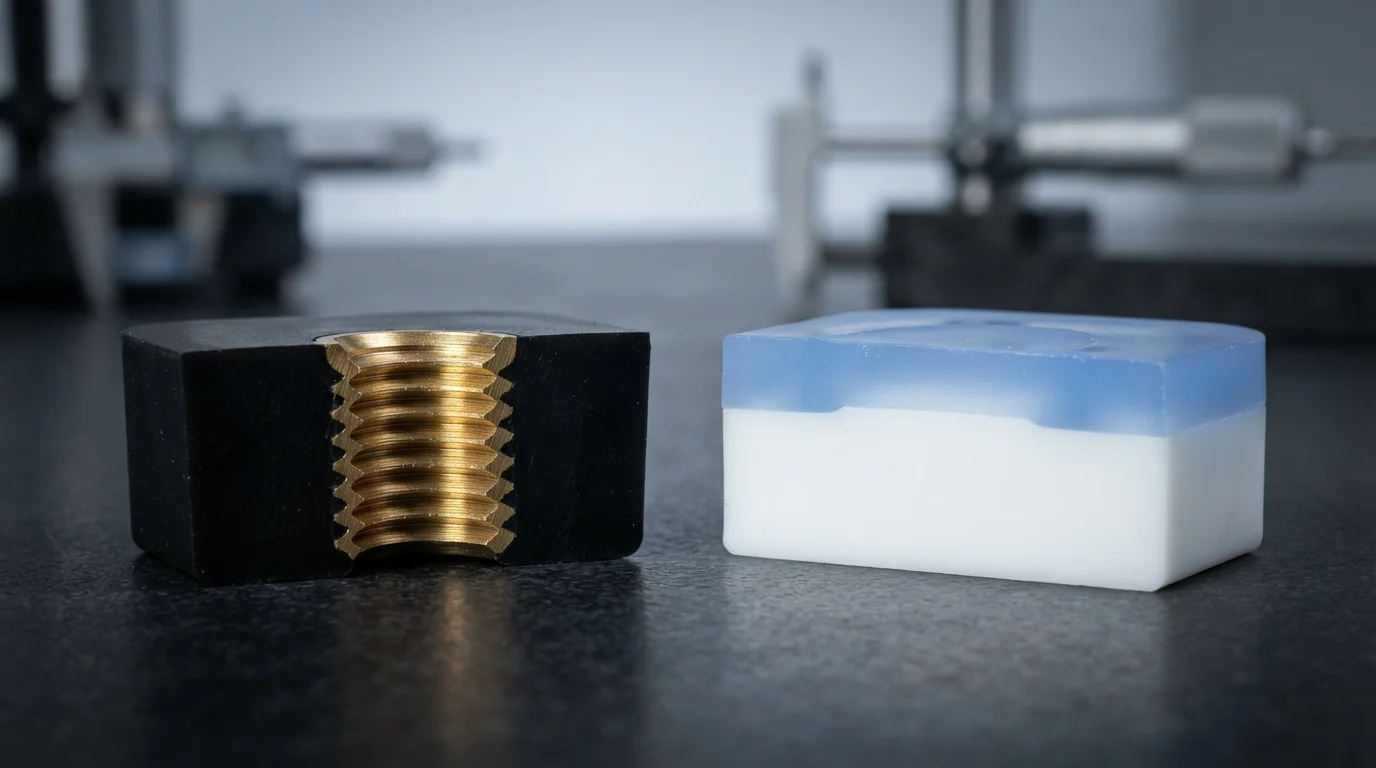
تحليل التغليف الزائد مقابل القولبة بالإدراج يبدأ بتعريف مادة الركيزة والأهداف الوظيفية الأساسية. تضع القوالب المخصصة التشكيل بالحقن للإدخالات الركائز غير البلاستيكية المشكلة مسبقًا—مثل المسامير الملولبة النحاسية، أو قضبان التوصيل النحاسية، أو أجهزة الاستشعار الإلكترونية—مباشرة داخل تجويف القالب قبل حقن البوليمر. يغلف البلاستيك المنصهر الإدراج المعدني خلال طلقة حقن واحدة، مما يخلق قفلًا ميكانيكيًا دائمًا عند التبريد.
بالمقابل،, التغليف الزائد يضع طبقة من راتنج حراري أو مطاط صناعي ثانوي فوق مكون بلاستيكي موجود. يقوم الحقن الأولي بتشكيل الهيكل البلاستيكي الصلب من مواد مثل ABS, بولي كربونات (PC), ، أو PA66. ثم يقوم الحقن الثانوي بتشكيل بوليمر مرن مثل TPE أو TPU فوق الإطار الصلب، مما ينتج مقابض ذات لمسة ناعمة، أو مقابض مريحة، أو حشوات مانعة لتسرب الماء مدمجة.
مقارنة تصميم الأدوات، وكيمياء الترابط، وزمن الدورة
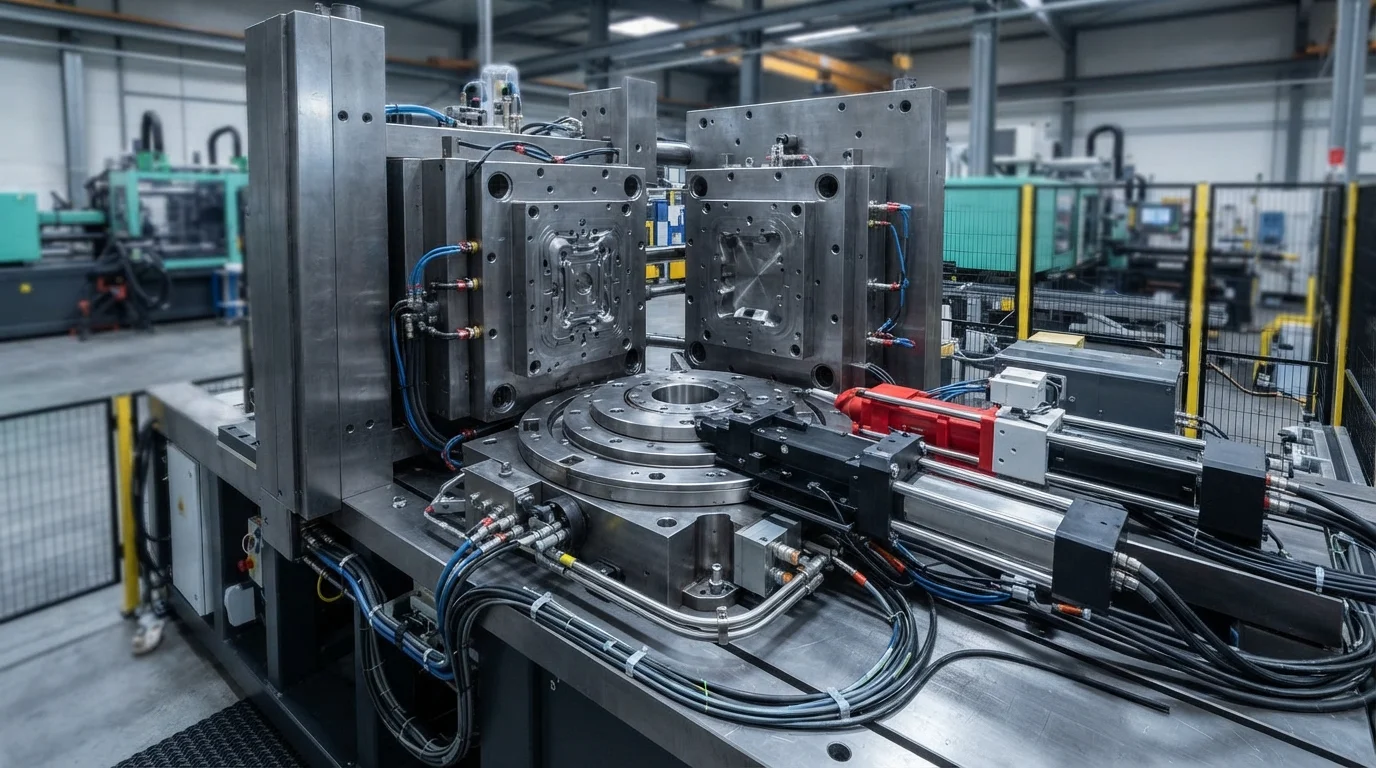
تختلف تكوينات الأدوات وآليات الترابط بشكل كبير بين هاتين المنهجيتين في القولبة. تتميز قواعد قوالب الإدراج بدبابيس تثبيت متخصصة للنواة، أو مغناطيسات، أو منافذ تفريغ هواء لتثبيت الإدراجات المعدنية بإحكام ضد فولاذ الأدوات، مما يمنع الإزاحة تحت تدفق الذوبان عالي السرعة. تستخدم أدوات القولبة الزائدة حدودًا فولاذية متخصصة للإغلاق للتحكم في خطوط تدفق المطاط الناعم، وغالبًا ما تستخدم ألواح دوارة أو قوالب نقل 2K.
تختلف أيضًا ميكانيكا الالتصاق البيني بشكل أساسي بين العمليتين. يعتمد تغليف الإدراج على التشابك الميكانيكي، حيث يقفل الراتينج المنكمش بإحكام في أخاديد محززة أو قواطع سفلية مشغلة في الإدراج المعدني. يعتمد القولبة الزائدة بشكل أساسي على الاندماج الكيميائي، حيث يذيب الراتينج الساخن للطلقة الثانية الطبقة السطحية الخارجية للركيزة البلاستيكية الصلبة لتشكيل حدود جزيئية متشابكة.
| مقياس العملية | قولبة الإدراج المخصصة | القولبة الزائدة المرنة المخصصة | التوصية الهندسية الأساسية |
|---|---|---|---|
| نوع مادة الركيزة | معادن مشكلة مسبقًا (نحاس، نحاس أصفر، فولاذ) | لدائن حرارية صلبة (ABS، PC، PA66) | اختر قولبة الإدراج للمثبتات عالية العزم / مقاومة السحب |
| نوع الالتصاق البيني | تشابك ميكانيكي نقي مع تحزيز متشابك | الاندماج الجزيئي الكيميائي (الانتشار البيني) | اختيار القولبة الزائدة للحصول على أختام IP67 ومقابض ذات ملمس ناعم |
| تعقيد قلب القالب | دبابيس التحديد وفولاذ الإغلاق العائم | ألواح دوارة أو تجاويف نقل 2K | يوفر القولبة بالإدراج تكاليف NRE أولية أقل للأحجام المنخفضة |
أي عملية تناسب تصميمك ثلاثي الأبعاد؟ مصفوفة الاختيار الهندسي
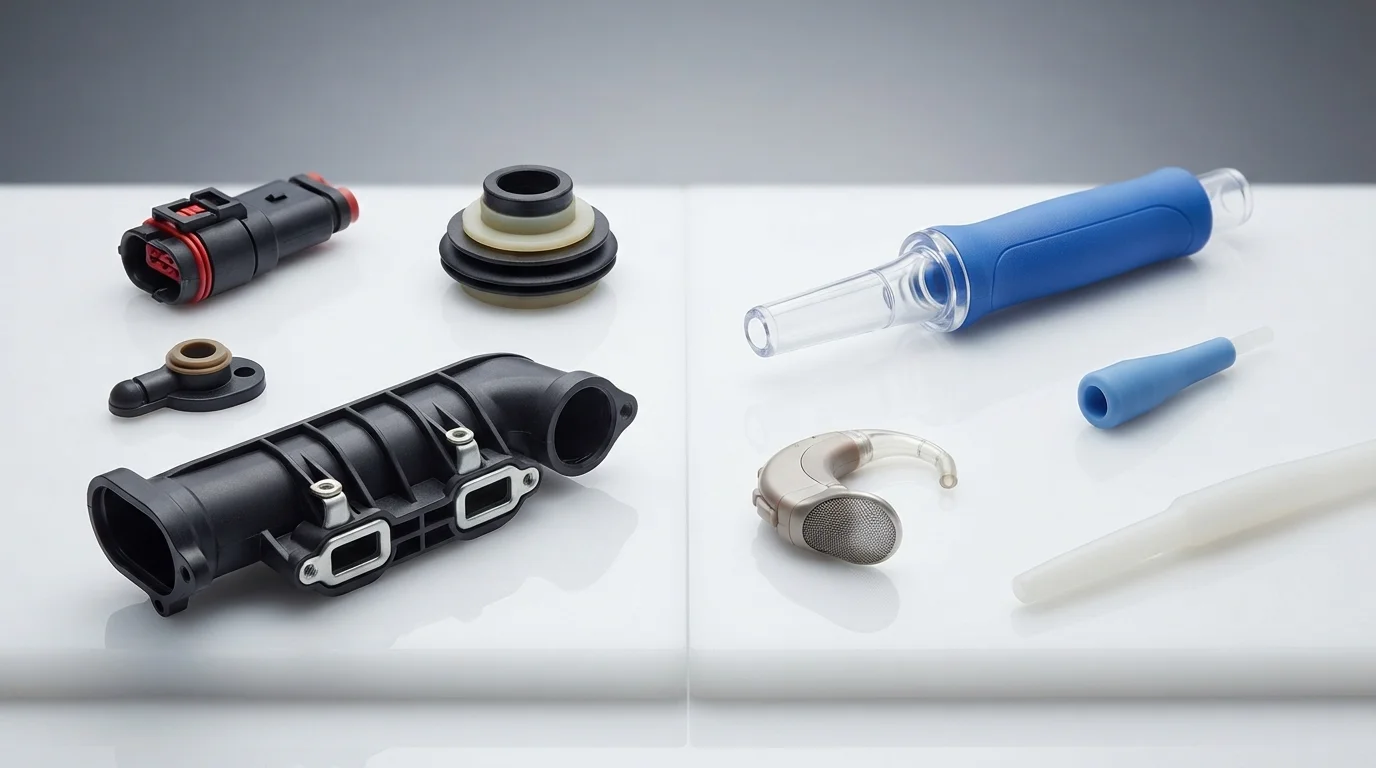
يعتمد الاختيار بين العمليتين على المتطلبات الوظيفية الأساسية لهندسة الجزء ثلاثي الأبعاد. المشاريع التي تتطلب قوة سحب خيط عالية، أو عزلًا كهربائيًا عالي الجهد، أو توصيلًا كهربائيًا معدنيًا تتطلب بشكل صارم تغليف الإدراج. المكونات التي تتطلب بيئة عمل لمسية، أو تخميد الاهتزاز، أو إحكام إغلاق السوائل IP67، أو تجميل السطح متعدد الألوان تستفيد بشكل أكبر من القولبة الزائدة المرنة.
فهم القولبة الزائدة مقابل القولبة بالإدراج يساعد المصنعين في اختيار طريقة القولبة بالإدراج الصحيحة للإنتاج بكميات كبيرة. إجراء مراجعة تصميم للتصنيع (DfM) مبكرة لمدة 24 ساعة يتحقق من هندسة أرضية الإغلاق، وزوايا السحب، وسماكات جدار الركيزة قبل قطع فولاذ الأدوات.
الأسئلة الشائعة (FAQs)
هل يمكن الجمع بين القولبة الزائدة والقولبة بالإدراج في مكون واحد؟
يتم الجمع بين العمليتين على نطاق واسع في الأجهزة الكهروميكانيكية المعقدة. يتم أولاً قولبة إدراج نحاسي معدني بشكل زائد مع نايلون مقوى بالألياف الزجاجية الصلب لتشكيل الجسم الهيكلي، ثم يتم قولبة إيلاستومر TPE ناعم بشكل زائد على السطح الخارجي لإنشاء قبضة مريحة أو ختم مانع لتسرب الماء.
أي عملية تقدم تكاليف أدوات أولية أقل للإنتاج بكميات منخفضة؟
توفر القولبة بالإدراج عمومًا تكاليف أدوات أولية أقل للدفعات منخفضة الحجم لأنها تستخدم قواعد قوالب أحادية اللقطة مع نوى فضفاضة محملة يدويًا. غالبًا ما تتطلب القولبة الزائدة أداتي قالب منفصلتين أو أدوات معقدة ذات ألواح دوارة 2K، مما يزيد من النفقات الهندسية الأولية غير المتكررة.
كيف تختلف متطلبات الترابط الكيميائي بين القولبة الزائدة والقولبة بالإدراج؟
يعتمد القولبة بالإدخال كليًا على الاحتفاظ الميكانيكي، حيث لا يمكن للبلاستيك المنصهر الارتباط كيميائيًا بالإدخالات المعدنية. بينما تعتمد القولبة الزائدة على الانتشار الكيميائي بين عائلات الراتنجات المتوافقة، مما يتطلب تسخينًا مسبقًا للركيزة ومطابقة درجة حرارة الذوبان لمنع تقشر الحواف.