
Selecionar o processo correto de encapsulamento de polímero durante as fases iniciais de projeto CAD determina se um conjunto atende às metas de resistência mecânica, vedação e custo. As equipes de desenvolvimento de produto frequentemente confundem técnicas de moldagem multimaterial, especialmente ao decidir entre colocar elementos metálicos pré-formados em uma cavidade de molde ou sobrepor elastômeros flexíveis sobre estruturas plásticas rígidas.
Compreender as diferenças fundamentais entre encapsulamento metal-plástico e sobremoldagem de polímero macio-sobre-rígido previne retrabalhos de ferramentaria e garante a união ideal dos materiais. Avaliar a compatibilidade do substrato, a mecânica do núcleo do molde e as compensações de tempo de ciclo permite que os engenheiros selecionem a rota de fabricação adequada. Esta comparação técnica analisa definições estruturais, arquiteturas de ferramentaria e critérios de seleção de aplicação.
Índice
Diferenças Estruturais Principais: Plástico sobre Metal vs. Resina Macia sobre Rígida
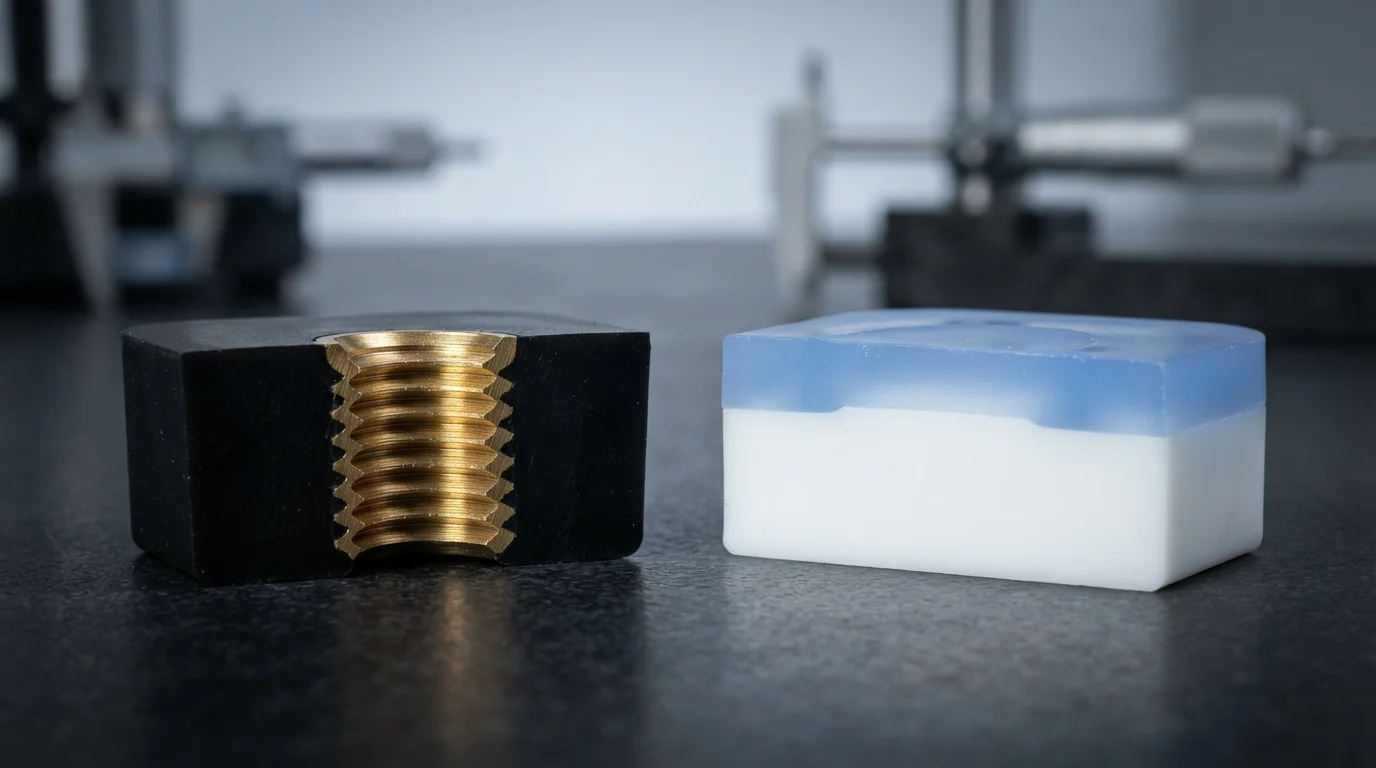
Analisando sobremoldagem vs moldagem por inserção começa com a definição do material do substrato e dos principais objetivos funcionais. Personalizado moldagem por inserção coloca substratos não plásticos pré-formados—como pinos roscados de latão, barramentos de cobre ou sensores eletrônicos—diretamente dentro da cavidade do molde antes da injeção do polímero. O plástico fundido encapsula o inserto metálico durante um único disparo de injeção, criando um travamento mecânico permanente após o resfriamento.
Por outro lado, sobremoldagem sobrepõe uma resina termoplástica ou elastomérica secundária sobre um componente plástico existente. A injeção primária molda o chassi plástico rígido a partir de materiais como ABS, policarbonato (PC), ou PA66. A injeção secundária então molda um polímero flexível como TPE ou TPU sobre a estrutura rígida, produzindo empunhaduras de toque suave, alças ergonômicas ou juntas de vedação integradas à prova d'água.
Comparação de Design de Ferramental, Química de Ligação e Tempo de Ciclo
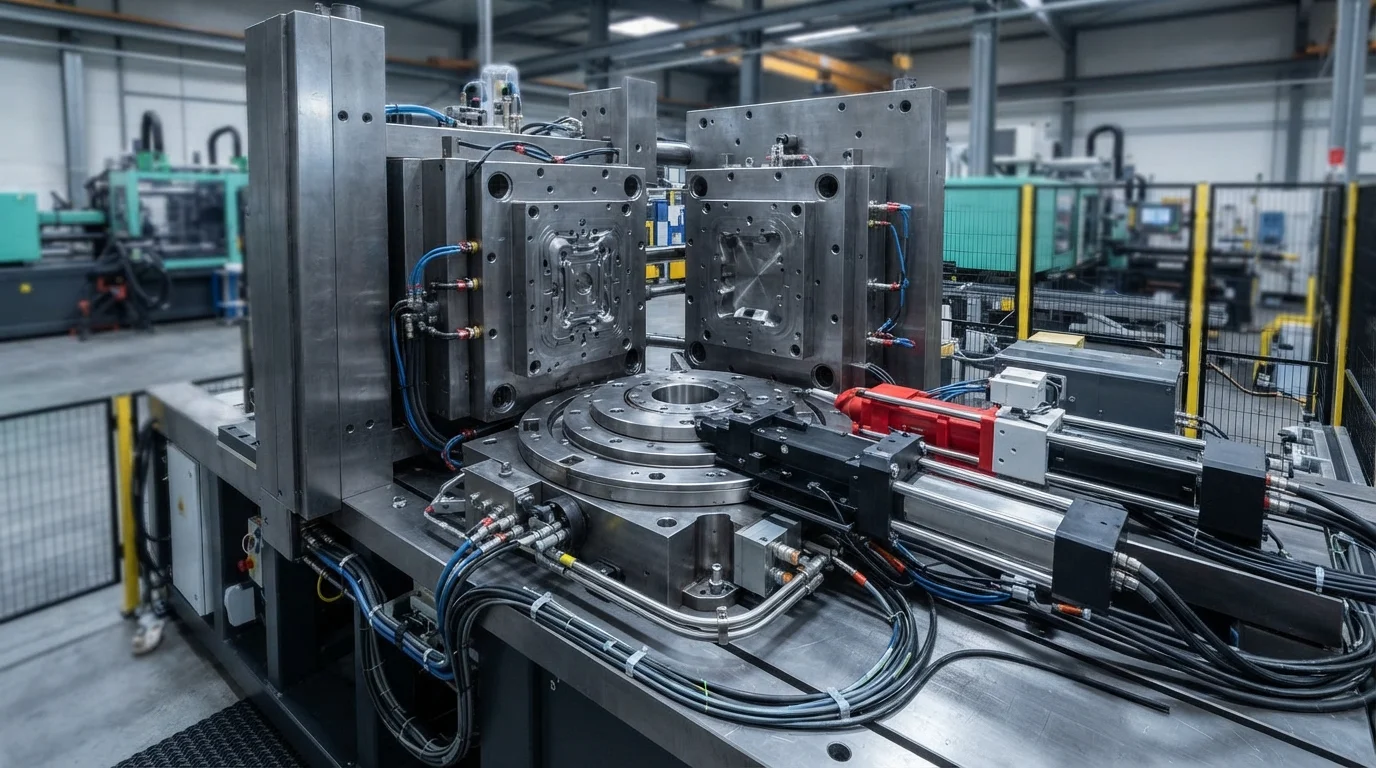
As configurações de ferramental e os mecanismos de ligação variam significativamente entre essas duas metodologias de moldagem. As bases de moldes com insertos apresentam pinos de localização de macho especializados, ímãs ou portas de vácuo para manter os insertos metálicos firmemente contra o aço ferramenta, evitando deslocamento sob fluxo de massa fundida de alta velocidade. Ferramentas de sobremoldagem utilizam limites de aço de corte especializados para controlar linhas de fluxo de borracha macia, frequentemente empregando dupla injeção plataformas rotativas ou moldes de transferência 2K.
A mecânica de adesão interfacial também difere fundamentalmente entre os dois processos. O encapsulamento de insertos depende do travamento mecânico, onde a resina em contração se fixa firmemente em ranhuras estriadas ou rebaixos usinados no inserto metálico. A sobremoldagem depende principalmente de fusão química, onde a resina quente da segunda injeção derrete a camada superficial externa do substrato plástico rígido para formar uma fronteira molecular entrelaçada.
| Métrica do Processo | Moldagem de Insertos Personalizada | Sobremoldagem Elastomérica Personalizada | Recomendação Primária de Engenharia |
|---|---|---|---|
| Tipo de Material do Substrato | Metais pré-formados (Latão, Cobre, Aço) | Termoplásticos rígidos (ABS, PC, PA66) | Selecione moldagem de insertos para fixadores de alto torque/arrancamento |
| Tipo de Adesão Interfacial | Travamento Mecânico Estriado Puro | Fusão Molecular Química (Interdifusão) | Selecione sobremoldagem para vedações IP67 e pegas de toque suave |
| Complexidade do Núcleo da Ferramenta | Pinos de localização e aço de fechamento flutuante | Platôs rotativos ou cavidades de transferência 2K | A moldagem por inserção oferece menor NRE inicial para baixos volumes |
Qual Processo se Adequa ao Seu Design 3D? Matriz de Seleção de Engenharia
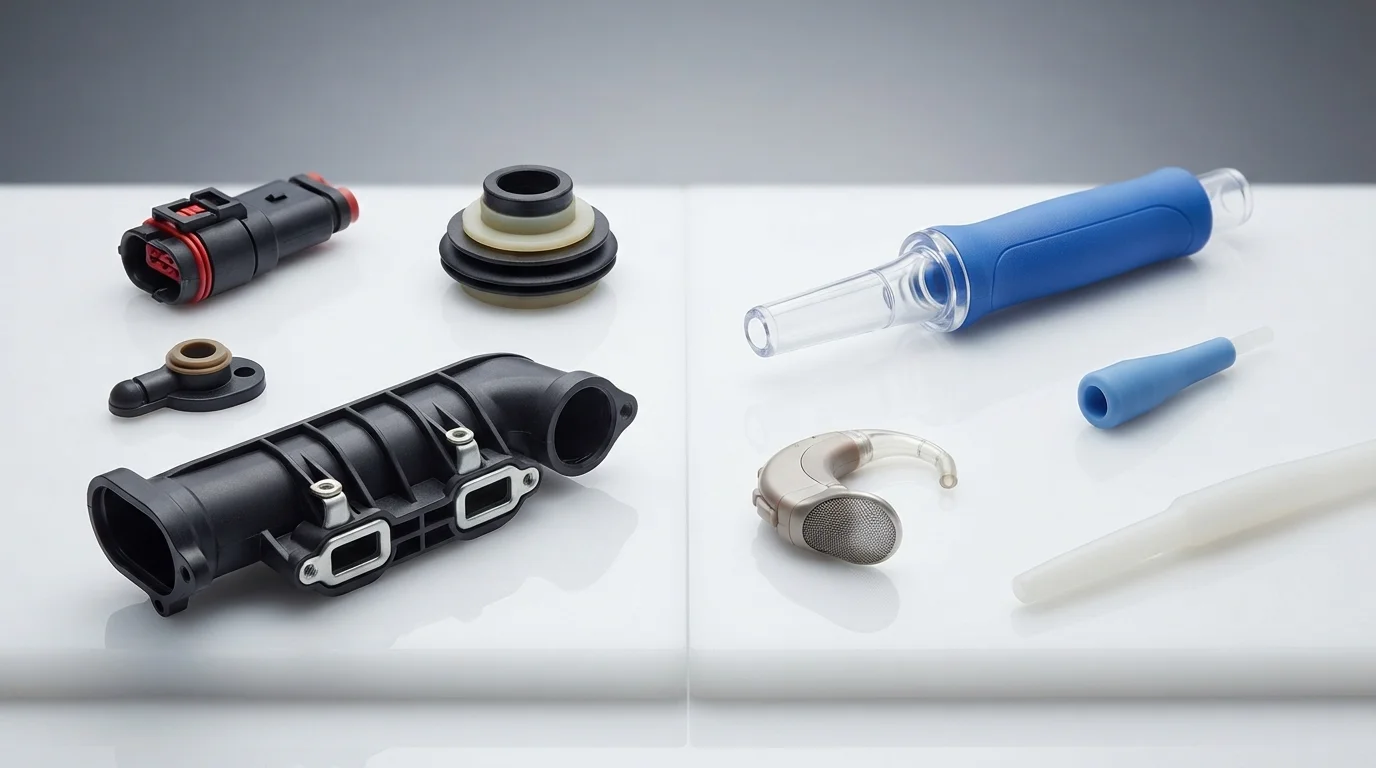
A seleção entre os dois processos depende dos requisitos funcionais primários da geometria da peça 3D. Projetos que exigem alta resistência ao arrancamento de rosca, isolamento elétrico de alta tensão ou condução elétrica metálica exigem estritamente encapsulamento por inserção. Componentes que exigem ergonomia tátil, amortecimento de vibração, vedação de fluidos IP67 ou cosméticos de superfície multicoloridos se beneficiam mais da sobremoldagem elastomérica.
Compreender a sobremoldagem versus a moldagem por inserção orienta os fabricantes na seleção do método correto de moldagem por inserção para produção em volume. A realização de uma revisão antecipada de DfM de 24 horas valida a geometria do terreno de fechamento, ângulos de saída e espessuras de parede do substrato antes de cortar o aço da ferramenta.
Perguntas Frequentes (FAQs)
A sobremoldagem e a moldagem por inserção podem ser combinadas em um único componente?
A combinação de ambos os processos é amplamente realizada em hardware eletromecânico complexo. Um inserto de latão metálico é primeiro sobremoldado com nylon rígido reforçado com vidro para formar o corpo estrutural, e um elastômero TPE macio é subsequentemente sobremoldado no exterior para criar uma pega ergonômica ou vedação à prova d'água.
Qual processo oferece custos de ferramentas iniciais mais baixos para produção de baixo volume?
A moldagem por inserção geralmente oferece custos de ferramentas iniciais mais baixos para execuções de baixo volume porque utiliza bases de molde de disparo único com núcleos soltos carregados manualmente. A sobremoldagem geralmente requer duas ferramentas de molde separadas ou ferramentas complexas de platô rotativo 2K, o que aumenta as despesas iniciais de engenharia não recorrentes.
Como os requisitos de ligação química diferem entre sobremoldagem e moldagem por inserção?
A moldagem por inserção depende inteiramente da retenção mecânica, pois o plástico fundido não pode se ligar quimicamente a insertos metálicos. A sobremoldagem depende da interdifusão química entre famílias de resina compatíveis, exigindo pré-aquecimento do substrato e correspondência da temperatura de fusão para evitar descascamento das bordas.