
Die Auswahl des richtigen Polymer-Umhüllungsprozesses in der frühen CAD-Designphase bestimmt, ob eine Baugruppe die Anforderungen an mechanische Festigkeit, Abdichtung und Kosten erfüllt. Produktentwicklungsteams verwechseln häufig Multimaterial-Spritzgusstechniken, insbesondere bei der Entscheidung zwischen dem Platzieren vorgeformter Metallelemente in einer Formkavität oder dem Schichten von flexiblen Elastomeren über starre Kunststoffrahmen.
Das Verständnis der grundlegenden Unterschiede zwischen Metall-Kunststoff-Umhüllung und Weich-auf-Hart-Polymer-Umspritzung verhindert Werkzeugumkonstruktionen und gewährleistet eine optimale Materialhaftung. Die Bewertung der Substratkompatibilität, der Formkernmechanik und der Zykluszeit-Kompromisse ermöglicht es Ingenieuren, den richtigen Fertigungsweg zu wählen. Dieser technische Vergleich analysiert strukturelle Definitionen, Werkzeugarchitekturen und Auswahlkriterien für Anwendungen.
Inhaltsverzeichnis
Kernstrukturelle Unterschiede: Kunststoff-auf-Metall vs. Weich-auf-Hart-Harz
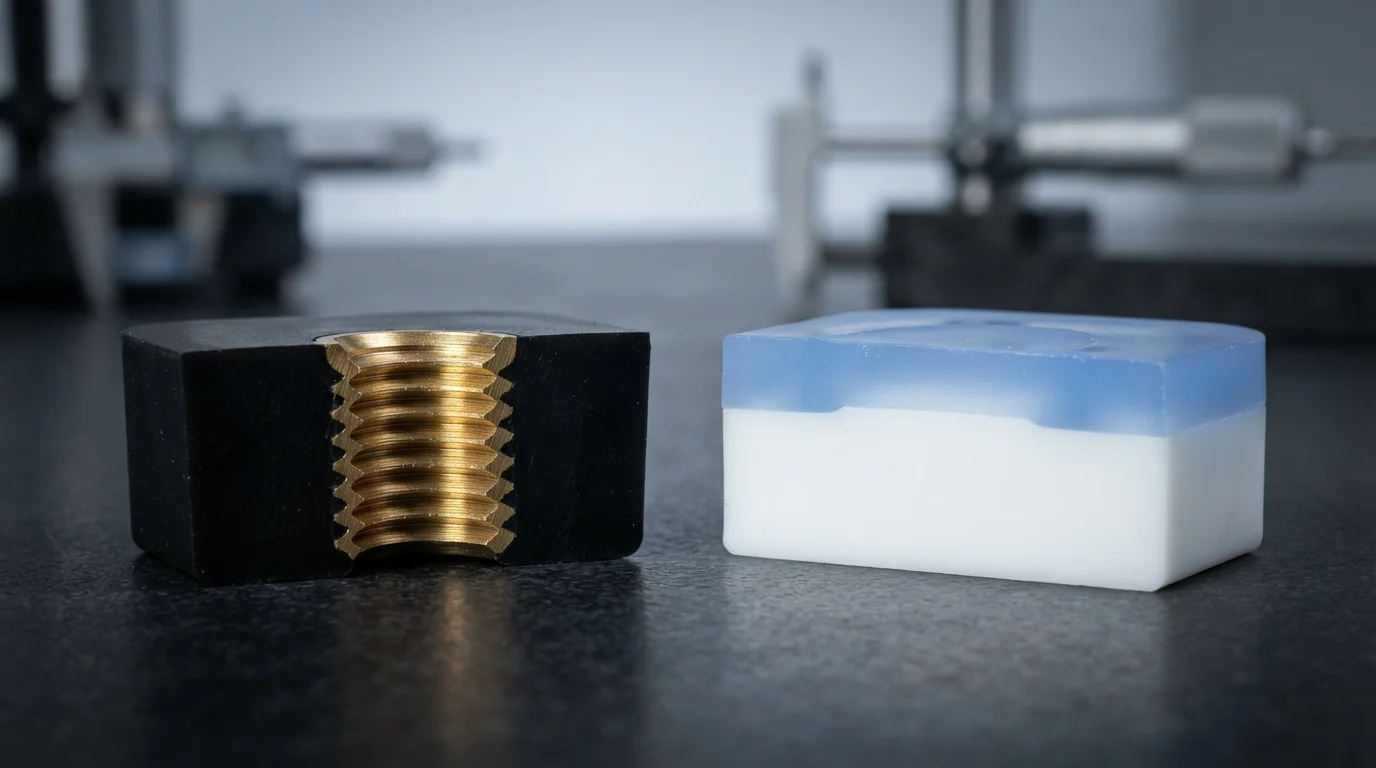
Die Analyse von Umspritzen vs. Insert-Molding beginnt mit der Definition des Substratmaterials und der primären Funktionsziele. Kundenspezifische Umspritzen platziert vorgeformte Nicht-Kunststoff-Substrate – wie Messinggewindebolzen, Kupfersammelschienen oder elektronische Sensoren – direkt in der Formkavität vor der Polymerinjektion. Geschmolzener Kunststoff umhüllt den Metalleinsatz während eines einzigen Spritzgusszyklus und erzeugt beim Abkühlen einen dauerhaften mechanischen Formschluss.
Umgekehrt, schichtet das Umspritzen ein sekundäres thermoplastisches oder elastomeres Harz über ein bestehendes Kunststoffbauteil. Der Primärspritzguss formt das starre Kunststoffchassis aus Materialien wie ABS, Polycarbonat (PC), oder PA66. Der Sekundärspritzguss formt dann ein flexibles Polymer wie TPE oder TPU über den starren Rahmen, wodurch Soft-Touch-Griffe, ergonomische Griffe oder integrierte wasserdichte Dichtungen entstehen.
Werkzeugkonstruktion, Verbindungschemie und Zykluszeitvergleich
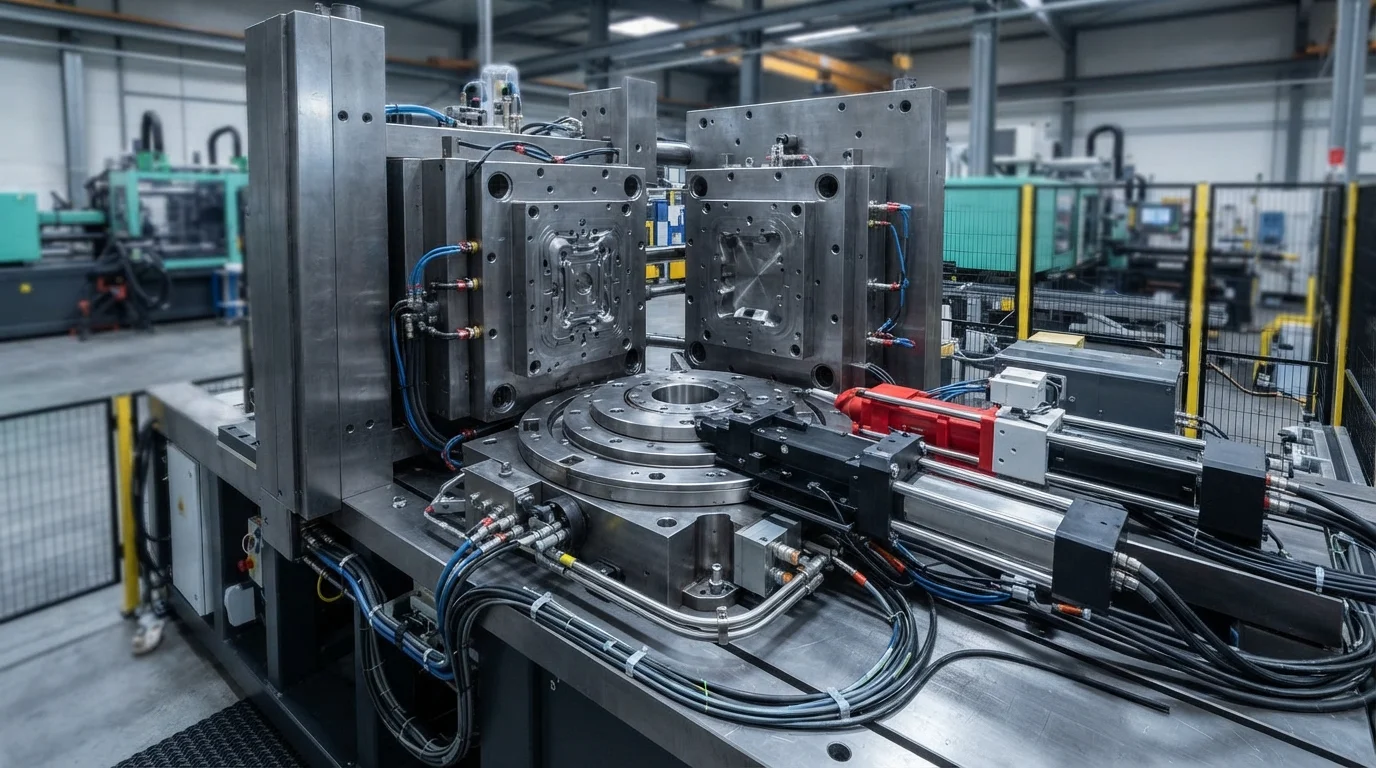
Werkzeugkonfigurationen und Verbindungsmechanismen unterscheiden sich erheblich zwischen diesen beiden Spritzgießverfahren. Insert-Formwerkzeuge verfügen über spezielle Kernpositionierstifte, Magnete oder Vakuumanschlüsse, um Metalleinsätze fest gegen den Werkzeugstahl zu halten und ein Verrutschen unter Hochgeschwindigkeits-Schmelzefluss zu verhindern. Umspritzwerkzeuge nutzen spezielle Abschott-Stahlgrenzen, um die Fließlinien des weichen Gummis zu kontrollieren, häufig mit Zwei-Komponenten-Spritzgießmaschinen mit Drehtellern oder 2K-Transferformen.
Die Grenzflächenhaftungsmechanik unterscheidet sich ebenfalls grundlegend zwischen den beiden Verfahren. Die Insert-Umhüllung beruht auf mechanischem Verklammern, bei dem sich das schrumpfende Harz fest in Rändel-Nuten oder Hinterschneidungen verankert, die in den Metalleinsatz eingearbeitet sind. Das Umspritzen beruht hauptsächlich auf chemischer Fusion, bei der das heiße Harz des zweiten Schusses die äußere Hautschicht des starren Kunststoffsubstrats aufschmilzt und eine verschlungene molekulare Grenzschicht bildet.
| Prozesskennzahl | Kundenspezifisches Insert-Spritzgießen | Kundenspezifisches Elastomer-Umspritzen | Primäre technische Empfehlung |
|---|---|---|---|
| Substratmaterialtyp | Vorgeformte Metalle (Messing, Kupfer, Stahl) | Starre Thermoplaste (ABS, PC, PA66) | Wählen Sie Insert-Spritzgießen für Verbindungselemente mit hohem Drehmoment/Ausziehwiderstand |
| Grenzflächenhaftungstyp | Reine mechanische Rändel-Verklammerung | Chemische Molekularfusion (Interdiffusion) | Wählen Sie Umspritzen für IP67-Dichtungen und Soft-Touch-Griffe |
| Komplexität des Werkzeugkerns | Positionierstifte und schwimmender Abschaltstahl | Drehplatten oder 2K-Transferkavitäten | Insert-Molding bietet niedrigere anfängliche NRE für geringe Stückzahlen |
Welcher Prozess passt zu Ihrem 3D-Design? Technische Auswahlmatrix
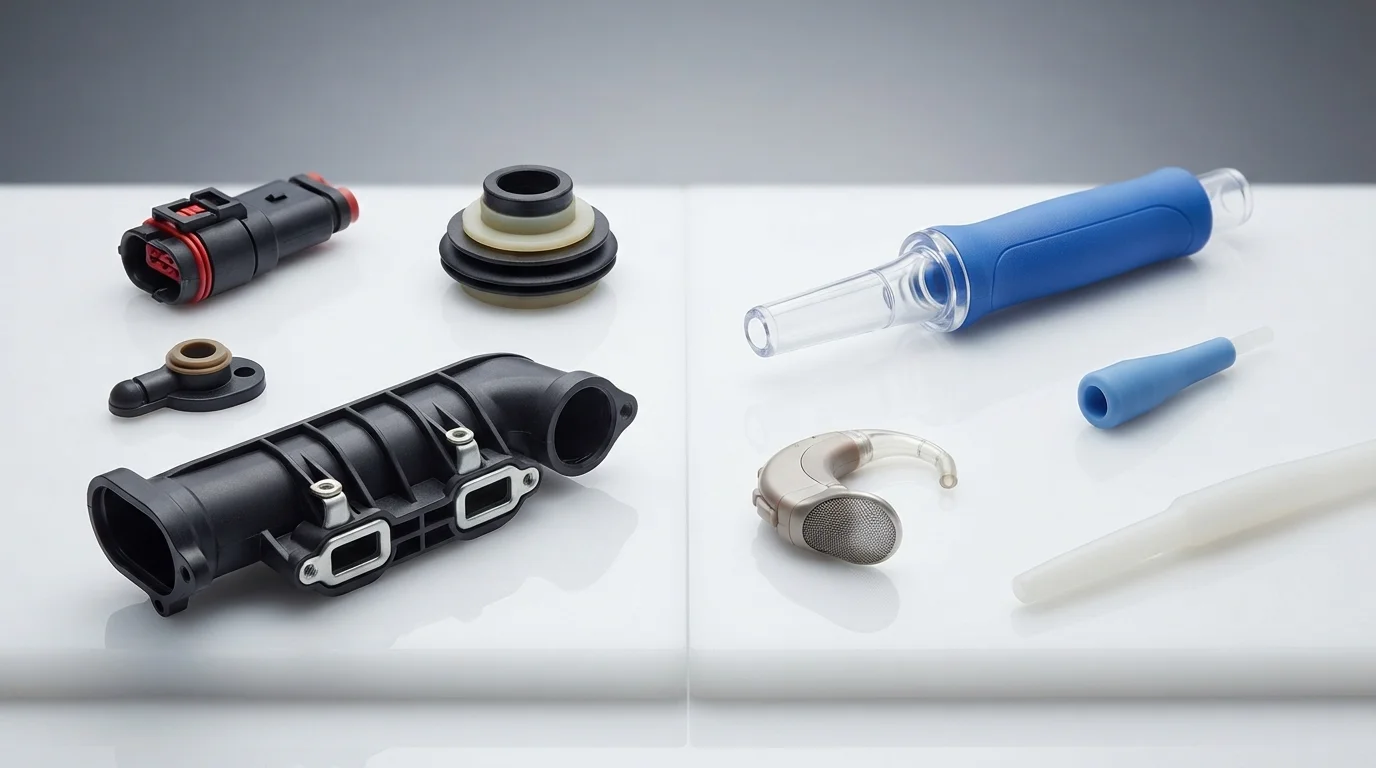
Die Auswahl zwischen den beiden Prozessen hängt von den primären funktionalen Anforderungen der 3D-Teilegeometrie ab. Projekte, die eine hohe Gewindeauszugskraft, elektrische Hochspannungsisolierung oder metallische elektrische Leitung erfordern, verlangen strikt nach Insert-Umhüllung. Komponenten, die taktile Ergonomie, Vibrationsdämpfung, IP67-Flüssigkeitsabdichtung oder mehrfarbige Oberflächenkosmetik benötigen, profitieren am meisten von elastomerem Umspritzen.
Das Verständnis von Umspritzen im Vergleich zu Insert-Molding führt Hersteller bei der Auswahl der richtigen Insert-Molding-Methode für die Serienproduktion. Eine frühzeitige 24-Stunden-DfM-Prüfung validiert die Abschaltflächengeometrie, Entformungsschrägen und Substratwandstärken, bevor Werkzeugstahl geschnitten wird.
Häufig gestellte Fragen (FAQs)
Können Umspritzen und Insert-Molding in einer einzigen Komponente kombiniert werden?
Die Kombination beider Prozesse wird bei komplexer elektromechanischer Hardware häufig durchgeführt. Ein metallischer Messing-Insert wird zunächst mit starrem glasfaserverstärktem Nylon umspritzt, um den strukturellen Körper zu bilden, und anschließend wird ein weiches TPE-Elastomer auf die Außenseite aufgebracht, um einen ergonomischen Griff oder eine wasserdichte Abdichtung zu schaffen.
Welcher Prozess bietet niedrigere anfängliche Werkzeugkosten für die Produktion in geringen Stückzahlen?
Insert-Molding bietet im Allgemeinen niedrigere anfängliche Werkzeugkosten für Kleinserien, da es Einspritzwerkzeug-Basiseinheiten mit handbestückten losen Kernen verwendet. Umspritzen erfordert oft zwei separate Spritzgießwerkzeuge oder komplexe 2K-Drehplattenwerkzeuge, was die anfänglichen nicht wiederkehrenden Ingenieurskosten erhöht.
Wie unterscheiden sich die Anforderungen an die chemische Bindung zwischen Umspritzen und Insert-Molding?
Insert-Molding stützt sich vollständig auf mechanische Retention, da geschmolzener Kunststoff keine chemische Bindung mit Metalleinsätzen eingehen kann. Umspritzen hängt von der chemischen Interdiffusion zwischen kompatiblen Harzfamilien ab, was eine Vorwärmung des Substrats und die Abstimmung der Schmelztemperatur erfordert, um Kantenablösung zu verhindern.