
Risposta breve: Un componente in plastica può essere placcato in modo affidabile solo quando il grado del substrato, la superficie stampata e la geometria del componente sono compatibili con il sistema di placcatura selezionato. Privilegiare superfici lisce e accessibili, transizioni graduali, pareti uniformi e stress da stampaggio controllato; quindi validare l'aspetto e l'adesione su componenti stampati destinati alla produzione. La placcatura non è uno strato cosmetico che può nascondere un substrato instabile.
Queste linee guida di progettazione per la placcatura della plastica si concentrano su ciò che un progettista di prodotto può controllare prima del rilascio dello stampo. Un fornitore di placcatura può definire la propria chimica e la propria finestra di processo, ma il progettista del componente determina comunque se la superficie è raggiungibile, se la geometria crea stress locali e se il disegno descrive ciò che deve superare l'ispezione.
Per la rotta di finitura stessa, consulta il nostro servizio di placcatura della plastica e i relativi opzioni di finitura superficiale. La nota tecnica di Entec Polymers su stampaggio a iniezione di termoplastici per placcatura è un riferimento utile per l'interazione tra progettazione, stampaggio e adesione della placcatura.
In questo articolo:
- Inizia dalla finitura e dal substrato
- Progetta la geometria per una copertura uniforme
- Controlla la superficie stampata prima della placcatura
- Scrivi un piano di qualifica utile
- Domande frequenti
Inizia dalla finitura e dal substrato
Prima di scegliere una resina, definisci la funzione della superficie placcata. È una finitura decorativa brillante, uno strato conduttivo, una superficie resistente all'usura o una combinazione? Identifica le zone che richiedono la placcatura, lo standard estetico, la manipolazione e l'esposizione previste e se il rivestimento deve soddisfare un requisito elettrico o meccanico. Obiettivi diversi possono richiedere sistemi di strati, gradi di substrato e test di validazione diversi.
Non ogni resina per stampaggio a iniezione è adatta a ogni processo di placcatura. Molti sistemi di placcatura della plastica si basano su un substrato e su un percorso di pretrattamento sviluppati per quello scopo; la chimica della resina, il pacchetto di cariche, il pigmento, il contenuto di riciclato e le condizioni superficiali possono tutti avere importanza. Non specificare una famiglia generica di resine e presumere che ogni grado di quella famiglia si placcherà allo stesso modo. Confermare l'esatto grado commerciale e la sequenza di placcatura con entrambi i fornitori di materiale e di finitura prima di congelare il progetto.
Definire inoltre le interfacce tra aree placcate e non placcate. Le linee di mascheratura, i punti di contatto, i bordi e le superfici nascoste dovrebbero essere mostrati sul disegno o su un modello controllato. Se solo una faccia è estetica, verificare come il pezzo sarà caricato sui supporti e manipolato senza danneggiare la superficie in vista. Se è richiesta conduttività, indicare dove viene misurata e quali prestazioni elettriche sono necessarie; un aspetto metallico da solo non stabilisce una funzione elettrica.
Progettare la geometria per una copertura uniforme
La galvanoplastica aggiunge materiale attraverso un processo umido, e la distribuzione locale della corrente e l'accesso della soluzione possono variare con la forma. Recessi profondi, fessure strette, spigoli vivi e sporgenze brusche possono essere difficili da placcare uniformemente o da ispezionare in modo coerente. Dove il progetto lo consente, utilizzare raccordi generosi, transizioni aperte e superfici accessibili. Evitare fessure strette o tasche nascoste nelle zone placcate critiche, a meno che il fornitore di finitura non confermi un metodo praticabile.
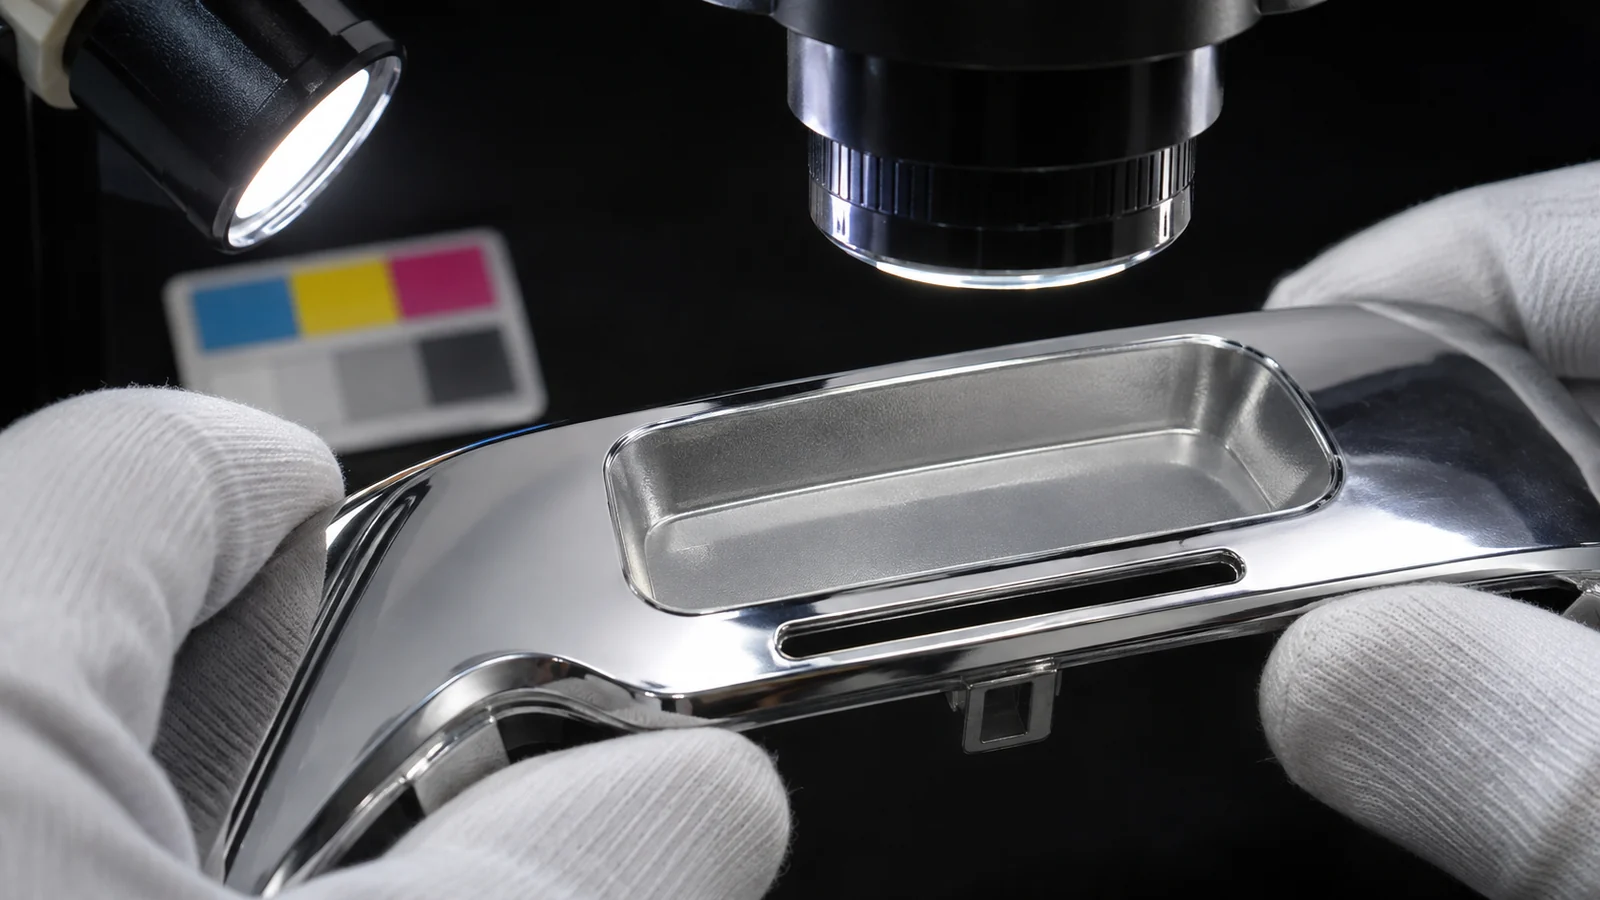
Mantenere lo spessore di parete il più uniforme possibile e evitare transizioni brusche da spessore a sottile. Questa è una buona pratica di stampaggio, ma è particolarmente importante quando una superficie placcata di pregio rivelerà distorsioni, ritiri, linee di flusso o tensioni residue che potrebbero essere meno visibili sulla plastica nuda. Posizionare nervature e bossaggi lontano dalla superficie in vista ove possibile, e utilizzare transizioni morbide anziché spigoli interni vivi. La geometria esatta dovrebbe essere valutata con la resina selezionata e il concetto di stampo, non con una regola empirica universale.
Il posizionamento dell'ingresso è una decisione di progetto congiunta. Un ingresso direttamente su una superficie in vista può lasciare una vestigia difficile da nascondere, mentre un ingresso nella posizione sbagliata può favorire schemi di flusso visibili o un riempimento non uniforme. Posizionare l'ingresso dove lo stampatore può riempire e compattare il pezzo proteggendo le zone estetiche, quindi verificare il percorso di flusso previsto e le eventuali linee di saldatura rispetto all'area placcata.
| Caratteristica da verificare | Potenziale criticità dopo la placcatura | Risposta progettuale |
|---|---|---|
| Spigoli vivi e bordi | Concentrazione di tensioni o rivestimento visivamente incoerente nelle transizioni | Utilizzare raccordi e valutare la copertura dei bordi con il finitore |
| Tasche profonde e fessure strette | Accesso limitato, deposizione variabile o soluzione di processo intrappolata | Aprire la caratteristica o confermare l'accesso del processo prima del rilascio |
| Sezioni spesse e bossaggi vicini | Ritiri, deformazioni o tensioni visibili attraverso una finitura riflettente | Mantenere transizioni di parete pratiche e isolare la struttura dalle zone estetiche |
| Punto di iniezione su una faccia visibile | Variazione estetica legata a vestigia o flusso | Riposizionare o definire una zona di iniezione accettabile e un confine di ispezione |
Controllare la superficie stampata prima della placcatura
La qualità della placcatura inizia dal pezzo stampato. Una superficie che presenta tensioni, contaminazione, texture incoerente o un difetto di flusso può reagire diversamente durante il pretrattamento e la placcatura. Mantenere la specifica della superficie dello stampo coerente su tutta l'area critica, evitare inutili variazioni della texture dell'utensile e individuare le linee di saldatura o le linee di giunzione che non devono attraversare la zona estetica principale se l'analisi di flusso e la geometria del pezzo consentono un'alternativa.
La stabilità del processo è importante perché variazioni di temperatura del fuso, velocità di riempimento, compattazione, raffreddamento o essiccazione della resina possono alterare le condizioni superficiali e le tensioni indotte dalla stampatura. Il fornitore di finitura dovrebbe valutare pezzi stampati rappresentativi, non solo campioni prototipo lucidati realizzati con un processo diverso. Se i pezzi vengono stoccati tra la stampatura e la placcatura, concordare come vengono protetti da impronte digitali, agenti distaccanti, polvere e abrasione.
Non presumere che uno strato metallico più spesso copra un difetto di stampaggio. Una finitura riflettente può rendere più evidenti le piccole irregolarità superficiali. Concordare separatamente le condizioni accettabili del substrato e l'aspetto placcato, e definire se il fornitore può rilavorare i pezzi o se la rilavorazione è vietata sulle aree estetiche.
Redigere un piano di qualifica utile
- Congelare il materiale e il percorso di processo. Registrare la qualità esatta della resina, il colorante o il riempitivo, l'intervallo delle condizioni di stampaggio, il pretrattamento e la sequenza di placcatura. Qualsiasi sostituzione proposta dovrebbe attivare una revisione documentata.
- Contrassegnare le superfici critiche. Indicare le zone placcate, le aree mascherate, i punti di contatto, i confini e i gradi visivi direttamente sul disegno o sul modello controllato.
- Scegliere criteri di accettazione misurabili. Definire l'aspetto in condizioni di illuminazione e osservazione concordate, la copertura del rivestimento, il metodo di adesione, le posizioni di misurazione dello spessore se applicabile, e qualsiasi requisito di conduttività o resistenza alla corrosione.
- Provare una geometria rappresentativa. Utilizzare il substrato stampato previsto e includere caratteristiche che mettono alla prova la copertura: bordi, incavi, boss, aperture e transizioni.
- Esaminare la posizione del guasto, non solo l'esito superato/non superato. Se l'adesione o l'aspetto variano, individuare se la causa è il grado del substrato, lo stress di stampaggio, la contaminazione, la geometria, il pretrattamento o l'allestimento della placcatura prima di modificare lo spessore del rivestimento.
Il disegno dovrebbe distinguere un'aspettativa estetica da un requisito funzionale. Una finitura lucida può essere visivamente accettabile ma non soddisfare un'esigenza di conduttività o durabilità; un rivestimento funzionale può rispettare le proprie specifiche pur mostrando variazioni cosmetiche. Indicare il risultato richiesto, il metodo e la zona di ispezione in modo che il team non debba dedurre quale aspetto sia più importante.
Domande Frequenti
Quale plastica è più facile da galvanizzare?
Non esiste una risposta universale perché l'idoneità dipende dal grado esatto e dalla chimica della placcatura. Utilizzare un grado che il fornitore di finitura selezionato abbia qualificato per il sistema richiesto e convalidarlo con il colore, il riempitivo e il processo di stampaggio previsti, anziché affidarsi a un'ampia etichetta di famiglia di resine.
L'ingresso deve essere tenuto lontano dalla superficie placcata?
Quando è praticabile, mantenere la vestigia dell'ingresso al di fuori della zona espositiva più critica. La posizione finale deve comunque supportare il riempimento dello stampo, il compattamento e la qualità del pezzo. Esaminare insieme la vestigia, il modello di flusso previsto e il confine della placcatura prima di finalizzare il layout dello stampo.
La placcatura può nascondere ritiri o linee di flusso?
Non progettare su questo presupposto. Le finiture riflettenti o metalliche possono rendere più visibili le irregolarità del substrato. Correggere per quanto possibile la causa nello stampaggio o nella geometria, quindi qualificare il pezzo placcato utilizzando campioni stampati conformi alla produzione e criteri estetici definiti.