
L'integrazione di strati elastomerici morbidi su substrati termoplastici rigidi rappresenta un importante progresso nell'ergonomia moderna dei prodotti e nella tenuta ambientale. La costruzione polimerica multimateriale fornisce impugnature antiscivolo, assorbimento degli urti e isolamento dei fluidi senza richiedere elementi di fissaggio meccanici secondari o colle adesive. Ottenere un'elevata resistenza di adesione senza causare linee di flusso estetiche o distorsioni del substrato richiede un'attenta corrispondenza dei materiali e una precisione degli stampi.
Le discussioni della comunità tra valutatori di materie plastiche evidenziano frequentemente la delaminazione dei giunti e le sbavature sui bordi come principali modalità di guasto durante la lavorazione con più resine. La gestione termica lungo lo strato limite del polimero determina se l'elastomero sovrastampato si fonde in modo permanente o si stacca sotto manipolazione dinamica. Questa guida tecnica esamina i vantaggi industriali, i parametri di progettazione degli stampi, gli standard di controllo qualità e le strategie di ottimizzazione dei processi.
Principali vantaggi industriali della combinazione di resine morbide su rigide
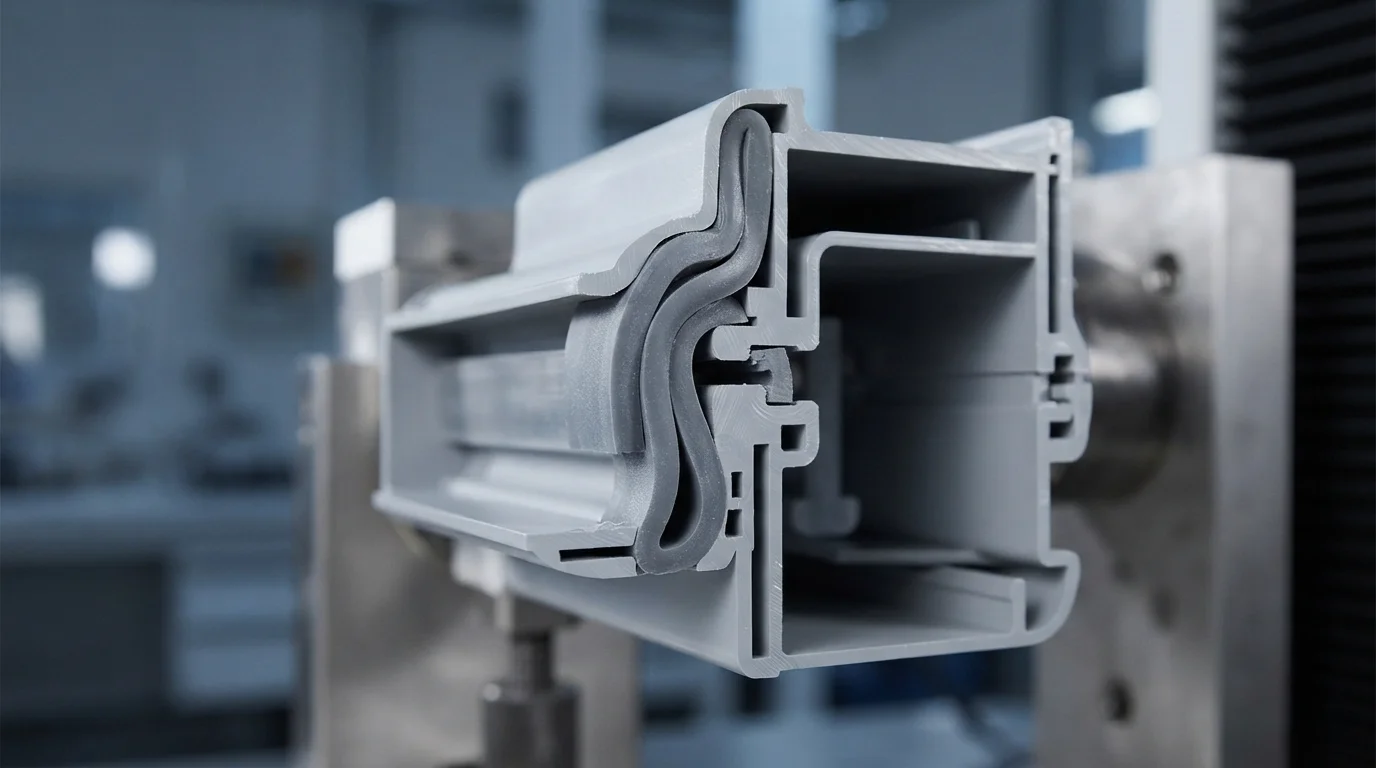
Eseguire sovrastampaggio plastico consente ai progettisti di prodotto di combinare proprietà fisiche contrastanti in un componente unico e monopezzo. Combinando telai strutturali rigidi stampati da ABS, policarbonato (PC), o PA66 con elastomeri morbidi come TPE o TPU crea un'ergonomia superiore soft-touch. Le impugnature soft-touch migliorano il comfort dell'utente e la sicurezza dell'operatore su strumenti chirurgici medici e utensili elettrici industriali.
Gli strati di sovrastampaggio elastomerici forniscono un'eccezionale smorzamento delle vibrazioni, proteggendo i delicati componenti elettronici interni da shock meccanici e impatti dinamici stradali. Formando un sigillo chimico continuo sulle linee di separazione dell'involucro, si ottiene una tenuta ambientale IP67 senza installazione manuale di guarnizioni. Inoltre, la lavorazione multi-materiale consente uno styling integrato multicolore che migliora l'estetica dei prodotti al dettaglio.
I principali vantaggi meccanici ed ergonomici includono:
- Comfort ergonomico tattile—La stratificazione di TPE o TPU morbidi su maniglie rigide migliora l'attrito di presa e riduce l'affaticamento dell'operatore.
- Assorbimento degli urti meccanici—I bordi esterni elastomerici attutiscono i delicati circuiti stampati interni contro gli impatti da caduta.
- Tenuta fluidica integrata—L'incapsulamento diretto delle scanalature perimetrali crea barriere a prova di perdita contro l'ingresso di acqua, olio e polvere.
Considerazioni chiave sugli stampi per componenti multi-resina
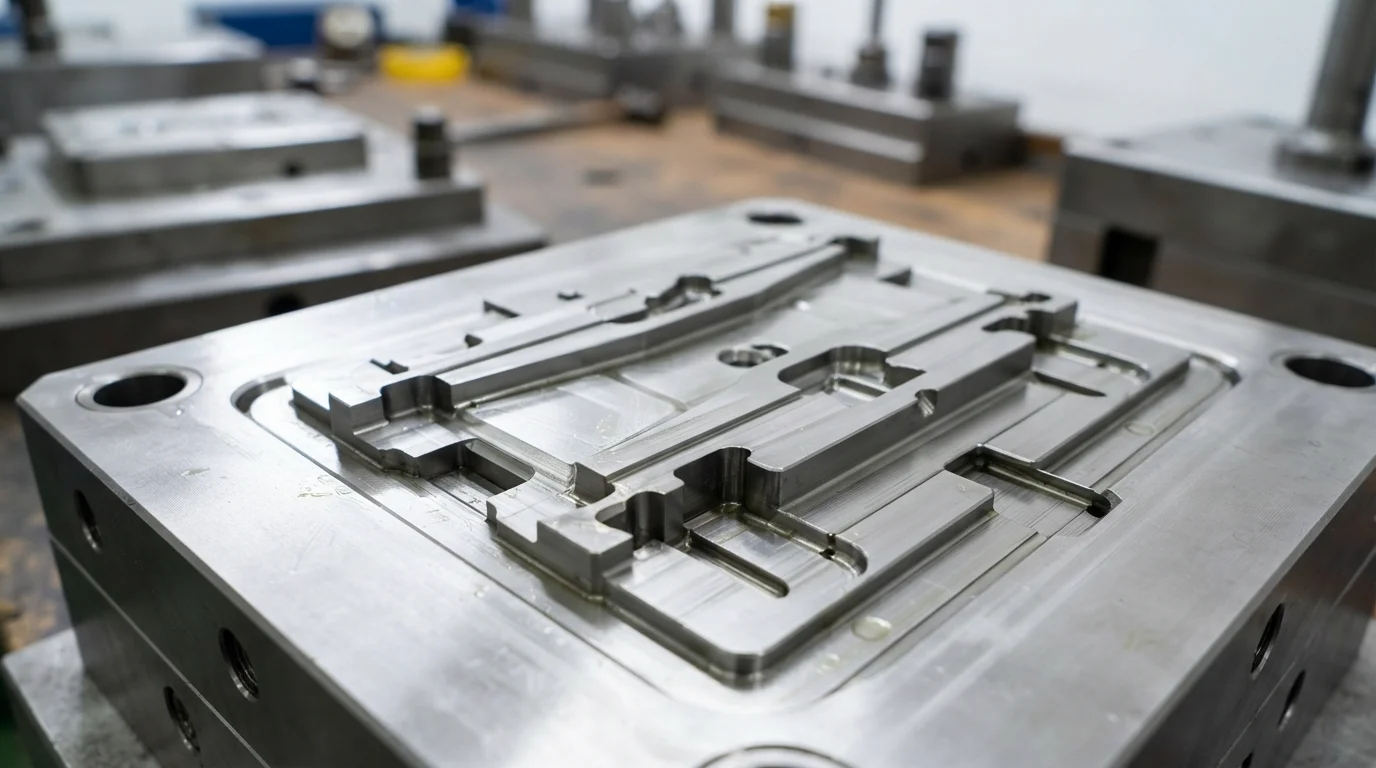
La geometria dello stampo controlla direttamente l'incapsulamento senza bave e la resistenza al distacco dei bordi degli assemblaggi sovrastampati. Le resine morbide a bassa viscosità fluiscono facilmente sotto pressione di iniezione, creando bave estetiche se le chiusure dello stampo non sono montate correttamente. La lavorazione dell'acciaio della cavità dello stampo con tolleranze di accoppiamento inferiori a ±0,01 mm garantisce che le superfici di chiusura si blocchino saldamente contro il substrato rigido, prevenendo perdite di gomma.
La progettazione di elementi di bloccaggio meccanici lungo il bordo del confine elastomerico fornisce una ritenzione fisica secondaria. Code di rondine meccaniche, sottosquadri e fori passanti intrappolano fisicamente il secondo materiale all'interno del telaio rigido del substrato. Il preriscaldamento della cavità del substrato rigido a 70°C-90°C promuove la diffusione molecolare interfacciale, prevenendo il distacco dei bordi durante l'iniezione secondaria.
Le linee guida per la progettazione di stampi multi-resina includono:
- Adattamento preciso delle superfici di tenuta—La rettifica delle superfici di tenuta in acciaio per stampi con precisione sub-micrometrica elimina le bave morbide dell'elastomero.
- Posizionamento dei sottosquadri meccanici—L'incorporazione di canali di bloccaggio meccanici a 90 gradi lungo i bordi previene la delaminazione sotto taglio dinamico.
- Gestione della temperatura del substrato—Il mantenimento di cavità dello stampo calde preserva il calore al confine necessario per l'interdiffusione delle catene molecolari.
- Posizionamento bilanciato dei punti di iniezione—Il posizionamento di punti di iniezione a ventaglio o a linguetta su sezioni spesse del substrato previene il dilavamento locale della parete e la distorsione termica.
Controllo qualità: Test di resistenza dell'adesione e uniformità della superficie
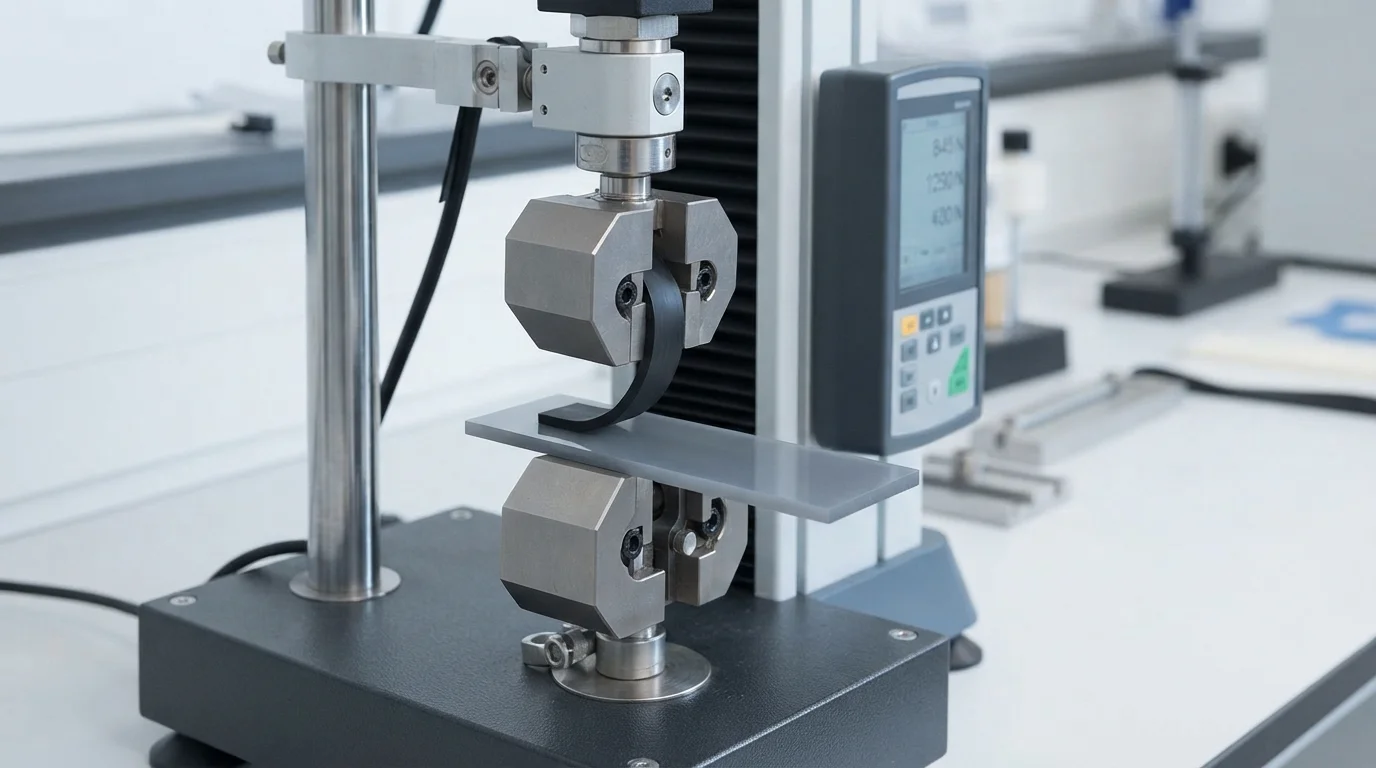
La validazione della qualità dei componenti multi-materiale richiede test meccanici rigorosi e metrologia senza contatto. La valutazione della resistenza alla pelatura interfacciale utilizza dispositivi di prova a trazione a 90 gradi per misurare la forza necessaria a separare l'elastomero dal substrato rigido. Un'adesione chimica di alta qualità provoca la lacerazione interna dell'elastomero prima della separazione dall'interfaccia del substrato.
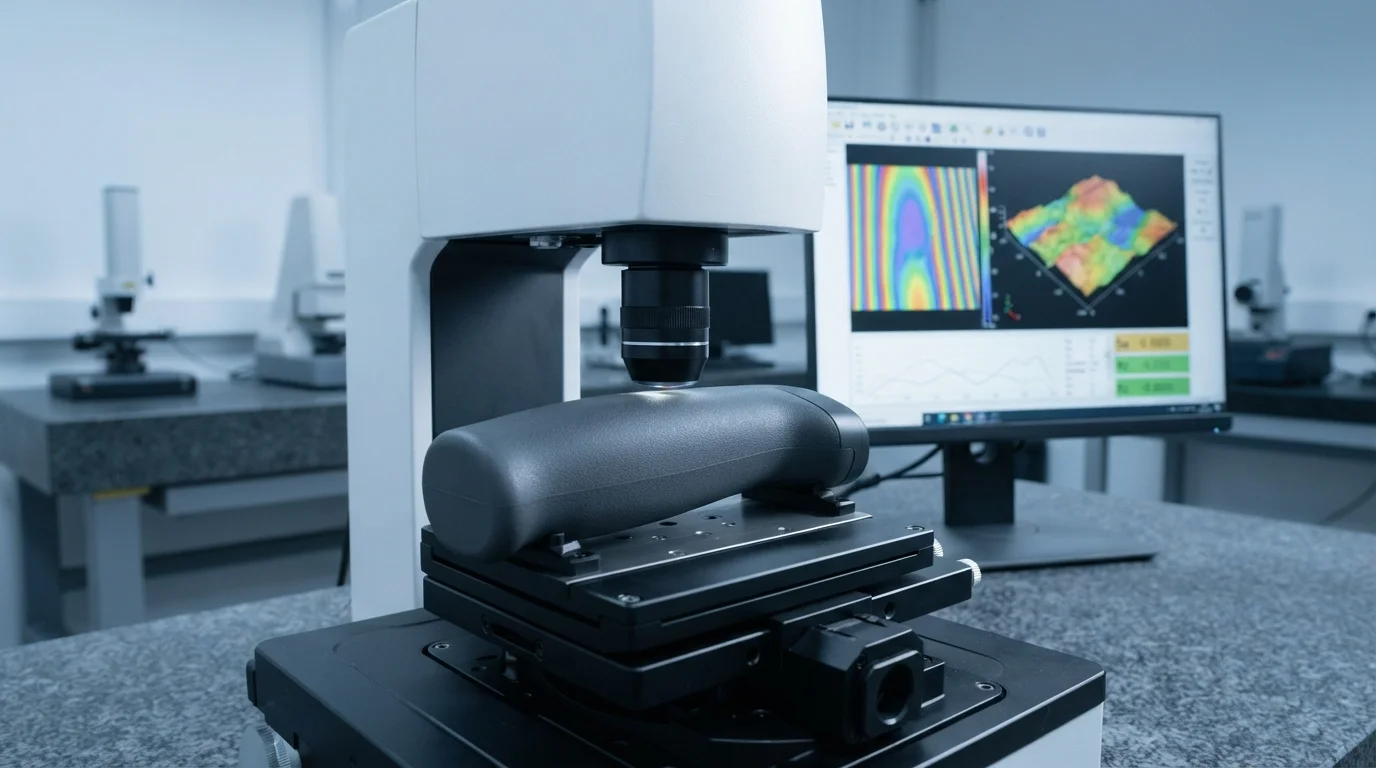
I laboratori di ispezione metrologica utilizzano macchine di misura a coordinate CMM Zeiss automatizzate e profilometri ottici 3D per verificare l'uniformità dello spessore della parete. L'ispezione delle dimensioni critiche per la qualità secondo gli standard IATF 16949 e ISO 13485 garantisce una completa ripetibilità lotto per lotto. I sistemi di visione automatizzati rilevano segni di splay superficiali microscopici, ombre di avvallamento o bave sulla linea di divisione prima che i componenti lascino la pressa.
Perché scegliere JUCHENG per lo stampaggio a doppia iniezione di precisione su plastica
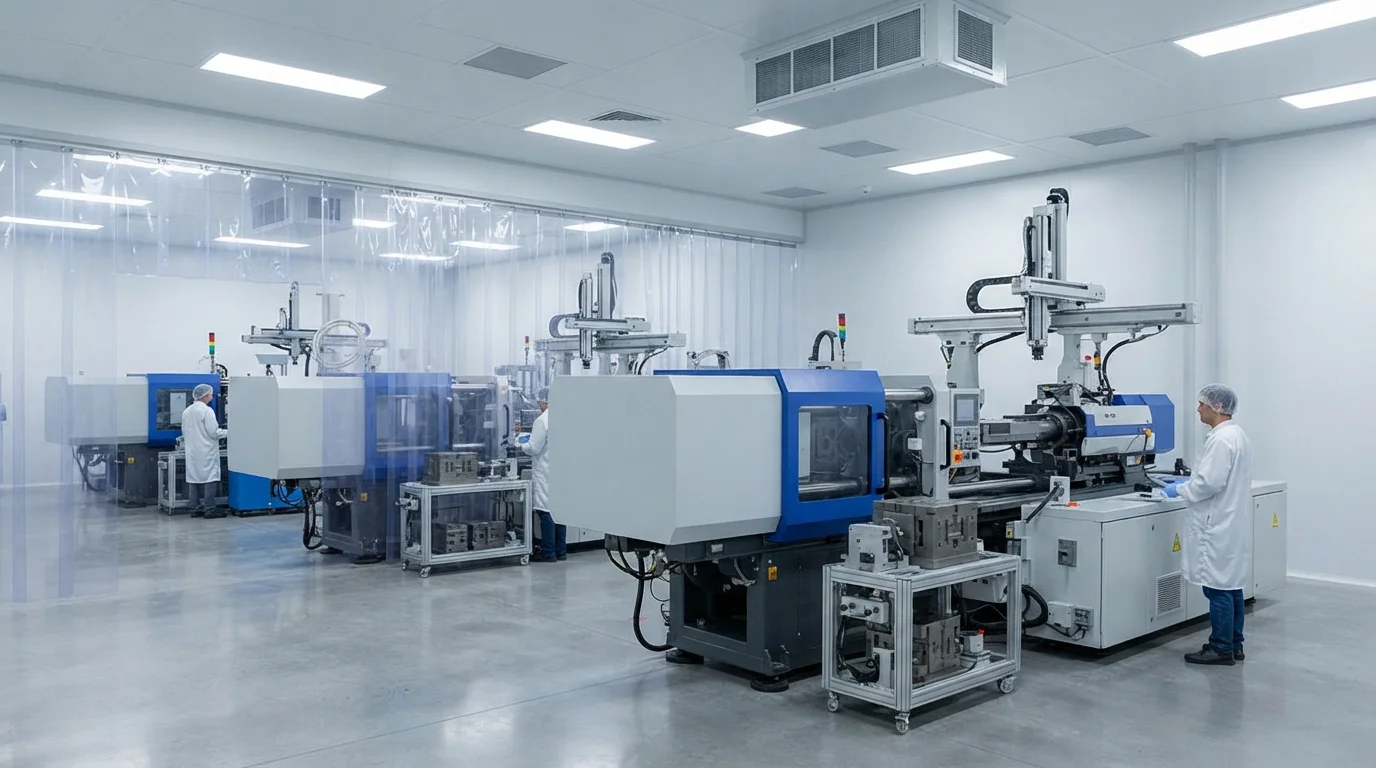
Collaborare con JUCHENG per progetti di incapsulamento multi-materiale offre accesso a un ampio reparto produttivo dotato di oltre 35 presse a iniezione automatiche con forza di chiusura da 15T a 3000T. La gestione di un reparto attrezzature interno con 25 centri di lavoro CNC a 5 assi consente la lavorazione di precisione delle superfici di tenuta in acciaio, garantendo confini elastomerici privi di bave. Il nostro team di ingegneria fornisce una revisione gratuita DfM entro 24 ore per ogni invio di file CAD, analizzando lo spessore della parete del substrato, gli angoli di sformo e la fattibilità delle tenute prima della lavorazione dell'acciaio.
I sistemi di gestione della qualità certificati IATF 16949 e ISO 13485 supportano ogni ciclo di produzione multi-iniezione, offrendo documentazione PPAP Livello 3 completa per i programmi automobilistici. Un reparto di stampaggio in camera bianca ISO Classe 8 protegge i componenti medici dalla contaminazione da particelle durante lo stampaggio e il confezionamento. L'esecuzione di sovrastampaggio a iniezione sotto rigorosi controlli di qualità garantisce parti a zero difetti in cicli di produzione ad alto volume.
| Metrica di produzione | Capacità di stampaggio a doppia iniezione JUCHENG | Vantaggio principale per il cliente |
|---|---|---|
| Gamma di forza di chiusura presse | 15T a 3000T (oltre 35 presse automatiche) | Gestisce sia micro componenti medici che grandi pannelli automobilistici |
| Precisione di fabbricazione degli stampi | 25 centri CNC a 5 assi (±0,01 mm sugli stampi) | I costruttori di stampi interni garantiscono tenute elastomeriche senza bave |
| Ambiente di camera bianca regolamentato | Camera bianca ISO Classe 8 (Classe 10.000) | Particle-controlled production for sterile medical devices |
Domande Frequenti (FAQ)
What is the main benefit of plastic overmolding over traditional single-resin molding?
Plastic overmolding allows engineers to combine contrasting material properties—such as rigid structural strength and soft elastomeric grips—into a single integrated component. This multi-material fusion improves tactile ergonomics, absorbs mechanical vibration, and provides waterproof sealing without secondary manual assembly.
How do engineers prevent edge peeling on overmolded soft grips?
Preventing edge peeling requires preheating the rigid substrate cavity to 70°C-90°C during secondary injection and incorporating perimeter mechanical undercuts or 90-degree dovetail grooves. Mechanical locking anchors the elastomer edge firmly into the substrate, preventing peel-off under dynamic shear stress.
Which plastic resins provide the best chemical adhesion for TPE overmolding?
Rigid thermoplastics like ABS, PC, and PC/ABS alloys offer outstanding chemical affinity with SEBS-based TPE and TPU elastomers. Polar engineering polymers like PA66-GF require adhesion-modified TPE grades or mechanical locking features to achieve robust joint durability.
How does shut-off steel design prevent soft rubber flash during overmolding?
Le superfici di tenuta dello stampo sono superfici di tenuta in acciaio rettificate con precisione che si bloccano saldamente contro il perimetro del substrato rigido durante il secondo colpo. Mantenere tolleranze di accoppiamento dell'acciaio di tenuta inferiori a 0,01 mm impedisce al fuso elastomerico morbido a bassa viscosità di fuoriuscire sulle superfici estetiche del substrato.
Why is ISO Class 8 cleanroom molding important for medical overmolded tools?
ISO Class 8 cleanroom molding controls airborne particulate contamination during multi-material processing. Sterile medical devices, surgical tool handles, and fluidic diagnostic cartridges require cleanroom encapsulation to satisfy ISO 13485 and USP Class VI medical compliance.
What metrology methods verify bond strength between overmolded plastic layers?
Interfacial bond strength is measured using 90-degree peel strength tensile testing according to ASTM standards. Non-contact 3D optical profilers and automated Zeiss CMM machines also verify wall thickness uniformity and shut-off boundary alignment without deforming soft elastomer surfaces.