
La integración de capas elastoméricas blandas sobre sustratos termoplásticos rígidos representa un avance importante en la ergonomía moderna de productos y el sellado ambiental. La construcción de polímeros multimaterial proporciona mangos antideslizantes, absorción de impactos y aislamiento de fluidos sin necesidad de sujetadores mecánicos secundarios o adhesivos. Lograr una alta resistencia de unión sin causar líneas de flujo cosméticas o distorsión del sustrato requiere una cuidadosa selección de materiales y precisión en el utillaje.
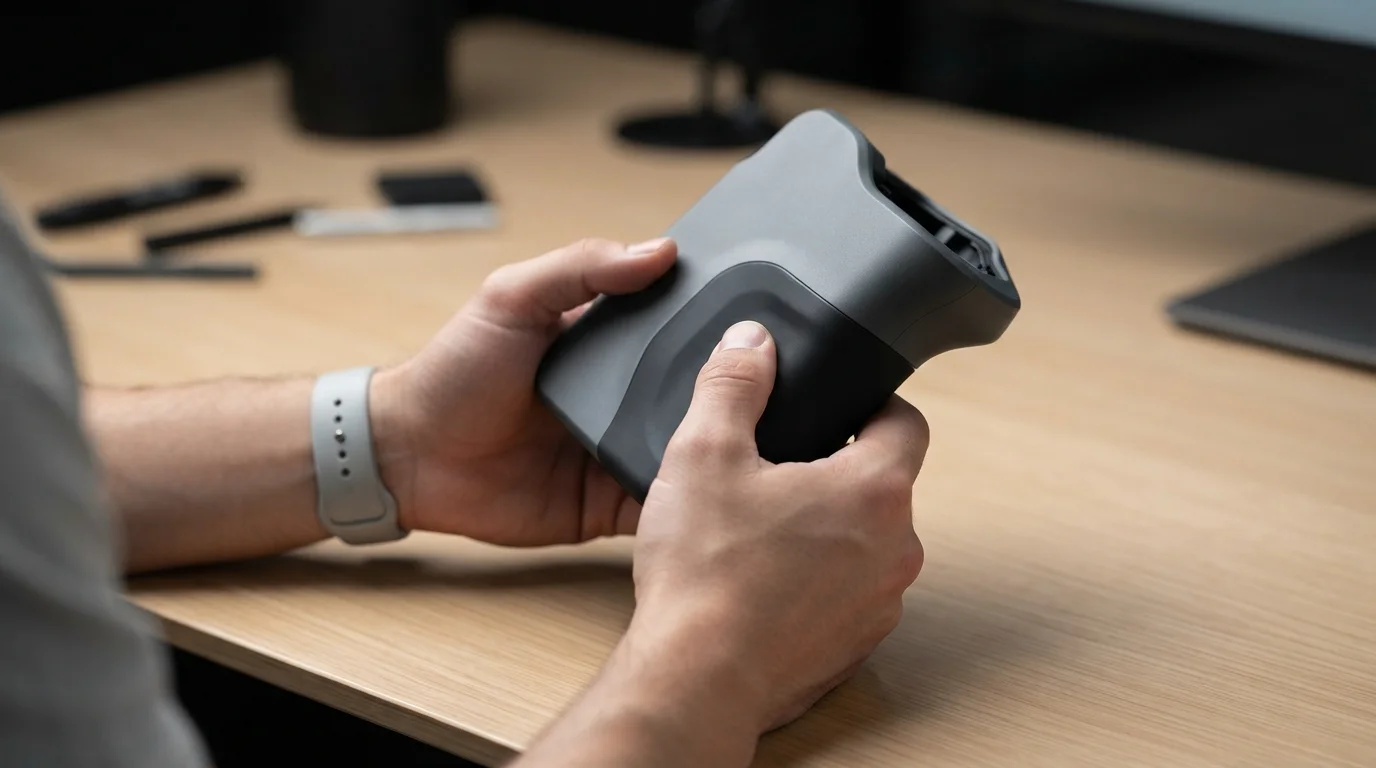
Las discusiones comunitarias entre evaluadores de plásticos frecuentemente destacan la delaminación de juntas y la rebaba en los bordes como modos de falla primarios durante el procesamiento de múltiples resinas. La gestión térmica a lo largo de la capa límite del polímero determina si el elastómero sobremoldeado se fusiona permanentemente o se despega bajo manipulación dinámica. Esta guía técnica revisa los beneficios industriales, los parámetros de diseño del utillaje, los estándares de prueba de calidad y las estrategias de optimización del proceso.
Ventajas industriales clave de la combinación de resina blanda sobre dura
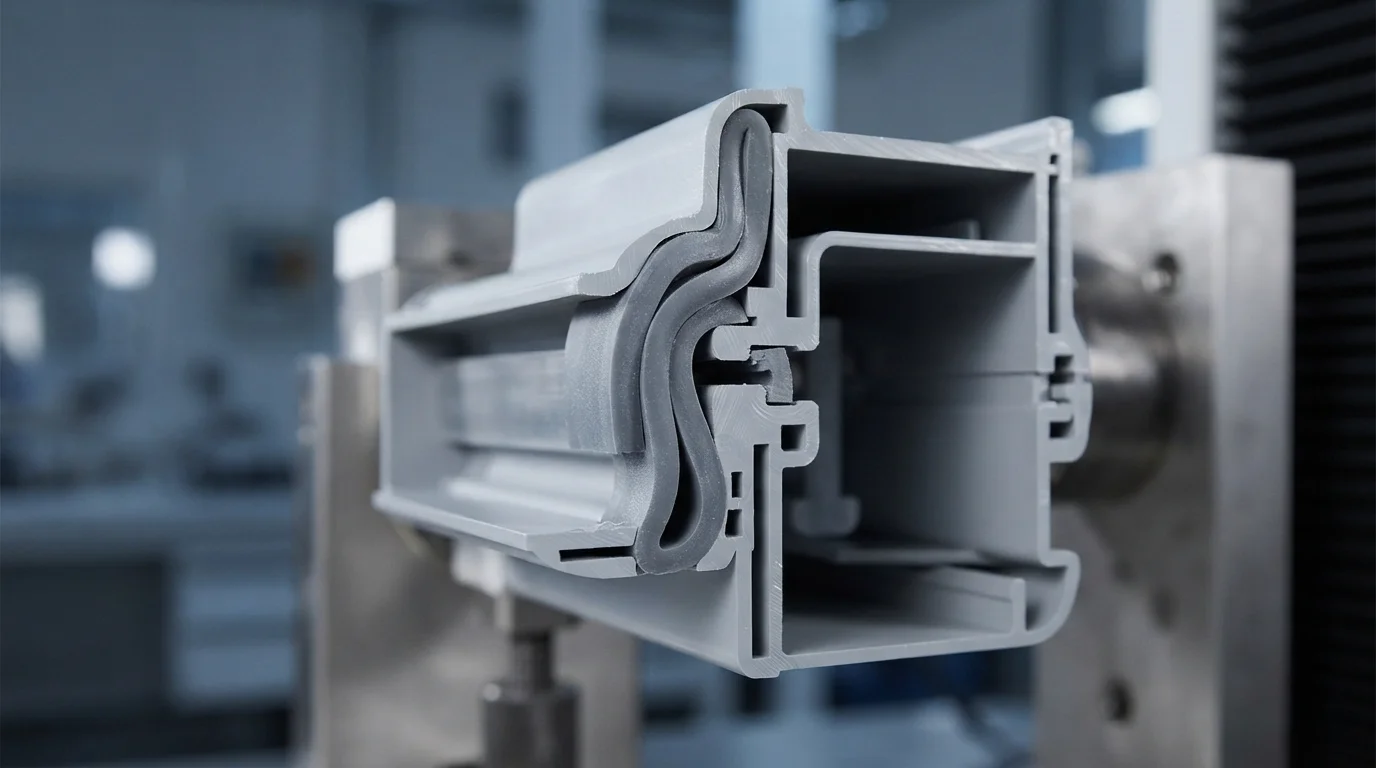
La ejecución de sobremoldeo de plástico permite a los diseñadores de productos combinar propiedades físicas contrastantes en un componente unificado de una sola pieza. La combinación de marcos estructurales rígidos moldeados de ABS, policarbonato (PC), o PA66 con elastómeros blandos como TPE o TPU crea una ergonomía de tacto suave. superior. Los agarres de tacto suave mejoran la comodidad del usuario y la seguridad del operador en instrumentos quirúrgicos médicos y herramientas eléctricas industriales.
Las capas de sobremoldeo elastoméricas proporcionan una excepcional amortiguación de vibraciones, protegiendo los delicados componentes electrónicos internos de golpes mecánicos y del impacto dinámico de la carretera. Al formar un sello químico continuo sobre las líneas de separación de la carcasa, se logra un sellado ambiental IP67 sin la instalación manual de juntas. Además, el procesamiento multimaterial permite un estilo multicolor integrado que mejora la estética del producto minorista.
Los beneficios mecánicos y ergonómicos principales incluyen:
- Confort ergonómico táctil—Colocar TPE o TPU blando sobre mangos rígidos mejora la fricción de agarre y reduce la fatiga del operador.
- Absorción de golpes mecánicos—Los límites exteriores elastoméricos amortiguan las placas de circuito impreso internas sensibles contra impactos por caídas.
- Sellado de fluidos integrado—Encapsular directamente las ranuras perimetrales crea barreras a prueba de fugas contra la entrada de agua, aceite y polvo.
Consideraciones clave de herramientas para componentes multiresina
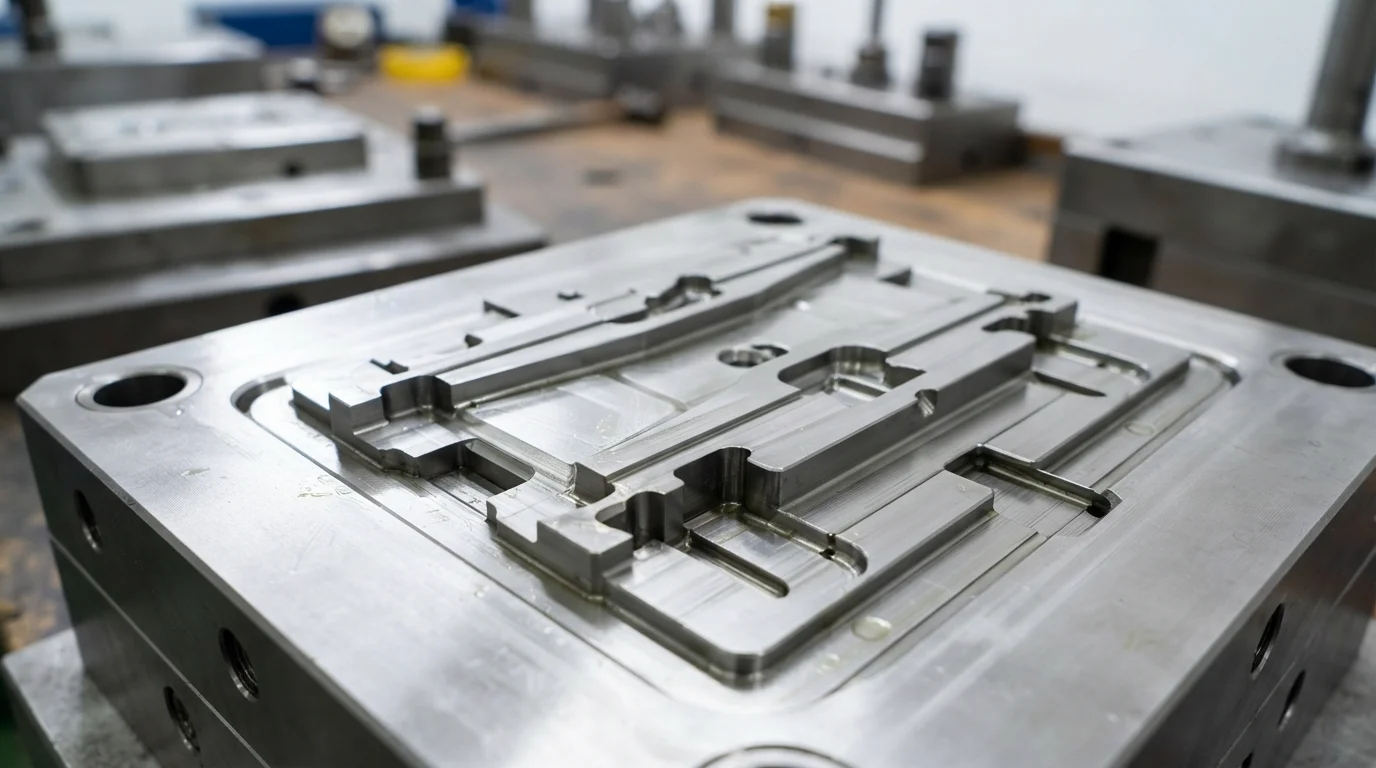
La geometría de la herramienta controla directamente el encapsulado sin rebabas y la resistencia al desprendimiento de bordes de los ensamblajes sobremoldeados. Las resinas blandas de baja viscosidad fluyen fácilmente bajo presión de inyección, creando rebabas cosméticas si los cierres del molde no están ajustados correctamente. Mecanizar el acero de la cavidad de la herramienta con tolerancias de ajuste inferiores a ±0.01 mm asegura que las superficies de cierre se sujeten firmemente contra el sustrato rígido, evitando fugas de caucho.
Diseñar características de bloqueo mecánico a lo largo del borde del límite elastomérico proporciona una retención física secundaria. Las colas de milano mecánicas, los socavados y los orificios pasantes atrapan físicamente el segundo material dentro del marco del sustrato rígido. Precalentar la cavidad del sustrato rígido a 70°C-90°C promueve la difusión molecular interfacial, evitando el desprendimiento de bordes durante la inyección secundaria.
Las pautas de diseño de herramientas multiresina incluyen:
- Ajuste de tierra de cierre de precisión—El rectificado de caras de sellado de acero para herramientas con precisión submicrónica elimina la rebaba de elastómero blando.
- Colocación de socavados mecánicos—La incorporación de canales de bloqueo mecánico de 90 grados a lo largo de los bordes evita la delaminación bajo esfuerzo cortante dinámico.
- Gestión de la temperatura del sustrato—Mantener cavidades de herramienta calientes preserva el calor límite necesario para la interdifusión de cadenas moleculares.
- Ubicación equilibrada de la compuerta—Posicionar compuertas de ventilador o lengüeta en secciones gruesas del sustrato evita el lavado local de la pared y la distorsión térmica.
Control de calidad: Pruebas de resistencia de unión y uniformidad de superficie
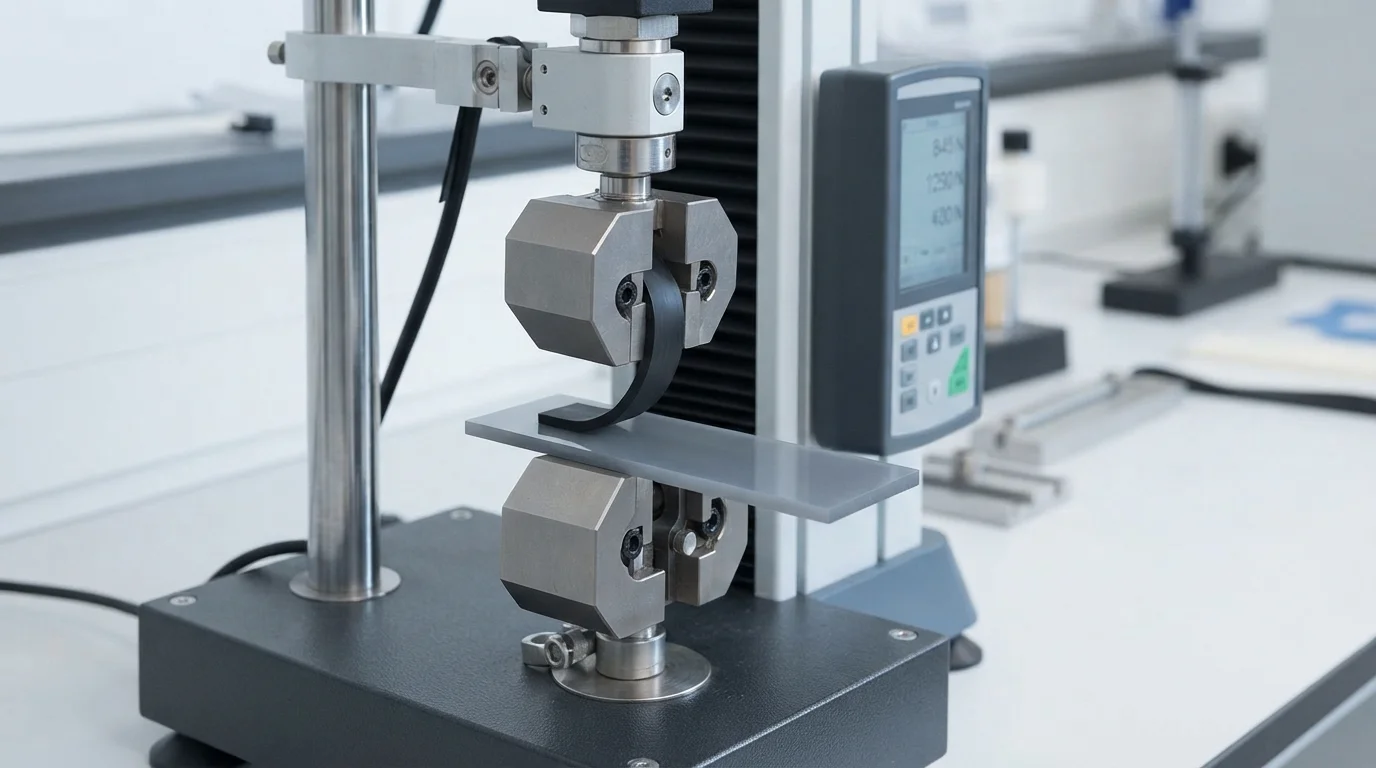
La validación de la calidad de componentes multimaterial requiere pruebas mecánicas rigurosas y metrología sin contacto. La evaluación de la resistencia al pelado interfacial utiliza accesorios de prueba de tracción de 90 grados para medir la fuerza requerida para separar el elastómero del sustrato rígido. La adhesión química de alta calidad hace que el elastómero se rasgue internamente antes de separarse de la interfaz del sustrato.
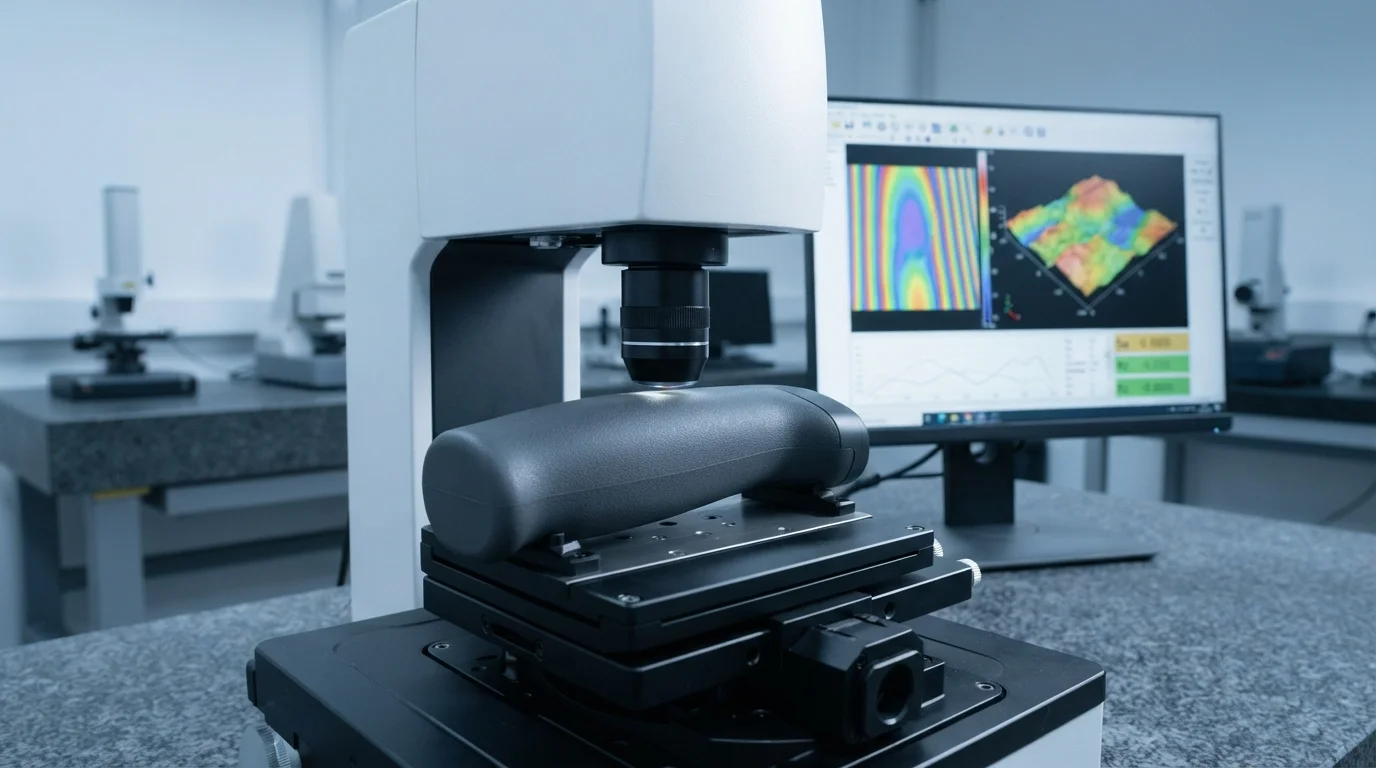
Los laboratorios de inspección metrológica utilizan máquinas de medición por coordenadas CMM Zeiss automatizadas y perfiladores ópticos 3D para verificar la uniformidad del espesor de pared. La inspección de dimensiones críticas para la calidad bajo las normas IATF 16949 e ISO 13485 garantiza una repetibilidad completa de lote a lote. Los sistemas de visión automatizados detectan marcas microscópicas de splay en la superficie, sombras de hundimiento o rebaba en la línea de partición antes de que los componentes salgan de la prensa.
¿Por qué elegir JUCHENG para el sobremoldeo de plástico de precisión?
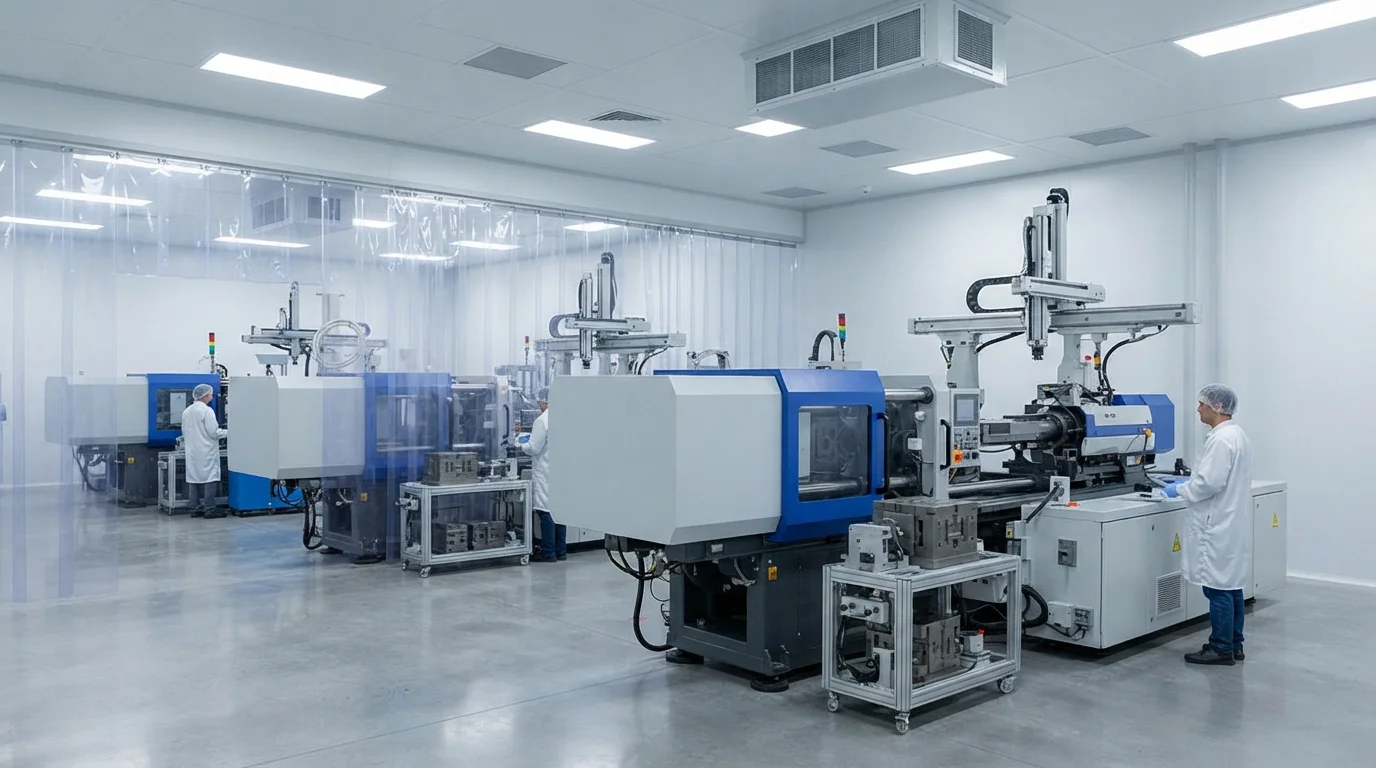
Asociarse con JUCHENG para proyectos de encapsulación multimaterial proporciona acceso a una extensa planta de producción equipada con más de 35 prensas de inyección automatizadas con fuerzas de cierre de 15T a 3000T. La operación de un taller de moldes interno con 25 conjuntos de máquinas CNC de 5 ejes permite el mecanizado preciso de aceros de cierre, garantizando límites elastoméricos sin rebabas. Nuestro equipo de ingeniería ofrece una revisión gratuita de DfM en 24 horas para cada envío de CAD, analizando el espesor de pared del sustrato, los ángulos de salida y la viabilidad del cierre antes de cortar el acero.
Los sistemas de gestión de calidad certificados según IATF 16949 e ISO 13485 respaldan cada ejecución de producción multimaterial, ofreciendo documentación completa de PPAP Nivel 3 para programas automotrices. La operación de un departamento de moldeo con sala limpia Clase 8 ISO protege los componentes médicos de la contaminación por partículas durante el moldeo y el empaque por gravedad. Ejecutar personalizado sobremoldeo por inyección bajo estrictos controles de calidad entrega piezas sin defectos en ejecuciones de producción de alto volumen.
| Métrica de fabricación | Capacidades de sobremoldeo de JUCHENG | Beneficio principal para el cliente |
|---|---|---|
| Rango de fuerza de cierre de prensa | 15T a 3000T (más de 35 prensas automatizadas) | Maneja tanto piezas médicas micro como paneles automotrices grandes |
| Precisión de fabricación de herramientas | 25 conjuntos de CNC de 5 ejes (±0.01 mm de herramienta) | Los fabricantes de moldes internos garantizan cierres elastoméricos sin rebabas |
| Entorno de sala limpia regulado | Sala limpia Clase ISO 8 (clase 10,000) | Producción controlada de partículas para dispositivos médicos estériles |
Preguntas frecuentes (FAQ)
¿Cuál es el principal beneficio del sobremoldeo de plástico frente al moldeo tradicional de una sola resina?
El sobremoldeo de plástico permite a los ingenieros combinar propiedades de materiales contrastantes, como resistencia estructural rígida y empuñaduras elastoméricas suaves, en un solo componente integrado. Esta fusión de múltiples materiales mejora la ergonomía táctil, absorbe la vibración mecánica y proporciona sellado impermeable sin ensamblaje manual secundario.
¿Cómo evitan los ingenieros el desprendimiento de bordes en empuñaduras suaves sobremoldeadas?
Para prevenir el desprendimiento de bordes, se requiere precalentar la cavidad del sustrato rígido a 70°C-90°C durante la inyección secundaria e incorporar socavados mecánicos perimetrales o ranuras de cola de milano de 90 grados. El bloqueo mecánico ancla firmemente el borde elastomérico al sustrato, evitando el desprendimiento bajo esfuerzo cortante dinámico.
¿Qué resinas plásticas proporcionan la mejor adhesión química para el sobremoldeo con TPE?
Los termoplásticos rígidos como ABS, PC y aleaciones de PC/ABS ofrecen una afinidad química sobresaliente con TPE basado en SEBS y elastómeros de TPU. Los polímeros de ingeniería polares como PA66-GF requieren grados de TPE modificados con adhesión o características de bloqueo mecánico para lograr una durabilidad de unión robusta.
¿Cómo evita el diseño de acero de cierre la rebaba de goma blanda durante el sobremoldeo?
Las superficies de cierre de acero son caras de sellado de acero rectificadas con precisión que se sujetan firmemente contra el perímetro del sustrato rígido durante la segunda inyección. Mantener tolerancias de ajuste del acero de cierre más estrictas que 0.01 mm evita que el fundido elastomérico blando de baja viscosidad se derrame sobre las superficies cosméticas del sustrato.
¿Por qué es importante el moldeo en sala limpia Clase ISO 8 para herramientas médicas sobremoldeadas?
El moldeo en sala limpia Clase ISO 8 controla la contaminación por partículas en el aire durante el procesamiento de múltiples materiales. Los dispositivos médicos estériles, mangos de instrumentos quirúrgicos y cartuchos de diagnóstico de fluidos requieren encapsulación en sala limpia para cumplir con la normativa médica ISO 13485 y USP Clase VI.
¿Qué métodos de metrología verifican la resistencia de unión entre capas de plástico sobremoldeadas?
La resistencia de unión interfacial se mide mediante pruebas de tracción de resistencia al pelado a 90 grados según las normas ASTM. Los perfiladores ópticos 3D sin contacto y las máquinas de medición automáticas Zeiss CMM también verifican la uniformidad del espesor de pared y la alineación del límite de cierre sin deformar las superficies elastoméricas blandas.