
Интеграция мягких эластомерных слоев на жесткие термопластичные подложки представляет собой значительный прогресс в современной эргономике изделий и герметизации. Многокомпонентная полимерная конструкция обеспечивает нескользящие рукоятки, поглощение ударов и изоляцию жидкостей без необходимости вторичных механических креплений или клеев. Достижение высокой прочности соединения без косметических линий потока или деформации подложки требует тщательного подбора материалов и точности оснастки.
Обсуждения в сообществе среди специалистов по оценке пластмасс часто выделяют расслоение соединения и облой на кромках как основные виды отказов при многокомпонентной переработке. Управление температурой на границе раздела полимеров определяет, будет ли формованный эластомер постоянно сплавлен или отслаиваться при динамическом использовании. Это техническое руководство рассматривает промышленные преимущества, параметры проектирования оснастки, стандарты контроля качества и стратегии оптимизации процесса.
Ключевые промышленные преимущества комбинации мягкой и жесткой смолы
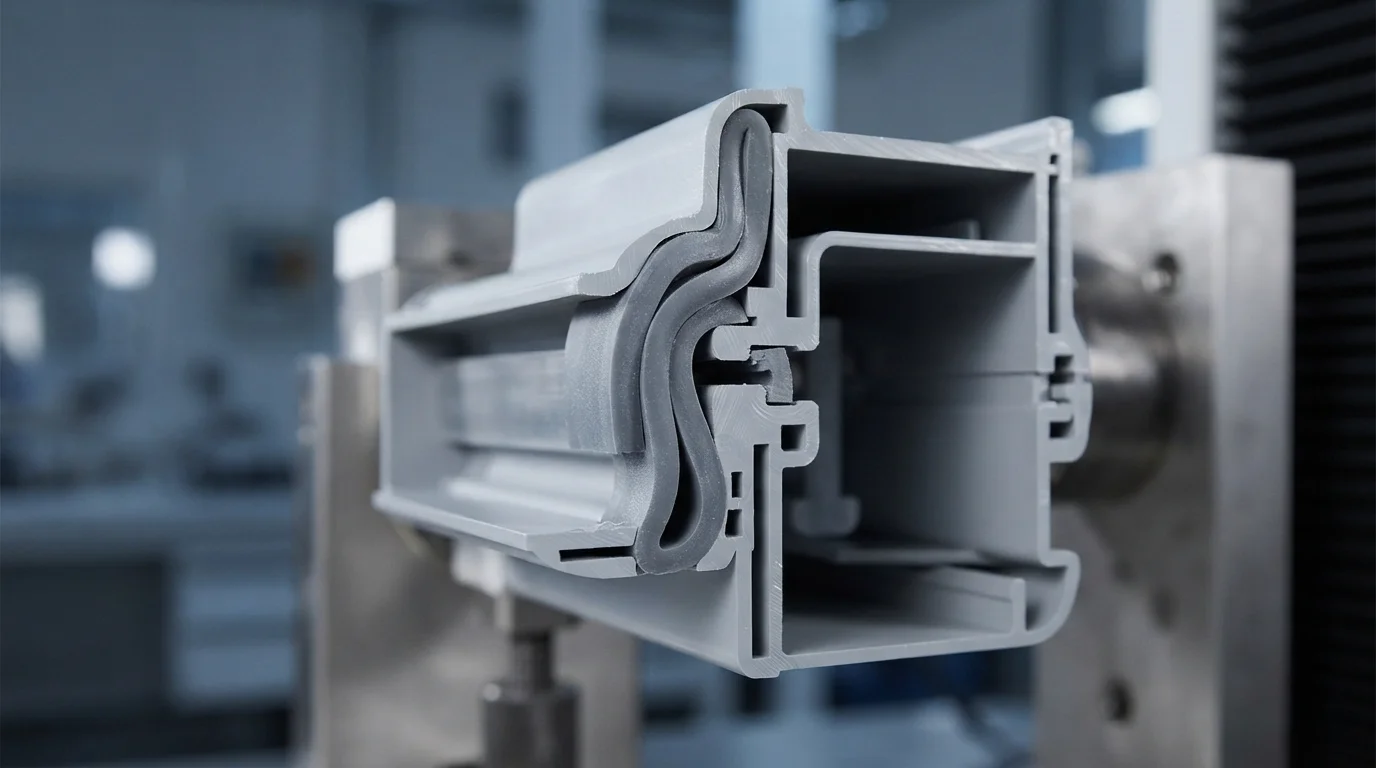
Выполнение литья пластмасс с двухкомпонентным формованием позволяет разработчикам продуктов сочетать контрастные физические свойства в единую цельную деталь. Сочетание жестких конструкционных рам, отлитых из АБС, поликарбонат (ПК), или PA66 с мягкими эластомерами, такими как TPE или TPU создает превосходную эргономику с мягким касанием. Мягкие на ощупь рукоятки повышают комфорт пользователя и безопасность оператора на медицинских хирургических инструментах и промышленных электроинструментах.
Эластомерные внешние слои обеспечивают исключительное гашение вибрации, защищая чувствительную внутреннюю электронику от механических ударов и динамических дорожных воздействий. Формируя непрерывное химическое уплотнение по линиям разъема корпуса, достигается герметизация по стандарту IP67 без ручной установки прокладок. Кроме того, много-материальная обработка позволяет интегрировать многоцветное оформление, улучшающее эстетику розничного продукта.
Основные механические и эргономические преимущества включают:
- Тактильный эргономичный комфорт— Наслоение мягкого TPE или TPU на жесткие рукоятки улучшает сцепление и снижает утомляемость оператора.
- Механическое поглощение ударов— Эластомерные внешние границы амортизируют чувствительные внутренние печатные платы при падениях.
- Интегрированное жидкостное уплотнение— Герметизация периметральных канавок напрямую создает непроницаемые барьеры против проникновения воды, масла и пыли.
Ключевые аспекты проектирования пресс-форм для многокомпонентных деталей
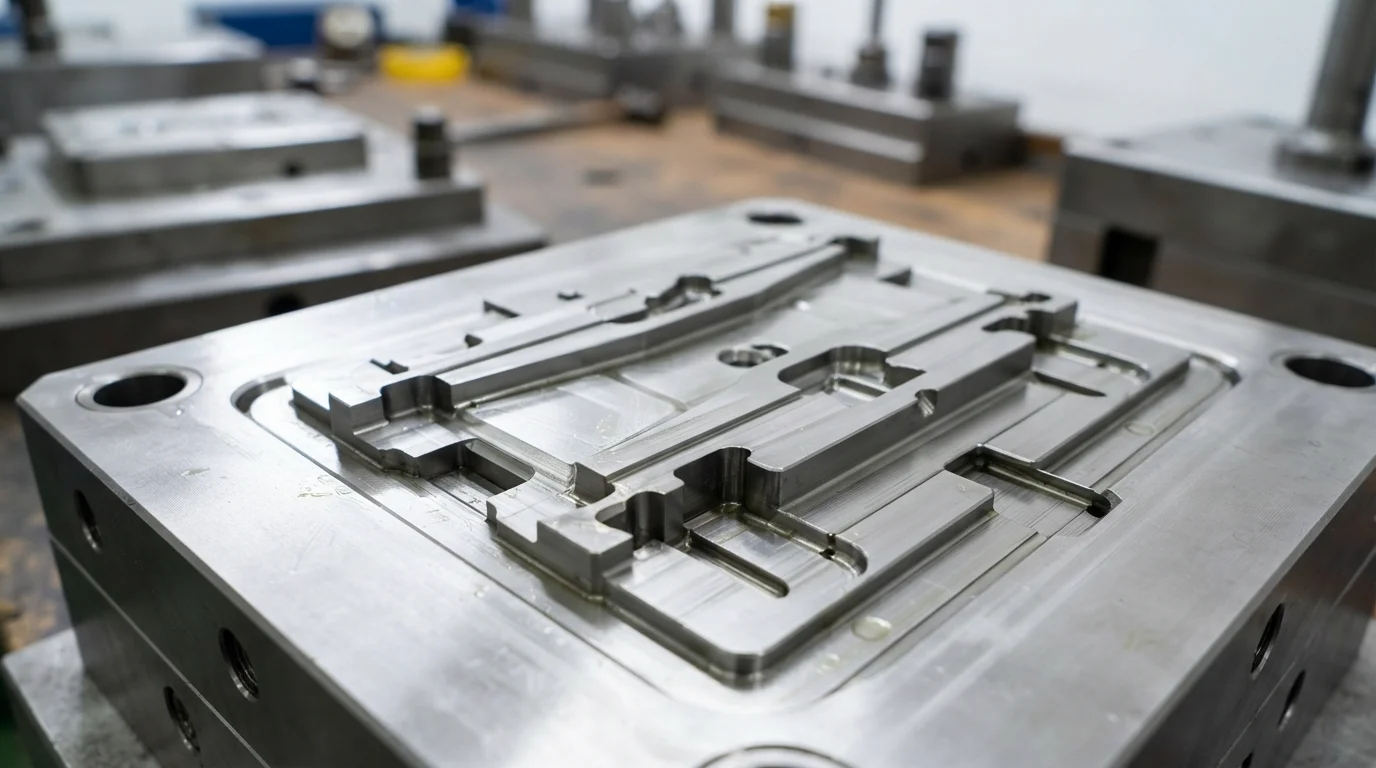
Геометрия пресс-формы напрямую контролирует отсутствие облоя и стойкость к отслаиванию кромок в литых под давлением сборках. Низковязкие мягкие смолы легко текут под давлением впрыска, создавая косметический облой, если затворы формы неправильно подогнаны. Механическая обработка стали полости формы с допусками посадки менее ±0,01 мм обеспечивает запирающих площадок плотное прилегание к жесткой подложке, предотвращая утечку резины.
Проектирование механических фиксирующих элементов вдоль границы эластомерной зоны обеспечивает вторичное физическое удержание. Механические ласточкины хвосты, поднутрения и сквозные отверстия физически удерживают второй материал внутри жесткой рамки подложки. Предварительный нагрев полости жесткой подложки до 70°C-90°C способствует межфазной молекулярной диффузии, предотвращая отслаивание кромок при вторичном впрыске.
Рекомендации по проектированию пресс-форм для многокомпонентных материалов включают:
- Прецизионная установка уплотнительных заплечиков—Шлифовка уплотнительных поверхностей инструментальной стали с субмикронной точностью исключает образование заусенцев из мягкого эластомера.
- Размещение механических поднутрений—Введение механических фиксирующих каналов под углом 90 градусов по краям предотвращает расслоение при динамическом сдвиге.
- Управление температурой подложки—Поддержание тёплых полостей формы сохраняет граничное тепло, необходимое для взаимодиффузии молекулярных цепей.
- Сбалансированное расположение впускных литников—Размещение веерных или язычковых литников на толстых участках подложки предотвращает локальный размыв стенки и термическую деформацию.
Контроль качества: испытание прочности соединения и однородности поверхности
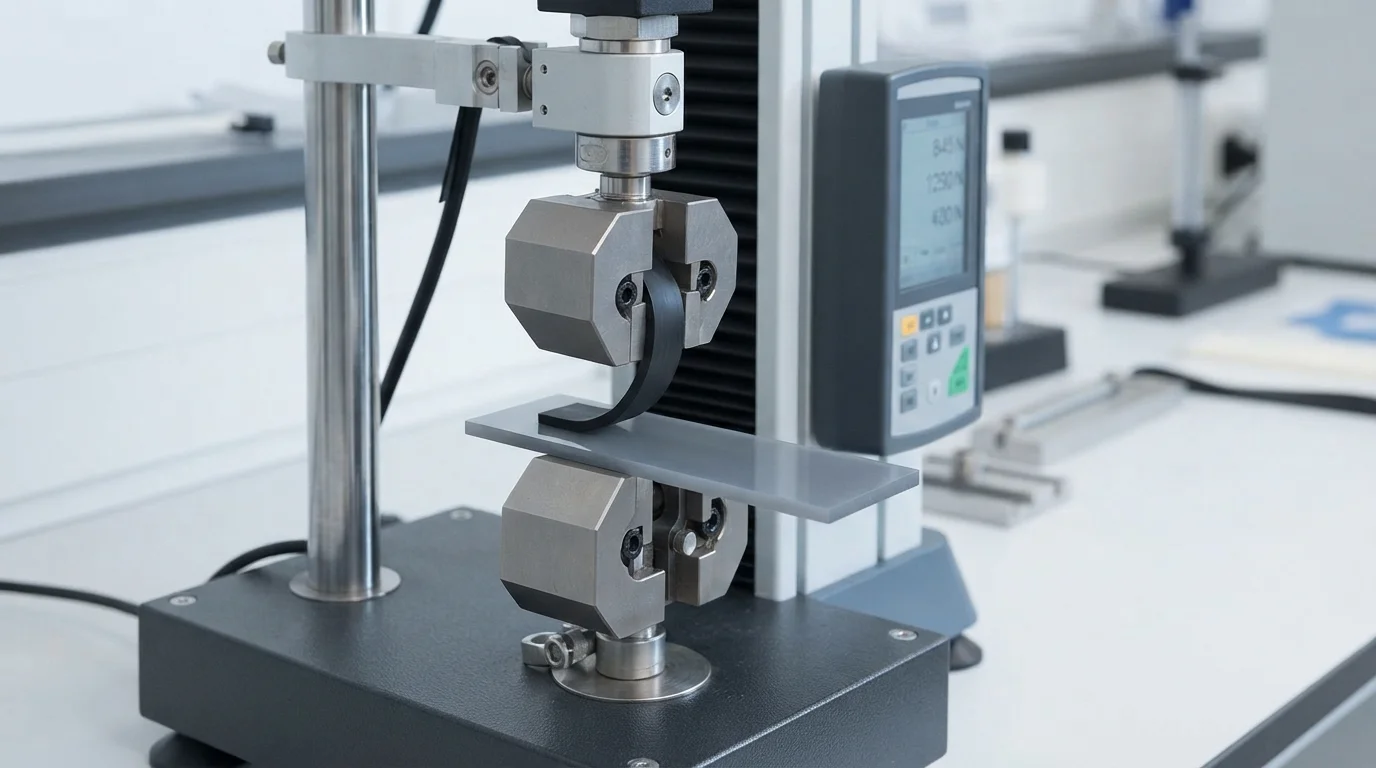
Проверка качества многоматериальных компонентов требует строгих механических испытаний и бесконтактной метрологии. Оценка прочности на отслаивание на границе раздела использует испытательные приспособления для отрыва под углом 90 градусов для измерения усилия, необходимого для отделения эластомера от жёсткой подложки. Высококачественная химическая адгезия приводит к внутреннему разрыву эластомера до его отделения от границы раздела подложки.
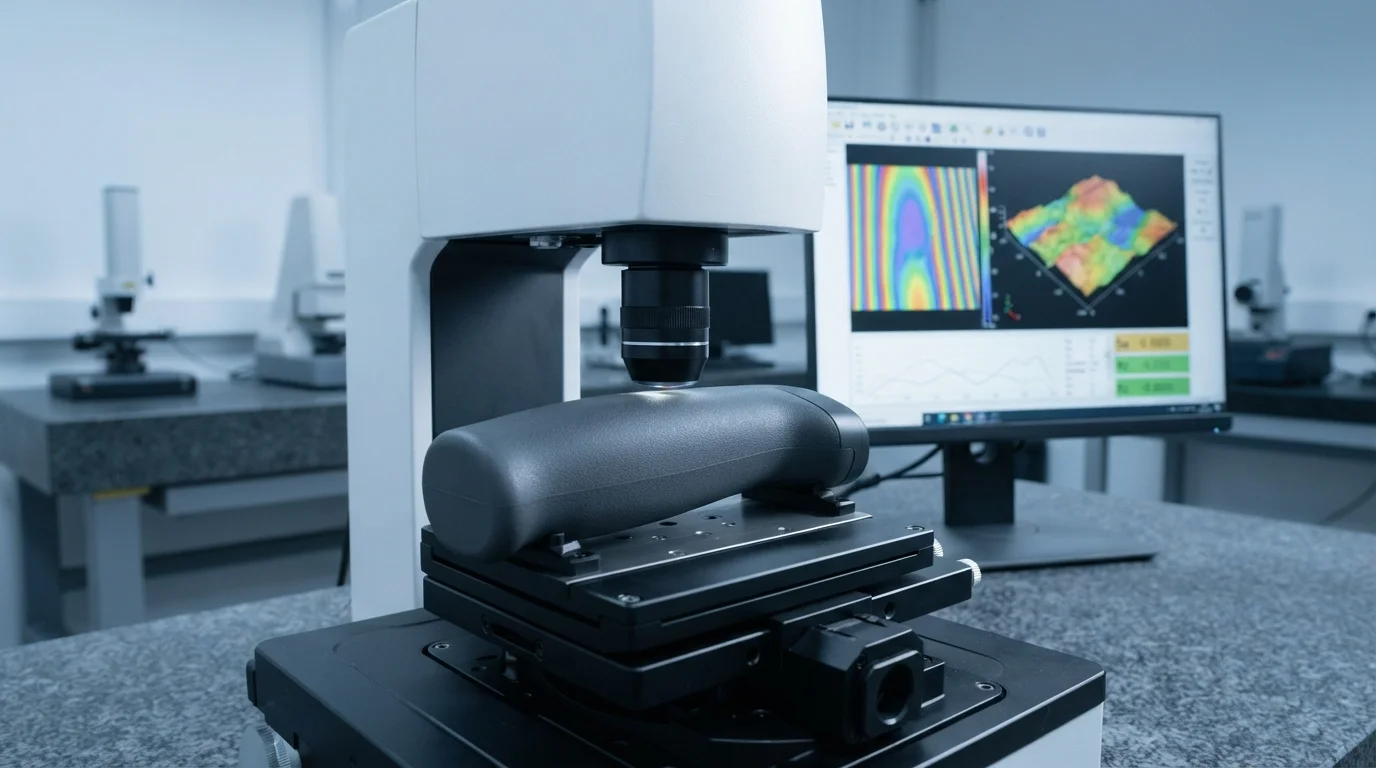
Метрологические лаборатории используют автоматизированные координатно-измерительные машины Zeiss CMM и 3D-оптические профилометры для проверки однородности толщины стенок. Контроль критических для качества размеров в соответствии со стандартами IATF 16949 и ISO 13485 обеспечивает полную повторяемость от партии к партии. Автоматизированные системы технического зрения обнаруживают микроскопические следы поверхностного расслоения, тени утяжин или облой по линии разъёма до выхода компонентов из пресса.
Почему стоит выбрать JUCHENG для прецизионного заливки пластика
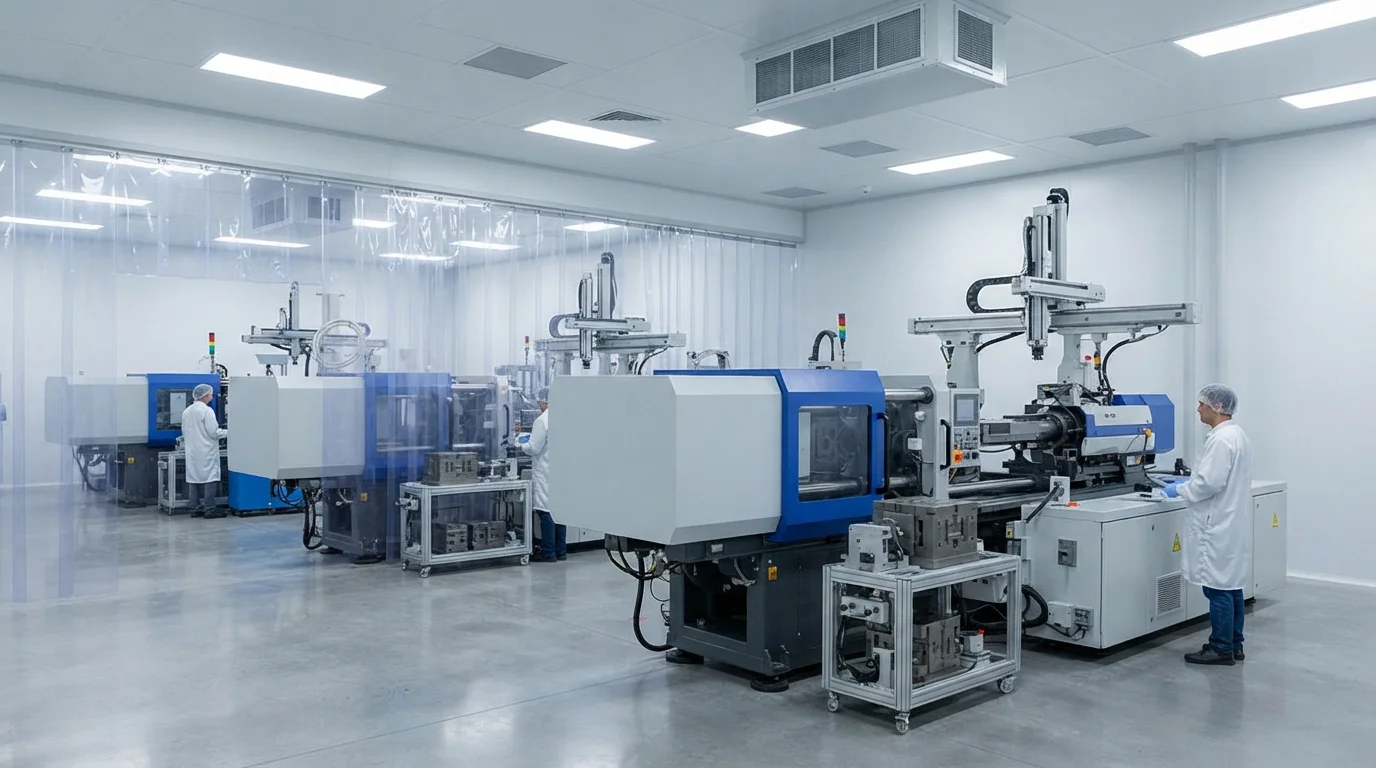
Сотрудничество с JUCHENG в проектах многоматериальной заливки обеспечивает доступ к обширному производственному цеху, оснащённому более чем 35 автоматическими литьевыми прессами с усилием смыкания от 15 до 3000 тонн. Наличие собственного инструментального цеха с 25 комплектами 5-осевых станков с ЧПУ позволяет точно обрабатывать уплотнительные заплечики из стали, обеспечивая безоблойные границы эластомера. Наша инженерная команда предоставляет бесплатный 24-часовой анализ технологичности конструкции (DfM) для каждого представленного CAD-файла, анализируя толщину стенок подложки, углы уклона и возможность выполнения уплотнительных заплечиков до резки стали.
Системы менеджмента качества, сертифицированные по IATF 16949 и ISO 13485, обеспечивают поддержку каждого производственного цикла многокомпонентного литья, предлагая полную документацию PPAP уровня 3 для автомобильных программ. Эксплуатация отдела литья в чистом помещении класса ISO 8 защищает медицинские компоненты от загрязнения частицами во время литья и упаковки с укладкой. Выполнение индивидуальных литья под давлением с двухкомпонентным формованием под строгим контролем качества обеспечивает бездефектные детали на протяжении крупносерийного производства.
| Производственный показатель | Возможности нанесения покрытия методом заливки компании JUCHENG | Основная выгода для клиента |
|---|---|---|
| Диапазон усилия смыкания пресса | от 15 т до 3000 т (более 35 автоматизированных прессов) | Обрабатывает как микроскопические медицинские детали, так и крупные автомобильные панели |
| Точность изготовления оснастки | 25 комплектов 5-осевых станков с ЧПУ (±0,01 мм для оснастки) | Собственные изготовители оснастки гарантируют беспламенное запирание эластомерных материалов |
| Регулируемая среда чистого помещения | Чистое помещение класса ISO 8 (класс 10 000) | Производство с контролем частиц для стерильных медицинских изделий |
Часто задаваемые вопросы (FAQ)
В чем основное преимущество пластикового многокомпонентного литья по сравнению с традиционным литьем одной смолы?
Переформование пластика позволяет инженерам объединять контрастные свойства материалов — такие как жёсткая конструкционная прочность и мягкие эластомерные захваты — в единый интегрированный компонент. Такое слияние разнородных материалов улучшает тактильную эргономику, поглощает механические вибрации и обеспечивает водонепроницаемую герметизацию без вторичной ручной сборки.
Как инженеры предотвращают отслаивание кромок на переформованных мягких захватах?
Предотвращение отслаивания кромок требует предварительного нагрева полости жёсткой подложки до 70°C-90°C при вторичном литье и включения периметральных механических поднутрений или канавок типа «ласточкин хвост» под углом 90 градусов. Механическая фиксация надёжно закрепляет кромку эластомера в подложке, предотвращая отслаивание при динамическом сдвиговом напряжении.
Какие пластиковые смолы обеспечивают наилучшую химическую адгезию при переформовании TPE?
Жёсткие термопласты, такие как ABS, PC и сплавы PC/ABS, обладают превосходным химическим сродством с эластомерами TPE на основе SEBS и TPU. Полярные инженерные полимеры, такие как PA66-GF, требуют марок TPE с модифицированной адгезией или механических фиксирующих элементов для достижения надёжной долговечности соединения.
Как конструкция запирающей стали предотвращает образование облоя мягкой резины при переформовании?
Запирающие уплотнительные поверхности оснастки — это прецизионно отшлифованные стальные уплотнительные поверхности, которые плотно прижимаются к периметру жёсткой подложки во время второго впрыска. Поддержание допусков посадки запирающей стали точнее 0,01 мм предотвращает проникновение расплава низковязкого мягкого эластомера на декоративные поверхности подложки.
Почему литьё в чистых помещениях класса ISO 8 важно для медицинских переформованных инструментов?
Литьё в чистых помещениях класса ISO 8 контролирует загрязнение взвешенными частицами в воздухе при переработке разнородных материалов. Стерильные медицинские изделия, рукоятки хирургических инструментов и картриджи для жидкостной диагностики требуют инкапсуляции в чистом помещении для соответствия медицинским стандартам ISO 13485 и USP Class VI.
Какие методы метрологии подтверждают прочность связи между переформованными слоями пластика?
Прочность межфазной связи измеряется с помощью испытания на прочность при отслаивании под углом 90 градусов в соответствии со стандартами ASTM. Бесконтактные 3D-оптические профилометры и автоматизированные координатно-измерительные машины Zeiss также проверяют равномерность толщины стенок и совмещение запирающих границ без деформации поверхностей мягкого эластомера.