
يمثل دمج الطبقات المرنة الناعمة على الركائز البلاستيكية الحرارية الصلبة تقدمًا كبيرًا في بيئة العمل الحديثة للمنتجات والعزل البيئي. يوفر البناء البوليمري متعدد المواد مقابض مقاومة للانزلاق، وامتصاص الصدمات، وعزل السوائل دون الحاجة إلى مثبتات ميكانيكية ثانوية أو مواد لاصقة. يتطلب تحقيق قوة ربط عالية دون التسبب في خطوط تدفق تجميلية أو تشوه الركيزة مطابقة دقيقة للمواد ودقة في أدوات التصنيع.
غالبًا ما تسلط المناقشات المجتمعية بين مقيمي البلاستيك الضوء على انفصال الوصلات والوميض الحوافي كأوضاع فشل رئيسية أثناء معالجة الراتنجات المتعددة. تحدد الإدارة الحرارية على طول طبقة حدود البوليمر ما إذا كان الإيلاستومر المقولب زائدًا يندمج بشكل دائم أو يتقشر تحت التعامل الديناميكي. يستعرض هذا الدليل الفني الفوائد الصناعية، ومعايير تصميم الأدوات، ومعايير اختبار الجودة، واستراتيجيات تحسين العملية.
المزايا الصناعية الرئيسية لمزيج الراتنج الناعم على الصلب
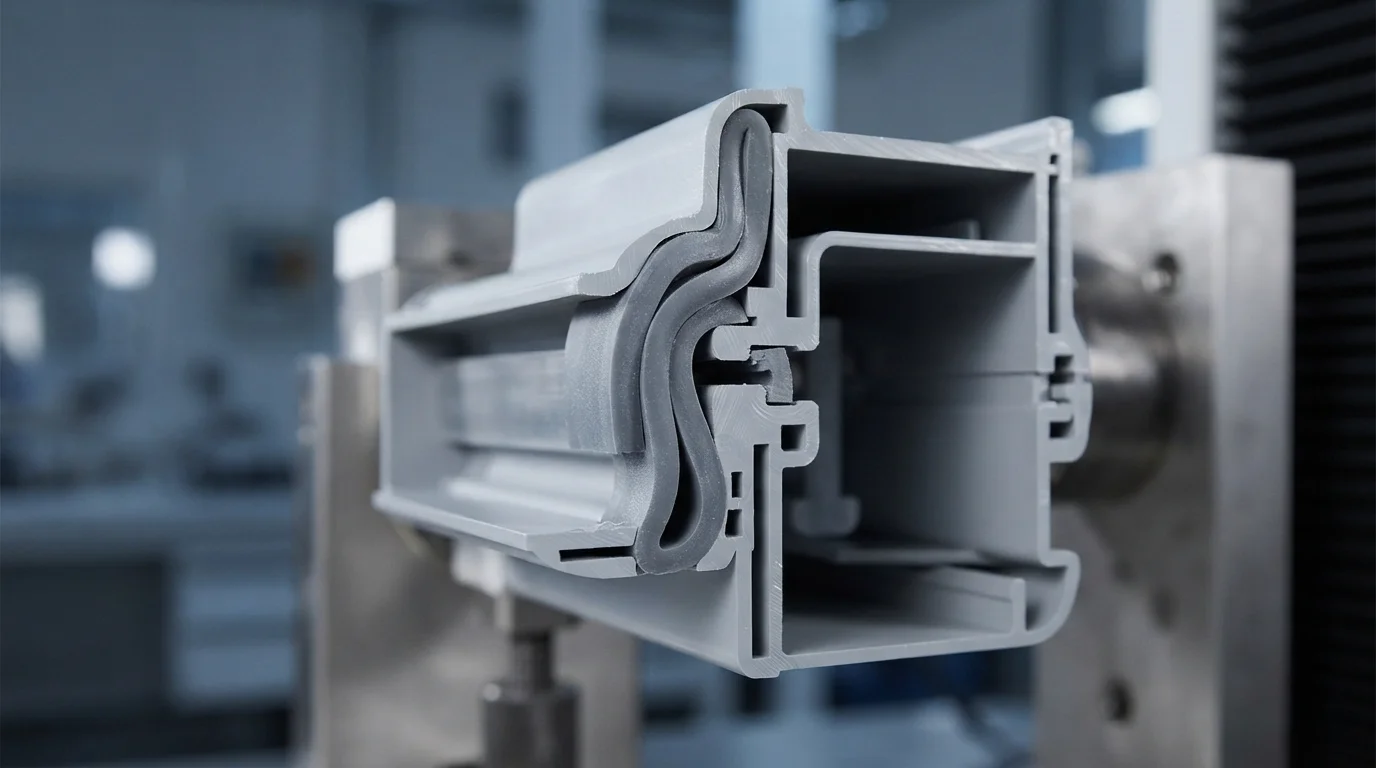
تنفيذ القولبة الزائدة للبلاستيك يسمح لمصممي المنتجات بدمج الخصائص الفيزيائية المتباينة في مكون موحد من قطعة واحدة. دمج الإطارات الهيكلية الصلبة المقولبة من ABS, بولي كربونات (PC), ، أو PA66 مع الإيلاستومرات الناعمة مثل TPE أو TPU يخلق بيئة عمل فائقة النعومة. تعزز المقابض الناعمة الملمس راحة المستخدم وسلامة المشغل في الأدوات الجراحية الطبية وأدوات الطاقة الصناعية.
توفر طبقات التشكيل الزائد المرنة استثنائية تخميد الاهتزاز, حماية الإلكترونيات الداخلية الحساسة من الصدمات الميكانيكية وتأثيرات الطريق الديناميكية. يشكل تشكيل ختم كيميائي مستمر على خطوط فصل الهيكل تحقيق حماية بيئية بمعيار IP67 دون تركيب حشية يدويًا. علاوة على ذلك، تتيح المعالجة متعددة المواد دمج أنماط ألوان متعددة تعزز جماليات المنتج بالتجزئة.
تشمل الفوائد الميكانيكية وبيئة العمل الأساسية:
- راحة بيئة العمل اللمسية— طبقات TPE أو TPU الناعمة فوق المقابض الصلبة تحسن قبضة الاحتكاك وتقلل من إجهاد المشغل.
- امتصاص الصدمات الميكانيكية— الحدود الخارجية المرنة تخفف من تأثير السقوط على لوحات الدوائر المطبوعة الداخلية الحساسة.
- الختم السائل المتكامل— تغليف الأخاديد المحيطية مباشرة يخلق حواجز مانعة للتسرب ضد دخول الماء والزيت والغبار.
اعتبارات أدوات التصنيع الرئيسية للمكونات متعددة الراتنجات
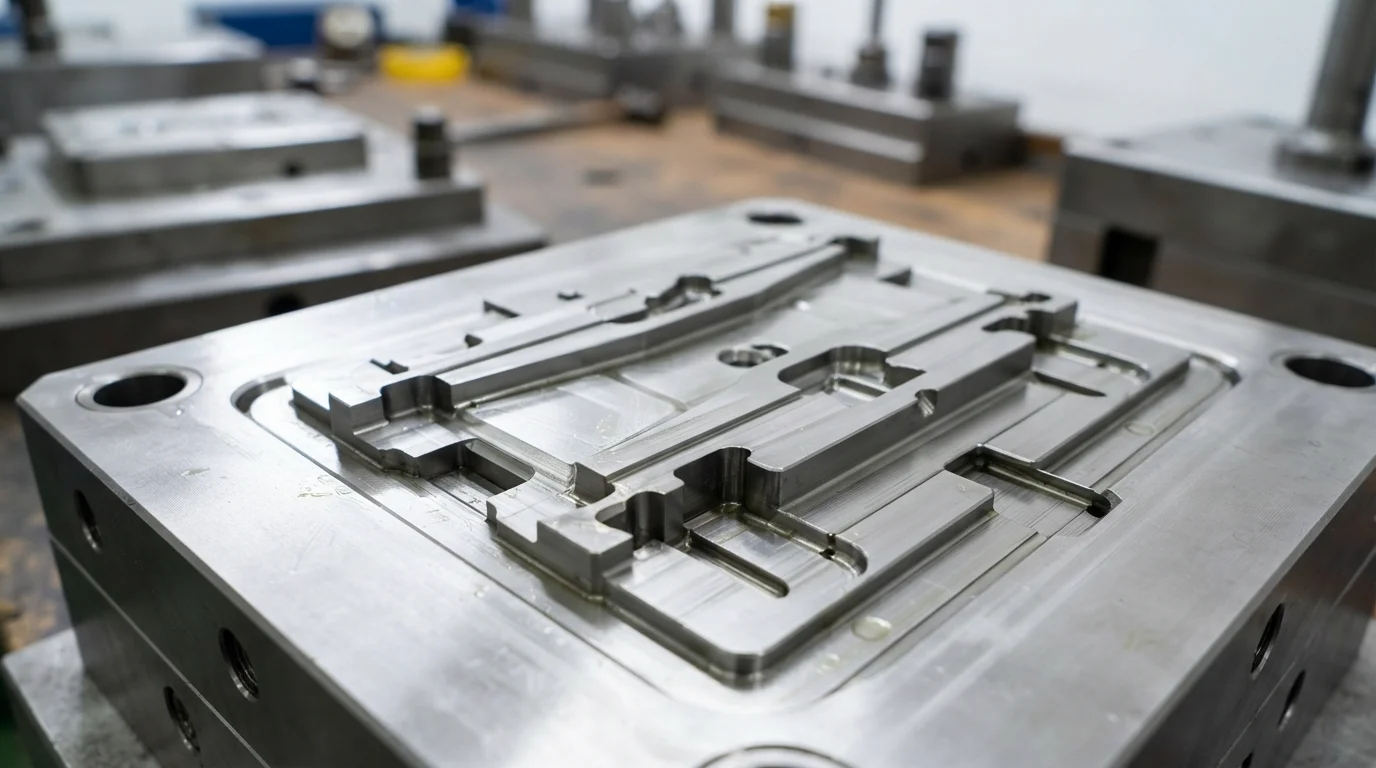
تتحكم هندسة الأدوات مباشرة في التغليف الخالي من الوميض ومقاومة تقشير الحواف للتجميعات المشكلة فوقيًا. تتدفق الراتنجات الناعمة منخفضة اللزوجة بسهولة تحت ضغط الحقن، مما يخلق وميضًا تجميليًا إذا لم تكن إغلاقات القالب مثبتة بشكل صحيح. تصنيع فولاذ تجويف القالب بتفاوتات تركيب أقل من ±0.01 مم يضمن أسطح الإغلاق تثبيتًا محكمًا على الركيزة الصلبة، مما يمنع تسرب المطاط.
تصميم ميزات قفل ميكانيكية على طول حدود المنطقة المرنة يوفر احتجازًا فيزيائيًا ثانويًا. تعمل الأشكال المتعرجة الميكانيكية والقطع السفلية والفتحات المارة على حبس المادة الثانية فيزيائيًا داخل إطار الركيزة الصلبة. التسخين المسبق لتجويف الركيزة الصلبة إلى 70 درجة مئوية - 90 درجة مئوية يعزز الانتشار الجزيئي البيني، مما يمنع تقشير الحواف أثناء الحقن الثانوي.
تشمل إرشادات تصميم أدوات الراتنجات المتعددة:
- Precision shut-off land fitting—Grinding tool steel sealing faces to sub-micron accuracy eliminates soft elastomer flash.
- Mechanical undercut placement—Incorporating 90-degree mechanical locking channels along edges prevents delamination under dynamic shear.
- Substrate temperature management—Maintaining warm tool cavities preserves boundary heat needed for molecular chain interdiffusion.
- Balanced gate location—Positioning fan or tab gates on thick substrate sections prevents local wall wash-out and thermal distortion.
Quality Control: Testing Bond Strength and Surface Uniformity
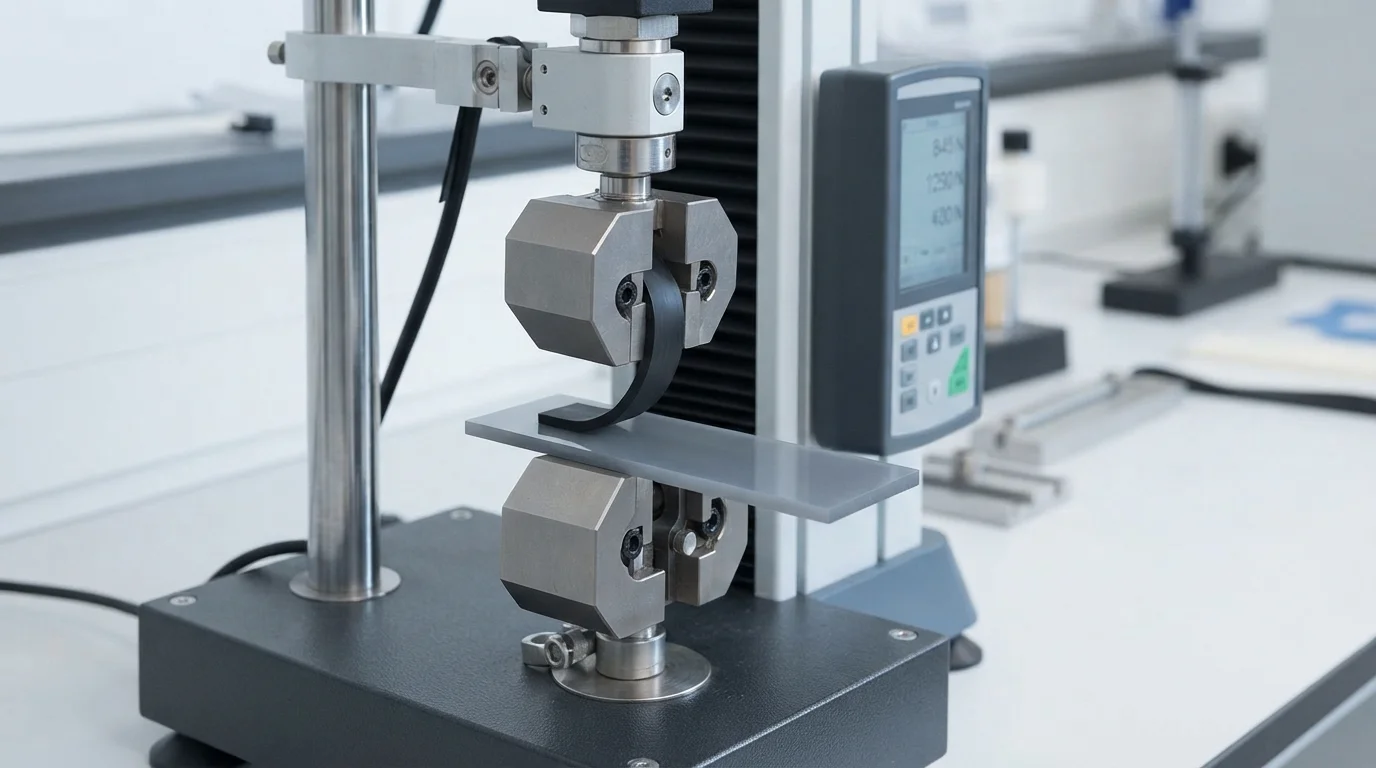
Validating multi-material component quality requires rigorous mechanical testing and non-contact metrology. Evaluating interfacial peel strength utilizes 90-degree pull testing fixtures to measure the force required to separate the elastomer from the rigid substrate. High-quality chemical adhesion causes the elastomer to tear internally before separating from the substrate interface.
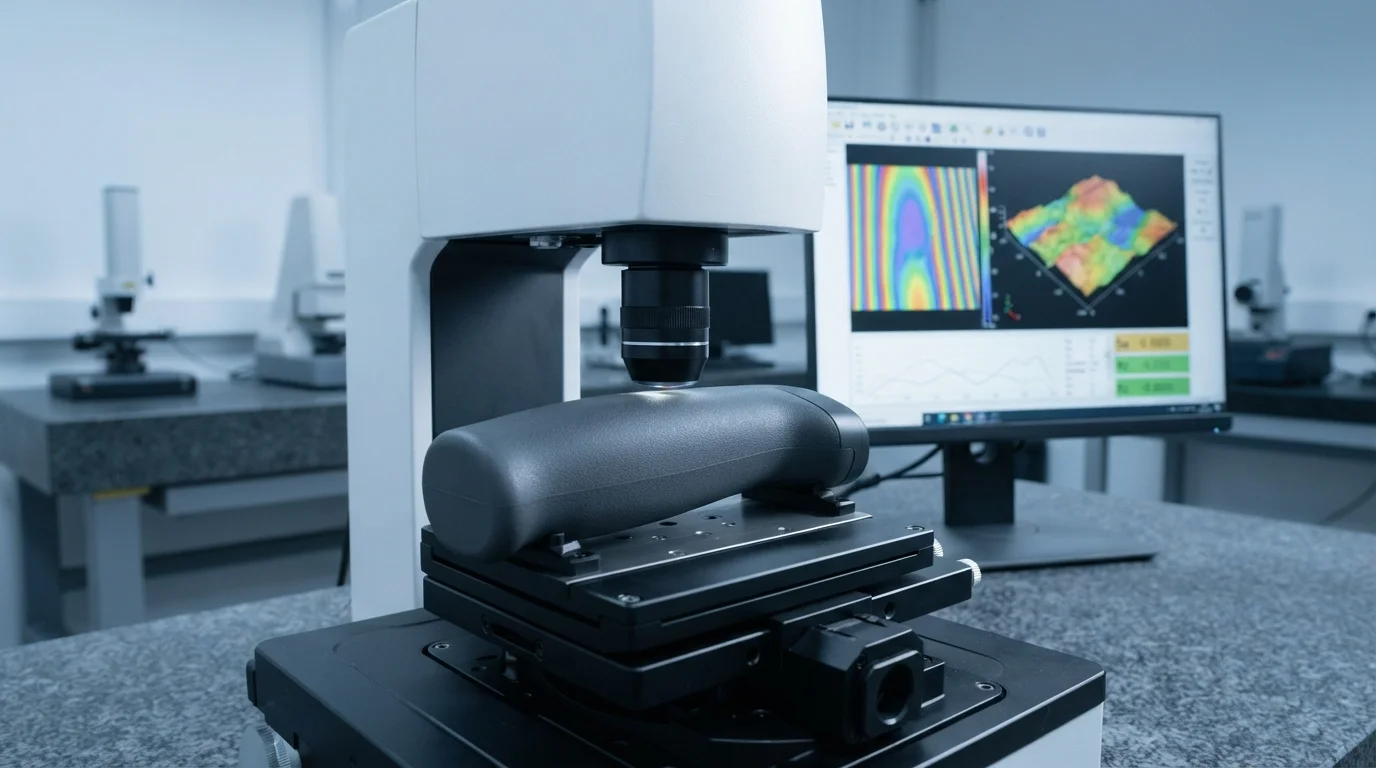
Metrology inspection laboratories utilize automated Zeiss CMM coordinate measuring machines and 3D optical profilers to verify wall thickness uniformity. Inspecting critical-to-quality dimensions under IATF 16949 and ISO 13485 standards ensures complete batch-to-batch repeatability. Automated vision systems detect microscopic surface splay marks, sink shadows, or parting line flash before components leave the press.
Why Choose JUCHENG for Precision Plastic Overmolding
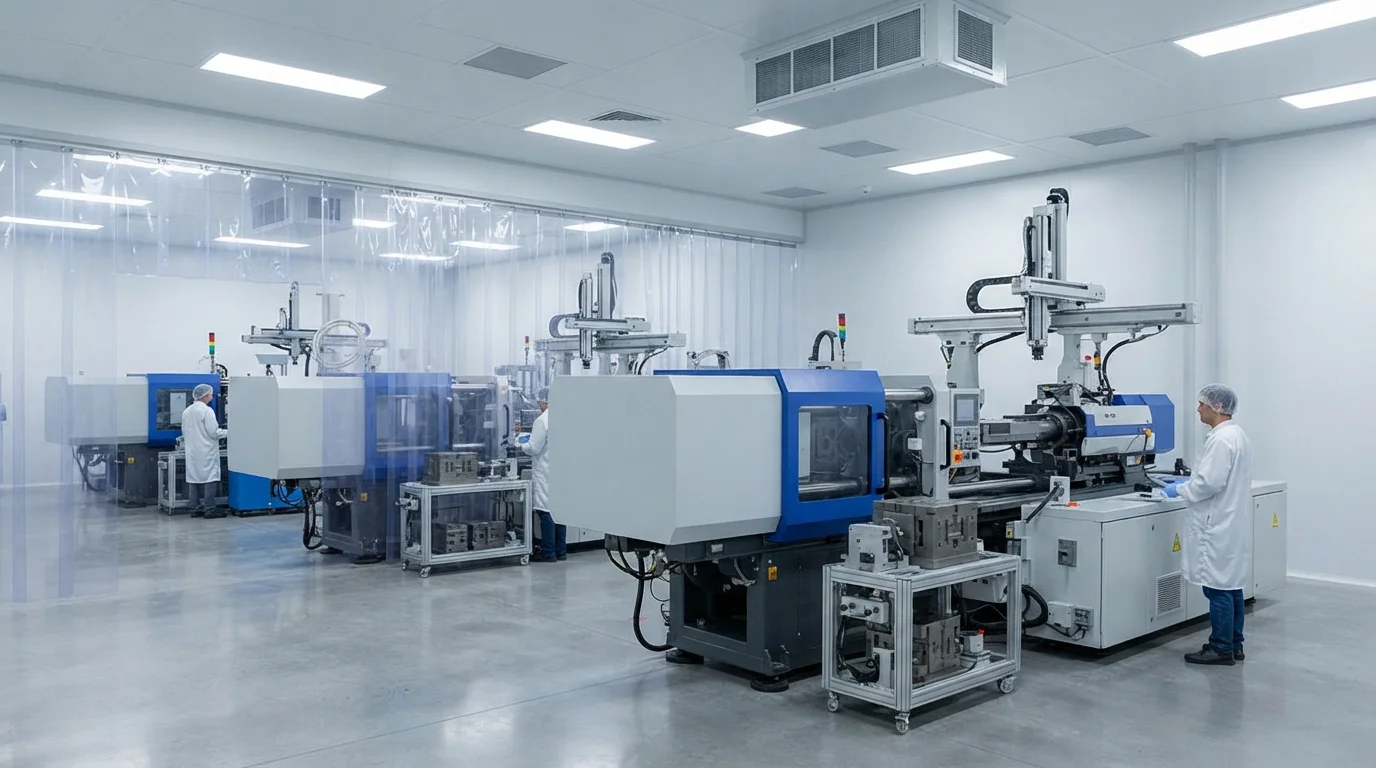
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
أنظمة إدارة الجودة المعتمدة وفقًا لمعايير IATF 16949 وISO 13485 تدعم كل عملية إنتاج متعددة الحقن، مع توفير توثيق كامل لمستوى PPAP 3 لبرامج السيارات. تشغيل قسم قولبة بغرفة نظيفة من الفئة 8 وفقًا لمعايير ISO يحمي المكونات الطبية من التلوث بالجسيمات أثناء القولبة والتغليف النهائي. تنفيذ مخصص حقن القولبة الزائدة تحت ضوابط جودة صارمة يضمن أجزاء خالية من العيوب عبر عمليات الإنتاج بكميات كبيرة.
| مقياس التصنيع | قدرات التشكيل الزائد في JUCHENG | الفائدة الأساسية للعميل |
|---|---|---|
| نطاق تثبيت المكبس | 15 طن إلى 3000 طن (أكثر من 35 مكبسًا آليًا) | يتعامل مع كل من الأجزاء الطبية الدقيقة وألواح السيارات الكبيرة |
| دقة تصنيع الأدوات | 25 مجموعة من ماكينات CNC خماسية المحاور (أدوات ±0.01 مم) | صانعو الأدوات الداخليون يضمنون إغلاقات مطاطية خالية من النتوءات |
| بيئة الغرفة النظيفة المنظمة | غرفة نظيفة من الفئة 8 (فئة 10,000) | إنتاج محكوم بالجسيمات للأجهزة الطبية المعقمة |
الأسئلة الشائعة (FAQs)
ما هي الفائدة الرئيسية للتشكيل الزائد بالبلاستيك مقارنة بالقولبة التقليدية براتنج واحد؟
Plastic overmolding allows engineers to combine contrasting material properties—such as rigid structural strength and soft elastomeric grips—into a single integrated component. This multi-material fusion improves tactile ergonomics, absorbs mechanical vibration, and provides waterproof sealing without secondary manual assembly.
How do engineers prevent edge peeling on overmolded soft grips?
Preventing edge peeling requires preheating the rigid substrate cavity to 70°C-90°C during secondary injection and incorporating perimeter mechanical undercuts or 90-degree dovetail grooves. Mechanical locking anchors the elastomer edge firmly into the substrate, preventing peel-off under dynamic shear stress.
Which plastic resins provide the best chemical adhesion for TPE overmolding?
Rigid thermoplastics like ABS, PC, and PC/ABS alloys offer outstanding chemical affinity with SEBS-based TPE and TPU elastomers. Polar engineering polymers like PA66-GF require adhesion-modified TPE grades or mechanical locking features to achieve robust joint durability.
How does shut-off steel design prevent soft rubber flash during overmolding?
أسطح الإغلاق للأدوات هي أسطح إحكام فولاذية مصقولة بدقة تشبك بإحكام على محيط الركيزة الصلبة أثناء الحقنة الثانية. الحفاظ على تفاوتات تركيب الفولاذ المغلق أدق من 0.01 مم يمنع تسرب مصهور الإيلاستومر اللين منخفض اللزوجة فوق أسطح الركيزة التجميلية.
Why is ISO Class 8 cleanroom molding important for medical overmolded tools?
ISO Class 8 cleanroom molding controls airborne particulate contamination during multi-material processing. Sterile medical devices, surgical tool handles, and fluidic diagnostic cartridges require cleanroom encapsulation to satisfy ISO 13485 and USP Class VI medical compliance.
What metrology methods verify bond strength between overmolded plastic layers?
Interfacial bond strength is measured using 90-degree peel strength tensile testing according to ASTM standards. Non-contact 3D optical profilers and automated Zeiss CMM machines also verify wall thickness uniformity and shut-off boundary alignment without deforming soft elastomer surfaces.