
Integrar camadas elastoméricas macias em substratos termoplásticos rígidos representa um grande avanço na ergonomia moderna de produtos e na vedação ambiental. A construção de polímeros multimateriais fornece cabos antiderrapantes, absorção de impacto e isolamento de fluidos sem exigir fixadores mecânicos secundários ou colas adesivas. Alcançar alta resistência de adesão sem causar linhas de fluxo cosméticas ou distorção do substrato requer correspondência cuidadosa de materiais e precisão de ferramentas.
Discussões na comunidade entre avaliadores de plásticos frequentemente destacam a delaminação de juntas e o rebarba de borda como os principais modos de falha durante o processamento de múltiplas resinas. O gerenciamento térmico ao longo da camada limite do polímero determina se o elastômero sobremoldado funde permanentemente ou descasca sob manuseio dinâmico. Este guia técnico revisa benefícios industriais, parâmetros de projeto de ferramentas, padrões de teste de qualidade e estratégias de otimização de processo.
Principais Vantagens Industriais da Combinação de Resina Macia sobre Rígida
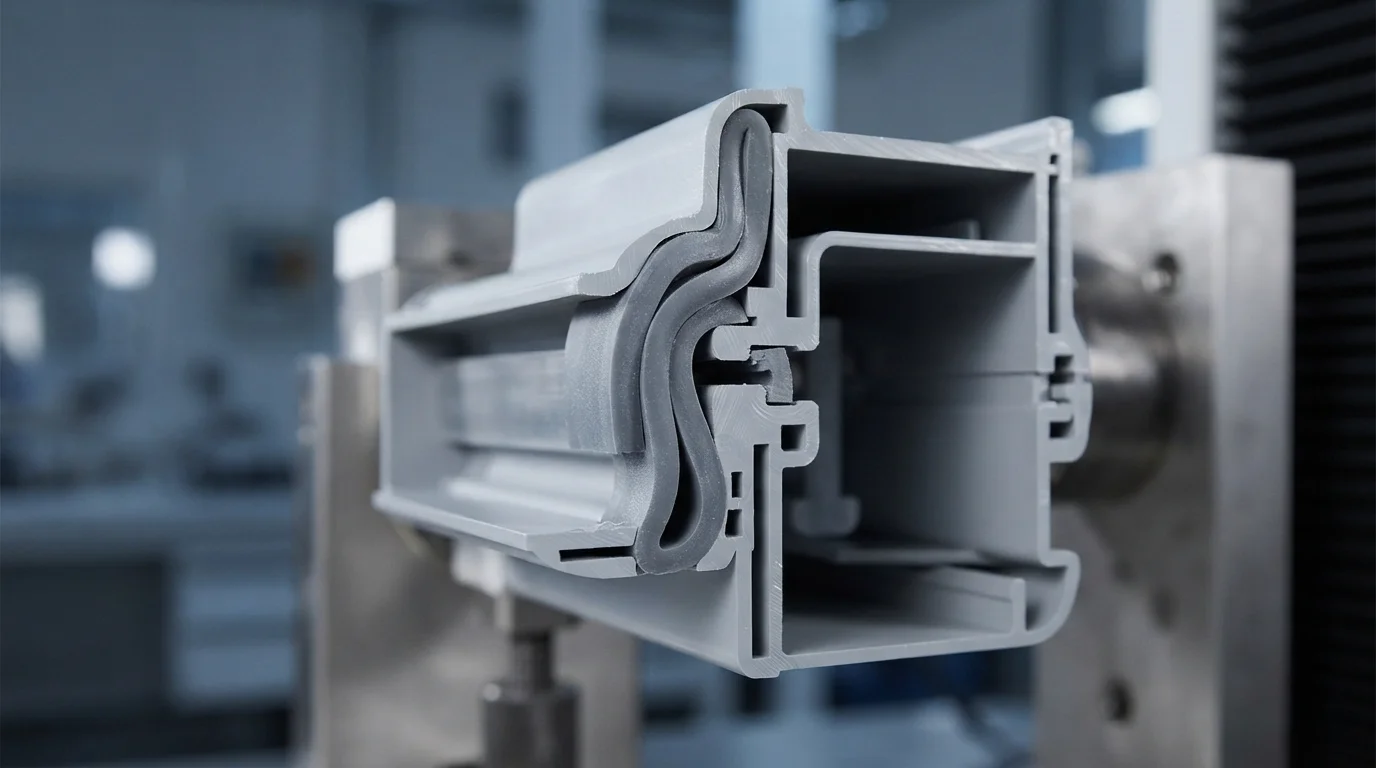
Executando sobremoldagem de plástico permite que designers de produto combinem propriedades físicas contrastantes em um componente unificado de peça única. Combinar estruturas rígidas moldadas de ABS, policarbonato (PC), ou PA66 com elastômeros macios como TPE ou TPU cria ergonomia de toque suave. superior. Os cabos de toque suave melhoram o conforto do usuário e a segurança do operador em instrumentos cirúrgicos médicos e ferramentas elétricas industriais.
As camadas de sobremoldagem elastoméricas proporcionam excepcional amortecimento de vibrações, protegendo componentes eletrônicos internos delicados contra choques mecânicos e impactos dinâmicos da estrada. Formando um selo químico contínuo sobre as linhas de separação do invólucro, alcança-se vedação ambiental IP67 sem instalação manual de juntas. Além disso, o processamento multimaterial permite estilo multicolorido integrado que melhora a estética do produto no varejo.
Os principais benefícios mecânicos e ergonômicos incluem:
- Conforto ergonômico tátil—A aplicação de TPE ou TPU macio sobre cabos rígidos melhora o atrito de aderência e reduz a fadiga do operador.
- Absorção de choque mecânico—As bordas externas elastoméricas amorteceram placas de circuito impresso internas sensíveis contra impactos de queda.
- Vedação fluídica integrada—Encapsular ranhuras periféricas diretamente cria barreiras à prova de vazamentos contra entrada de água, óleo e poeira.
Principais Considerações de Ferramentas para Componentes Multirresina
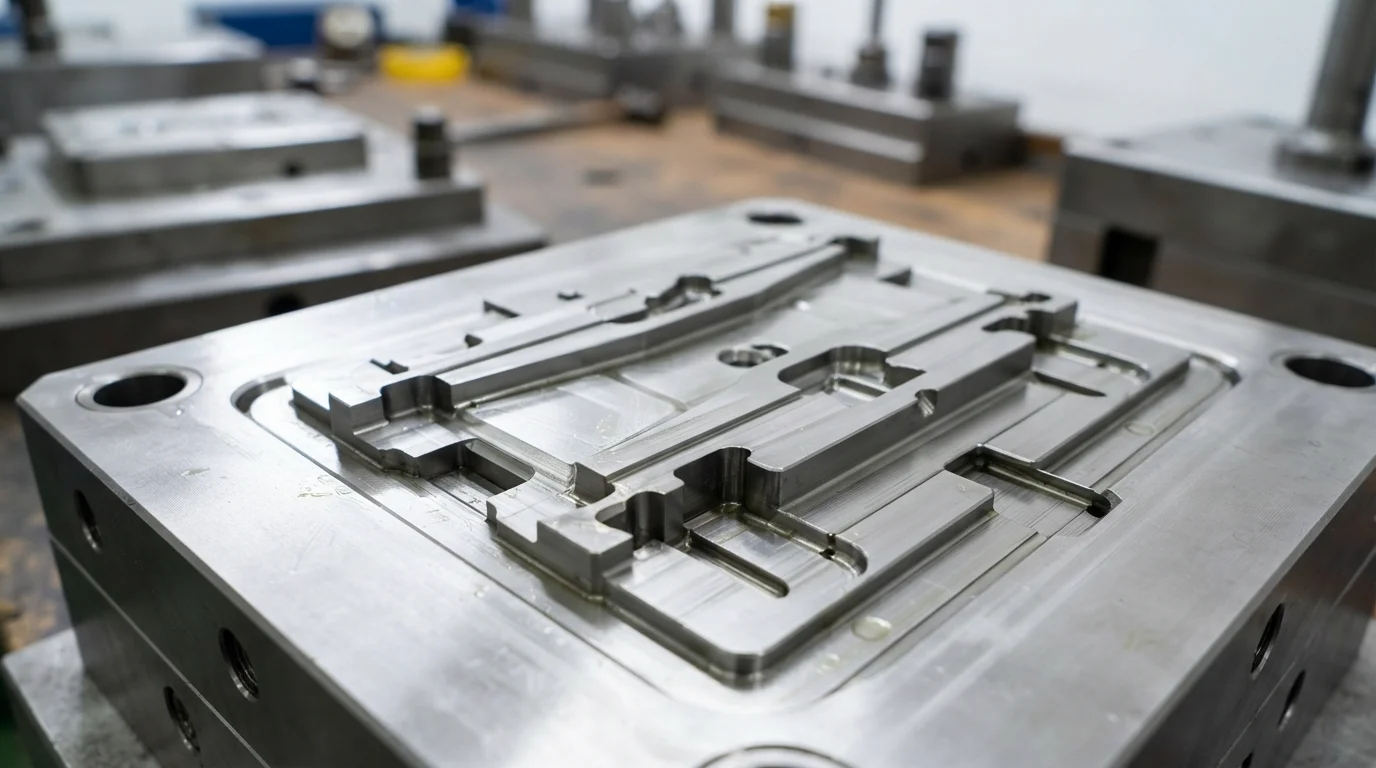
A geometria da ferramenta controla diretamente o encapsulamento sem rebarbas e a resistência ao descolamento das bordas de conjuntos sobremoldados. Resinas macias de baixa viscosidade fluem facilmente sob pressão de injeção, criando rebarbas cosméticas se os fechamentos do molde não forem ajustados corretamente. Usinar o aço da cavidade da ferramenta com tolerâncias de ajuste abaixo de ±0,01 mm garante que as superfícies de fechamento se fixem firmemente contra o substrato rígido, evitando vazamento de borracha.
Projetar recursos de travamento mecânico ao longo da borda do limite elastomérico fornece retenção física secundária. Caudas de andorinha mecânicas, rebaixos e furos passantes prendem fisicamente o segundo material dentro da estrutura do substrato rígido. Pré-aquecer a cavidade do substrato rígido a 70°C-90°C promove difusão molecular interfacial, prevenindo descolamento das bordas durante a injeção secundária.
As diretrizes de projeto de ferramentas multirresina incluem:
- Ajuste de precisão da superfície de vedação—A retificação das faces de vedação em aço ferramenta com precisão submícron elimina o flash de elastômero macio.
- Posicionamento de rebaixo mecânico—A incorporação de canais de travamento mecânico de 90 graus ao longo das bordas evita a delaminação sob cisalhamento dinâmico.
- Gerenciamento da temperatura do substrato—A manutenção de cavidades da ferramenta aquecidas preserva o calor de contorno necessário para a interdifusão das cadeias moleculares.
- Localização balanceada do ponto de injeção—O posicionamento de pontos de injeção tipo leque ou aba em seções espessas do substrato evita a lavagem local da parede e a distorção térmica.
Controle de Qualidade: Teste de Resistência de Ligação e Uniformidade Superficial
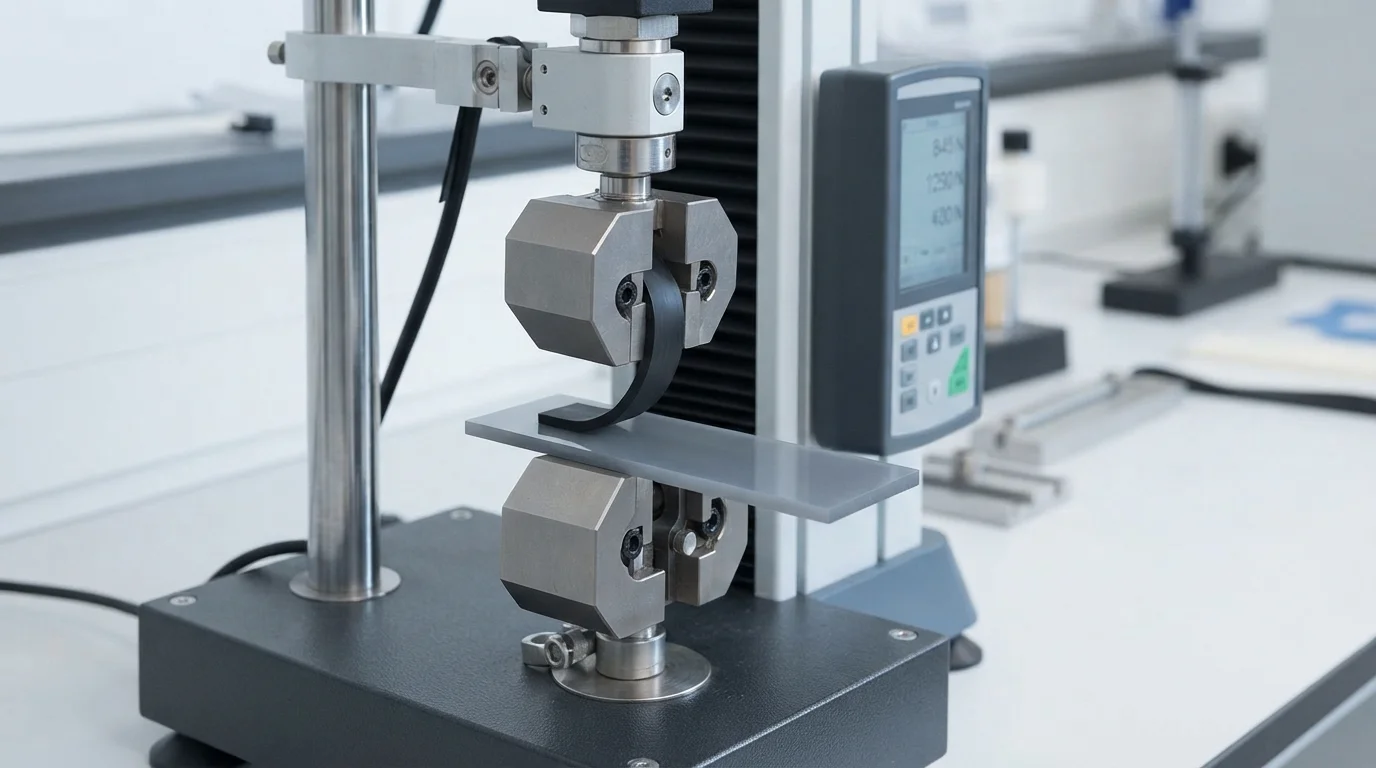
A validação da qualidade de componentes multimateriais exige testes mecânicos rigorosos e metrologia sem contato. A avaliação da resistência ao descolamento interfacial utiliza dispositivos de teste de tração de 90 graus para medir a força necessária para separar o elastômero do substrato rígido. A adesão química de alta qualidade faz com que o elastômero se rompa internamente antes de se separar da interface do substrato.
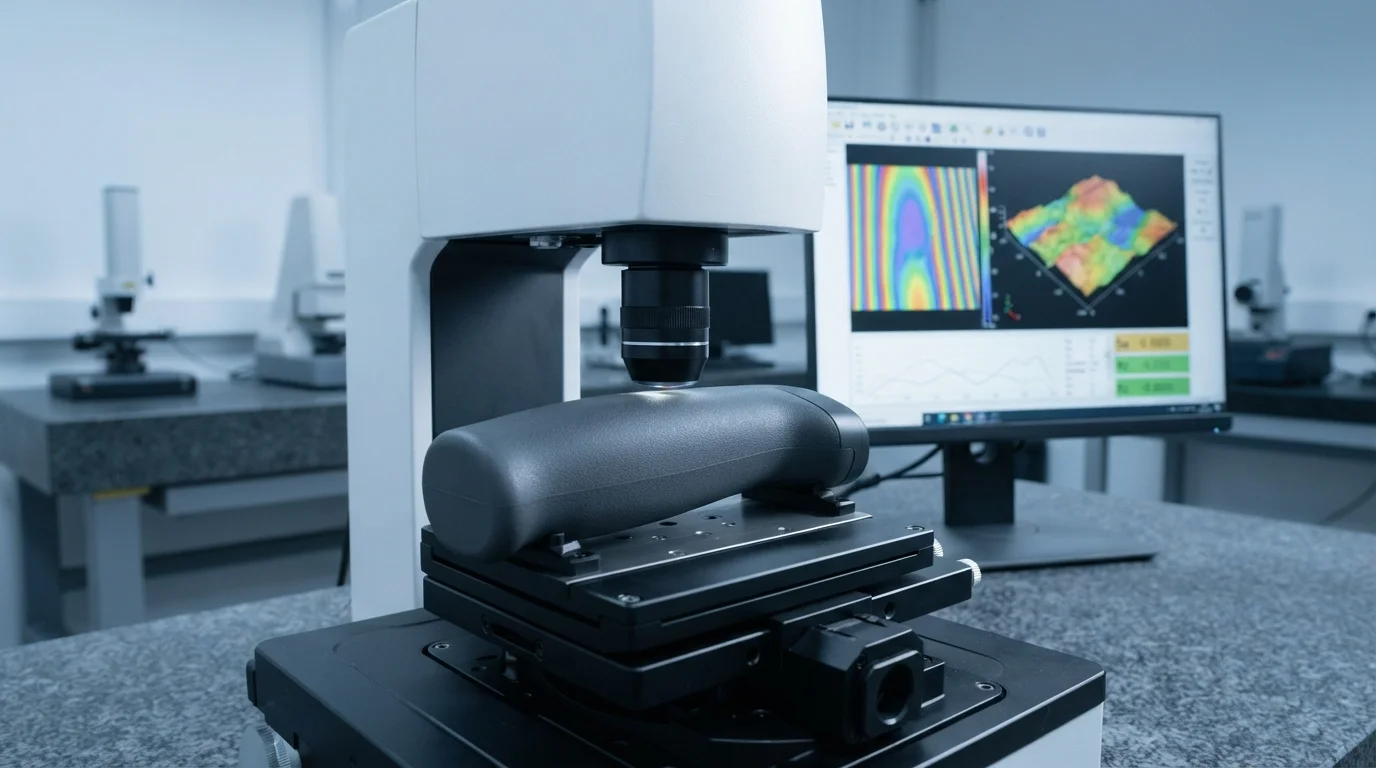
Os laboratórios de inspeção metrológica utilizam máquinas de medição por coordenadas Zeiss CMM automatizadas e perfilômetros ópticos 3D para verificar a uniformidade da espessura da parede. A inspeção de dimensões críticas para a qualidade sob as normas IATF 16949 e ISO 13485 garante repetibilidade completa lote a lote. Sistemas de visão automatizados detectam marcas microscópicas de escoamento superficial, sombras de afundamento ou rebarbas na linha de separação antes que os componentes saiam da prensa.
Por que escolher a JUCHENG para Sobremoldagem de Plástico de Precisão
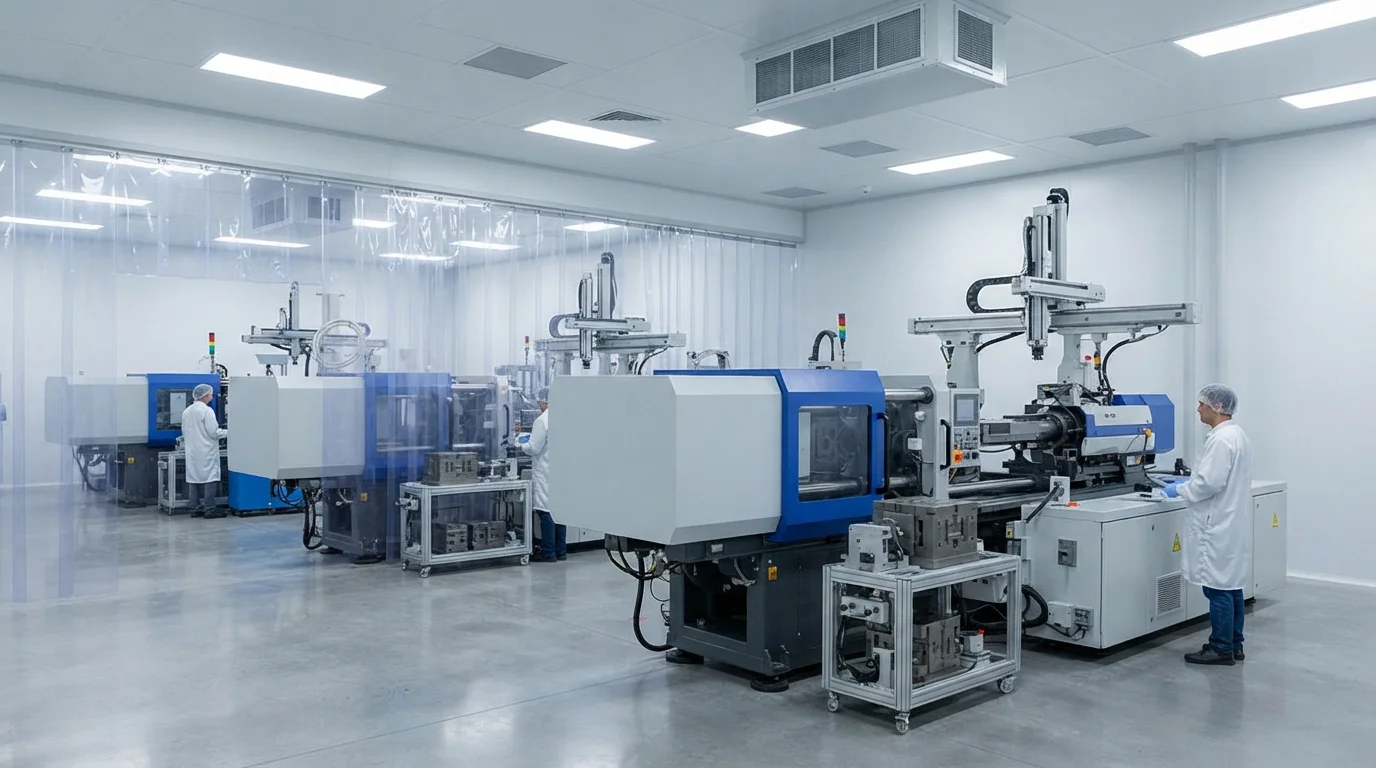
Fazer parceria com a JUCHENG para projetos de encapsulamento multimaterial proporciona acesso a um amplo parque fabril equipado com mais de 35 prensas de injeção automatizadas, com força de fechamento de 15T a 3000T. Operar uma ferramentaria interna com 25 conjuntos de máquinas CNC de 5 eixos permite a usinagem precisa de superfícies de aço de vedação, garantindo limites elastoméricos sem rebarbas. Nossa equipe de engenharia oferece uma análise DfM gratuita de 24 horas para cada envio de CAD, analisando a espessura da parede do substrato, ângulos de saída e viabilidade de vedação antes do corte do aço.
Sistemas de gestão da qualidade certificados pela IATF 16949 e ISO 13485 respaldam cada lote de produção multi-shot, oferecendo documentação completa PPAP Nível 3 para programas automotivos. Operar um departamento de moldagem em sala limpa ISO Classe 8 protege componentes médicos contra contaminação por partículas durante a moldagem e o drop-packaging. Executar custom moldagem por injeção de sobremoldagem sob rigorosos controles de qualidade entrega peças com zero defeitos em produções de alto volume.
| Métrica de Fabricação | Capacidades de Overmolding da JUCHENG | Principal Benefício para o Cliente |
|---|---|---|
| Faixa de Força de Fechamento das Prensas | 15T a 3000T (mais de 35 Prensas Automatizadas) | Atende tanto peças médicas micro quanto painéis automotivos grandes |
| Precisão de Fabricação de Ferramental | 25 Conjuntos de CNCs de 5 Eixos (Ferramental de ±0,01 mm) | Ferramenteiros internos garantem vedações elastoméricas sem rebarbas |
| Ambiente de Sala Limpa Regulamentado | Sala Limpa ISO Classe 8 (classe 10.000) | Produção com controle de partículas para dispositivos médicos estéreis |
Perguntas Frequentes (FAQs)
Qual é o principal benefício da sobremoldagem plástica em relação à moldagem tradicional com resina única?
A sobremoldagem plástica permite aos engenheiros combinar propriedades de materiais contrastantes — como resistência estrutural rígida e empunhaduras elastoméricas macias — em um único componente integrado. Essa fusão multimaterial melhora a ergonomia tátil, absorve vibração mecânica e proporciona vedação à prova d'água sem montagem manual secundária.
Como os engenheiros evitam o descolamento das bordas em empunhaduras macias sobremoldadas?
Prevenir o descolamento das bordas exige o pré-aquecimento da cavidade do substrato rígido a 70°C-90°C durante a injeção secundária e a incorporação de rebaixos mecânicos perimetrais ou ranhuras em cauda de andorinha de 90 graus. O travamento mecânico ancora firmemente a borda do elastômero no substrato, evitando o descolamento sob tensão de cisalhamento dinâmica.
Quais resinas plásticas proporcionam a melhor adesão química para a sobremoldagem de TPE?
Termoplásticos rígidos como ABS, PC e ligas PC/ABS oferecem excelente afinidade química com elastômeros TPE à base de SEBS e TPU. Polímeros de engenharia polares como PA66-GF exigem graus de TPE modificados para adesão ou recursos de travamento mecânico para alcançar durabilidade robusta da junta.
Como o projeto de aço de corte evita rebarbas de borracha macia durante a sobremoldagem?
As superfícies de fechamento da ferramenta são faces de vedação de aço retificadas com precisão que se fixam firmemente contra o perímetro do substrato rígido durante o segundo disparo. Manter tolerâncias de ajuste do aço de fechamento mais apertadas que 0,01 mm evita que o fundido elastomérico macio de baixa viscosidade vaze sobre as superfícies cosméticas do substrato.
Por que a moldagem em sala limpa ISO Classe 8 é importante para ferramentas médicas sobremoldadas?
A moldagem em sala limpa ISO Classe 8 controla a contaminação por partículas suspensas no ar durante o processamento multimaterial. Dispositivos médicos estéreis, cabos de ferramentas cirúrgicas e cartuchos de diagnóstico fluídico exigem encapsulamento em sala limpa para atender à conformidade médica ISO 13485 e USP Classe VI.
Quais métodos de metrologia verificam a resistência de adesão entre camadas plásticas sobremoldadas?
A resistência de adesão interfacial é medida por meio de ensaio de tração de resistência ao descolamento a 90 graus, de acordo com as normas ASTM. Perfilômetros ópticos 3D sem contato e máquinas CMM Zeiss automatizadas também verificam a uniformidade da espessura da parede e o alinhamento do limite de corte sem deformar as superfícies elastoméricas macias.