
La progettazione di strutture di stampo ad alta integrità per componenti ibridi metallo-plastica richiede caratteristiche meccaniche specializzate che accolgano inserti metallici preformati. Elementi di fissaggio metallici, sbarre di rame stampate e pin elettronici presentano ostacoli fisici all'interno della cavità dello stampo, richiedendo precise superfici di tenuta e robusti meccanismi di ritenzione del nucleo.
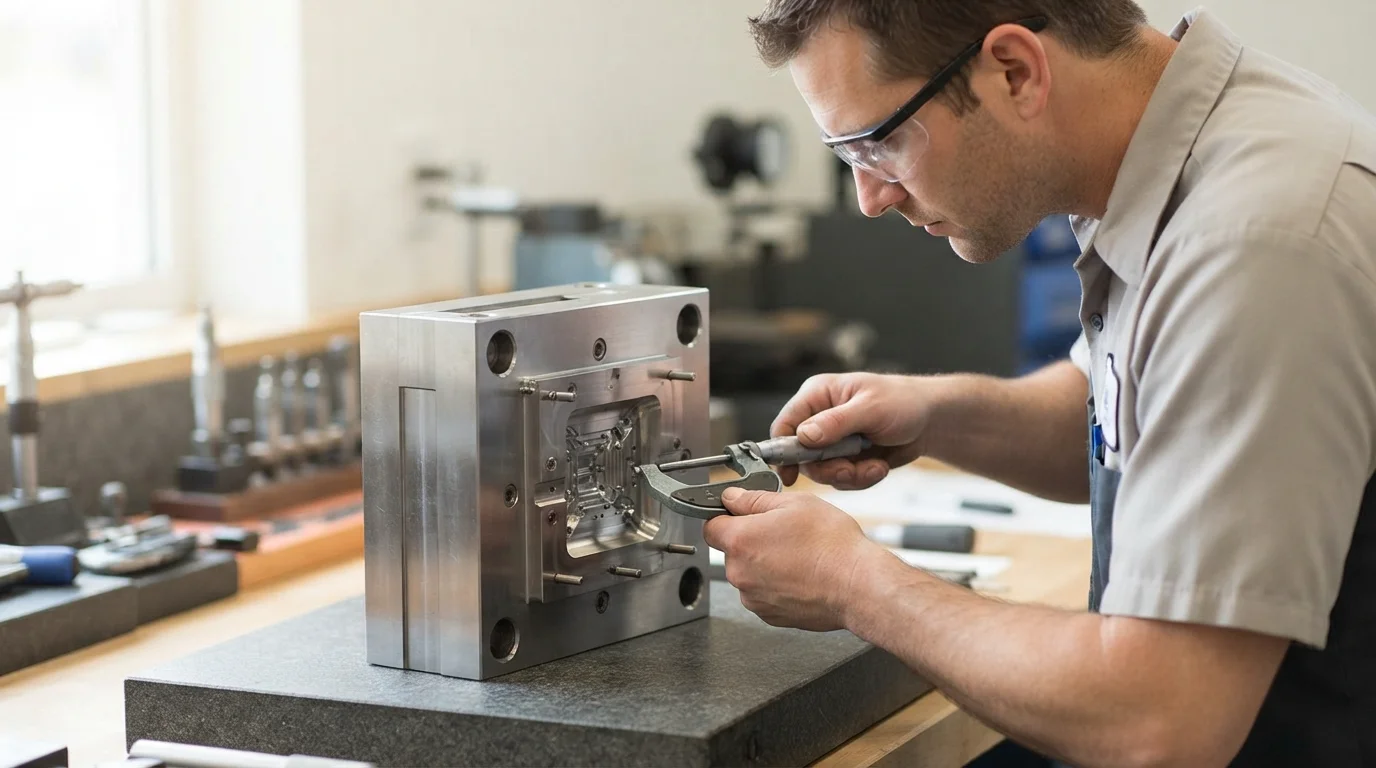
Una scelta inadeguata dell'acciaio per utensili o un design debole dei perni del nucleo porta all'inclinazione dell'inserto sotto elevate pressioni di iniezione, con conseguente schiacciamento delle superfici di tenuta e bave di plastica. I programmi di incapsulamento ad alto volume per automotive e medicale si affidano a cavità in acciaio temprato, piastre eiettrici guidate e bilanciamento termico di raffreddamento per mantenere la stabilità dimensionale. Questa guida tecnica sull'utensileria esamina i meccanismi di posizionamento del nucleo, la selezione dell'acciaio per cavità e gli standard di costruzione degli stampi SPI Classe 101.
Sommario
Perni di posizionamento del nucleo, espulsione pneumatica e superfici di tenuta resistenti all'usura
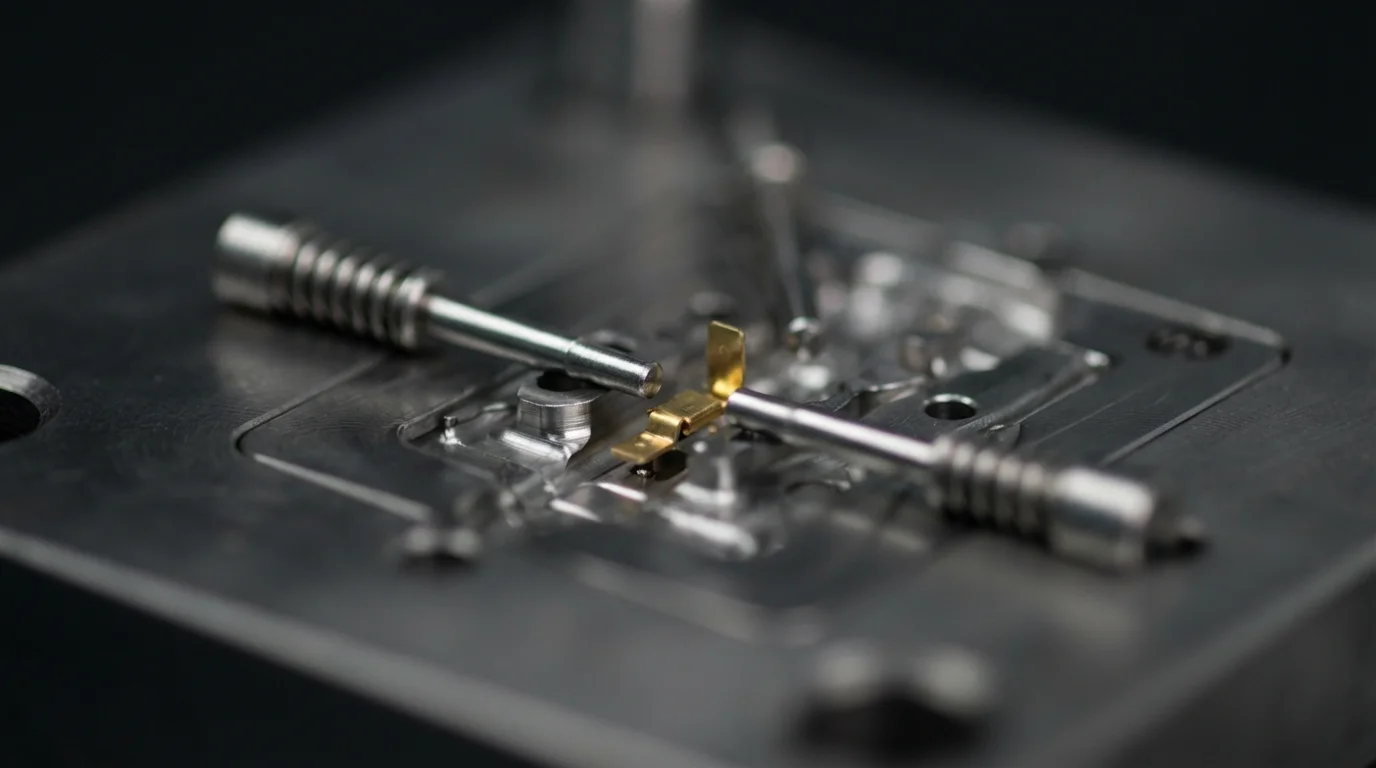
L'ingegneria di utensili robusti per insert molding dipende dall'integrazione di caratteristiche meccaniche che ancorano saldamente gli inserti metallici prima della chiusura dello stampo. I perni di posizionamento di precisione si adattano perfettamente a fori pilota interni o fori filettati, mantenendo gli inserti in ottone o rame allineati contro l'acciaio del nucleo durante il riempimento a fusione ad alta velocità. I magneti del nucleo o i perni di ritenzione a molla impediscono la caduta degli inserti durante il movimento verticale o orizzontale dello stampo.
I meccanismi di espulsione devono gestire delicatamente i componenti incapsulati per prevenire la piegatura di delicati perni metallici o la deformazione di pareti plastiche morbide. L'integrazione di espulsione pneumatica manicotti o piastre di espulsione guidate applica una sollevazione meccanica bilanciata sul pezzo, prevenendo il disallineamento dei perni terminali durante l'apertura dello stampo. Le superfici di tenuta in acciaio rettificate con precisione, lavorate con tolleranze di accoppiamento inferiori a ±0,01 mm, impediscono alla resina fusa di fuoriuscire sui pad di contatto elettrico attivi.
I principi di progettazione dell'utensileria del nucleo includono:
- Allineamento dei perni di centraggio—I perni pilota rettificati mantengono i dispositivi di fissaggio metallici in una posizione spaziale esatta durante l'intera fase di chiusura.
- Manicotti di espulsione pneumatici—L'utilizzo dell'espulsione assistita da aria previene la piegatura meccanica dei perni su cavi elettrici fragili.
- Superfici di tenuta flottanti—Le superfici di tenuta in acciaio caricate a molla assorbono le variazioni di spessore degli inserti metallici senza schiacciare l'acciaio dello stampo.
- Gruppo di espulsione guidato—Le piastre di espulsione guidate assicurano un movimento perfettamente parallelo durante i cicli di espulsione del pezzo.
25 Centri di Lavorazione CNC a 5 Assi (Tolleranza Utensileria ±0,01 mm)
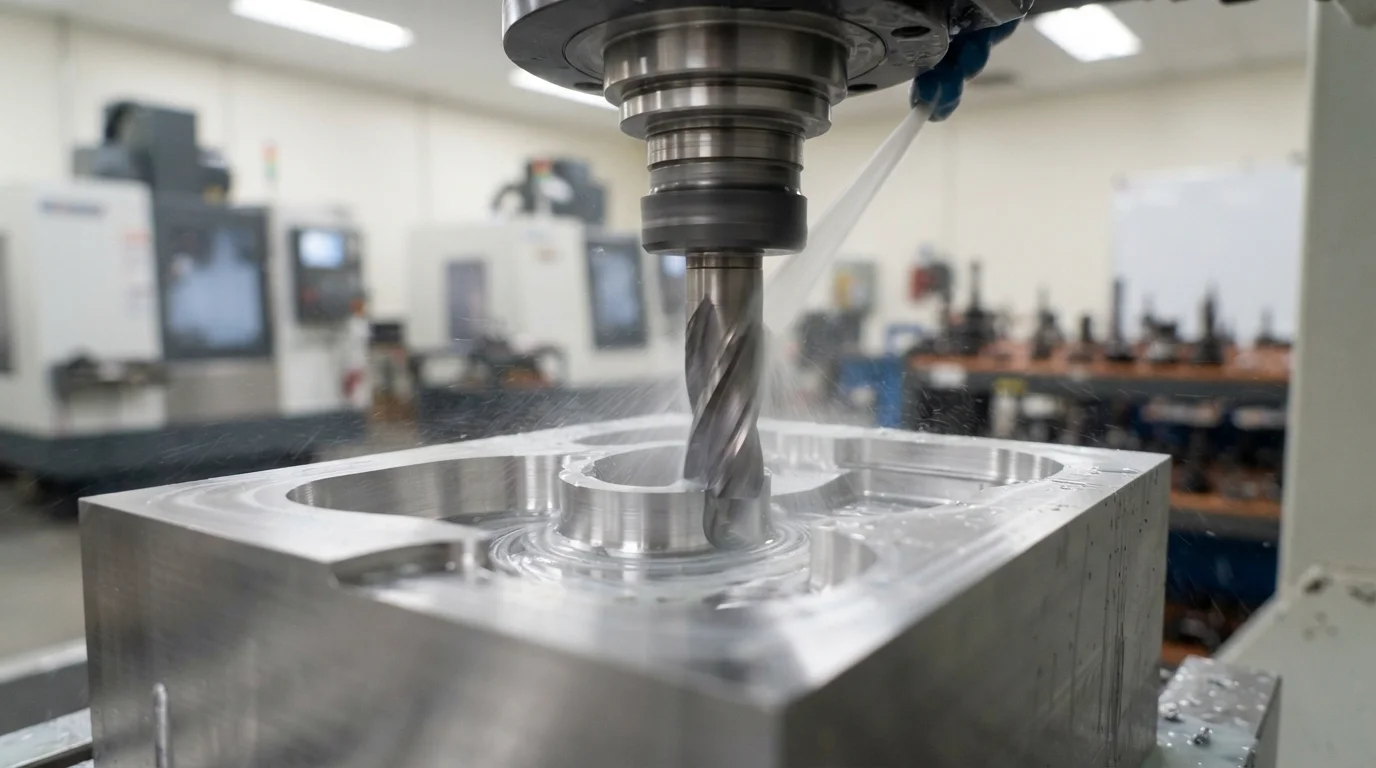
La fabbricazione di cavità del nucleo intricate richiede fresatura CNC ad alta velocità e taglio di elettrodi EDM di precisione. La lavorazione di anime in acciaio per utensili utilizzando frese multiasse avanzate consente di tagliare tasche profonde del nucleo, nervature strette e linee di divisione 3D in un unico setup. Eliminando i molteplici serraggi del pezzo si minimizzano gli errori di posizionamento cumulativi, mantenendo le tolleranze di fabbricazione dello stampo di ±0,01 mm.
Selezionando acciai per cavità temprati di alta qualità come acciaio inossidabile S136 e Acciaio per utensili H13 fornisce un'elevata resistenza alla trazione contro l'usura della cavità e il degassamento. Il trattamento termico dei nuclei in acciaio per utensili a HRC 48-52 garantisce una stabilità dimensionale a lungo termine quando si lavorano poliammidi abrasive riempite di vetro o termoplastici ignifughi.
Protocolli di certificazione e manutenzione stampi SPI Classe 101
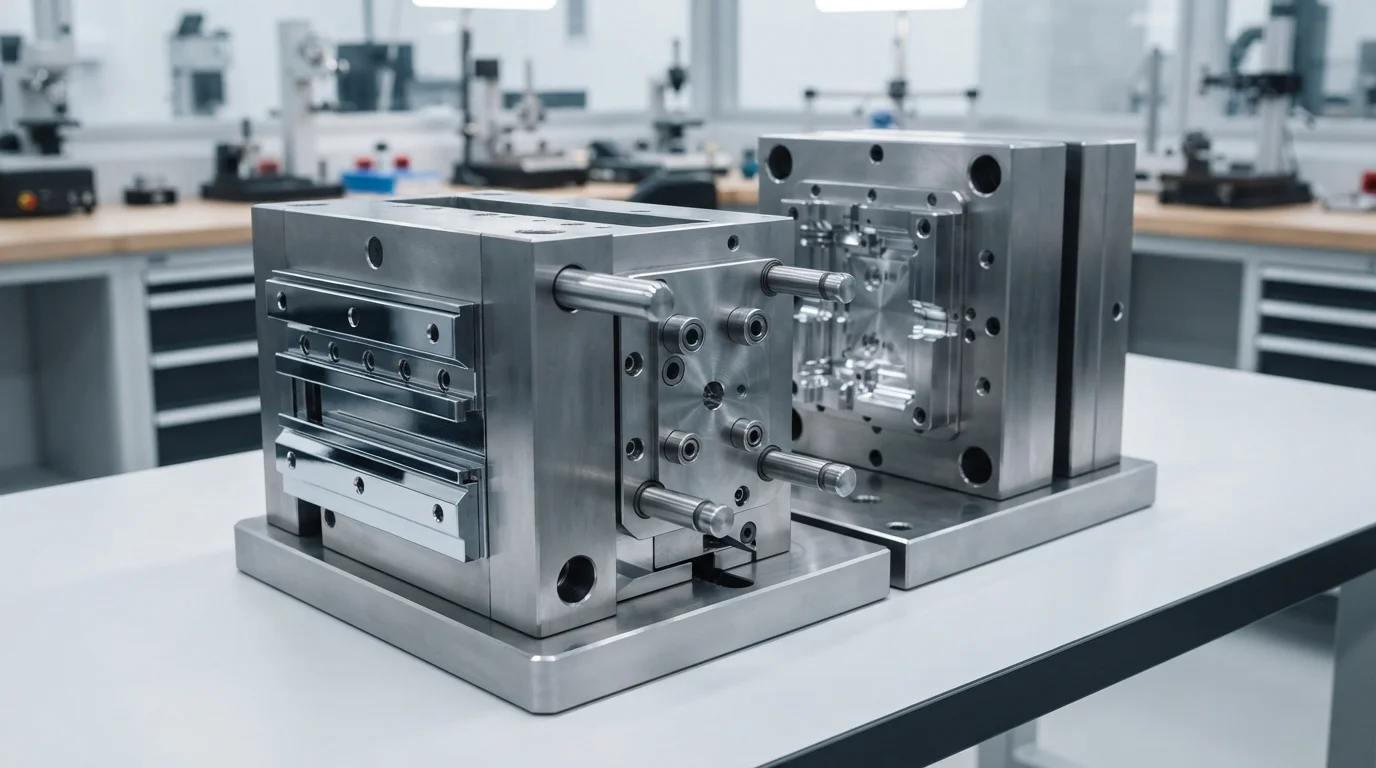
Costruzione stampi SPI Classe 101 garantisce una durata dell'utensile di produzione superiore a 1.000.000 di cicli di stampaggio in condizioni di produzione in serie continua. La costruzione dell'utensile Classe 101 richiede nuclei in acciaio per utensili o acciaio inossidabile completamente temprati, gruppi piastra eiettore guidati e piastre di scorrimento resistenti all'usura. Le superfici in acciaio di chiusura di precisione sono trattate termicamente per resistere all'usura abrasiva, garantendo un incapsulamento senza bave su lunghe serie di produzione.
Esecuzione di stampaggio a inserti personalizzati con utensileria certificata Classe 101 garantisce la completa ripetibilità dei pezzi per programmi automobilistici e medici ad alto volume. I protocolli strutturati di manutenzione degli stampi includono pulizia ultrasonica della cavità, ispezione della linea di divisione e monitoraggio dell'usura dei perni di nucleo a intervalli di produzione regolari.
| Specifica metrica dell'utensileria | Utensile di produzione SPI Classe 101 | Utensile prototipo/ponte SPI Classe 102 | Vantaggio principale dell'utensileria |
|---|---|---|---|
| Durezza dell'acciaio della cavità | S136 / H13 Temprato (HRC 48-52) | Acciaio pre-temprato P20 (HRC 28-32) | Resiste all'usura della cavità da fibre di vetro abrasive |
| Architettura del Sistema di Estrazione | Piastre di Estrazione Guidate + Perni Pneumatici | Perni di Estrazione Standard | Previene il bloccaggio del perno centrale e l'inclinazione del perno terminale |
| Durata Garantita dello Stampo | Oltre 1.000.000 di Cicli Garantiti | Da 10.000 a 50.000 Cicli | Ammortamento più basso a lungo termine dell'attrezzatura per pezzo |
Domande Frequenti (FAQ)
Perché le chiusure centrali a molla sono essenziali per gli stampi a inserto?
Le chiusure centrali a molla compensano le variazioni dimensionali degli inserti metallici stampati o torniti. Le tolleranze di spessore degli inserti metallici variano da pezzo a pezzo. Le chiusure flottanti a molla mantengono una pressione di tenuta salda contro la spalla metallica senza schiacciare l'acciaio dello stampo o lasciare spazi che causano bave di plastica.
Qual è il vantaggio dell'acciaio inossidabile S136 per le cavità di stampaggio a inserto?
L'S136 è un acciaio inossidabile ad alto cromo che offre una superiore resistenza alla corrosione contro i gas acidi rilasciati dai polimeri ignifughi come PEEK, PEI e PC/ABS. La tempra dell'S136 a HRC 48-52 preserva le superfici delle cavità lucidate a specchio e i piani di tenuta affilati per oltre 1.000.000 di cicli di stampaggio.
Come fa l'estrazione guidata a prevenire la flessione dei perni durante l'apertura dello stampo?
I sistemi di estrazione guidata utilizzano boccole di guida temprate e colonne di supporto per mantenere la piastra di estrazione perfettamente parallela alla base dello stampo durante il movimento. Il movimento parallelo della piastra applica una forza di sollevamento uniforme su tutti i perni di estrazione, prevenendo che i delicati perni di contatto sovrastampati si pieghino o si blocchino durante l'estrazione del pezzo.