
El diseño de estructuras de molde de alta integridad para componentes híbridos de metal y plástico requiere características mecánicas especializadas que se adapten a inserciones metálicas preformadas. Los sujetadores metálicos, los busbars de cobre estampados y los pines electrónicos presentan obstrucciones físicas dentro de la cavidad del molde, lo que exige superficies de cierre precisas y mecanismos robustos de retención del núcleo.
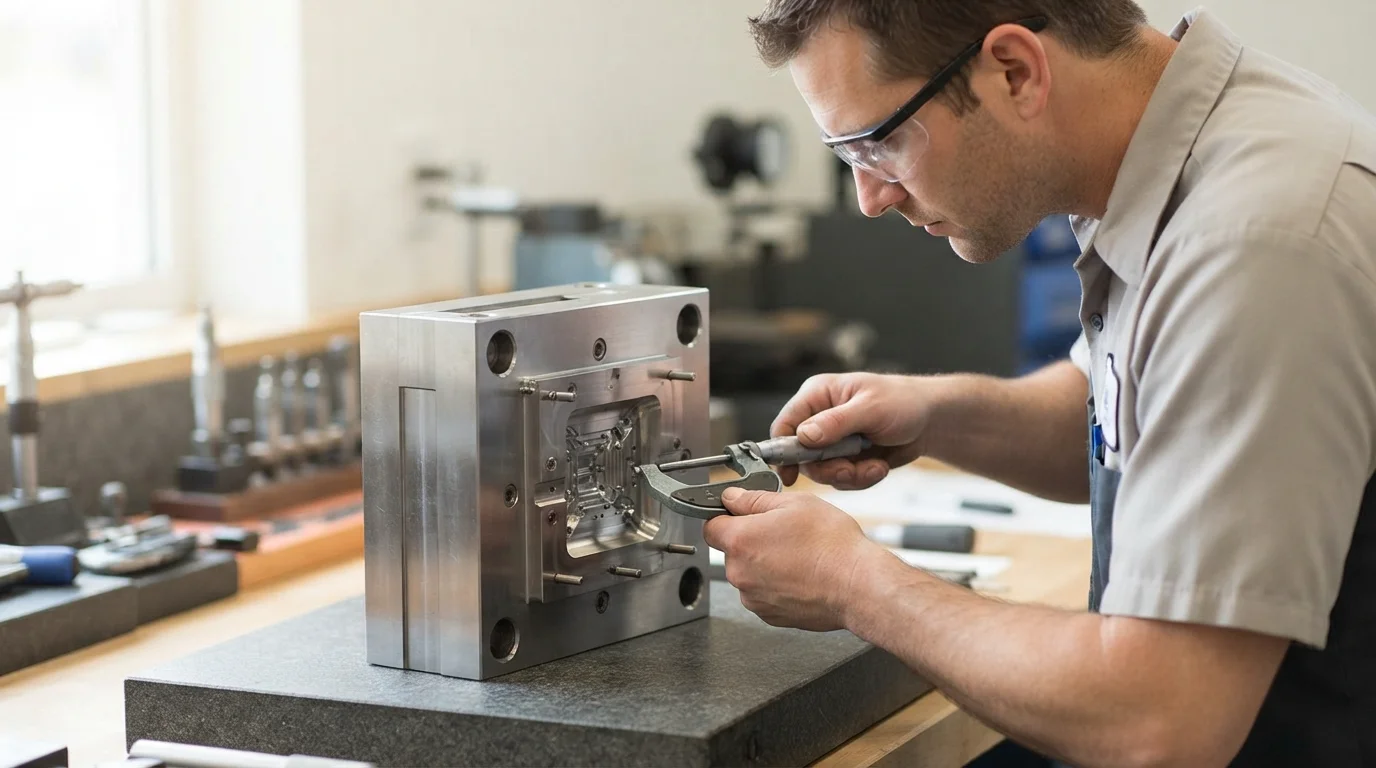
La selección inadecuada del acero para herramientas o un diseño débil de los pines del núcleo conduce a la inclinación de la inserción bajo altas presiones de inyección, lo que resulta en superficies de cierre aplastadas y rebabas de plástico. Los programas de encapsulación de alto volumen para automoción y dispositivos médicos dependen de cavidades de acero endurecido, placas eyectoras guiadas y equilibrio térmico de refrigeración para mantener la estabilidad dimensional. Esta guía técnica de utillaje examina los mecanismos de localización del núcleo, la selección de acero para cavidades y los estándares de construcción de moldes SPI Clase 101.
Tabla de contenido
Pasadores de Localización del Núcleo, Expulsión Neumática y Cierres Resistentes al Desgaste
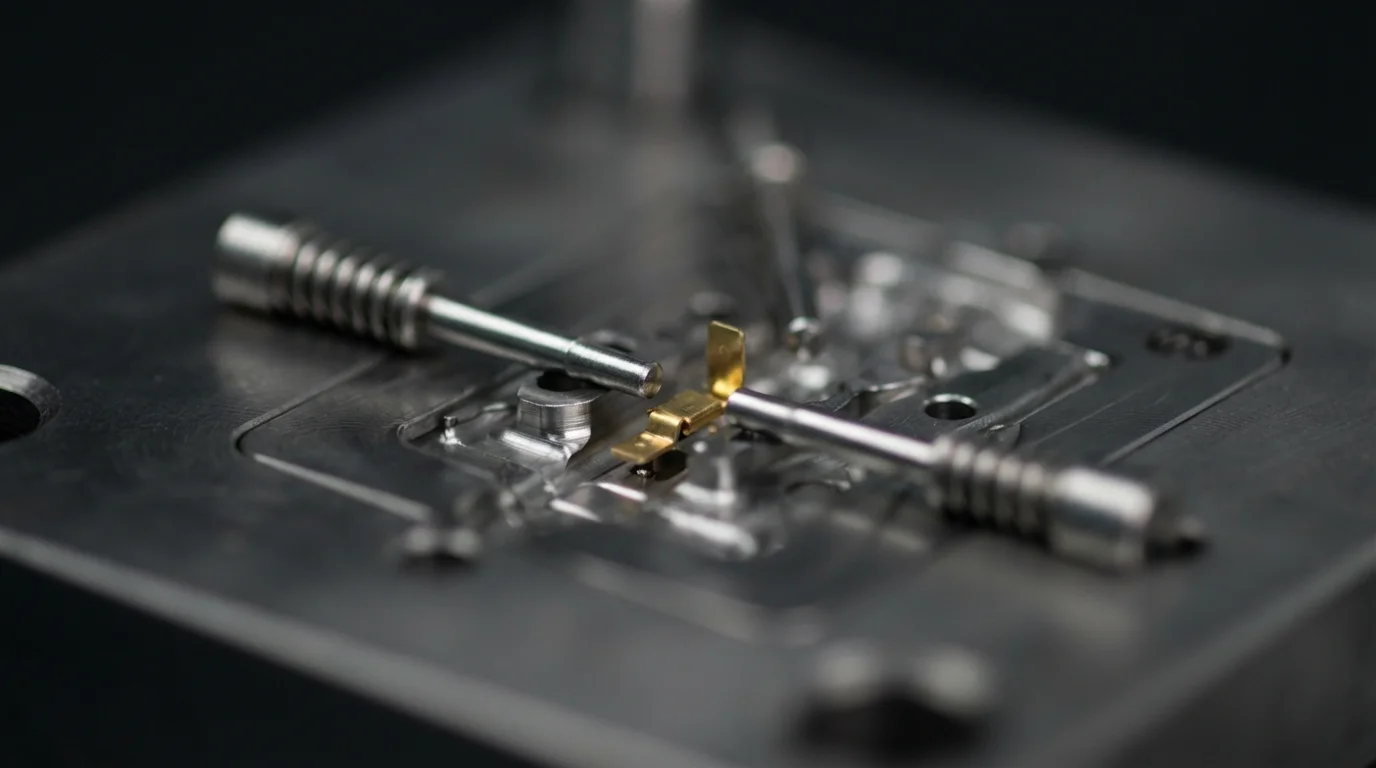
La ingeniería robusta utillaje de sobremoldeo de inserciones depende de la integración de características mecánicas que anclan las inserciones metálicas de forma segura antes del cierre del molde. La precisión pasadores de localización ajusta los orificios piloto internos o los orificios roscados firmemente, manteniendo latón o contactos de cobre las inserciones alineadas contra el acero del núcleo durante el llenado por fusión de alta velocidad. Los imanes del núcleo o los pasadores de retención con resorte evitan que las inserciones se caigan durante el movimiento vertical u horizontal del molde.
Los mecanismos de expulsión deben manejar los componentes encapsulados con cuidado para evitar doblar pines metálicos delicados o deformar paredes de plástico blandas. La integración de la expulsión neumática Los casquillos o las placas eyectoras guiadas aplican un levantamiento mecánico equilibrado a través de la pieza, evitando la desalineación de los pasadores terminales durante la apertura del molde. Los asientos de acero de cierre de precisión rectificados según tolerancias de ajuste de ±0,01 mm evitan que la resina fundida se derrame sobre las almohadillas de contacto eléctrico activas.
Los principios de diseño de la herramienta de núcleo incluyen:
- Alineación de pasadores de localización—Los pasadores piloto rectificados mantienen los sujetadores metálicos en una posición espacial exacta durante toda la fase de cierre.
- Casquillos eyectores neumáticos—La expulsión asistida por aire evita la flexión mecánica de los pasadores en los conductores eléctricos frágiles.
- Asientos de cierre flotantes—Los asientos de acero con resorte absorben las variaciones de espesor de los insertos metálicos sin aplastar el acero del molde.
- Conjunto eyector guiado—Las placas eyectoras guiadas aseguran un movimiento perfectamente paralelo durante los ciclos de expulsión de la pieza.
25 Centros de mecanizado CNC de cinco ejes (tolerancia de herramienta de ±0,01 mm)
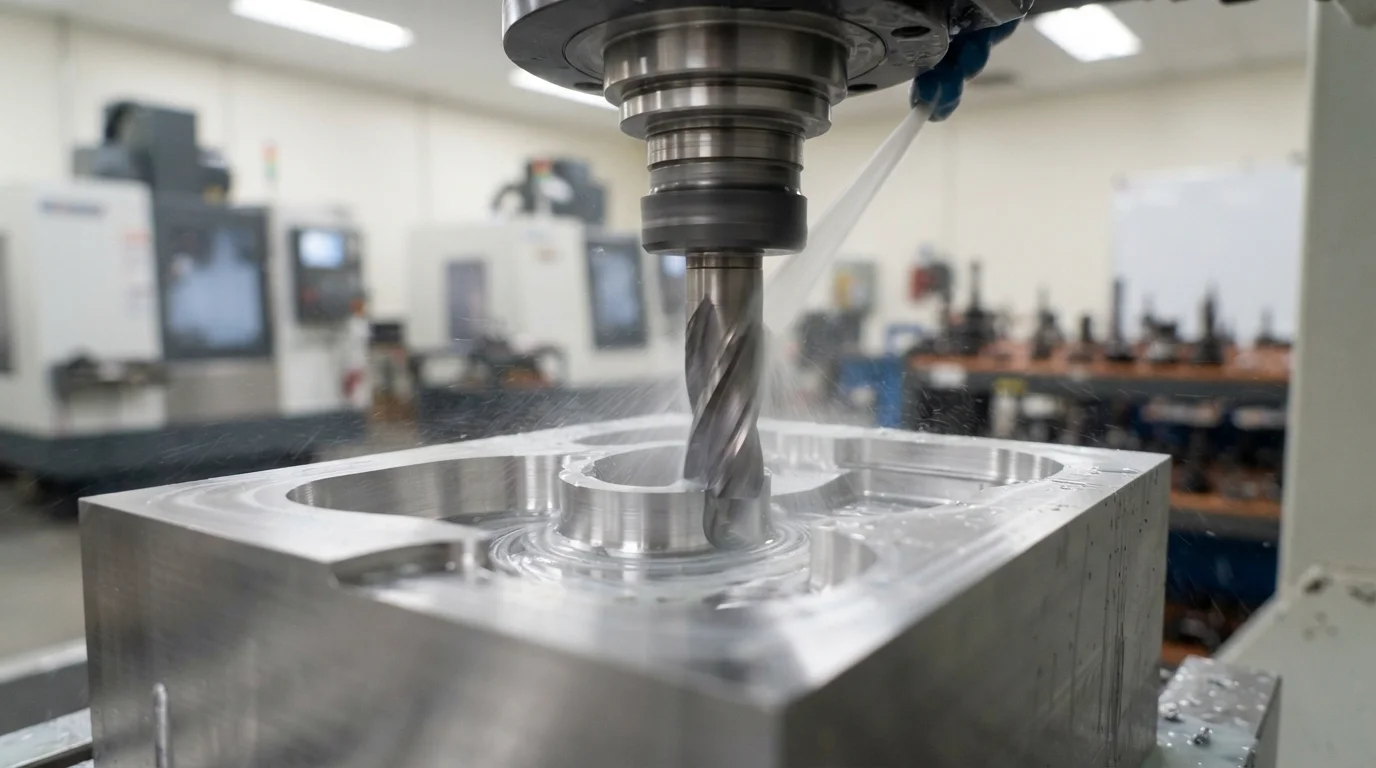
La fabricación de cavidades de núcleo intrincadas exige fresado CNC de alta velocidad y corte de electrodos por electroerosión de precisión. El mecanizado de núcleos de acero para herramientas con cortadores multieje avanzados permite cortar bolsillos profundos, nervaduras estrechas y líneas de partición 3D en una sola configuración. Eliminar múltiples sujeciones de la pieza de trabajo minimiza los errores de posicionamiento acumulativos, manteniendo tolerancias de fabricación de moldes de ±0,01 mm.
Seleccionar aceros de cavidad endurecidos de primera calidad, como acero inoxidable S136 y acero para herramientas H13 proporciona una alta resistencia a la tracción contra el desgaste de la cavidad y la desgasificación. El tratamiento térmico de los núcleos de acero para herramientas a HRC 48-52 asegura la estabilidad dimensional a largo plazo al procesar poliamidas abrasivas rellenas de vidrio o termoplásticos ignífugos.
Certificación de Moldes SPI Clase 101 y Protocolos de Mantenimiento
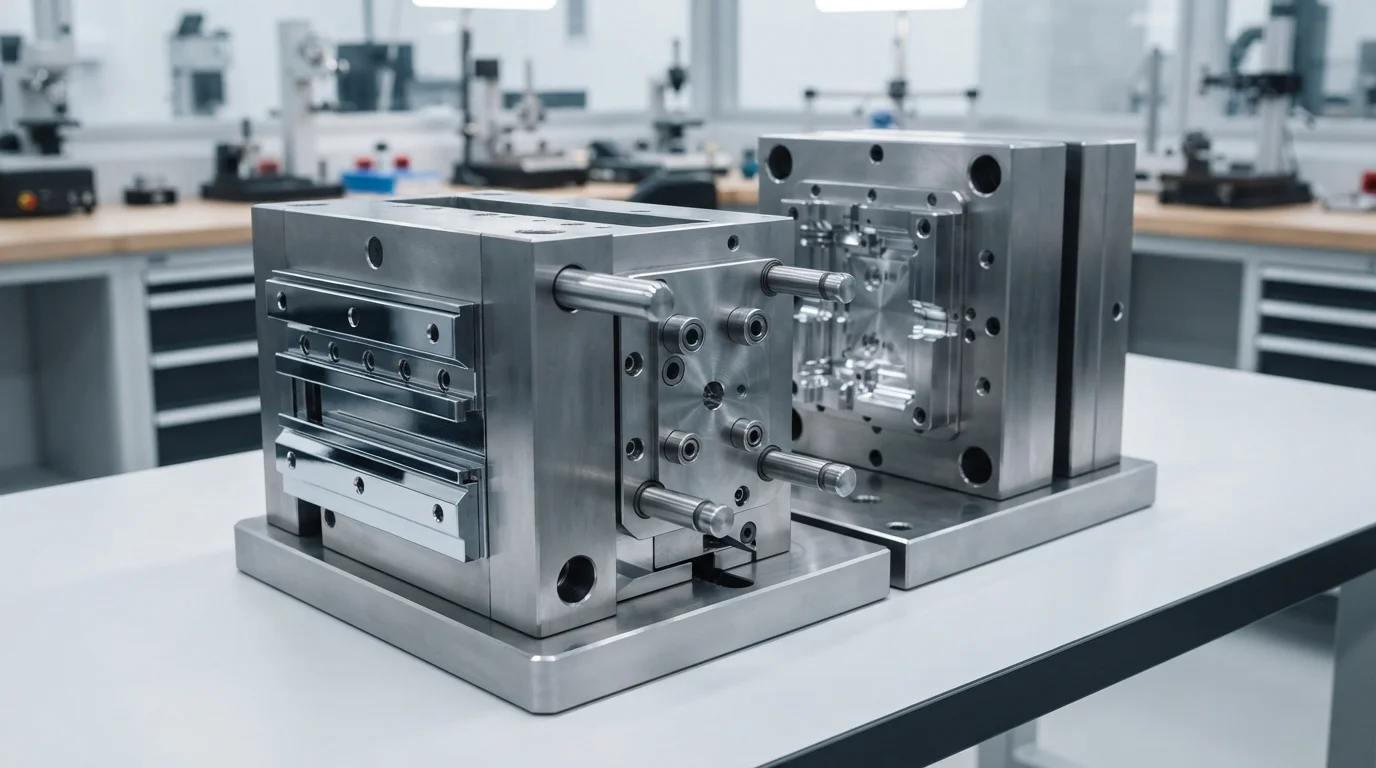
Construcción Moldes SPI Clase 101 garantiza una vida útil de la herramienta de producción que supera 1,000,000 de ciclos de moldeo bajo fabricación continua en serie. La construcción de herramientas Clase 101 exige núcleos de acero inoxidable o acero para herramientas totalmente endurecidos, conjuntos de placas eyectoras guiadas y placas deslizantes resistentes al desgaste. Las superficies de acero de cierre de precisión son tratadas térmicamente para resistir el desgaste abrasivo, asegurando una encapsulación sin rebabas en largas series de producción.
Ejecución personalizada moldeo por inserción con herramientas certificadas Clase 101 asegura una repetibilidad completa de la pieza para programas automotrices y médicos de alto volumen. Los protocolos estructurados de mantenimiento de moldes incluyen limpieza ultrasónica de cavidades, inspección de la línea de partición y monitoreo del desgaste de los pasadores del núcleo en intervalos regulares de producción.
| Especificación métrica de la herramienta | Herramienta de producción SPI Clase 101 | Herramienta de prototipo/puente SPI Clase 102 | Beneficio principal de la herramienta |
|---|---|---|---|
| Dureza del acero de la cavidad | S136 / H13 endurecido (HRC 48-52) | Acero pre-endurecido P20 (HRC 28-32) | Resiste el desgaste de la cavidad por fibras de vidrio abrasivas |
| Arquitectura del sistema eyector | Placas eyectoras guiadas + pasadores neumáticos | Pasadores Expulsores Estándar | Previene el agarrotamiento del pasador del núcleo y la inclinación del pasador terminal |
| Vida útil garantizada del disparo | 1,000,000+ ciclos garantizados | 10,000 a 50,000 ciclos | Amortización de herramientas por pieza más baja a largo plazo |
Preguntas frecuentes (FAQ)
¿Por qué son esenciales los cierres de núcleo cargados por resorte para el moldeo por inserción?
Los cierres de núcleo cargados por resorte compensan las variaciones dimensionales en inserciones metálicas estampadas o torneadas. Las tolerancias de espesor de los insertos metálicos varían de una pieza a otra. Los cierres flotantes cargados por resorte mantienen una abrazadera de sellado firme contra el hombro metálico sin aplastar el acero de la herramienta ni dejar espacios que causen rebabas de plástico.
¿Cuál es la ventaja del acero inoxidable S136 para cavidades de moldeo por inserción?
El S136 es un acero inoxidable de alto cromo que ofrece una resistencia superior a la corrosión contra los gases ácidos liberados por polímeros retardantes de llama como PEEK, PEI y PC/ABS. El endurecimiento del S136 a HRC 48-52 preserva las superficies de cavidad pulidas a espejo y los bordes de cierre afilados durante más de 1,000,000 de ciclos de moldeo.
¿Cómo evita la expulsión guiada la flexión del pasador durante la apertura del molde?
Los sistemas de expulsión guiada utilizan bujes guía endurecidos y postes de soporte para mantener la placa expulsora perfectamente paralela a la base del molde durante el movimiento. El movimiento paralelo de la placa aplica una fuerza de elevación uniforme en todos los pasadores expulsores, evitando que los pasadores de contacto sobremoldeados delicados se doblen o se agarroten durante la expulsión de la pieza.