
Die Konstruktion hochintegritätsfähiger Formstrukturen für Metall-Kunststoff-Hybridbauteile erfordert spezielle mechanische Merkmale, die vorgeformte Metalleinsätze aufnehmen. Metallbefestigungen, gestanzte Kupfer-Sammelschienen und elektronische Stifte stellen physische Hindernisse im Formhohlraum dar und erfordern präzise Abschneideflächen und robuste Kernrückhaltemechanismen.
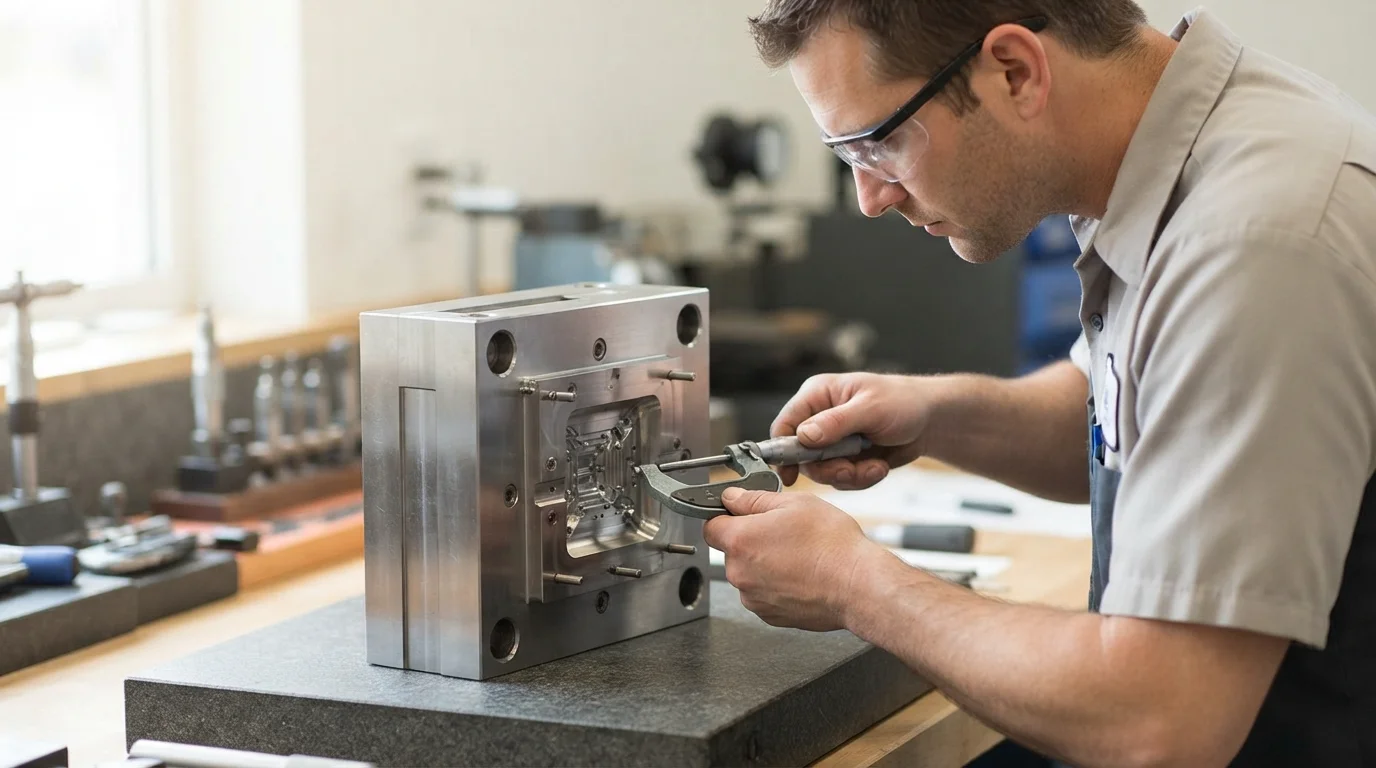
Unsachgemäße Werkzeugstahlauswahl oder schwaches Kernstiftdesign führt zu Einsatzkippung unter hohen Einspritzdrücken, was zu zerdrückten Abschneideflächen und Kunststoffgrat führt. Hochvolumige Automobil- und Medizinkapselungsprogramme verlassen sich auf gehärtete Stahlhohlräume, geführte Auswerferplatten und thermische Kühlbalance, um Dimensionsstabilität zu gewährleisten. Dieser technische Werkzeugleitfaden untersucht Kernpositionierungsmechanismen, Hohlraumstahlauswahl und SPI-Klasse-101-Formenbaustandards.
Inhaltsverzeichnis
Kernpositionierstifte, pneumatischer Auswurf & verschleißfeste Abschneidungen
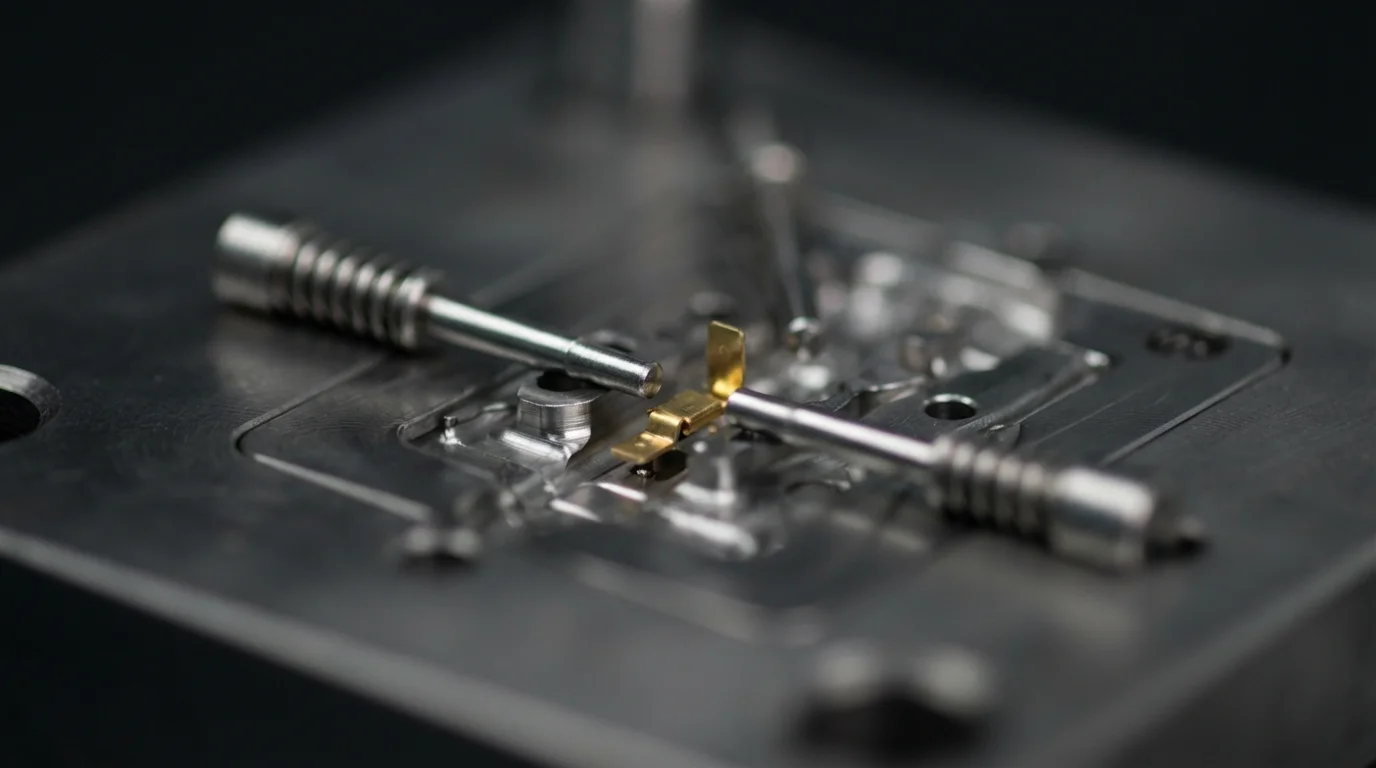
Die Konstruktion robuster Insert-Molding-Werkzeuge hängt von der Integration mechanischer Merkmale ab, die Metalleinsätze vor dem Formschließen sicher verankern. Präzise Positionierstifte passen eng in innere Pilotbohrungen oder Gewindebohrungen und halten Messing oder Kupfer einsätze während der Hochgeschwindigkeits-Schmelzbefüllung fest gegen den Kernstahl. Kernmagnete oder federbelastete Rückhaltestifte verhindern, dass Einsätze während vertikaler oder horizontaler Formbewegung herausfallen.
Auswurfmechanismen müssen verkapselte Bauteile schonend handhaben, um ein Verbiegen empfindlicher Metallstifte oder Verformen weicher Kunststoffwände zu vermeiden. Integration pneumatischer Auswurf Hülsen oder geführte Auswerferplatten übertragen einen gleichmäßigen mechanischen Hub auf das Bauteil und verhindern so eine Fehlausrichtung der Anschlusspins während des Formöffnens. Präzise Abschaltstähle, die auf Passungstoleranzen von ±0,01 mm geschliffen sind, verhindern, dass geschmolzenes Harz über aktive elektrische Kontaktpads austritt.
Zu den grundlegenden Konstruktionsprinzipien für Werkzeuge gehören:
- Ausrichtstiftausrichtung—Geschliffene Pilotstifte halten Metallbefestigungselemente während der gesamten Schließphase in exakter räumlicher Position.
- Pneumatische Auswerferhülsen—Die Verwendung von luftunterstütztem Auswurf verhindert das mechanische Verbiegen von Stiften an empfindlichen elektrischen Leitungen.
- Schwimmende Abschaltflächen—Federbelastete Stahlflächen gleichen Dickenschwankungen von Metalleinsätzen aus, ohne den Formstahl zu zerdrücken.
- Geführte Auswerferbaugruppe—Geführte Auswerferplatten gewährleisten eine perfekt parallele Bewegung während der Bauteilauswurfzyklen.
25 Fünfachsige CNC-Bearbeitungszentren (±0,01 mm Werkzeugtoleranz)
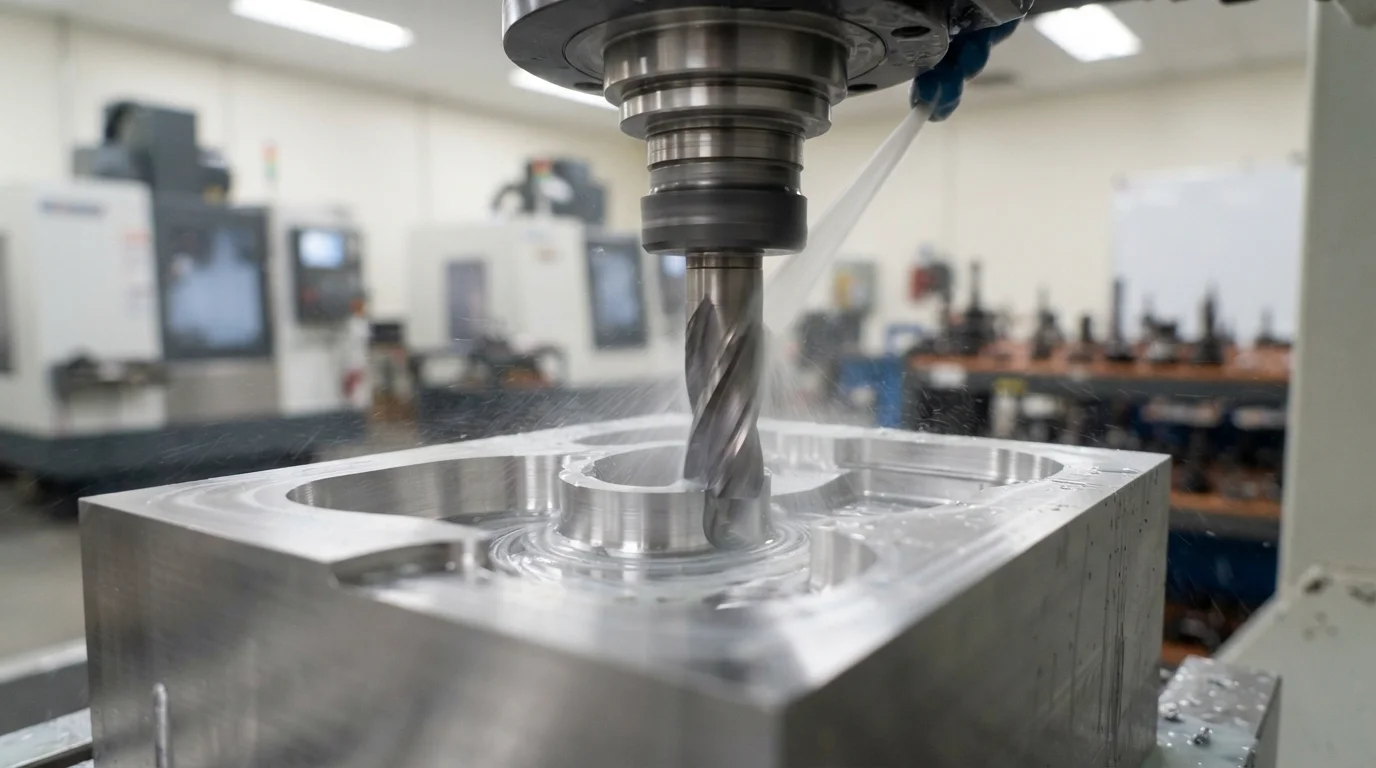
Die Herstellung komplexer Kernkavitäten erfordert Hochgeschwindigkeits-CNC-Fräsen und präzises EDM-Elektrodenschneiden. Die Bearbeitung von Werkzeugstahlkernen mit fortschrittlichen Mehrachsenfräsern ermöglicht das Schneiden tiefer Kernhohlräume, schmaler Rippen und 3D-Trennebenen in einer einzigen Aufspannung. Die Eliminierung mehrerer Werkstückspannungen minimiert kumulative Positionierungsfehler und hält die Formfertigungstoleranzen von ±0,01 mm ein.
Die Auswahl hochwertiger gehärteter Kavitätsstähle wie S136-Edelstahl und H13-Werkzeugstahl bietet hohe Zugfestigkeit gegen Kavitätsverschleiß und Ausgasung. Das Wärmebehandeln von Werkzeugstahlkernen auf HRC 48-52 gewährleistet langfristige Dimensionsstabilität bei der Verarbeitung von abrasiven glasfaserverstärkten Polyamiden oder flammhemmenden Thermoplasten.
SPI-Klasse-101-Formenzertifizierung und Wartungsprotokolle
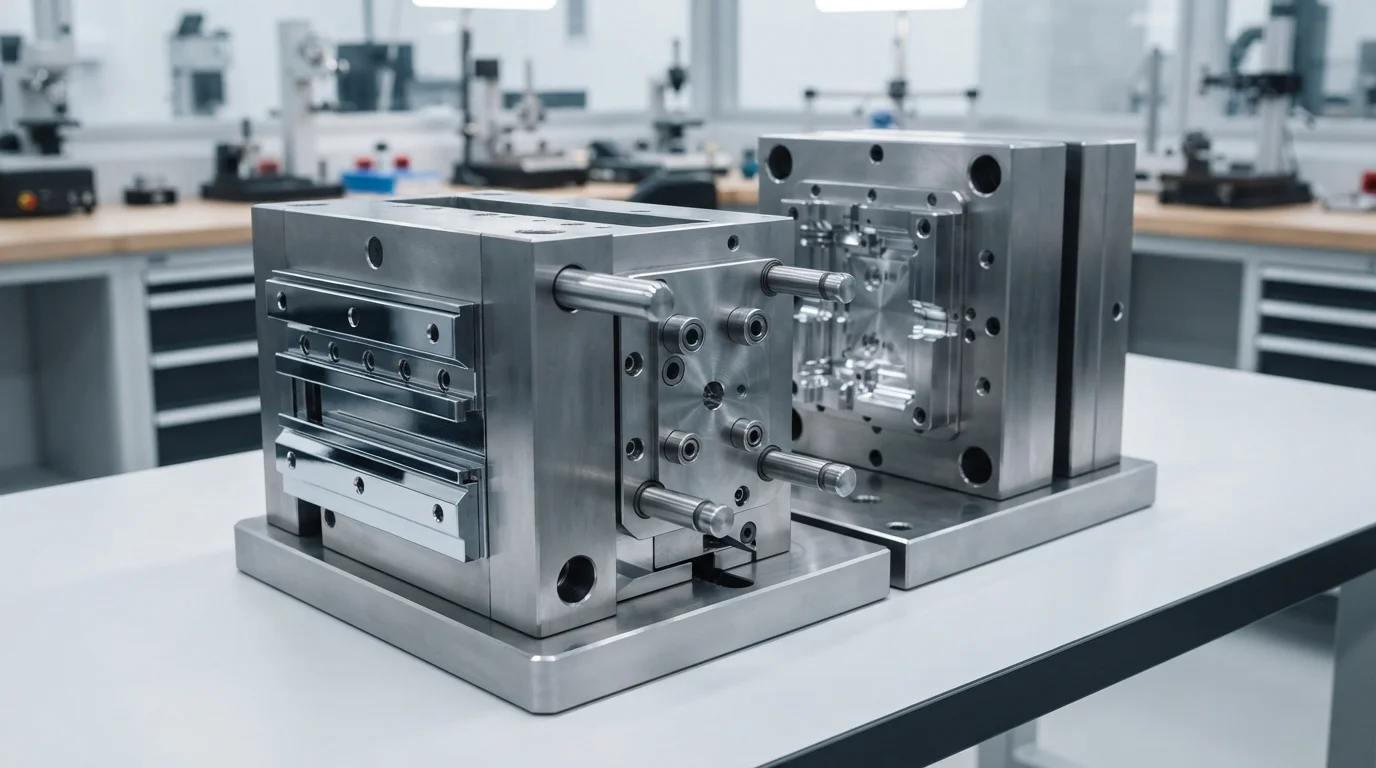
Bau SPI-Klasse-101-Formen garantiert eine Produktionswerkzeuglebensdauer von über 1.000.000 Spritzzyklen unter kontinuierlicher Serienfertigung. Der Werkzeugbau der Klasse 101 schreibt vollständig gehärtete Edelstahl- oder Werkzeugstahlkerne, geführte Auswerferplatten-Baugruppen und verschleißfeste Gleitplatten vor. Präzise Abschaltstahlflächen werden wärmebehandelt, um abrasivem Verschleiß zu widerstehen und eine gratfreie Umhüllung über lange Produktionsläufe zu gewährleisten.
Ausführung kundenspezifischer Umspritzen mit zertifizierten Klasse-101-Werkzeugen gewährleistet vollständige Teilewiederholbarkeit für volumenstarke Automobil- und Medizinprogramme. Strukturierte Formenwartungsprotokolle umfassen Ultraschall-Formhöhlenreinigung, Trennlinieninspektion und Kernstift-Verschleißüberwachung in regelmäßigen Produktionsintervallen.
| Werkzeugspezifikationskennzahl | SPI-Klasse-101-Produktionswerkzeug | SPI-Klasse-102-Prototyp-/Brückenwerkzeug | Primärer Werkzeugnutzen |
|---|---|---|---|
| Formhöhlenstahlhärte | S136 / H13 gehärtet (HRC 48-52) | P20 vorgehärteter Stahl (HRC 28-32) | Widersteht Formhöhlenverschleiß durch abrasive Glasfasern |
| Auswerfersystem-Architektur | Geführte Auswerferplatten + pneumatische Stifte | Standard-Auswerferstifte | Verhindert Kernstift-Blockierung und Anschlussstift-Neigung |
| Garantierte Schusslebensdauer | 1.000.000+ Zyklen garantiert | 10.000 bis 50.000 Zyklen | Niedrigste langfristige Werkzeugamortisation pro Teilstück |
Häufig gestellte Fragen (FAQs)
Warum sind federbelastete Kernverschlüsse für das Umspritzen von Insert-Metallteilen unerlässlich?
Federbelastete Kernverschlüsse kompensieren Maßabweichungen bei gestanzten oder gedrehten Metalleinsätzen. Die Dickentoleranzen von Metalleinsätzen variieren von Stück zu Stück. Schwimmende federbelastete Verschlüsse halten eine feste Dichtklemme gegen die Metallschulter, ohne den Werkzeugstahl zu zerdrücken oder Spalte zu hinterlassen, die zu Kunststoffgrat führen.
Was ist der Vorteil von S136-Edelstahl für Umspritzungskavitäten?
S136 ist ein hochchromhaltiger Edelstahl mit überlegener Korrosionsbeständigkeit gegen saure Gase, die von flammhemmenden Polymeren wie PEEK, PEI und PC/ABS freigesetzt werden. Das Härten von S136 auf HRC 48-52 erhält spiegelpolierte Kavitätsoberflächen und scharfe Dichtkanten über 1.000.000 Spritzzyklen.
Wie verhindert die geführte Auswerfung das Verbiegen der Stifte beim Öffnen der Form?
Geführte Auswurfsysteme verwenden gehärtete Führungsbuchsen und Säulen, um die Auswerferplatte während der Bewegung exakt parallel zur Formbasis zu halten. Die parallele Plattenbewegung übt eine gleichmäßige Hubkraft auf alle Auswerferstifte aus und verhindert, dass empfindliche umspritzte Kontaktstifte beim Auswerfen des Teils verbiegen oder blockieren.