
Проектирование высокопрочных структур пресс-форм для гибридных металло-пластиковых компонентов требует специальных механических элементов, которые accommodate предварительно сформированные металлические вставки. Металлические крепежи, штампованные медные шины и электронные контакты создают физические препятствия внутри полости формы, требуя точных плоскостей смыкания и надежных механизмов удержания сердечников.
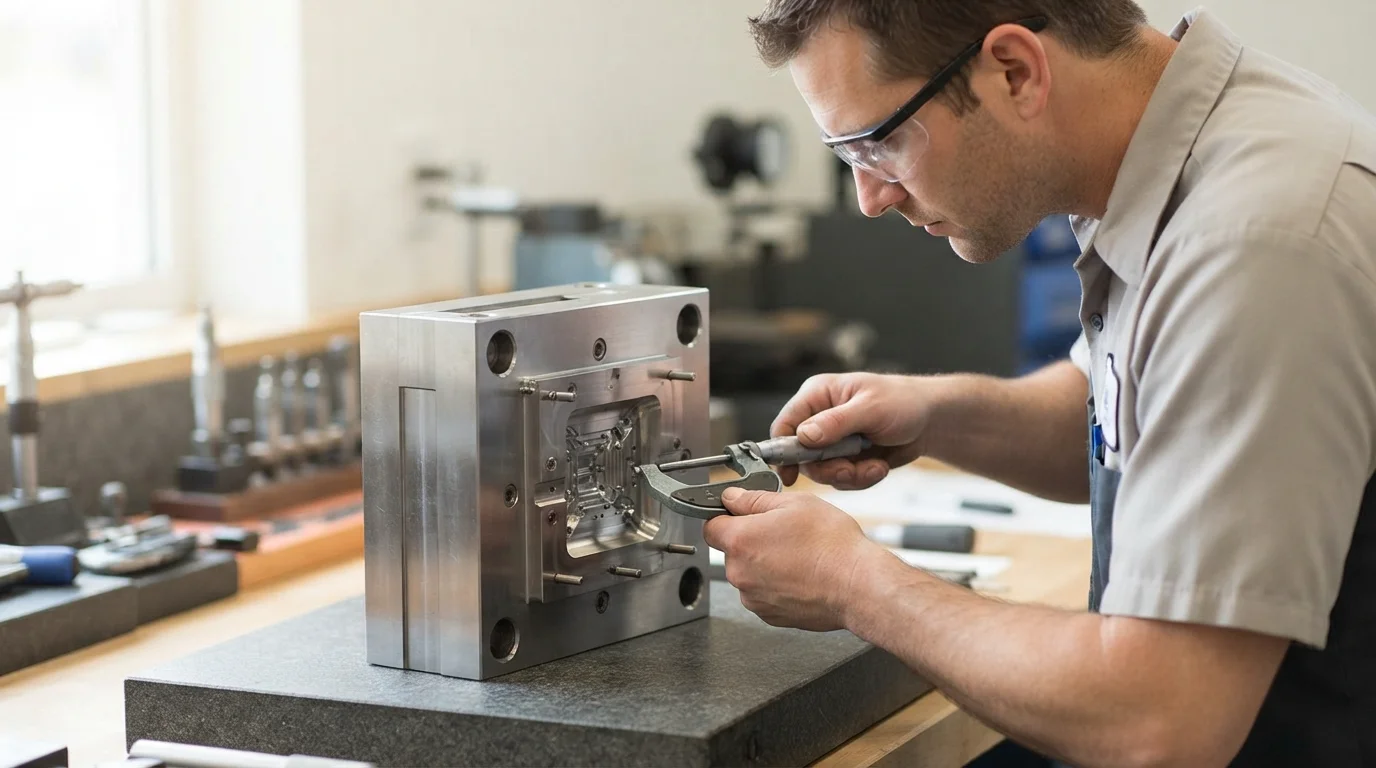
Неправильный выбор инструментальной стали или слабая конструкция стержней сердечника приводят к наклону вставок при высоких давлениях впрыска, что приводит к смятию плоскостей смыкания и образованию облоя. Высокообъемные автомобильные и медицинские программы заливки полагаются на закаленные стальные полости, направляемые плиты выталкивателей и термический баланс охлаждения для поддержания размерной стабильности. Это техническое руководство по оснастке рассматривает механизмы позиционирования сердечников, выбор стали для полостей и стандарты строительства пресс-форм класса SPI 101.
Содержание
Направляющие штифты сердечника, пневматический выталкиватель и износостойкие плоскости смыкания
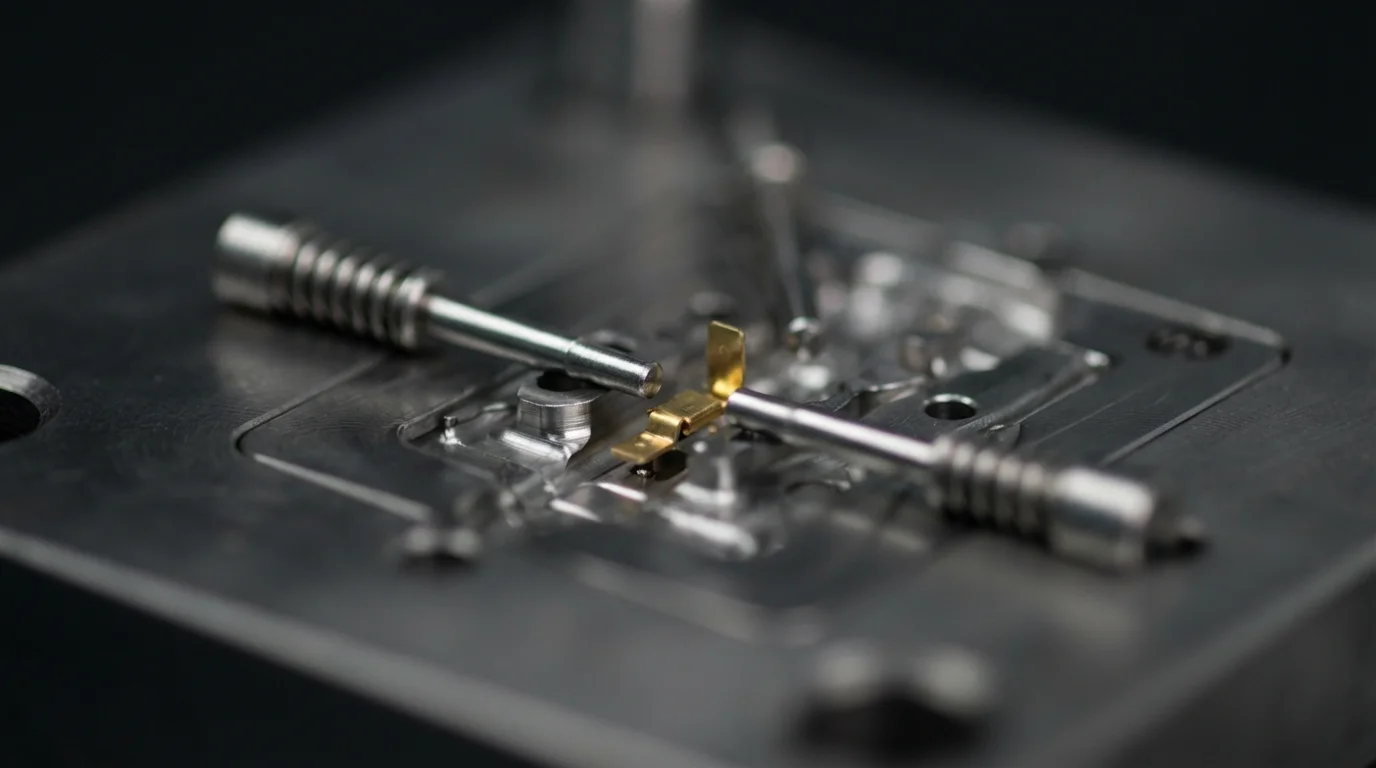
Проектирование надежной оснастки для литья со вставками зависит от интеграции механических элементов, которые надежно закрепляют металлические вставки перед смыканием формы. Прецизионные направляющие штифты плотно входят во внутренние пилотные отверстия или резьбовые отверстия, удерживая латунные или медные вставки точно относительно стали сердечника во время высокоскоростного заполнения расплавом. Магнитные сердечники или подпружиненные фиксирующие штифты предотвращают падение вставок при вертикальном или горизонтальном движении формы.
Механизмы выталкивания должны бережно обращаться с герметизированными компонентами, чтобы предотвратить изгиб хрупких металлических штифтов или деформацию мягких пластиковых стенок. Интеграция пневматического выталкивания втулок или направляющих выталкивающих плит обеспечивает сбалансированный механический подъем детали, предотвращая смещение контактов штифтов во время раскрытия формы. Прецизионные стальные поверхности запирания, отшлифованные до допусков посадки ±0,01 мм, предотвращают протекание расплавленной смолы на активные электрические контактные площадки.
Основные принципы конструирования формообразующих вставок включают:
- Выравнивание по направляющим штифтам— Шлифованные пилотные штифты удерживают металлические крепежные элементы в точном пространственном положении на протяжении всей фазы смыкания.
- Пневматические выталкивающие втулки— Использование выталкивания с воздушной поддержкой предотвращает изгиб механических штифтов на хрупких электрических выводах.
- Плавающие поверхности запирания— Подпружиненные стальные поверхности поглощают колебания толщины металлических вставок без повреждения формовочной стали.
- Направляемый выталкивающий узел— Направляемые выталкивающие плиты обеспечивают идеально параллельное движение во время циклов выталкивания детали.
25 пятиосевых обрабатывающих центров с ЧПУ (допуск на инструмент ±0,01 мм)
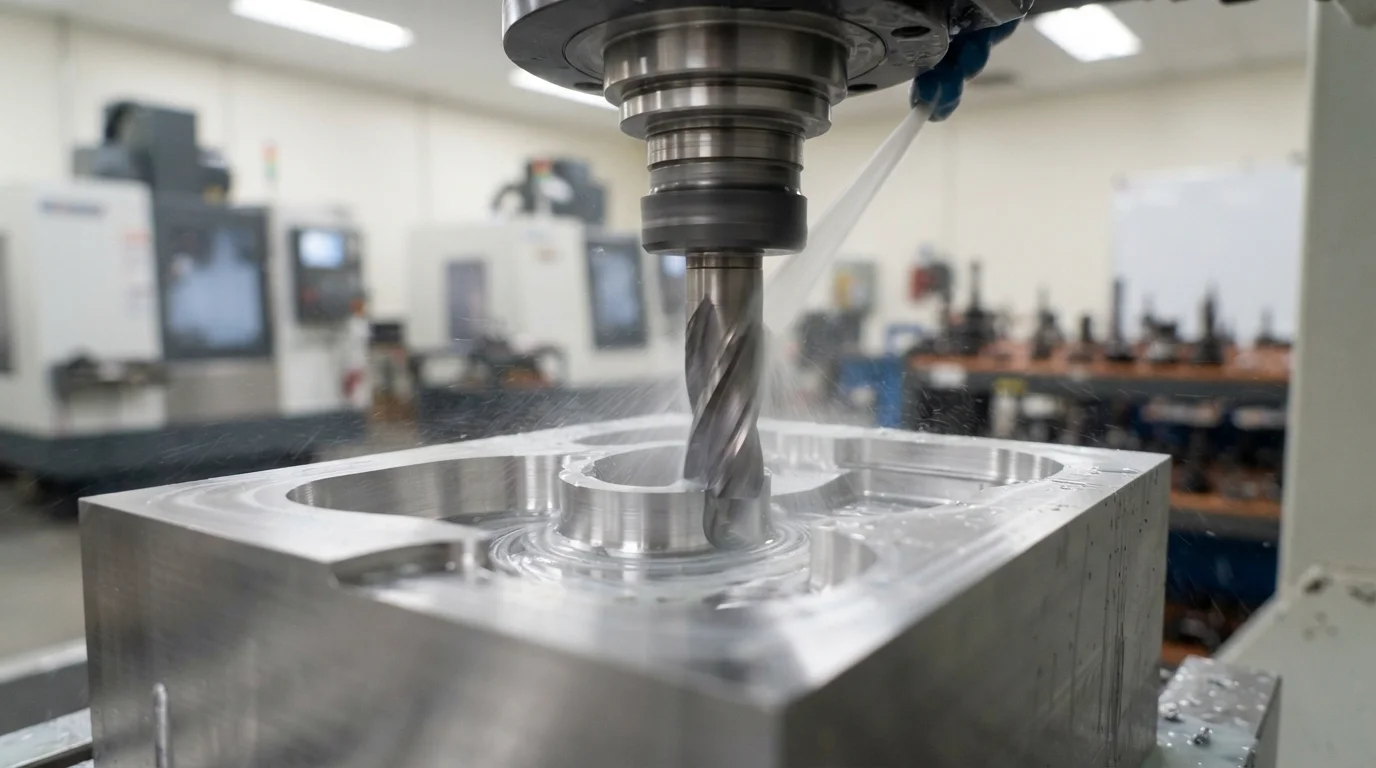
Изготовление сложных формообразующих полостей требует высокоскоростного фрезерования с ЧПУ и прецизионной электроэрозионной обработки электродов. Обработка формовочных стальных вставок с использованием современных многоосевых фрез позволяет вырезать глубокие карманы, узкие ребра и трехмерные линии разъема за одну установку. Устранение многократных зажимов заготовки минимизирует накопление ошибок позиционирования, сохраняя допуски на изготовление формы ±0,01 мм.
Выбор высококачественных закаленных сталей для полостей, таких как нержавеющей стали S136 и инструментальной стали H13 обеспечивает высокое сопротивление разрыву против износа полости и газовыделения. Термообработка сердечников из инструментальной стали до HRC 48-52 гарантирует долгосрочную размерную стабильность при переработке абразивных стеклонаполненных полиамидов или термопластов с антипиренами.
Протоколы сертификации и обслуживания пресс-форм класса 101 по стандарту SPI
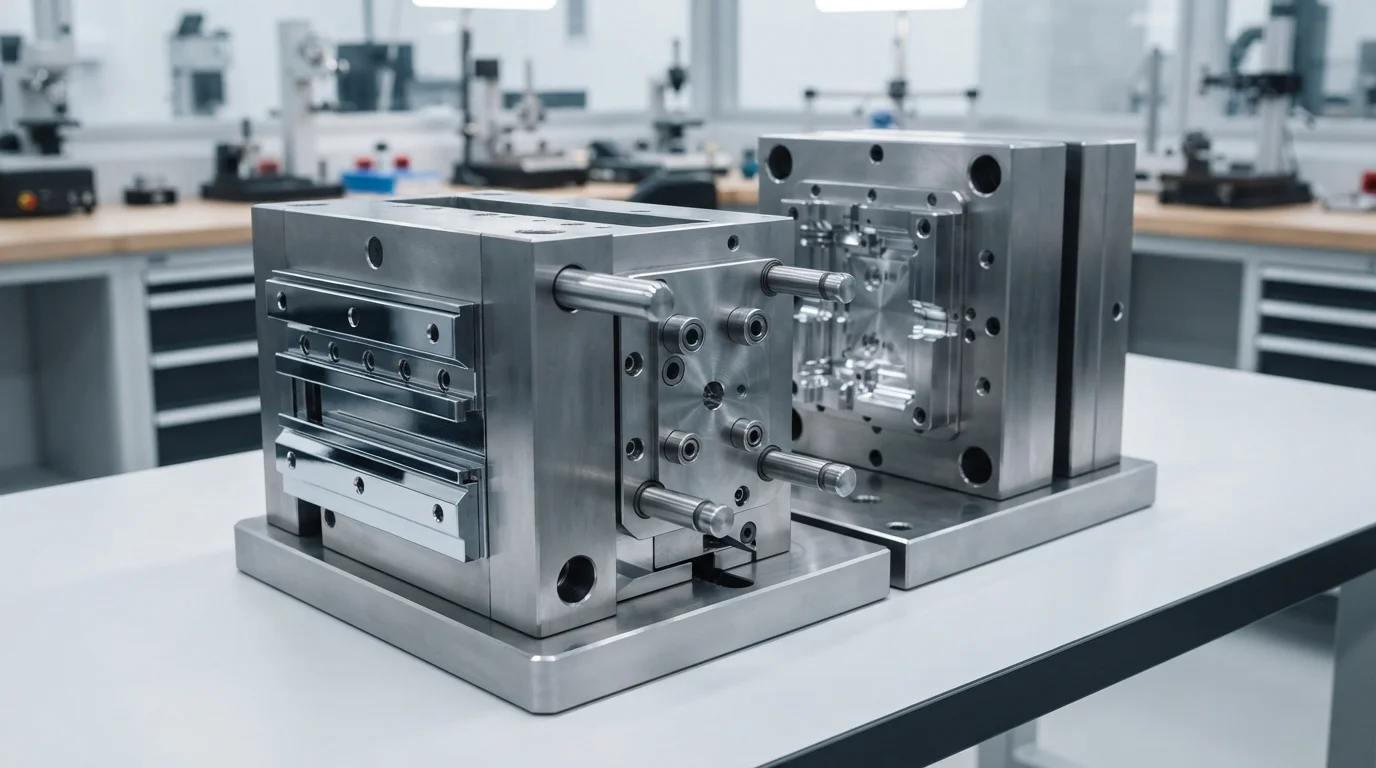
Строительство Пресс-формы класса 101 по стандарту SPI гарантирует срок службы производственного инструмента, превышающий 1 000 000 циклов литья при непрерывном серийном производстве. Конструкция инструмента класса 101 требует полностью закаленных сердечников из нержавеющей или инструментальной стали, направляющих узлов выталкивателей и износостойких плит скольжения. Прецизионные стальные поверхности запирания подвергаются термообработке для устойчивости к абразивному износу, обеспечивая отсутствие облоя при герметичной заливке в течение длительных производственных циклов.
Выполнение индивидуального литья с закладными элементами с сертифицированным инструментом класса 101 обеспечивает полную повторяемость деталей для крупносерийных автомобильных и медицинских программ. Структурированные протоколы обслуживания пресс-форм включают ультразвуковую очистку полостей, проверку линии разъема и контроль износа центральных стержней через регулярные производственные интервалы.
| Метрические характеристики инструмента | Производственный инструмент класса 101 по стандарту SPI | Прототипный/переходный инструмент класса 102 по стандарту SPI | Основное преимущество инструмента |
|---|---|---|---|
| Твердость стали полости | S136 / H13 закаленная (HRC 48-52) | P20 предварительно закаленная сталь (HRC 28-32) | Устойчивость к износу полости от абразивных стекловолокон |
| Архитектура системы выталкивателей | Направляемые плиты выталкивателя + пневматические штифты | Стандартные выталкивающие штифты | Предотвращает заклинивание стержня сердечника и наклон контактного штифта |
| Гарантированный срок службы литья | Гарантировано более 1 000 000 циклов | От 10 000 до 50 000 циклов | Наименьшая долгосрочная амортизация оснастки для деталей |
Часто задаваемые вопросы (FAQ)
Почему подпружиненные запирающие элементы сердечника необходимы для оснастки литья с вставками?
Подпружиненные запирающие элементы сердечника компенсируют отклонения размеров штампованных или точеных металлических вставок. Допуски на толщину металлических вставок варьируются от детали к детали. Плавающие подпружиненные запирающие элементы обеспечивают надежное уплотнение против металлического буртика, не разрушая инструментальную сталь и не оставляя зазоров, вызывающих облой пластика.
В чем преимущество нержавеющей стали S136 для полостей литья с вставками?
S136 — это высокохромистая нержавеющая сталь, обеспечивающая превосходную коррозионную стойкость к кислотным газам, выделяемым полимерами с антипиренами, такими как PEEK, PEI и PC/ABS. Закалка S136 до HRC 48-52 сохраняет зеркально отполированные поверхности полости и острые запирающие кромки в течение более 1 000 000 циклов литья.
Как направляемое выталкивание предотвращает изгиб штифтов при открытии формы?
Системы направляемого выталкивания используют закаленные направляющие втулки и колонны, чтобы поддерживать плиту выталкивателя идеально параллельной базовой плите формы во время движения. Параллельное движение плиты обеспечивает равномерное подъемное усилие на все выталкивающие штифты, предотвращая изгиб или заклинивание хрупких контактных штифтов с обливкой при извлечении детали.