
Le interfacce per elettronica di consumo e interni automobilistici richiedono componenti in plastica multicolore con elevato contrasto visivo e definizione nitida dei simboli. I metodi tradizionali di decorazione superficiale come la tampografia o la verniciatura a spruzzo secondaria sono soggetti a usura graduale, distacco e graffi nel corso di anni di utilizzo quotidiano. I pulsanti retroilluminati e gli indicatori luminosi presentano gravi perdite di luce quando gli strati verniciati si staccano in prossimità dei bordi dei simboli incisi al laser.
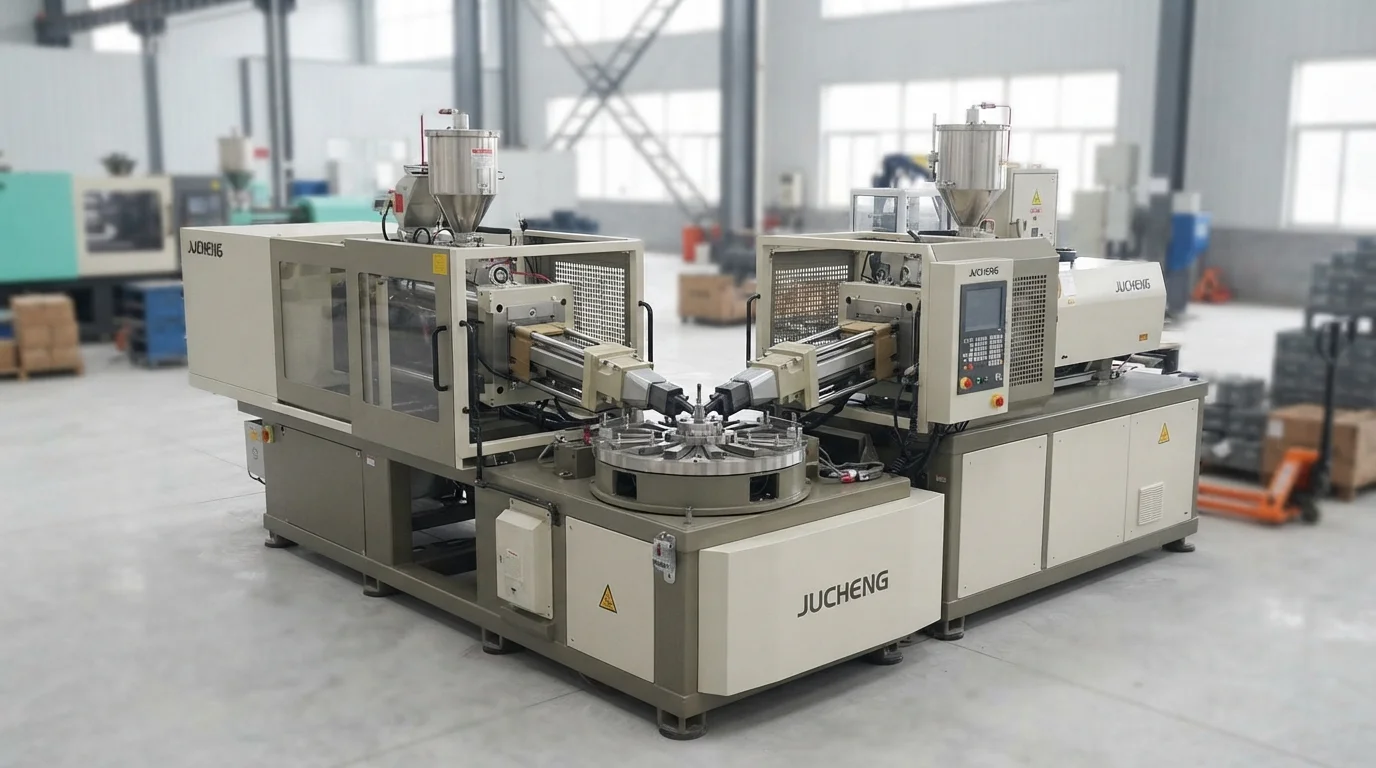
La fusione di più polimeri colorati durante la lavorazione primaria incorpora in modo permanente simboli colorati e finestre ottiche trasparenti nella geometria del componente. Questa guida tecnica esamina le configurazioni di presse multi-cilindro, l'ingegnerizzazione di stampi a indicizzazione rotante e le strategie di prevenzione della migrazione dei colori.
Sommario
Presse multi-cilindro e sistemi di stampi a indicizzazione rotante
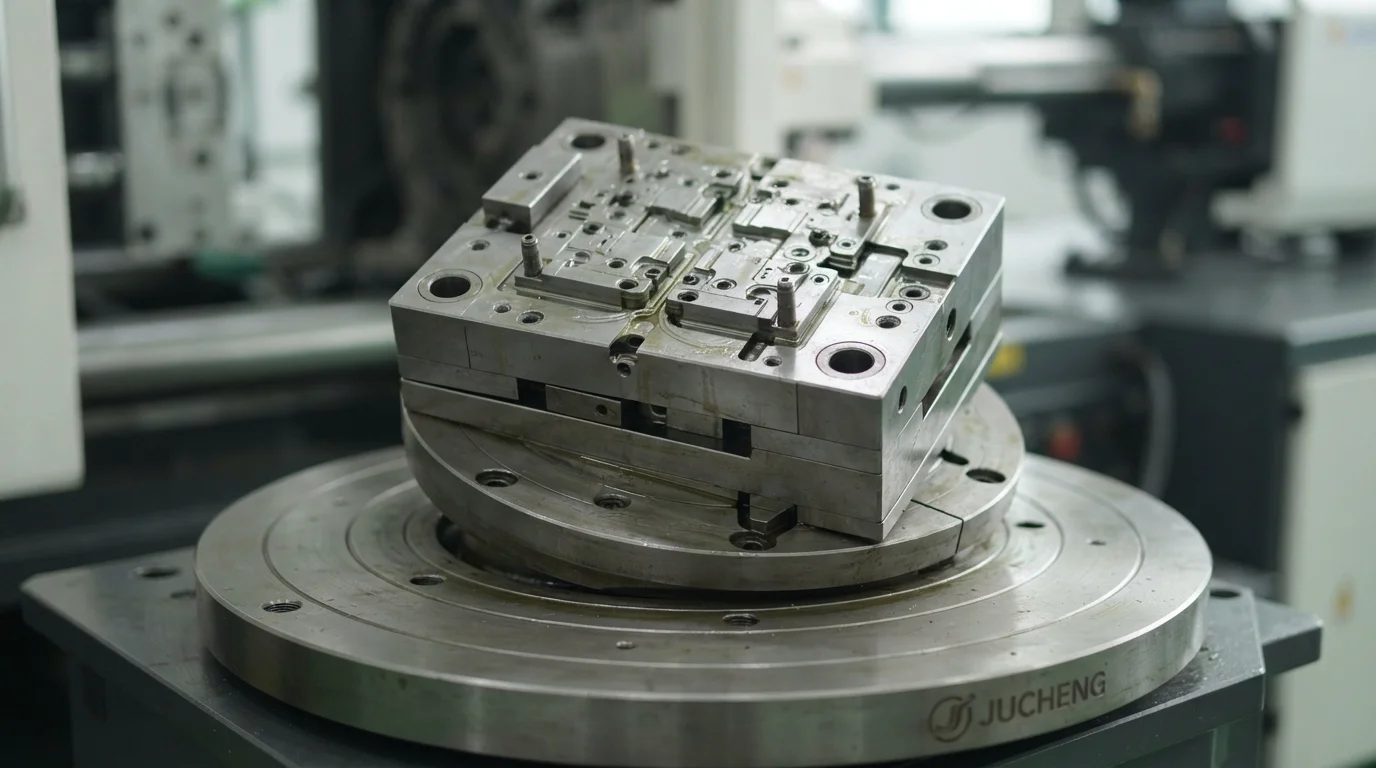
La lavorazione multi-materiale si basa su layout di macchine specializzate dotate di cilindri di iniezione indipendenti. L'esecuzione dello stampaggio a iniezione multicolore—spesso configurato come stampaggio a doppia iniezione (2-Shot) o a tripla iniezione (3-Shot)—utilizza presse multi-cilindro operanti contemporaneamente. L'integrazione di sistemi di stampi a indicizzazione rotante consente alla cavità dello stampo o al piatto portanima di ruotare di 180 gradi tra le fasi di iniezione.
L'iniezione primaria stampa il telaio del colore di base, dopodiché lo stampo ruota per posizionare il pezzo sotto un secondo ugello di iniezione per il colore secondario. La precisione meccanica durante la rotazione dello stampo garantisce l'esatto allineamento del portanima, prevenendo disallineamenti di iniezione e bave ai bordi. La sincronizzazione dei circuiti dell'acqua di raffreddamento su entrambe le stazioni dello stampo ottimizza la durata complessiva del ciclo.
Le fasi della sequenza di indicizzazione multicolore includono:
- Iniezione del colore primario—L'iniezione del colore del corpo strutturale principale stabilisce la base del componente.
- Indicizzazione del piatto rotante—La rotazione di 180 gradi della piastra centrale allinea il substrato con il secondo cilindro di materiale.
- Sovrastampaggio del colore secondario—L'iniezione della seconda resina colorata riempie gli incavi dei simboli o le finestre delle lenti.
- Raffreddamento simultaneo del pezzo—Il raffreddamento contemporaneo di entrambi gli strati di materiale ottimizza i tempi di ciclo.
Lenti trasparenti integrate, pulsanti retroilluminati e indicatori estetici
I comandi del cruscotto automobilistico utilizzano ampiamente lo stampaggio a iniezione multicolore per produrre pulsanti retroilluminati resistenti all'usura. La combinazione di telai opachi ABS con inserti per simboli in policarbonato (PC) o PMMA trasparente elimina la necessità di verniciatura superficiale. La luce emessa dai LED del circuito stampato interno attraversa direttamente il simbolo trasparente incorporato senza dispersione di luce verso i confini opachi circostanti.
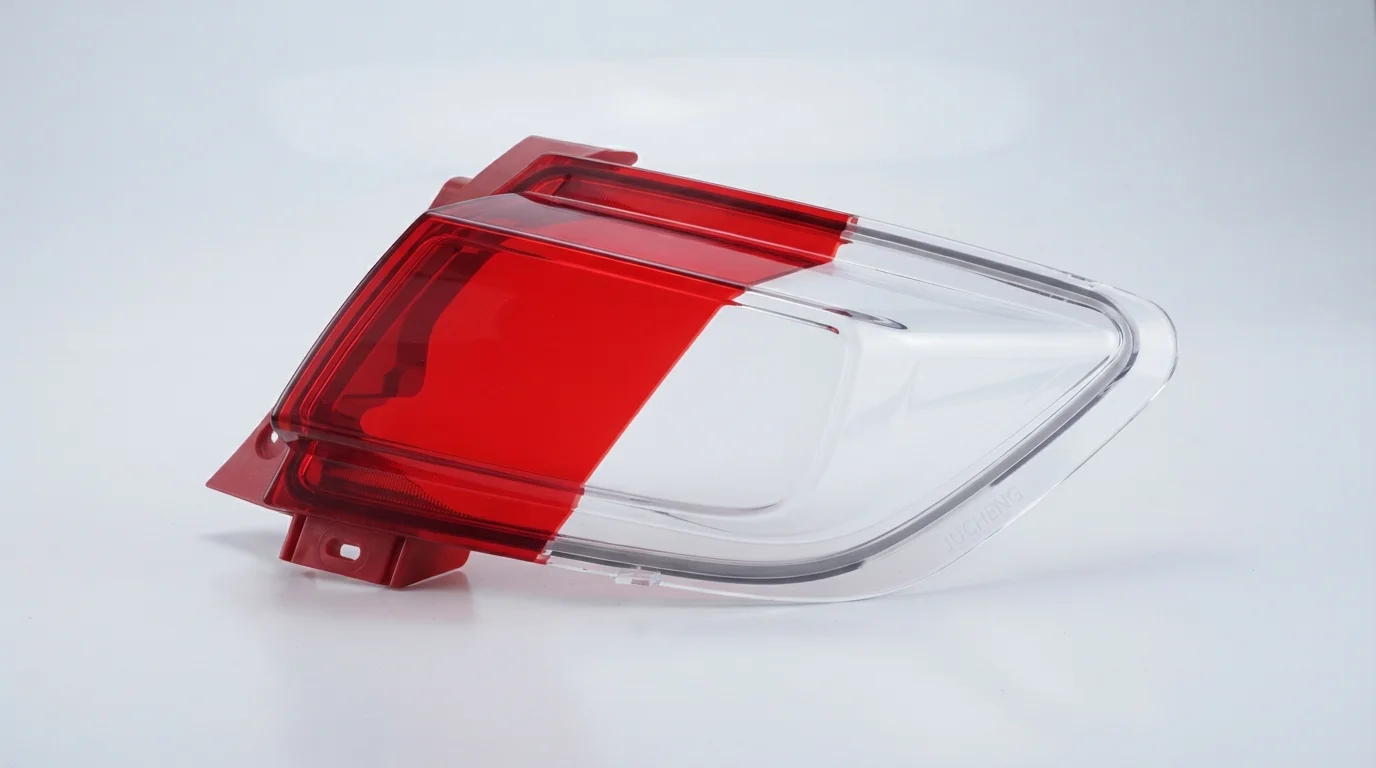
Le lenti dei fanali posteriori bicolore combinano strati ottici rossi, ambra e trasparenti in un unico stampo, garantendo una tenuta resistente agli agenti atmosferici. L'integrazione di più colori funzionali in un unico componente stampato elimina la manodopera di assemblaggio a valle e riduce i costi di produzione unitari a lungo termine.
Prevenire la sbavatura dei colori e mantenere linee di separazione nette
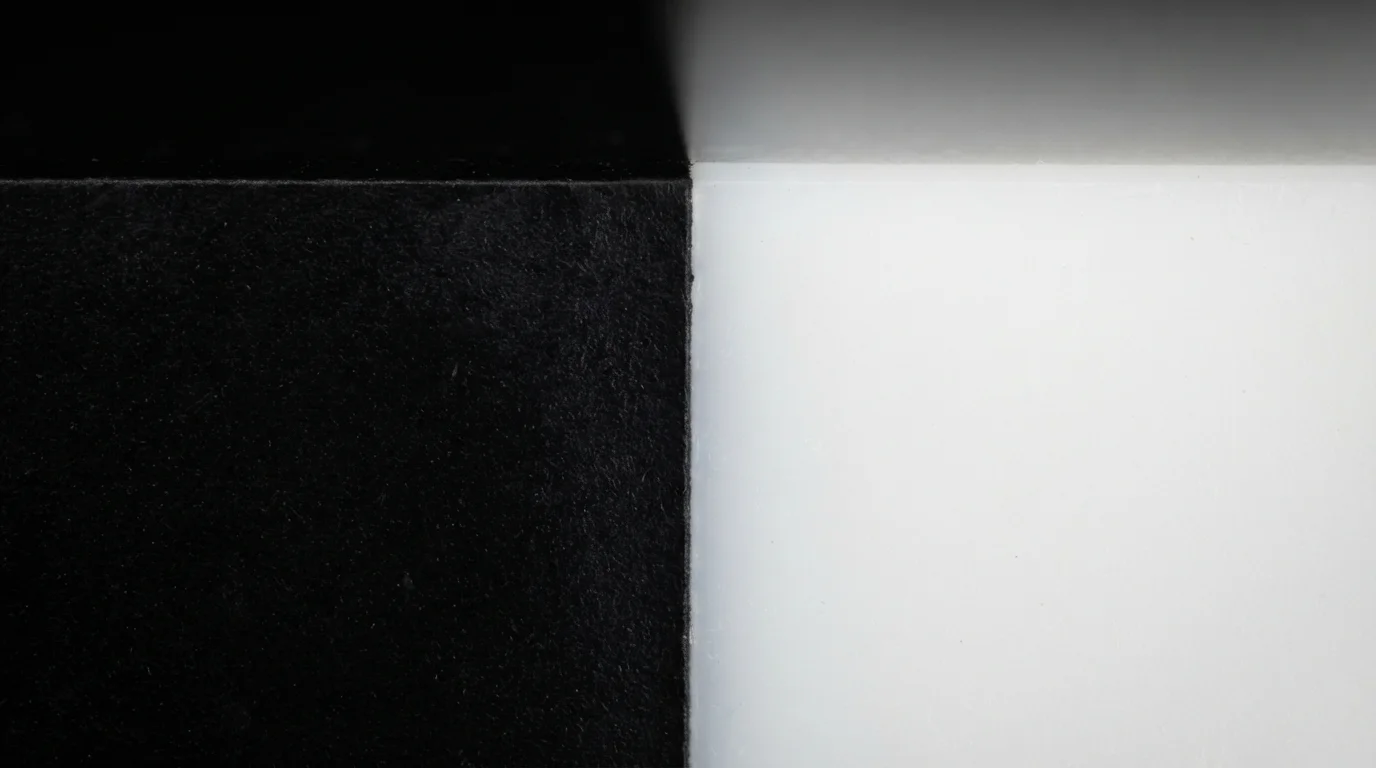
Ottenere confini di colore nitidi richiede un controllo rigoroso dell'acciaio di chiusura dello stampo e della reologia del fuso. Un adattamento improprio del piano di chiusura consente al secondo fuso colorato di riversarsi sul primo getto, causando un difetto estetico di sbavatura del colore. Gli ingegneri degli stampi progettano piani di chiusura con tolleranze a livello micron e incorporano creste di taglio meccanico nette lungo i confini di colore.
L'abbinamento delle temperature del fuso e dei profili di viscosità delle resine colorate adiacenti impedisce lo spostamento del fluido durante il secondo getto. L'implementazione di questi controlli di processo durante lo stampaggio a iniezione multicolore garantisce una separazione visiva nitida in ogni lotto di produzione. L'applicazione dello stampaggio multi-shot in questo modo eleva l'estetica dei componenti fornendo al contempo soluzioni affidabili di stampaggio a iniezione multicolore per applicazioni consumer e automotive impegnative.
| Resina del corpo principale | Resina del colore/lente secondaria | Tecnica di separazione dei colori | Applicazione estetica principale |
|---|---|---|---|
| ABS nero (Polylac PA-757) | PC trasparente (Lexan 141R) | Cresta di chiusura da 0,01 mm | Pulsanti retroilluminati per automotive |
| PMMA ottico rosso | PMMA ottico trasparente (Plexiglas 8N) | Indicizzazione del nucleo rotante | Alloggiamenti per fanali posteriori automobilistici bicolore |
| Polipropilene bianco (PP) | Polipropilene blu (PP) | Valvola di iniezione sequenziale | Alloggiamenti e tappi per diagnostica medica |
Domande Frequenti (FAQ)
Perché lo stampaggio multicolore è preferito alla stampa a tampone secondaria?
I simboli stampati a tampone si consumano nel tempo a causa degli oli della pelle e dell'attrito. Lo stampaggio multicolore incorpora il simbolo colorato attraverso l'intero spessore della parete, rendendo la grafica permanente e immune all'usura superficiale o alla pulizia chimica.
Come si previene la dispersione di luce nei pulsanti multicolore retroilluminati?
Prevenire la dispersione di luce richiede chiusure dello stampo nette (<0,01 mm di tolleranza) tra l'alloggiamento opaco e il simbolo ottico trasparente. L'uso di resine scure ad alta opacità per il telaio dell'alloggiamento blocca anche l'illuminazione LED interna dispersa.
Si possono utilizzare diverse famiglie di polimeri nello stampaggio multicolore?
L'uso di polimeri chimicamente compatibili come ABS e PC garantisce una forte fusione molecolare attraverso i confini di colore. Le resine incompatibili richiedono incastri meccanici per prevenire la separazione degli strati sotto dilatazione termica.