
Consumer electronics and automotive interior interfaces demand multi-colored plastic components with high visual contrast and crisp symbol definition. Traditional surface decorating methods like pad printing or secondary spray painting suffer from gradual wear, peeling, and scratching over years of daily handling. Backlit buttons and light indicators face severe light leakage when painted layers flake off near laser-etched symbol borders.
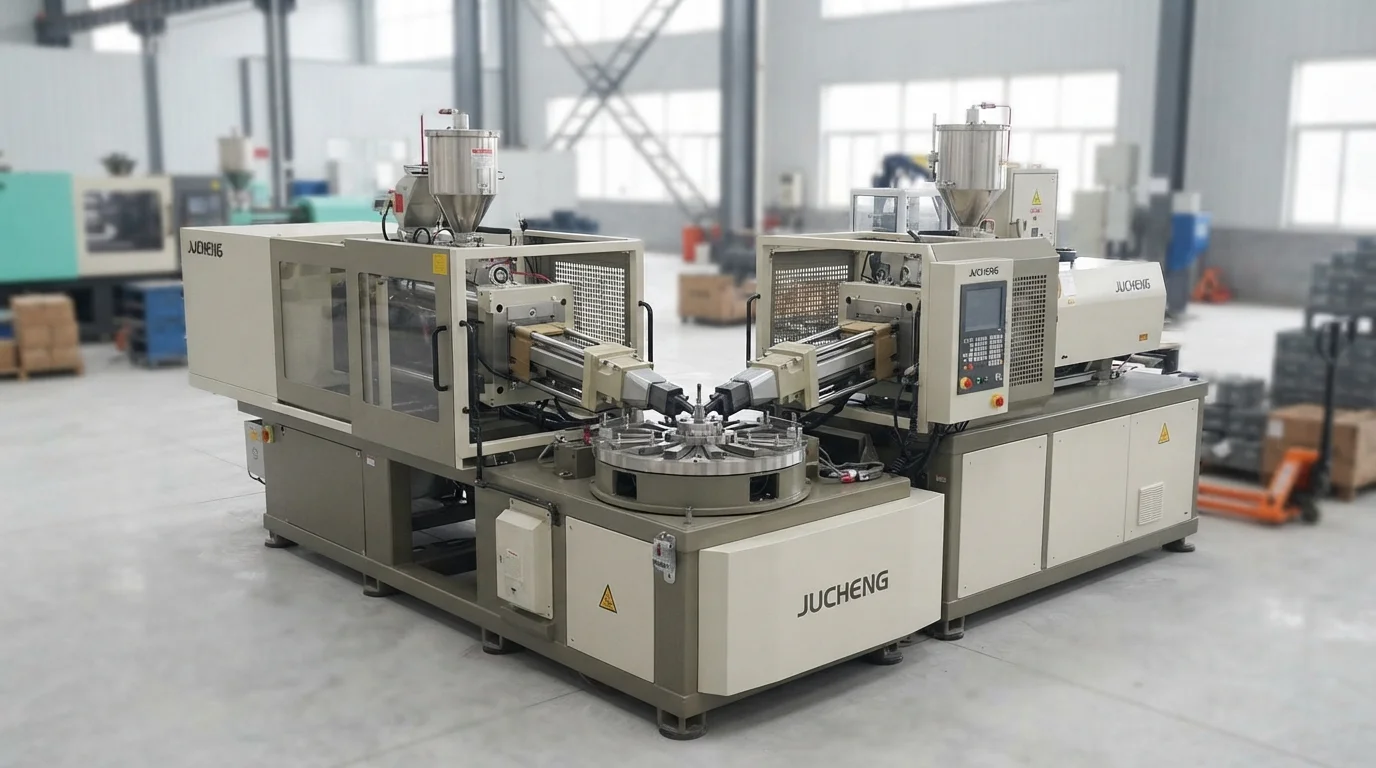
Fusing multiple colored polymers during primary processing permanently embeds colored symbols and clear optical windows into the component geometry. This technical guide reviews multi-barrel press configurations, rotary indexing mold engineering, and color bleed prevention strategies.
جدول المحتويات
Multi-Barrel Presses & Rotary Indexing Mold Systems
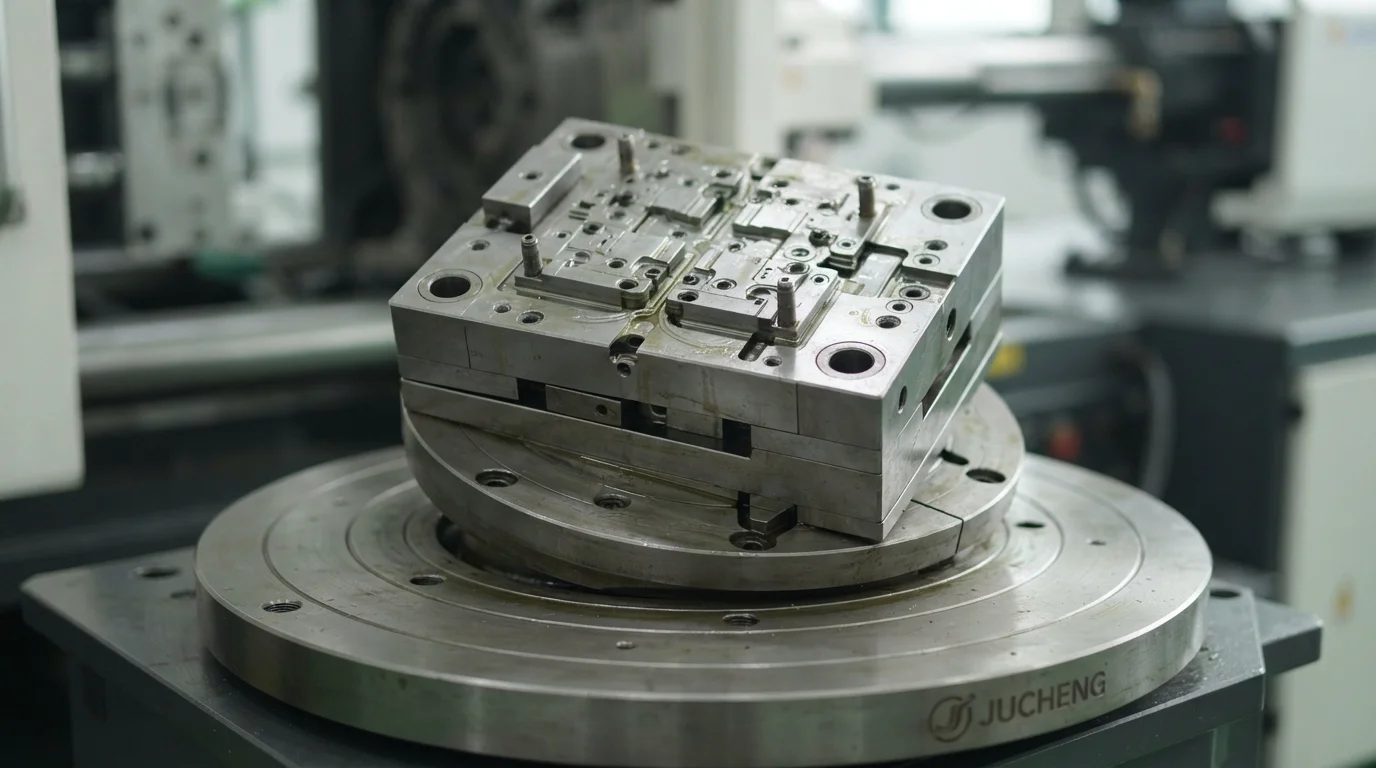
Multi-material processing relies on specialized machine layouts equipped with independent injection barrels. Executing multi color injection molding—often configured as dual-shot (2-Shot) or triple-shot (3-Shot) molding—utilizes multi-barrel presses operating concurrently. Integrating rotary indexing mold systems allows the mold cavity or core platen to swivel 180 degrees between injection stages.
Primary injection molds the base color frame, after which the tool swivels to position the part beneath a second injection nozzle for the secondary color. Mechanical precision during mold rotation guarantees exact core alignment, preventing shot mismatch and boundary flash. Synchronizing cooling water circuits across both mold stations optimizes overall cycle duration.
多色转位顺序步骤包括:
- 主色注塑—注入主要结构体颜色,奠定部件基础。.
- 旋转模板转位—将芯板旋转180度,使基板与第二料筒对齐。.
- 二次颜色包覆成型—注入第二种颜色的树脂,填充符号凹槽或透镜窗口。.
- 同步部件冷却—同时冷却两层材料,优化循环时间。.
集成透明透镜、背光按钮与美观指示器
汽车仪表板控制装置大量采用多色注塑成型,以生产耐磨的背光按钮。将不透明的 ABS 外壳框架与透明的 بولي كربونات (PC) أو PMMA 符号嵌件相结合,无需表面喷涂。内部电路板LED发出的光直接穿过嵌入的透明符号,而不会渗入周围不透明的边界。.
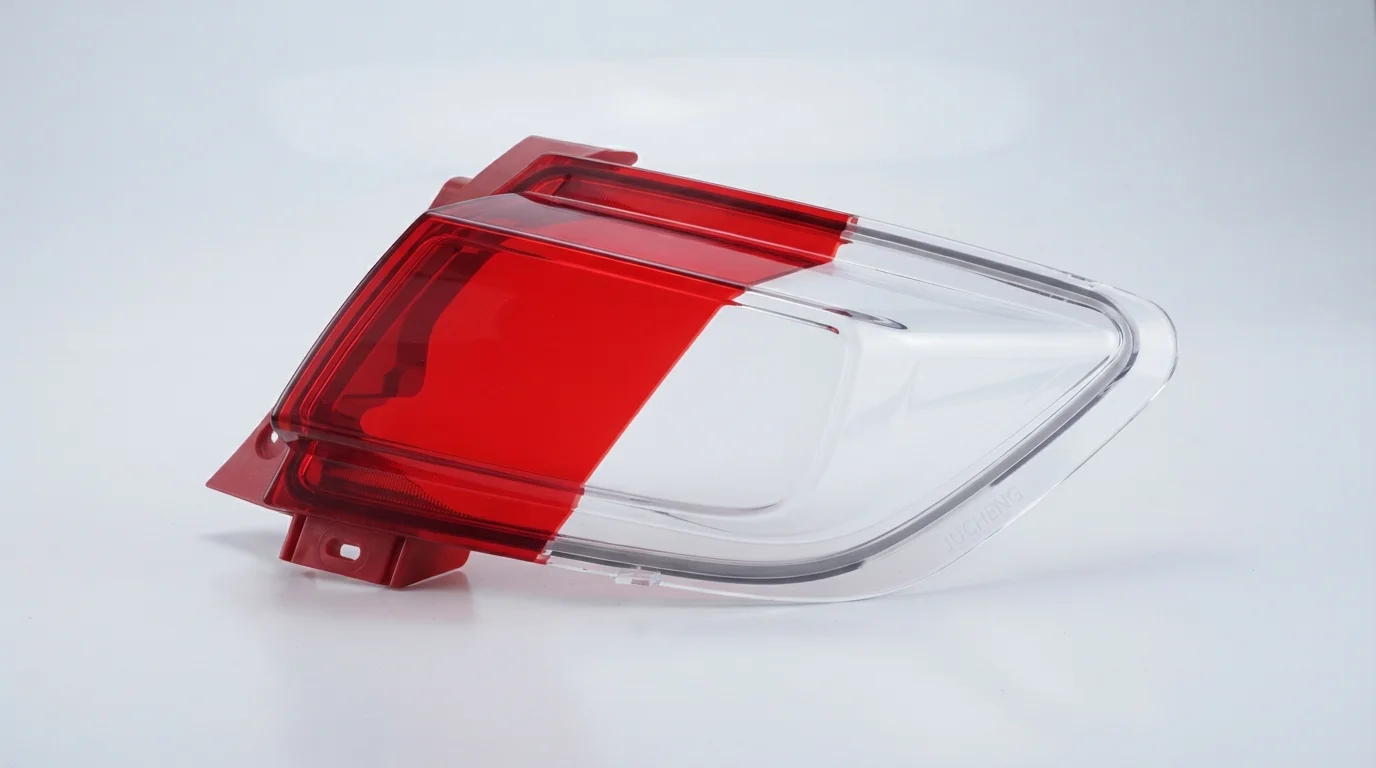
双色尾灯透镜在单个模具中结合了红色、琥珀色和透明的光学层,确保耐候密封。将多种功能颜色集成到一个模制部件中,消除了下游装配劳动,并降低了长期单位生产成本。.
منع نزيف الألوان والحفاظ على خطوط فصل حادة
يتطلب تحقيق حدود ألوان واضحة تحكمًا صارمًا في فولاذ الإغلاق وريولوجيا الذوبان. إن عدم ملاءمة سطح الإغلاق بشكل صحيح يسمح للمادة المصهورة الملونة الثانية بغسل الحقنة الأولى، مما يسبب نزيفًا لونيًا. يقوم مهندسو الأدوات بتصميم أسطح الإغلاق بتفاوتات على مستوى الميكرون ويدمجون حواف قطع ميكانيكية حادة على طول حدود الألوان.
تطابق درجات حرارة الذوبان وملامح اللزوجة للراتنجات الملونة المجاورة يمنع إزاحة السائل أثناء الحقنة الثانية. يضمن تنفيذ هذه الضوابط أثناء قولبة الحقن متعدد الألوان فصلًا بصريًا واضحًا عبر كل دفعة إنتاج. إن تطبيق المعالجة متعددة اللقطات بهذه الطريقة يرفع من جماليات المكونات مع توفير حلول موثوقة لقولبة الحقن متعدد الألوان للتطبيقات الاستهلاكية والسيارات الصعبة.
| راتنج الجسم الأساسي | راتنج اللون الثانوي/العدسة | تقنية فصل الألوان | التطبيق الجمالي الأساسي |
|---|---|---|---|
| ABS أسود (Polylac PA-757) | بولي كربونات شفاف (Lexan 141R) | حافة إغلاق 0.01 مم | أزرار ضغط مضيئة للسيارات |
| PMMA بصري أحمر | PMMA بصري شفاف (Plexiglas 8N) | الفهرسة الدوارة للنواة | أغلفة مصابيح خلفية للسيارات بلونين |
| بولي بروبيلين أبيض (PP) | بولي بروبيلين أزرق (PP) | التحكم التسلسلي في فتحات الحقن | أغلفة وأغطية للتشخيص الطبي |
الأسئلة الشائعة (FAQs)
لماذا يُفضل القولبة متعددة الألوان على الطباعة الوسادة الثانوية؟
تتلاشى الرموز المطبوعة بالوسادة مع مرور الوقت بسبب زيوت الجلد والاحتكاك. القولبة متعددة الألوان تدمج الرمز الملون في كامل سماكة الجدار، مما يجعل الرسم دائمًا ومحصنًا ضد التآكل السطحي أو التنظيف الكيميائي.
كيف تمنع تسرب الضوء في الأزرار متعددة الألوان ذات الإضاءة الخلفية؟
منع تسرب الضوء يتطلب إغلاقات حادة للقالب (بتفاوت أقل من 0.01 مم) بين الغلاف المعتم والرمز البصري الشفاف. استخدام راتنجات داكنة عالية التعتيم لإطار الغلاف يمنع أيضًا الإضاءة الداخلية الشاردة من مصابيح LED.
هل يمكن استخدام عائلات بوليمر مختلفة في القولبة متعددة الألوان؟
استخدام بوليمرات متوافقة كيميائيًا مثل ABS وPC يضمن اندماجًا جزيئيًا قويًا عبر حدود الألوان. الراتنجات غير المتوافقة تتطلب تشابكات ميكانيكية لمنع انفصال الطبقات تحت التمدد الحراري.