
Les interfaces des appareils électroniques grand public et des intérieurs automobiles exigent des composants en plastique multicolores offrant un contraste visuel élevé et une définition nette des symboles. Les méthodes traditionnelles de décoration de surface, comme la tampographie ou la peinture par pulvérisation secondaire, souffrent d'une usure progressive, d'un écaillage et de rayures au fil des années de manipulation quotidienne. Les boutons rétroéclairés et les indicateurs lumineux présentent de graves fuites de lumière lorsque les couches peintes s'écaillent près des bords des symboles gravés au laser.
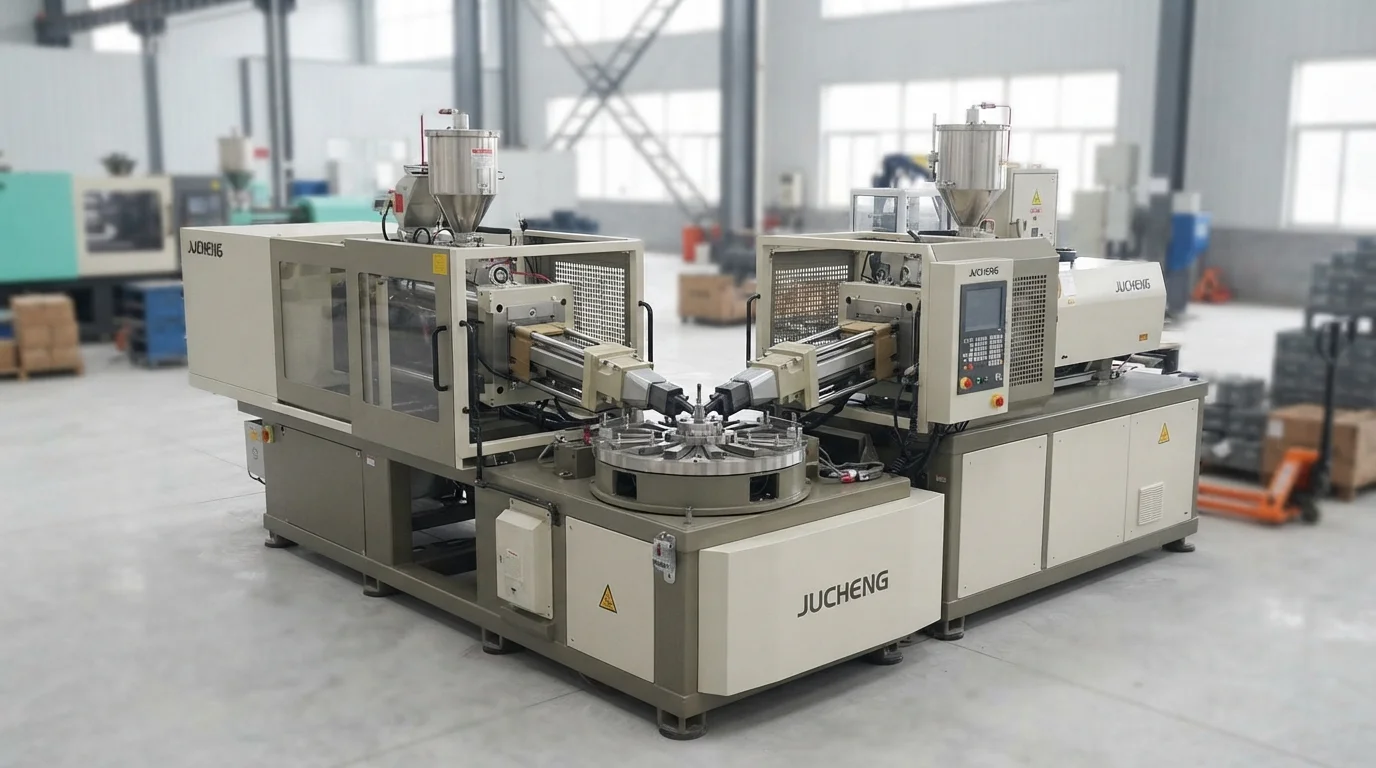
La fusion de plusieurs polymères colorés lors du traitement primaire intègre de manière permanente les symboles colorés et les fenêtres optiques transparentes dans la géométrie du composant. Ce guide technique examine les configurations de presses multi-fourreaux, l'ingénierie des moules à indexation rotative et les stratégies de prévention du mélange des couleurs.
Table des matières
Presses multi-fourreaux et systèmes de moules à indexation rotative
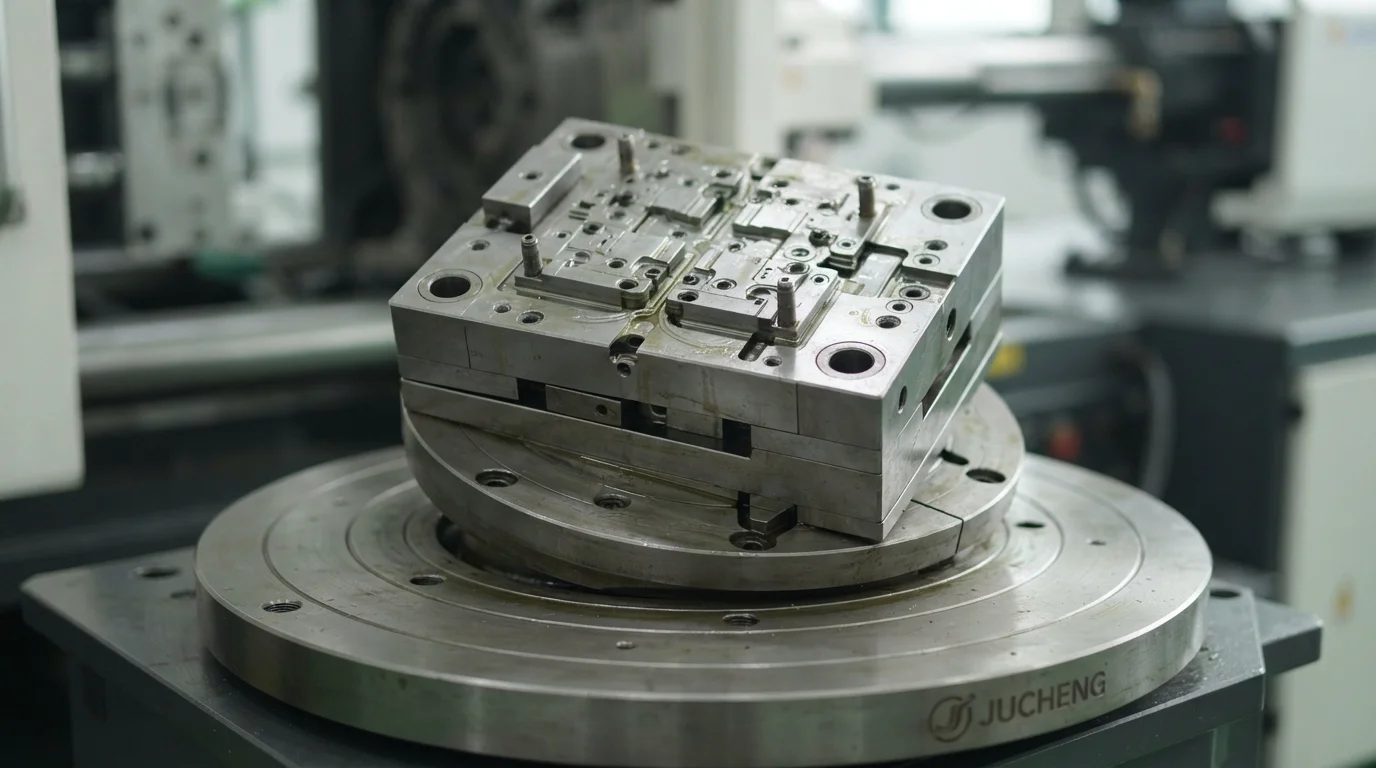
Le traitement multi-matériaux repose sur des agencements de machines spécialisées équipées de fourreaux d'injection indépendants. L'exécution du moulage par injection multicolore— souvent configuré en moulage bi-injection (2-Shot) ou tri-injection (3-Shot) — utilise des presses multi-fourreaux fonctionnant simultanément. L'intégration de systèmes de moules à indexation rotative permet à la cavité du moule ou au plateau porte-empreinte de pivoter de 180 degrés entre les étapes d'injection.
L'injection primaire moule le cadre de couleur de base, après quoi l'outil pivote pour positionner la pièce sous une seconde buse d'injection pour la couleur secondaire. La précision mécanique lors de la rotation du moule garantit un alignement exact des empreintes, évitant les décalages d'injection et les bavures aux limites. La synchronisation des circuits d'eau de refroidissement sur les deux postes du moule optimise la durée globale du cycle.
Les étapes de la séquence d'indexation multicolore comprennent :
- Injection de la couleur primaire—L'injection de la couleur du corps structurel principal établit la base du composant.
- Indexation du plateau rotatif—La rotation à 180 degrés de la plaque centrale aligne le substrat avec le second barillet de matière.
- Surmoulage de la couleur secondaire—L'injection de la seconde résine colorée remplit les creux des symboles ou les fenêtres des lentilles.
- Refroidissement simultané de la pièce—Le refroidissement simultané des deux couches de matière optimise les temps de cycle.
Lentilles transparentes intégrées, boutons rétroéclairés et indicateurs esthétiques
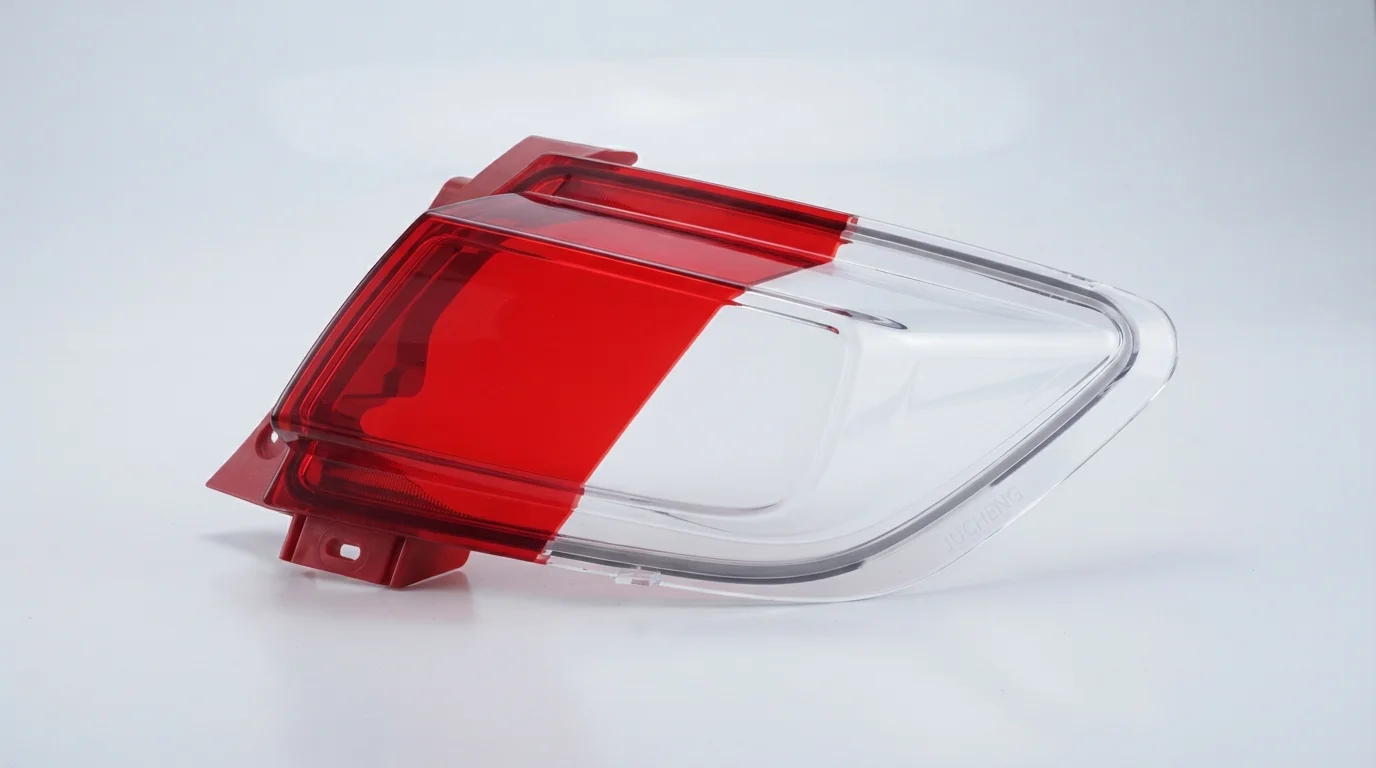
Les commandes de tableau de bord automobile utilisent largement le moulage par injection multicolore pour produire des boutons rétroéclairés résistants à l'usure. La combinaison de cadres opaques ABS de boîtier avec des inserts polycarbonate (PC) optique ou en PMMA de symboles transparents élimine le besoin de peinture de surface. La lumière émise par les LED de la carte de circuit imprimé interne traverse directement le symbole transparent intégré sans fuite de lumière dans les limites opaques environnantes.
Les lentilles de feux arrière bicolores combinent des couches optiques rouges, ambrées et transparentes dans un seul moule, assurant une étanchéité résistante aux intempéries. L'intégration de plusieurs couleurs fonctionnelles dans un seul composant moulé élimine la main-d'œuvre d'assemblage en aval et réduit les coûts de production unitaires à long terme.
Prévention de la migration des couleurs et maintien de lignes de séparation nettes
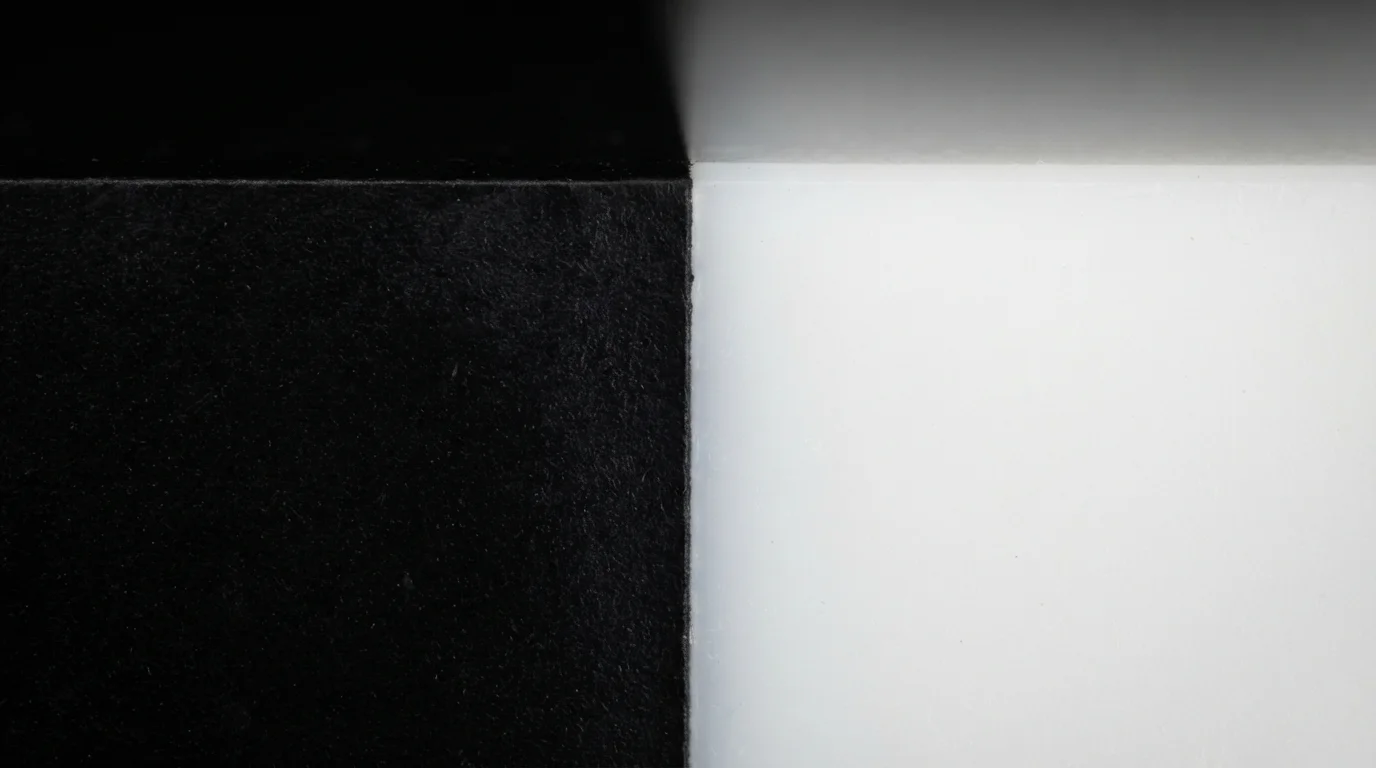
Obtenir des limites de couleur nettes exige un contrôle strict de l'acier d'obturation du moule et de la rhéologie de la matière fondue. Un ajustement incorrect du plan de joint d'obturation permet à la seconde matière fondue colorée de déborder sur la première injection, provoquant un dégradation des couleurs. Les ingénieurs outillage conçoivent les plans de joint d'obturation avec des tolérances au micron et intègrent des arêtes de coupure mécaniques vives le long des limites de couleur.
Faire correspondre les températures de matière fondue et les profils de viscosité des résines colorées adjacentes empêche le déplacement du fluide lors de la seconde injection. La mise en œuvre de ces contrôles de process lors du moulage par injection multicolore garantit une séparation visuelle nette sur chaque lot de production. L'application du traitement multi-injection de cette manière élève l'esthétique des composants tout en fournissant des solutions fiables de moulage par injection multicolore pour les applications exigeantes grand public et automobiles.
| Résine du corps principal | Résine de couleur secondaire/lentille | Technique de séparation des couleurs | Application esthétique principale |
|---|---|---|---|
| ABS noir (Polylac PA-757) | PC transparent (Lexan 141R) | Arête d'obturation de 0,01 mm | Boutons poussoirs rétroéclairés automobiles |
| PMMA optique rouge | PMMA optique transparent (Plexiglas 8N) | Indexation du noyau rotatif | Boîtiers de feux arrière automobiles bicolores |
| Polypropylène blanc (PP) | Polypropylène bleu (PP) | Injection séquentielle par vanne | Boîtiers et capuchons de diagnostic médical |
Questions fréquemment posées (FAQ)
Pourquoi le moulage multicolore est-il préféré à la sérigraphie secondaire ?
Les symboles sérigraphiés s'usent avec le temps à cause des huiles cutanées et de la friction. Le moulage multicolore intègre le symbole coloré sur toute l'épaisseur de la paroi, rendant le graphique permanent et insensible à l'usure de surface ou au nettoyage chimique.
Comment prévenir les fuites de lumière dans les boutons multicolores rétroéclairés ?
Prévenir les fuites de lumière nécessite des obturations de moule précises (<0,01 mm de tolérance) entre le boîtier opaque et le symbole optique transparent. L'utilisation de résines sombres à haute opacité pour le cadre du boîtier bloque également l'éclairage LED interne parasite.
Différentes familles de polymères peuvent-elles être utilisées en moulage multicolore ?
L'utilisation de polymères chimiquement compatibles comme l'ABS et le PC assure une forte fusion moléculaire aux frontières des couleurs. Les résines incompatibles nécessitent des verrouillages mécaniques pour empêcher la séparation des couches sous dilatation thermique.