
I progettisti di pacchi batteria per autoveicoli richiedono materiali strutturali per telai che bilancino la robustezza meccanica con l'isolamento elettrico in spazi compatti.
Progettare supporti strutturali di precisione come telai batteria Lexan 940A stampati a iniezione richiede una comprensione dettagliata della reologia dei polimeri amorfi e della chimica dell'acciaio per utensili.
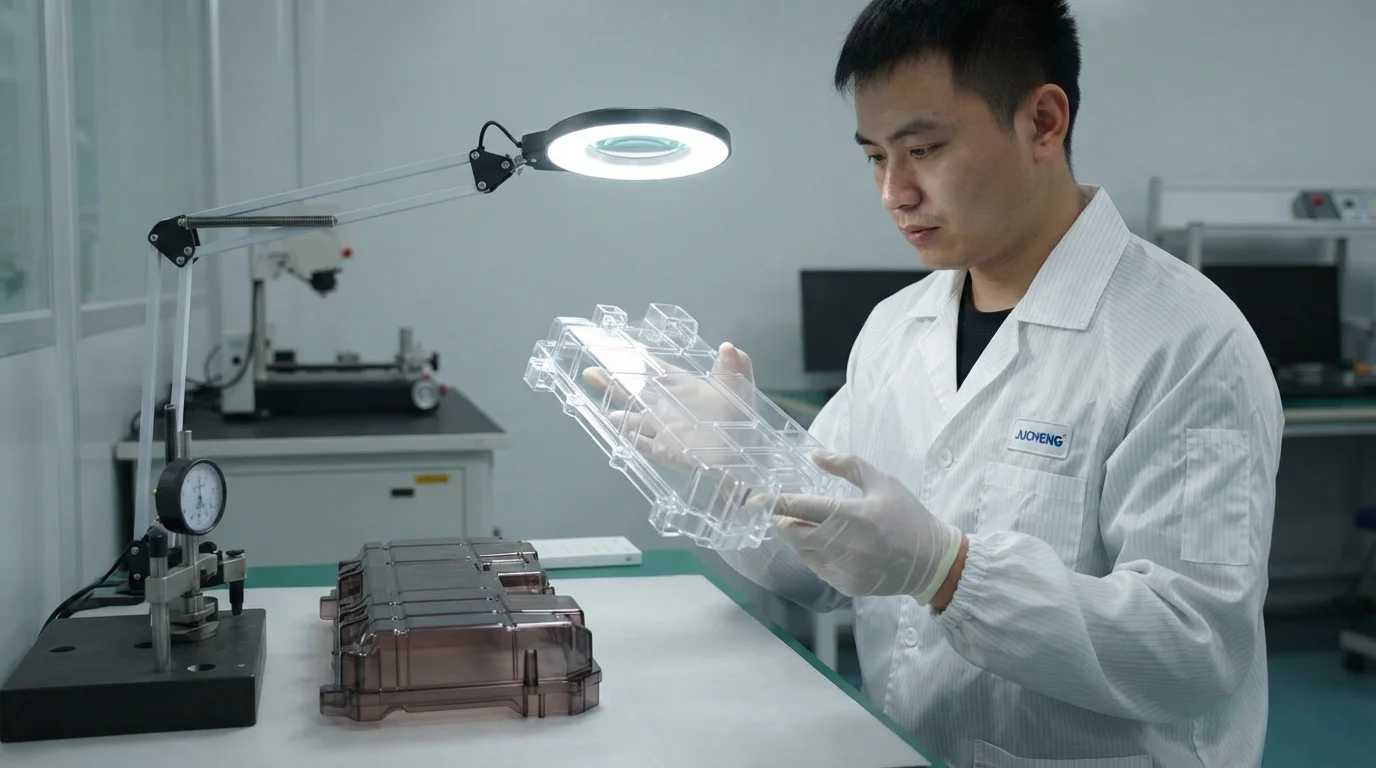
I moduli di celle prismatiche devono essere impacchettati vicini tra loro per ottimizzare la densità energetica, rendendo l'isolamento dielettrico e la conformità alla sicurezza questioni critiche sotto vibrazioni estreme del veicolo.
La scelta del policarbonato amorfo invece di polimeri semi-cristallini garantisce zero deformazioni da cristallizzazione localizzata, risultando in componenti estremamente piatti.
Questa scheda tecnica esamina le condizioni di processo, i parametri di attrezzaggio e le specifiche dei materiali necessarie per produrre telai strutturali ad alta resa.
Sommario
Vantaggi del SABIC Lexan 940A per supporti di batterie prismatiche
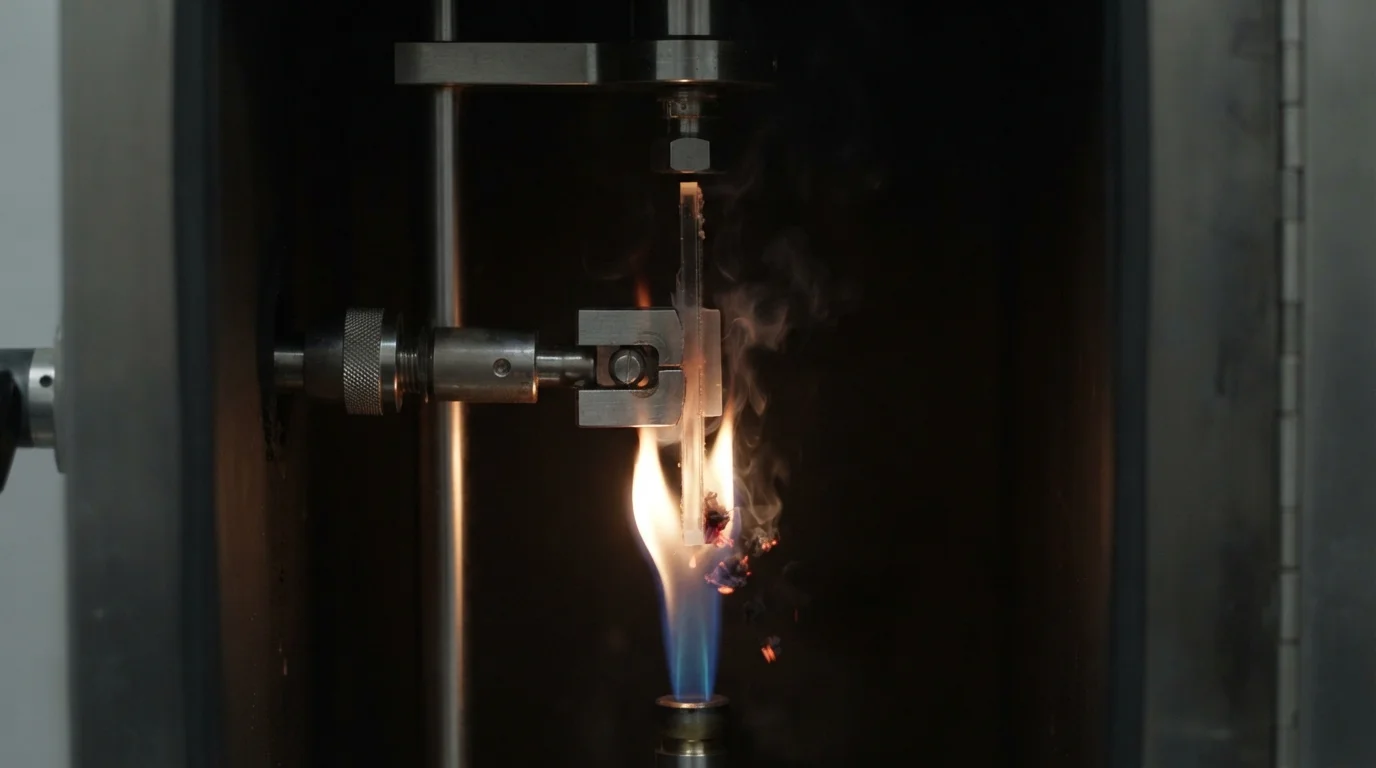
La scelta del policarbonato SABIC consente ai progettisti di ottimizzare i design a parete sottile senza compromettere la sicurezza fisica.
In particolare, specificare telai batteria Lexan 940A stampati a iniezione garantisce l'isolamento ad alta tensione mantenendo l'integrità strutturale.
Il policarbonato amorfo non caricato garantisce una lavorazione costante e un ritiro isotropico prevedibile, a differenza delle alternative semicristalline.
Tassi di ritiro dallo 0,5% allo 0,7% consentono ai progettisti di stampi di tagliare le cavità con estrema precisione dimensionale, prevenendo problemi di accumulo di tolleranze nell'allineamento dell'assemblaggio.
Garantire che telai batteria Lexan 940A stampati a iniezione rimangano fisicamente rigidi sotto carichi termici ciclici impedisce alle celle della batteria di spostarsi durante il funzionamento.
Le celle prismatiche agli ioni di litio si espandono e si contraggono durante i cicli di carica rapida, esercitando un carico meccanico continuo sui telai strutturali.
L'uso di Lexan 940A, che possiede una temperatura di distorsione al calore (HDT) di 132°C sotto un carico di 1,82 MPa, impedisce alle nervature di supporto di collassare sotto questi stress termici.
Inoltre, questo polimero mantiene le sue proprietà strutturali in un ampio intervallo di temperature, garantendo l'integrità meccanica sia in ambienti artici che tropicali.
I principali vantaggi dell'uso di questo grado di policarbonato premium includono:
- Ritardanza alla fiamma—La formulazione di PC non caricato raggiunge una classificazione di sicurezza UL94 V-0 su spessori sottili fino a 0,8 mm, contenendo potenziali eventi termici.
- Stabilità dimensionale—I tassi di ritiro isotropico dello 0,5% allo 0,7% limitano la deformazione strutturale in geometrie complesse a parete sottile e interconnesse.
- Isolamento dielettrico—L'elevata resistività di volume protegge i terminali interni delle celle da archi elettrici ad alta tensione all'interno del modulo.
- Resistenza all'impatto—La tenacità intrinseca del policarbonato previene la rottura del telaio durante i test di crash veicolare ad alta velocità, proteggendo le celle della batteria.
- Resistenza termica—Resistendo a temperature operative continue fino a 115°C previene la deformazione fisica durante i cicli di ricarica rapida.
Queste resistenze meccaniche rendono il Lexan 940A una scelta preferita per i supporti di celle prismatiche compatte.
I telai polimerici rigidi prevengono l'espansione localizzata delle celle, mantenendo una compressione uniforme del pacco, fondamentale per prolungare la durata della batteria.
L'implementazione di questo materiale garantisce la conformità ai severi protocolli di sicurezza automobilistica per infiammabilità e impatto.
Requisiti di utensileria specializzati per Lexan 940A
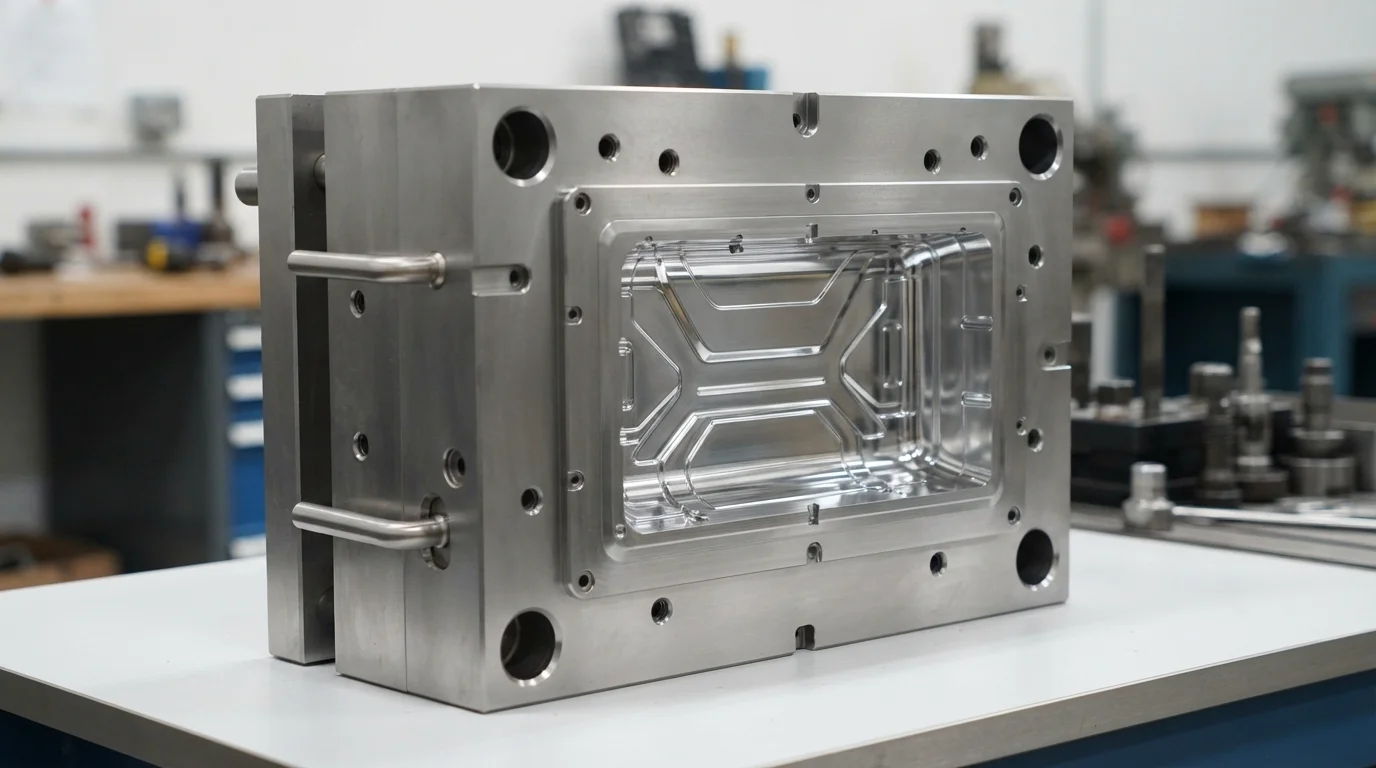
La lavorazione della resina a media viscosità necessaria per telai batteria Lexan 940A stampati a iniezione presenta sfide uniche nella progettazione degli stampi.
Gli additivi ritardanti di fiamma nel Lexan 940A possono rilasciare tracce di sottoprodotti acidi se il polimero viene surriscaldato o sottoposto a sforzi di taglio eccessivi.
Questi gas acidi corrodono gli acciai per stampi standard come il P20, causando vaiolatura superficiale, perdita di precisione dimensionale e degrado della finitura superficiale estetica.
Per contrastare il degrado corrosivo, i progettisti di utensileria specificano acciai inossidabili ad alto contenuto di cromo come l'S136 lucidato a specchio, che contiene circa il 13% di cromo.
Temprando questo acciaio per utensili a HRC 48-52 si protegge la superficie dello stampo da usura a lungo termine ed erosione chimica.
Inoltre, mantenere le temperature dello stampo tra 70°C e 95°C è fondamentale per minimizzare le tensioni residue da stampaggio.
Temperature dello stampo più basse provocano una solidificazione rapida, intrappolando tensioni meccaniche che causano cricche premature nei pezzi finiti.
Optimizing gate configuration also plays a major role; narrow gates subject the melt to high shear, degrading the organic flame retardants and creating weak spots.
Molding parameters must be precisely controlled on modern closed-loop injection presses.
Because Lexan 940A is amorphous, it has no sharp melting point but softens gradually over a broad temperature range.
Our tooling guidelines incorporate these critical processing settings:
- Melt temperature regulation—Maintaining melt temperatures between 295°C and 315°C prevents physical degradation of the amorphous structure.
- Mold heat balancing—Configuring water heating channels to hold mold temperatures at 70°C to 95°C reduces molded-in stress.
- Corrosion-resistant steel cavity—Using mirror-polished S136 stainless steel protects the mold face from corrosive acidic outgassing.
- Vent depth control—Integrating venting slots measuring 0.025mm to 0.038mm prevents localized burning or diesel effects without causing flash.
- Balanced hot runner system—Employing valve-gated hot runners minimizes shear heating at the gate, maintaining uniform molecular weight distribution.
Our engineering quality database ensures that every batch of telai batteria Lexan 940A stampati a iniezione aligns with the mechanical requirements of larger gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici.
Combinando utensili di precisione con sistemi di qualità certificati IATF 16949, JUCHENG offre soluzioni di produzione affidabili.
Il nostro team fornisce revisioni complete DfM entro 24 ore per ottimizzare i progetti dei vostri componenti strutturali.
Domande frequenti (FAQ)
Why is drying Lexan 940A resin critical before injection molding?
Polycarbonate is highly sensitive to hydrolytic degradation at elevated processing temperatures.
Moisture levels exceeding 0.02% trigger a chemical reaction known as hydrolysis, which breaks the polymer chains and reduces molecular weight.
This degradation severely diminishes mechanical properties, making the molded parts brittle and prone to structural failure under impact.
Drying the pellets at 120°C for 3 to 4 hours in a desiccant dryer is mandatory to prevent hydrolysis.
Using a standard hot-air hopper dryer is insufficient because it merely circulates humid air instead of drawing water out of the molecular structure.
We enforce strict moisture testing before every production run to ensure compliance.
How do you eliminate molded-in stresses in thin-walled battery frames?
Using high mold temperatures of 70°C to 95°C is the most effective way to minimize residual stress during the molding cycle.
Slowing the cooling rate of the amorphous melt allows the polymer chains to relax, preventing the formation of high-stress zones near the gates.
Additionally, reducing injection speed near the gate regions lowers local shear stresses, preventing gate blush and mechanical weak spots.
Annealing molded parts in a specialized oven is another proven option for extreme designs.
By heating the parts to approximately 120°C (just below the heat deflection temperature) for several hours, we relieve localized stresses.
This step prevents spontaneous stress cracking when the frames are exposed to environmental vibration or electrolyte chemicals over long service lives.
What is the typical mold shrinkage behavior for Lexan 940A?
Shrinkage rates for this grade remain highly isotropic, typically ranging from 0.5% to 0.7% for a 3.2mm wall thickness.
Isotropic shrinkage means the material contracts evenly along and across the polymer flow path, simplifying warpage control compared to semi-crystalline or fiber-filled polymers.
This uniform shrinkage allows tooling engineers to predict final part dimensions with extreme accuracy, preventing alignment issues during automated pack assembly.
However, thin-walled sections (such as 1.0mm ribs) will exhibit slightly lower shrinkage because of rapid solidification under high injection pressures.
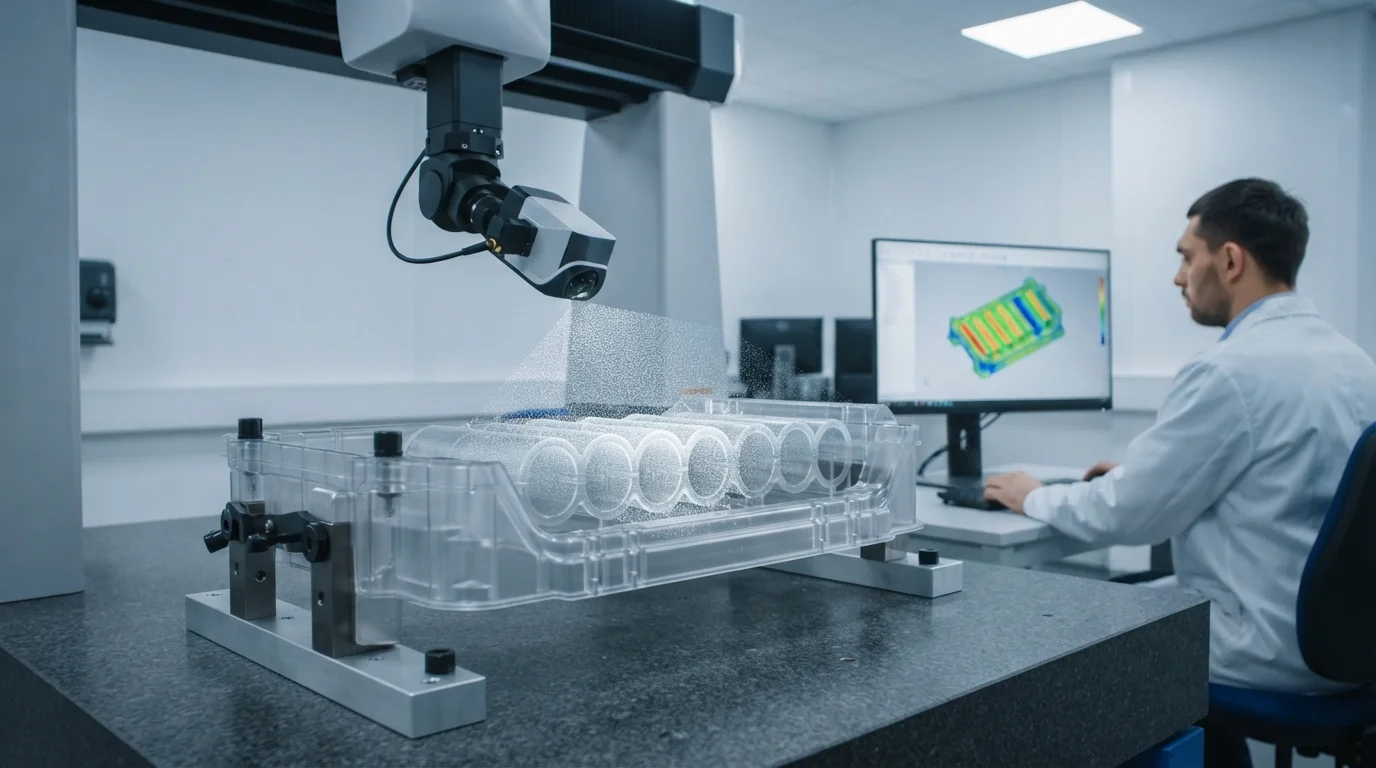
We utilize advanced mold flow simulations to map localized shrinkage deviations across the part.
This simulation data allows us to cut the steel tooling with precise offsets, ensuring that every cell pocket conforms to strict tolerance specifications.