
I pacchi batteria dei veicoli elettrici (EV) richiedono una gestione termica robusta, isolamento elettrico e strutture resistenti agli urti.
Il passaggio da involucri in metallo pesante a plastiche ingegneristiche ad alta resistenza rappresenta una grande evoluzione nella progettazione dei pacchi batteria automobilistici.
Questa guida tecnica descrive in dettaglio l'ingegnerizzazione dello stampo, le considerazioni DfM e le tecnologie avanzate di lavorazione dei polimeri essenziali per produrre involucri affidabili.
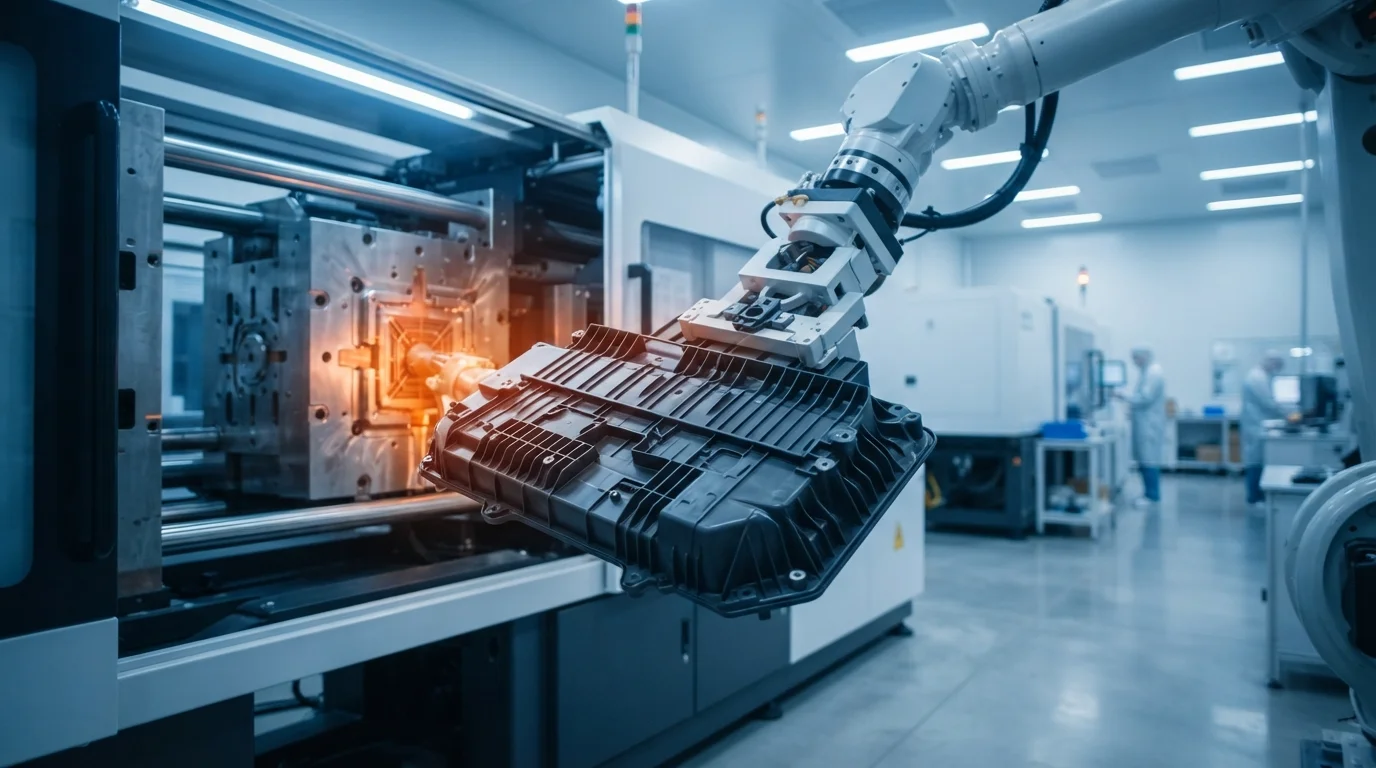
JUCHENG Injection Molding opera come struttura di produzione conto terzi di alto livello per commesse personalizzate, specializzata in attrezzature personalizzate e stampaggio plastico di precisione.
Non vendiamo scatole batteria standard o pronte all'uso; ogni componente è progettato a partire da modelli CAD 3D forniti dal cliente per soddisfare specifiche prestazionali stringenti.
Che si tratti di gestire fasi prototipali o di passare a una produzione ad alto volume multi-impronta, la nostra struttura offre un supporto produttivo su misura supportato dalle certificazioni IATF 16949 e ISO 13485.
Sommario
- 1. Perché lo stampaggio a iniezione personalizzato è fondamentale per gli involucri delle batterie EV
- 2. Materiali e standard di ritardanza di fiamma (UL94 V-0)
- 3. Capacità avanzate di attrezzaggio per geometrie complesse delle batterie
- 4. Analisi DfM e servizi completi chiavi in mano
- 5. Domande frequenti (FAQ)
Perché lo stampaggio a iniezione personalizzato è fondamentale per gli involucri delle batterie EV
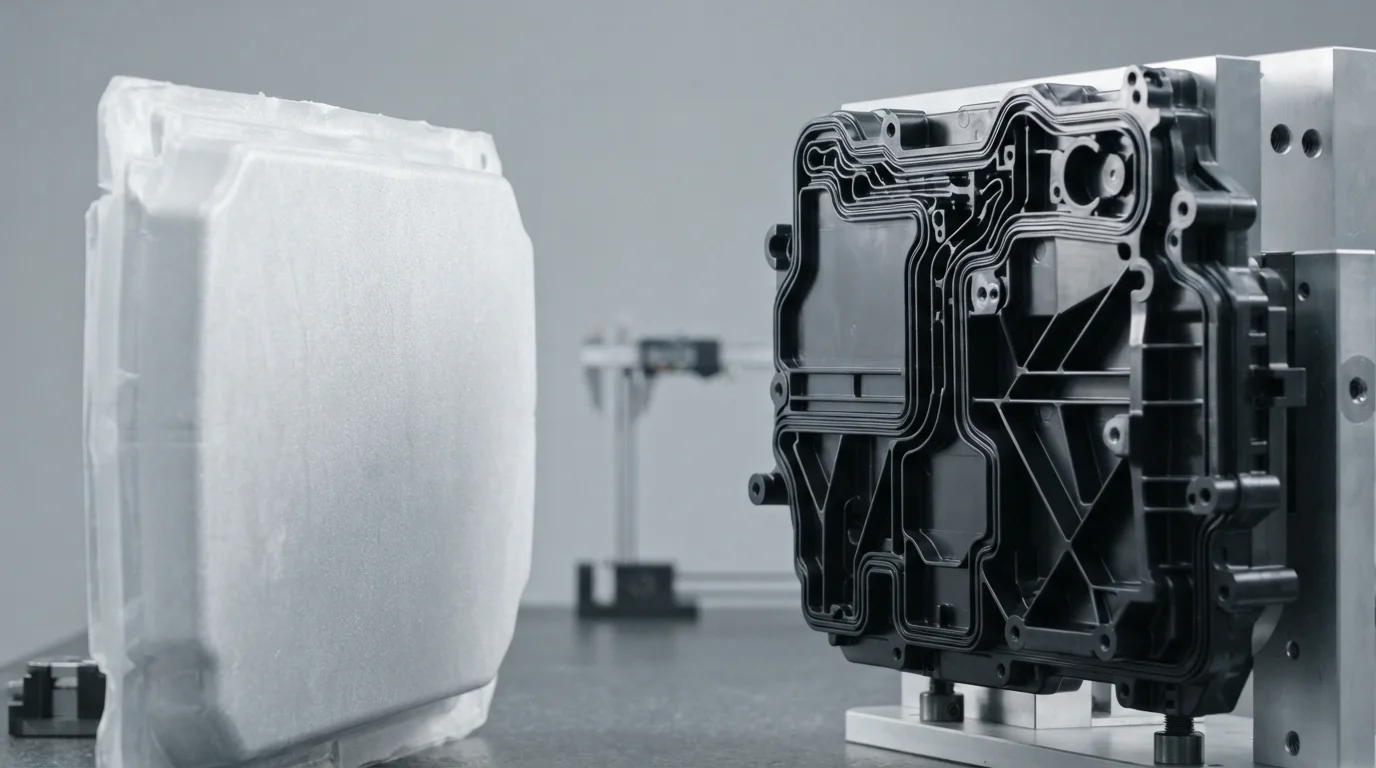
L'ingegneria di utensili robusti per gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici richiede una comprensione dell'integrazione strutturale e di un controllo rigoroso delle tolleranze.
Gli involucri metallici tradizionali sono pesanti e richiedono rivestimenti isolanti secondari per prevenire cortocircuiti.
Utilizzando polimeri ad alte prestazioni, gli ingegneri possono stampare geometrie complesse, caratteristiche interne e supporti funzionali direttamente in un unico componente unificato.
Consolidando i componenti in questo modo si riducono i costi della distinta base, si eliminano le fasi di assemblaggio secondarie e si riduce il peso critico dal telaio del veicolo.
L'integrazione dei componenti interni è cruciale per proteggere le singole celle agli ioni di litio dalla propagazione della fuga termica.
Integrazione senza soluzione di continuità di supporti per celle di batterie per veicoli elettrici direttamente all'interno delle pareti strutturali dell'alloggiamento principale impedisce l'usura vibrazionale sui terminali delle celle.
Inoltre, l'incorporazione di sottili distanziatori per batterie di veicoli elettrici ad alto isolamento impedisce alla fuga termica di propagarsi tra i moduli di celle pouch o prismatiche.
Tali configurazioni ottimizzano l'utilizzo dello spazio all'interno del pacco batteria, consentendo una maggiore densità energetica mantenendo l'integrità strutturale durante gli impatti meccanici.
Rispetto a metodi di lavorazione alternativi come lo stampaggio della lamiera o la termoformatura, lo stampaggio a iniezione offre una ripetibilità e una precisione dimensionale superiori.
Lo stampaggio a iniezione ad alta pressione forza la plastica fusa in cavità lavorate con precisione, producendo parti con variazioni di sformo pari a zero e strutture molecolari altamente consolidate.
Ciò è particolarmente cruciale per lo stampaggio di canali di tenuta elastomerici e giunti perimetrali a maschio e femmina che impediscono a umidità e polvere di penetrare nel modulo batteria.
Collaborare con uno specialista manifatturiero esperto garantisce che le vostre parti personalizzate siano conformi ai rigorosi standard di sicurezza automobilistica.
Materiali e standard di ritardanza di fiamma (UL94 V-0)
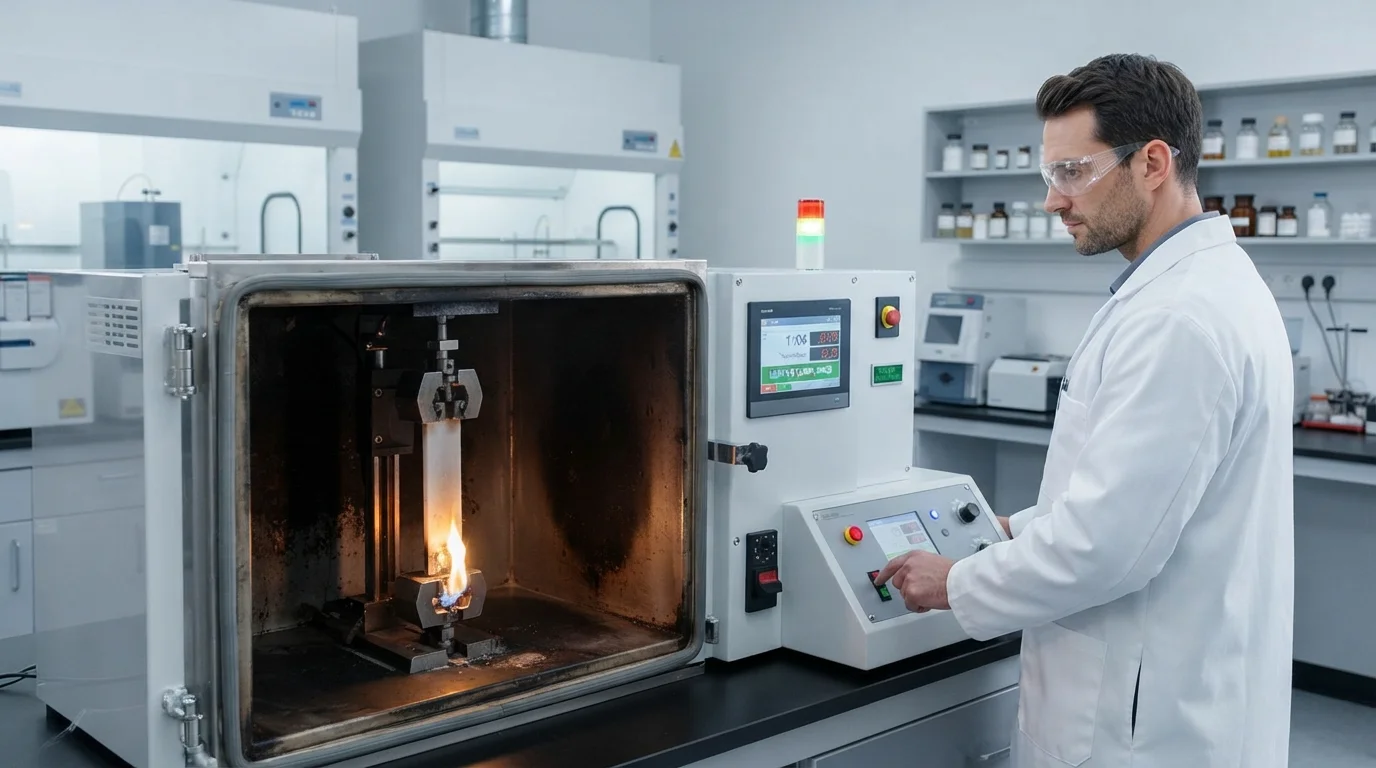
Lo sviluppo di gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici specializzati si basa su termoplastici ad alte prestazioni.
Gli ingegneri devono bilanciare la resistenza all'impatto, la resistenza chimica agli elettroliti delle batterie, la temperatura di deflessione termica e la resistenza allo scorrimento a lungo termine.
Di conseguenza, utilizzando stampaggio a iniezione di Bayblend FR3010 per moduli batteria EV garantisce prestazioni superiori all'impatto fino a -30°C, ottenendo al contempo una classificazione di infiammabilità UL94 V-0 con uno spessore di 1,5 mm.
Questa miscela amorfa di policarbonato e acrilonitrile butadiene stirene offre caratteristiche prevedibili di ritiro, facilitando la produzione di coperture piatte e prive di deformazioni.
I requisiti prestazionali dei materiali principali per gli involucri delle batterie ad alta tensione includono:
- Stabilità termica—Le materie plastiche ingegneristiche devono mantenere l'integrità strutturale a temperature operative continue superiori a 100°C.
- Ritardanza alla fiamma—Il raggiungimento di una rigorosa classificazione UL94 V-0 impedisce la propagazione della fiamma e autoestingue le parti in plastica in pochi secondi.
- Rigidità dielettrica—Un'elevata resistività di volume impedisce la formazione di archi elettrici tra le celle della batteria e il telaio esterno.
- Resistenza all'impatto—Le robuste proprietà fisiche proteggono la delicata matrice di celle al litio dalla perforazione da detriti durante la guida dinamica.
Allo stesso modo, la produzione di involucri per batterie in PC ABS ritardante di fiamma garantisce rigidità strutturale fornendo al contempo un isolamento elettrico affidabile.
Quando è richiesta un'elevata rigidità meccanica per resistere a prove di caduta estreme, i polimeri rinforzati con fibra di vetro rappresentano la scelta ottimale.
Ad esempio, scegliendo telai batteria Lexan 940A stampati a iniezione offre una eccezionale resistenza alla fiamma unita alla stabilità dimensionale richiesta per matrici di celle prismatiche interbloccate.
Questa resina in policarbonato mantiene le sue proprietà fisiche sotto carichi termici costanti, impedendo la migrazione delle celle durante i cicli di carica e scarica rapida.
La conformità alla sicurezza rimane non negoziabile per tutti i componenti automobilistici ad alta tensione.
Pertanto, specificando stampaggio a iniezione di portacelle in plastica ignifuga UL94 V-0 garantisce che il polimero si autoestingua entro 10 secondi dall'applicazione di una fiamma, impedendo la propagazione catastrofica di incendi termici.
Anche i vassoi strutturali richiedono capacità di carico estreme.
Infatti, gestendo produzione di vassoi per batterie in poliammide rinforzata con fibra di vetro presenta sfide con la deformazione dovuta al ritiro differenziale tra gli orientamenti delle fibre di vetro trasversali e paralleli.
Il nostro team di progettazione degli stampi supera questo problema ottimizzando le posizioni degli iniettori e utilizzando sistemi a canale caldo bilanciati per distribuire uniformemente l'allineamento delle fibre in tutta la cavità dello stampo.
| Grado del materiale | Tipo di polimero | Resistenza alla trazione (MPa) | HDT @ 1,82 MPa (°C) | Valutazione di infiammabilità |
|---|---|---|---|---|
| Bayblend FR3010 | PC + ABS Blend | 60 | 110 | UL94 V-0 |
| Lexan 940A | Policarbonato (PC) | 65 | 125 | UL94 V-0 |
| PA66-GF30 (FR) | Polyamide 66 + 30% GF | 150 | 240 | UL94 V-0 |
| TPV (70A-40D) | Vulcanizzato Termoplastico | 8 – 15 | N/A (Elastomeric) | UL94 HB / V-0 |
Advanced Tooling Capabilities for Complex Battery Geometry
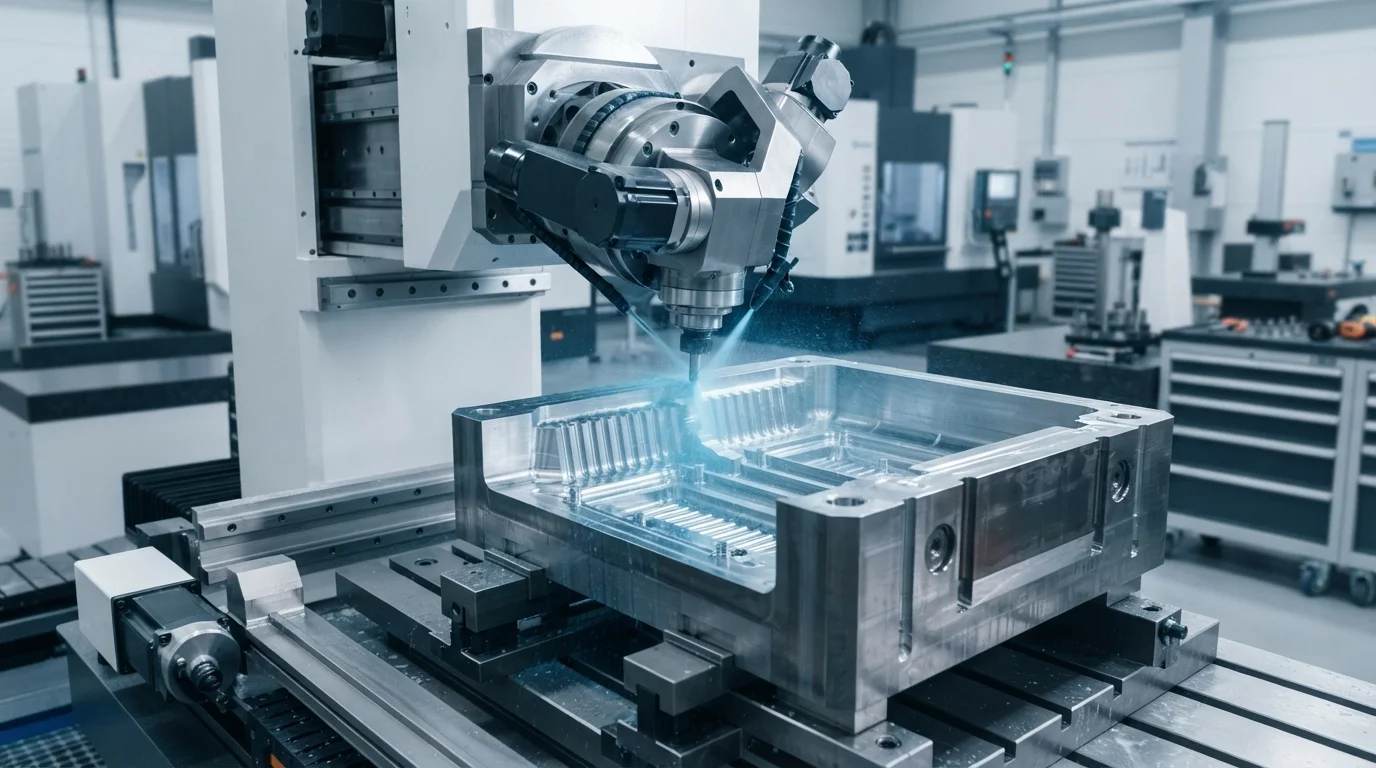
Mold design directly influences the long-term quality, flatness, and structural reliability of custom components.
Our dual-certified facility leverages 25+ in-house 5-axis CNC machines to cut precise mold cores out of hardened H13 or S136 tool steel.
Hardened steels are mandatory for handling highly corrosive, flame-retardant additives and abrasive glass fibers without suffering pitting or rapid dimensional erosion.
During the molding process, optimized conformal cooling channels integrated into the mold steel reduce cycle times by up to 30%, ensuring even heat dissipation and preventing post-mold warpage.
One prominent technique involves overmolding high-voltage conductive elements directly inside the structural shell.
Specifically, employing stampaggio a inserto di barre collettrici nei coperchi delle batterie EV minimizes assembly errors and prevents environmental moisture from leaking into critical high-voltage contact areas.
This requires incredibly tight tooling shut-off tolerances to prevent plastic flash from flowing onto the active contact surfaces of copper or aluminum busbars.
Our precise tooling designs utilize spring-loaded core pins and real-time cavity pressure sensors to prevent crushing the metal inserts during mold clamp-up.
Moisture and dust ingress must be prevented to avoid short-circuiting expensive lithium cell modules.
Thus, performing custom molding thermoplastic vulcanizate TPV battery gaskets ensures that our gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici achieve dynamic sealing profiles directly integrated onto the rigid PC/ABS cover.
Achieving this dual-material integration is possible through advanced multi-shot injection molding or custom overmolding processes, completely eliminating the labor-intensive hand-application of adhesive foam strips.
Such multi-material integrations remain a hallmark of automotive-grade manufacturing, providing robust protection against IP67 and IP69K moisture standards.
DfM Analysis & Complete Turnkey Services
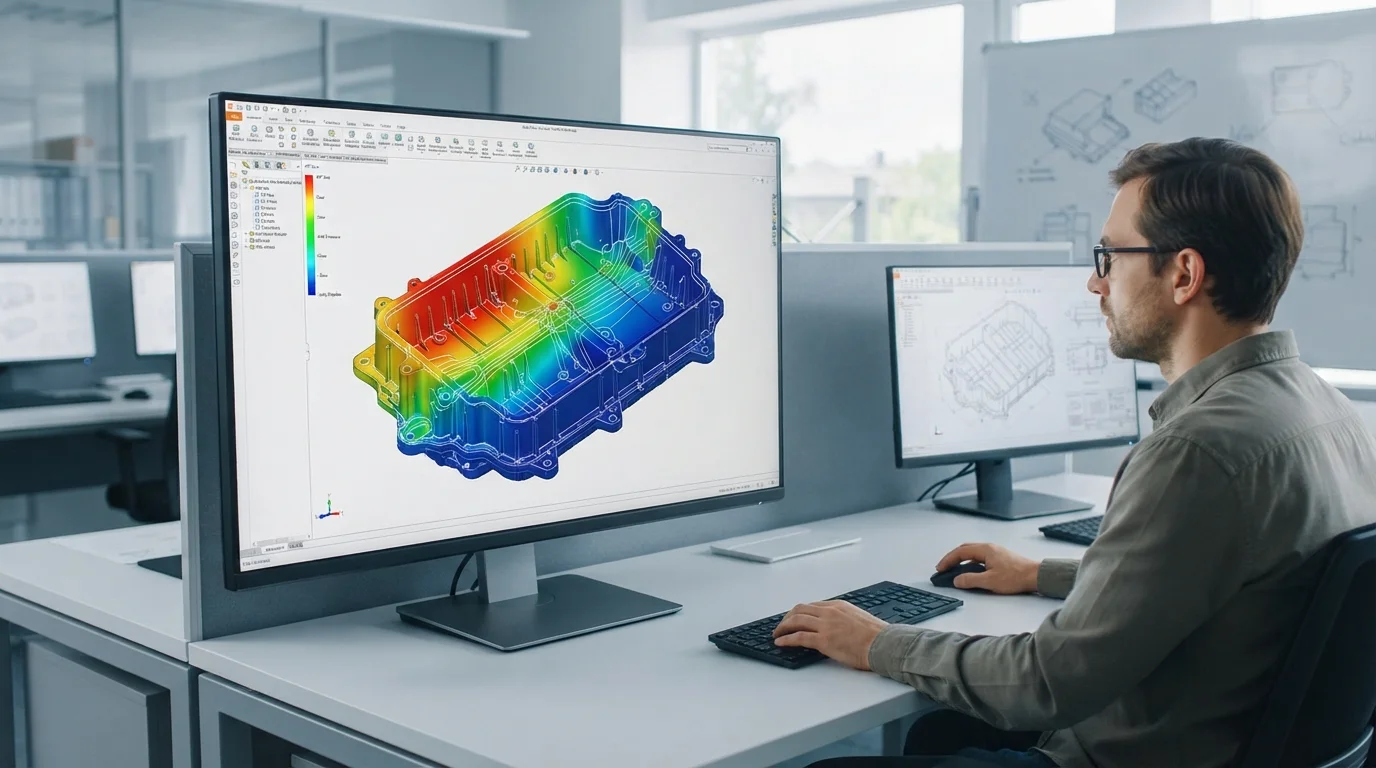
Optimizing structural geometries for gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici prevents defects and lowers production costs.
Draft angles of at least 1.5 to 2 degrees must be incorporated on all vertical ribs and side walls to permit clean ejection without part distortion.
Wall thickness must remain as uniform as possible, ideally ranging from 2.5mm to 3.5mm, to prevent differential shrinkage and sink marks.
Flow simulation analysis prevents problematic knit lines, especially around the molded insert zones where molten plastic splits and recombines around cold metal busbars.
Our end-to-end custom tooling and manufacturing workflow typically follows this path:
- Design evaluation (DfM)—Providing a detailed manufacturability review, assessing draft angles, gate locations, and predicting potential knit lines within 24 hours.
- Tooling fabrication—Milling high-precision mold cavities from hardened H13/S136 steel using our in-house 5-axis high-speed CNC machining centers.
- Trial molding (T0/T1)—Conducting trial runs to optimize injection pressure, melt temperature, and holding times, yielding initial physical samples for dimensional checks.
- Quality verification—Utilizing Zeiss coordinate measuring machines to scan critical part geometries and cell pocket concentricity, compiling precise dimensional reports.
- Final production—Executing low-to-high volume injection molding runs backed by IATF 16949-certified quality control and complete lot traceability.
For design validation, relying on low volume rapid tooling for EV battery prototypes accelerates validation times while limiting initial non-recurring engineering tooling expenses.
Our facility builds rapid mold structures utilizing P20 or Alumec 89 aluminum cores, permitting functional molded prototypes of gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici to be delivered in as fast as 10 to 12 business days.
This bridge-to-production strategy allows automotive engineering teams to perform real-world environmental stress screening, drop testing, and vibration analysis before investing in mass-production, multi-cavity hardened steel tools.
Our team manages the entire project from initial design optimization to post-mold assembly under one roof.
Our in-house 5-axis CNC machining, ultrasonic plastic welding, thermal heat staking, and coordinate measuring machine inspections complete our comprehensive turnkey operations.
Every production lot is fully traceable, and our quality control engineers verify critical-to-quality dimensions on every shipment.
We sign non-disclosure agreements early in the design cycle, safeguarding proprietary intellectual property and ensuring confidential product launches.
Domande frequenti (FAQ)
How do you manage warpage in large, glass-filled battery trays?
Shrinkage management involves balancing the fiber orientation in glass-filled polyamide materials.
Glass fibers tend to align with the melt flow, causing the material to shrink less along the flow direction than across it.
We use advanced mold-flow software to simulate gate placement, frequently utilizing valve-gated hot runner systems to control the flow front and balance orientation, minimizing structural warpage.
What is the typical mold lifespan for flame-retardant plastics?
Mold lifespans vary depending on the tooling steel and polymer additives.
Flame-retardant agents release corrosive gasses at high temperatures, which degrade soft steels.
By using premium hardened S136 or H13 stainless steels with specialized anti-corrosive coatings, our molds consistently achieve over 500,000 cycles, maintaining tight dimensional tolerances over high-volume production runs.
Can you mold copper or aluminum busbars directly into battery covers?
Insert molding requires precise clamping pressure and strict shut-off tolerances to prevent plastic flash.
Our robotic insert systems place busbars with sub-millimeter precision.
We design custom sealing lands on the mold steel that firmly grip the metallic inserts, ensuring a leak-proof seal and preventing any flash onto the connection terminals.