
Les packs de batteries de véhicules électriques (VE) exigent une gestion thermique robuste, une isolation électrique et des structures résistantes aux chocs.
La transition des boîtiers métalliques lourds vers des plastiques techniques à haute résistance représente une évolution majeure dans la conception des packs automobiles.
Ce guide technique détaille l'ingénierie des moules, les considérations de conception pour la fabrication (DfM) et les technologies avancées de traitement des polymères essentielles pour produire des boîtiers fiables.
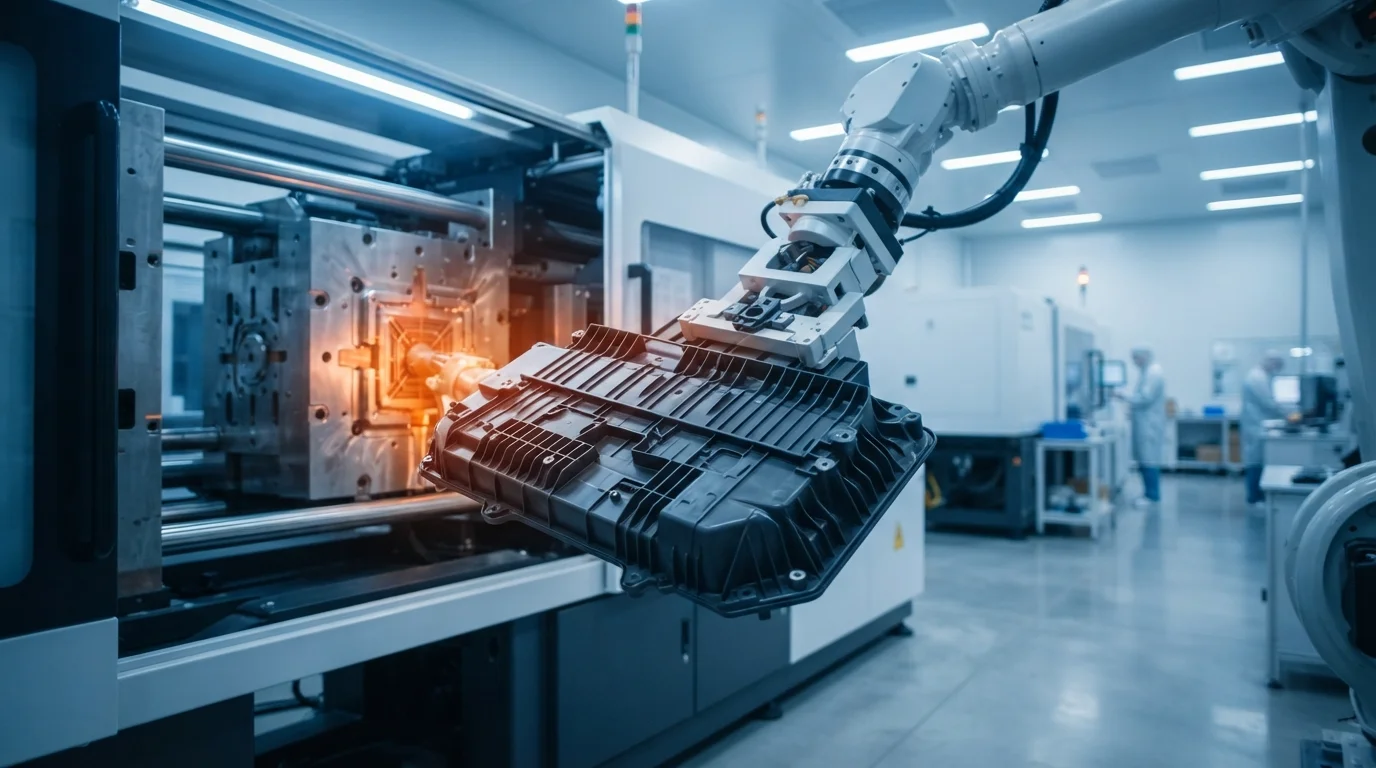
JUCHENG Injection Molding est une installation de fabrication sous contrat haut de gamme spécialisée dans l'outillage personnalisé et le moulage de précision des plastiques.
Nous ne vendons pas de boîtiers de batterie standard ou prêts à l'emploi ; chaque composant est conçu à partir de modèles CAO 3D fournis par le client pour répondre à des spécifications de performance strictes.
Que vous soyez en phase de prototypage ou que vous passiez à une production en grande série avec cavités multiples, notre installation offre un soutien de fabrication sur mesure certifié IATF 16949 et ISO 13485.
Table des matières
- 1. Pourquoi le moulage par injection personnalisé est essentiel pour les boîtiers de batterie de VE
- 2. Matériaux et normes de résistance aux flammes (UL94 V-0)
- 3. Capacités avancées d'outillage pour la géométrie complexe des batteries
- 4. Analyse DfM et services clés en main complets
- 5. Questions fréquemment posées (FAQ)
Pourquoi le moulage par injection personnalisé est essentiel pour les boîtiers de batterie de VE
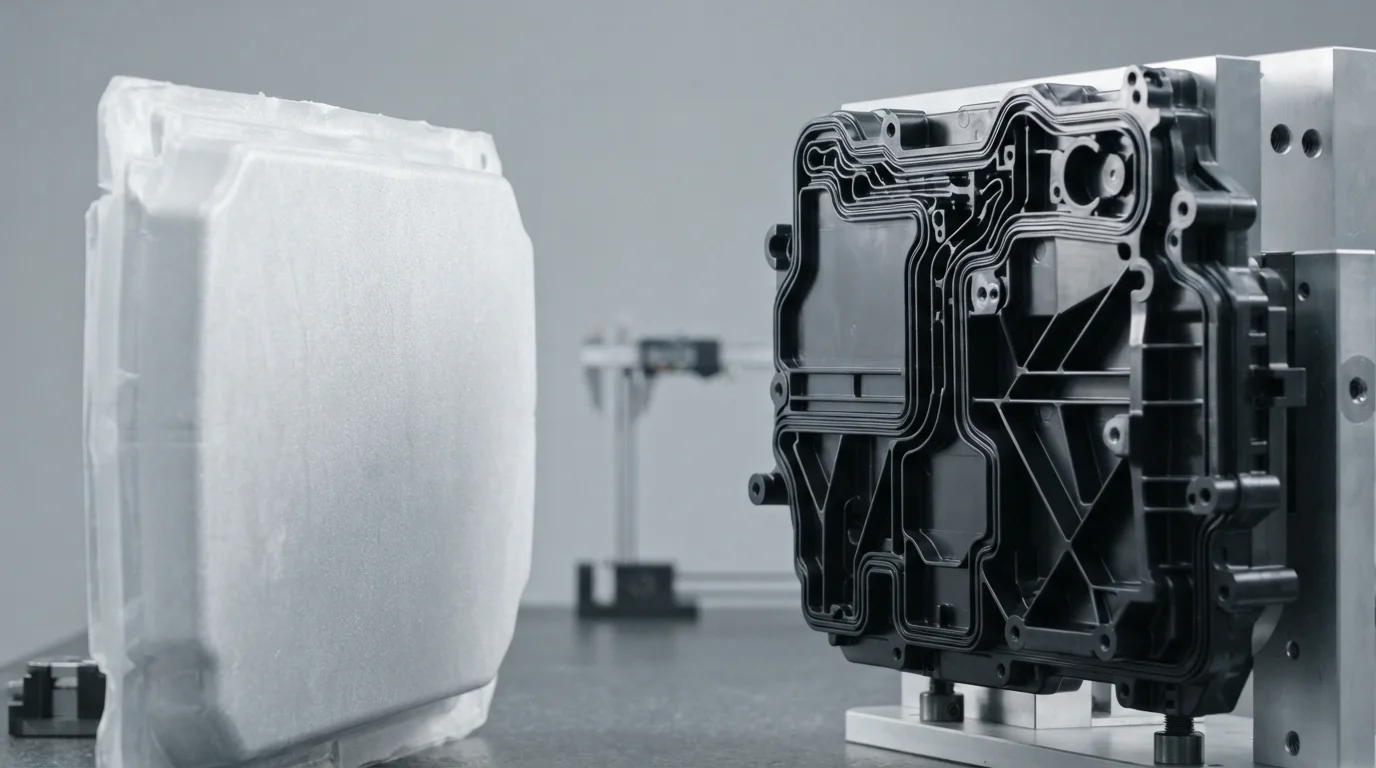
La conception de boîtiers robustes boîtiers de batterie en plastique sur mesure pour véhicules électriques nécessite une compréhension de l'intégration structurelle et un contrôle strict des tolérances.
Les boîtiers métalliques traditionnels sont lourds et nécessitent des revêtements isolants secondaires pour éviter les courts-circuits.
En utilisant des polymères haute performance, les ingénieurs peuvent mouler des géométries complexes, des caractéristiques internes et des supports fonctionnels directement dans une seule pièce unifiée.
La consolidation des composants de cette manière réduit les coûts de nomenclature, élimine les étapes d'assemblage secondaires et réduit le poids critique du châssis du véhicule.
L'intégration de composants internes est cruciale pour protéger les cellules individuelles lithium-ion contre la propagation de l'emballement thermique.
Intégration transparente des supports de cellules de batterie de véhicule électrique directement dans les parois structurelles du boîtier principal empêche l'usure par vibration sur les bornes des cellules.
De plus, l'incorporation de fines entretoises de batterie de véhicule électrique à haute isolation empêche l'emballement thermique de sauter entre les modules de cellules prismatiques ou à poche.
De telles configurations optimisent l'utilisation de l'espace à l'intérieur du bloc-batterie, permettant une densité d'énergie plus élevée tout en maintenant l'intégrité structurelle lors des impacts mécaniques.
Par rapport à d'autres méthodes de traitement comme l'emboutissage de tôle ou le thermoformage, le moulage par injection offre une répétabilité et une précision dimensionnelle supérieures.
Le moulage par injection haute pression force le plastique fondu dans des cavités usinées avec précision, produisant des pièces avec des variations de dépouille nulles et des structures moléculaires hautement consolidées.
Ceci est particulièrement crucial pour mouler des canaux d'étanchéité élastomères et des joints périphériques à rainure et languette qui empêchent l'humidité et la poussière de pénétrer dans le module de batterie.
S'associer avec un spécialiste de fabrication expérimenté garantit que vos pièces personnalisées sont conformes aux normes de sécurité automobile rigoureuses.
Matériaux et normes d'ignifugation (UL94 V-0)
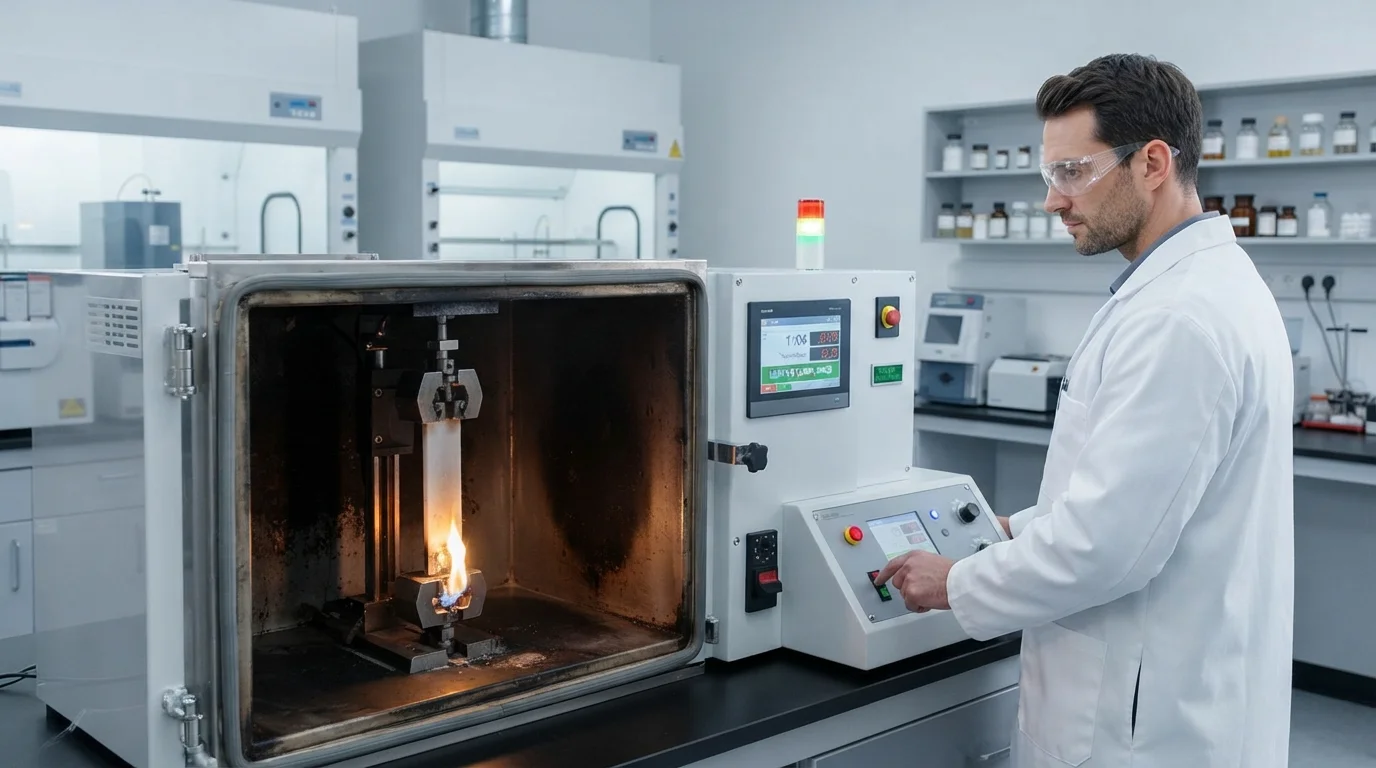
Développement spécialisé boîtiers de batterie en plastique sur mesure pour véhicules électriques repose sur des thermoplastiques haute performance.
Les ingénieurs doivent équilibrer la résistance aux chocs, la résistance chimique aux électrolytes de batterie, la température de déflexion thermique et la résistance au fluage à long terme.
Par conséquent, l'utilisation de moulage par injection Bayblend FR3010 pour modules de batterie EV garantit des performances de choc supérieures jusqu'à -30°C tout en atteignant une classification d'inflammabilité UL94 V-0 à une épaisseur de 1,5 mm.
Ce mélange amorphe de polycarbonate et d'acrylonitrile butadiène styrène offre des caractéristiques de taux de retrait prévisibles, facilitant la production de couvercles plats et sans déformation.
Les exigences de performance du matériau de base pour les boîtiers de batterie haute tension comprennent :
- Stabilité thermique—Les plastiques techniques doivent maintenir leur intégrité structurelle à des températures de fonctionnement continues dépassant 100°C.
- Ignifugation—Atteindre une classification UL94 V-0 stricte empêche la propagation du feu et auto-éteint les pièces en plastique en quelques secondes.
- Rigidité diélectrique—Une résistivité volumique élevée empêche l'arc électrique entre les cellules de batterie et le châssis extérieur.
- Résistance aux chocs—Des propriétés physiques robustes protègent la matrice délicate des cellules au lithium contre la perforation par des débris lors de la conduite dynamique.
De même, la fabrication de boîtiers de batterie en PC ABS ignifuge assure la rigidité structurelle tout en offrant une isolation électrique fiable.
Lorsqu'une rigidité mécanique élevée est requise pour résister à des tests de chute extrêmes, les polymères renforcés de fibres de verre représentent le choix optimal.
Par exemple, choisir les cadres de batterie Lexan 940A moulés par injection offre une ignifugation exceptionnelle associée à la stabilité dimensionnelle requise pour les matrices de cellules prismatiques imbriquées.
Cette résine polycarbonate maintient ses propriétés physiques sous des charges thermiques constantes, empêchant la migration des cellules pendant les cycles de charge et de décharge rapides.
La conformité aux normes de sécurité reste non négociable pour tous les composants automobiles haute tension.
Par conséquent, spécifier le moulage par injection de porte-cellules en plastique ignifuge UL94 V-0 garantit que le polymère s'éteindra de lui-même dans les 10 secondes suivant l'application d'une flamme, empêchant ainsi la propagation catastrophique du feu thermique.
Les plateaux structurels exigent également des capacités de charge extrêmes.
En effet, la manipulation des plateaux de batterie en polyamide renforcé de fibres de verre présente des défis de gauchissement en raison du retrait différentiel entre les orientations transversale et parallèle des fibres de verre.
Notre équipe de conception de moules surmonte ce problème en optimisant les emplacements des points d'injection et en utilisant des systèmes de canaux chauds équilibrés pour répartir uniformément l'alignement des fibres dans la cavité du moule.
| Qualité du matériau | Type de polymère | Résistance à la traction (MPa) | HDT @ 1,82 MPa (°C) | Indice d'inflammabilité |
|---|---|---|---|---|
| Bayblend FR3010 | Mélange PC + ABS | 60 | 110 | UL94 V-0 |
| Lexan 940A | Polycarbonate (PC) | 65 | 125 | UL94 V-0 |
| PA66-GF30 (FR) | Polyamide 66 + 30 % de fibres de verre | 150 | 240 | UL94 V-0 |
| TPV (70A-40D) | Vulcanisat thermoplastique | 8 – 15 | N/A (élastomère) | UL94 HB / V-0 |
Capacités d'outillage avancées pour géométrie de batterie complexe
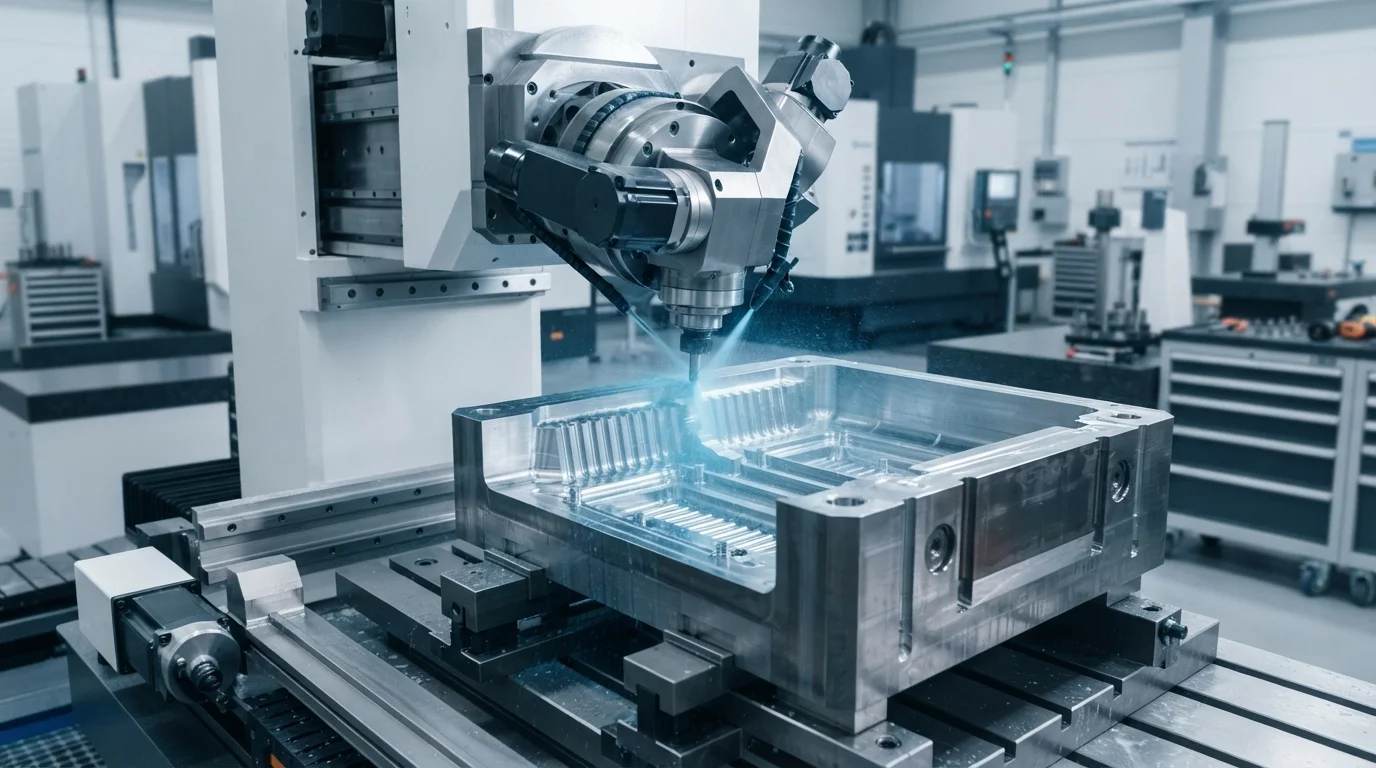
La conception du moule influence directement la qualité à long terme, la planéité et la fiabilité structurelle des composants personnalisés.
Notre installation doublement certifiée exploite plus de 25 machines CNC 5 axes internes pour usiner des noyaux de moule précis dans de l'acier à outils trempé H13 ou S136.
Les aciers trempés sont obligatoires pour traiter les additifs hautement corrosifs, ignifuges et les fibres de verre abrasives sans subir de piqûres ou d'érosion dimensionnelle rapide.
Pendant le processus de moulage, des canaux de refroidissement conformes optimisés intégrés dans l'acier du moule réduisent les temps de cycle jusqu'à 30 %, assurant une dissipation thermique uniforme et empêchant le gauchissement après moulage.
Une technique importante consiste à surmouler des éléments conducteurs haute tension directement à l'intérieur de la coque structurelle.
Plus précisément, l'utilisation de barres omnibus surmoulées dans les couvercles de batteries de VE minimise les erreurs d'assemblage et empêche l'humidité environnementale de s'infiltrer dans les zones critiques de contact haute tension.
Cela nécessite des tolérances de fermeture d'outillage extrêmement serrées pour empêcher la bavure plastique de s'écouler sur les surfaces de contact actives des barres omnibus en cuivre ou en aluminium.
Nos conceptions d'outillage précises utilisent des broches de noyau à ressort et des capteurs de pression de cavité en temps réel pour empêcher l'écrasement des inserts métalliques lors du serrage du moule.
L'infiltration d'humidité et de poussière doit être empêchée pour éviter les courts-circuits des modules de cellules au lithium coûteux.
Ainsi, la réalisation de joints de batterie en caoutchouc thermoplastique vulcanisé (TPV) surmoulés sur mesure garantit que nos boîtiers de batterie en plastique sur mesure pour véhicules électriques obtiennent des profils d'étanchéité dynamiques directement intégrés sur le couvercle rigide en PC/ABS.
Cette intégration bi-matériaux est possible grâce à des procédés avancés de moulage par injection multi-injections ou de surmoulage personnalisé, éliminant complètement l'application manuelle à forte intensité de main-d'œuvre de bandes de mousse adhésive.
De telles intégrations multi-matériaux restent une caractéristique de la fabrication de qualité automobile, offrant une protection robuste contre les normes d'étanchéité IP67 et IP69K.
Analyse DfM et services clés en main complets
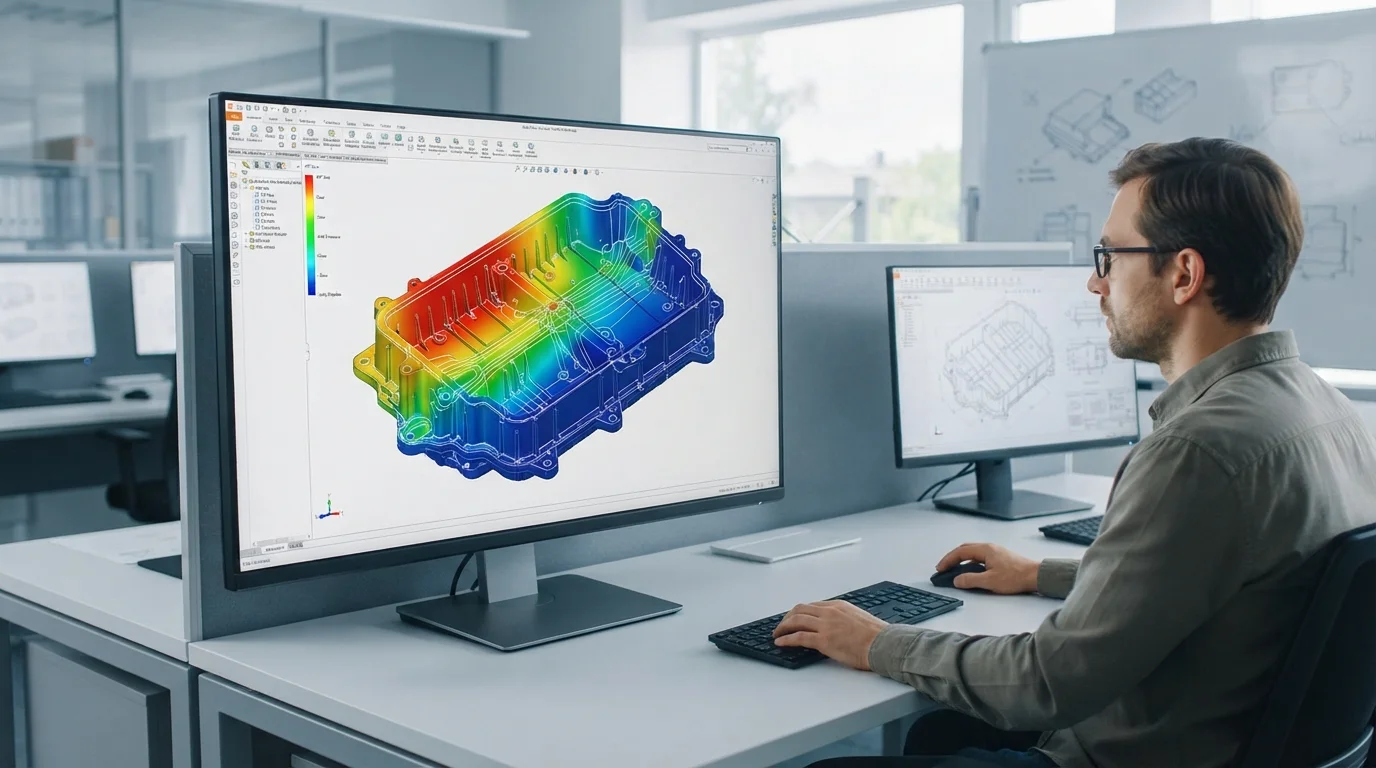
L'optimisation des géométries structurelles pour boîtiers de batterie en plastique sur mesure pour véhicules électriques prévient les défauts et réduit les coûts de production.
Des angles de dépouille d'au moins 1,5 à 2 degrés doivent être incorporés sur toutes les nervures verticales et les parois latérales pour permettre une éjection propre sans déformation de la pièce.
L'épaisseur de paroi doit rester aussi uniforme que possible, idéalement entre 2,5 mm et 3,5 mm, pour éviter le retrait différentiel et les marques de retassure.
L'analyse de simulation d'écoulement prévient les lignes de soudure problématiques, en particulier autour des zones d'inserts moulés où le plastique fondu se divise et se recombine autour des barres omnibus métalliques froides.
Notre flux de travail complet d'outillage et de fabrication sur mesure suit généralement ce chemin :
- Évaluation de la conception (DfM)— Fournissant un examen détaillé de la fabricabilité, évaluant les angles de dépouille, les emplacements des points d'injection et prédisant les lignes de soudure potentielles sous 24 heures.
- Fabrication de l'outillage— Fraisage de cavités de moule de haute précision dans de l'acier H13/S136 trempé à l'aide de nos centres d'usinage CNC 5 axes à grande vitesse internes.
- Moulage d'essai (T0/T1)— Réalisation d'essais pour optimiser la pression d'injection, la température de fusion et les temps de maintien, produisant des échantillons physiques initiaux pour les contrôles dimensionnels.
- Vérification de la qualité—Utilizing Zeiss coordinate measuring machines to scan critical part geometries and cell pocket concentricity, compiling precise dimensional reports.
- Final production—Executing low-to-high volume injection molding runs backed by IATF 16949-certified quality control and complete lot traceability.
For design validation, relying on low volume rapid tooling for EV battery prototypes accelerates validation times while limiting initial non-recurring engineering tooling expenses.
Our facility builds rapid mold structures utilizing P20 or Alumec 89 aluminum cores, permitting functional molded prototypes of boîtiers de batterie en plastique sur mesure pour véhicules électriques to be delivered in as fast as 10 to 12 business days.
This bridge-to-production strategy allows automotive engineering teams to perform real-world environmental stress screening, drop testing, and vibration analysis before investing in mass-production, multi-cavity hardened steel tools.
Our team manages the entire project from initial design optimization to post-mold assembly under one roof.
Our in-house 5-axis CNC machining, ultrasonic plastic welding, thermal heat staking, and coordinate measuring machine inspections complete our comprehensive turnkey operations.
Every production lot is fully traceable, and our quality control engineers verify critical-to-quality dimensions on every shipment.
We sign non-disclosure agreements early in the design cycle, safeguarding proprietary intellectual property and ensuring confidential product launches.
Questions fréquemment posées (FAQ)
How do you manage warpage in large, glass-filled battery trays?
Shrinkage management involves balancing the fiber orientation in glass-filled polyamide materials.
Glass fibers tend to align with the melt flow, causing the material to shrink less along the flow direction than across it.
We use advanced mold-flow software to simulate gate placement, frequently utilizing valve-gated hot runner systems to control the flow front and balance orientation, minimizing structural warpage.
What is the typical mold lifespan for flame-retardant plastics?
Mold lifespans vary depending on the tooling steel and polymer additives.
Flame-retardant agents release corrosive gasses at high temperatures, which degrade soft steels.
By using premium hardened S136 or H13 stainless steels with specialized anti-corrosive coatings, our molds consistently achieve over 500,000 cycles, maintaining tight dimensional tolerances over high-volume production runs.
Can you mold copper or aluminum busbars directly into battery covers?
Insert molding requires precise clamping pressure and strict shut-off tolerances to prevent plastic flash.
Our robotic insert systems place busbars with sub-millimeter precision.
We design custom sealing lands on the mold steel that firmly grip the metallic inserts, ensuring a leak-proof seal and preventing any flash onto the connection terminals.