
Os conjuntos de baterias de veículos elétricos (VE) exigem gerenciamento térmico robusto, isolamento elétrico e estruturas resistentes a impactos.
A transição de invólucros metálicos pesados para plásticos de engenharia de alta resistência representa uma grande evolução no design de conjuntos automotivos.
Este guia técnico detalha a engenharia de moldes, considerações de DfM e tecnologias avançadas de processamento de polímeros essenciais para produzir invólucros confiáveis.
A JUCHENG Injection Molding opera como uma instalação de fabricação contratual de alta qualidade e sob medida, especializada em ferramentas personalizadas e moldagem de precisão de plástico.
Não vendemos caixas de bateria padrão ou prontas para uso; cada componente é projetado a partir de modelos 3D CAD fornecidos pelo cliente para atender a especificações de desempenho rigorosas.
Esteja você navegando pelas fases de protótipo ou fazendo a transição para produção de alto volume com múltiplas cavidades, nossa instalação oferece suporte de fabricação personalizado respaldado pelas certificações IATF 16949 e ISO 13485.
Índice
Por que a Moldagem por Injeção Personalizada é Crítica para Invólucros de Bateria de VE
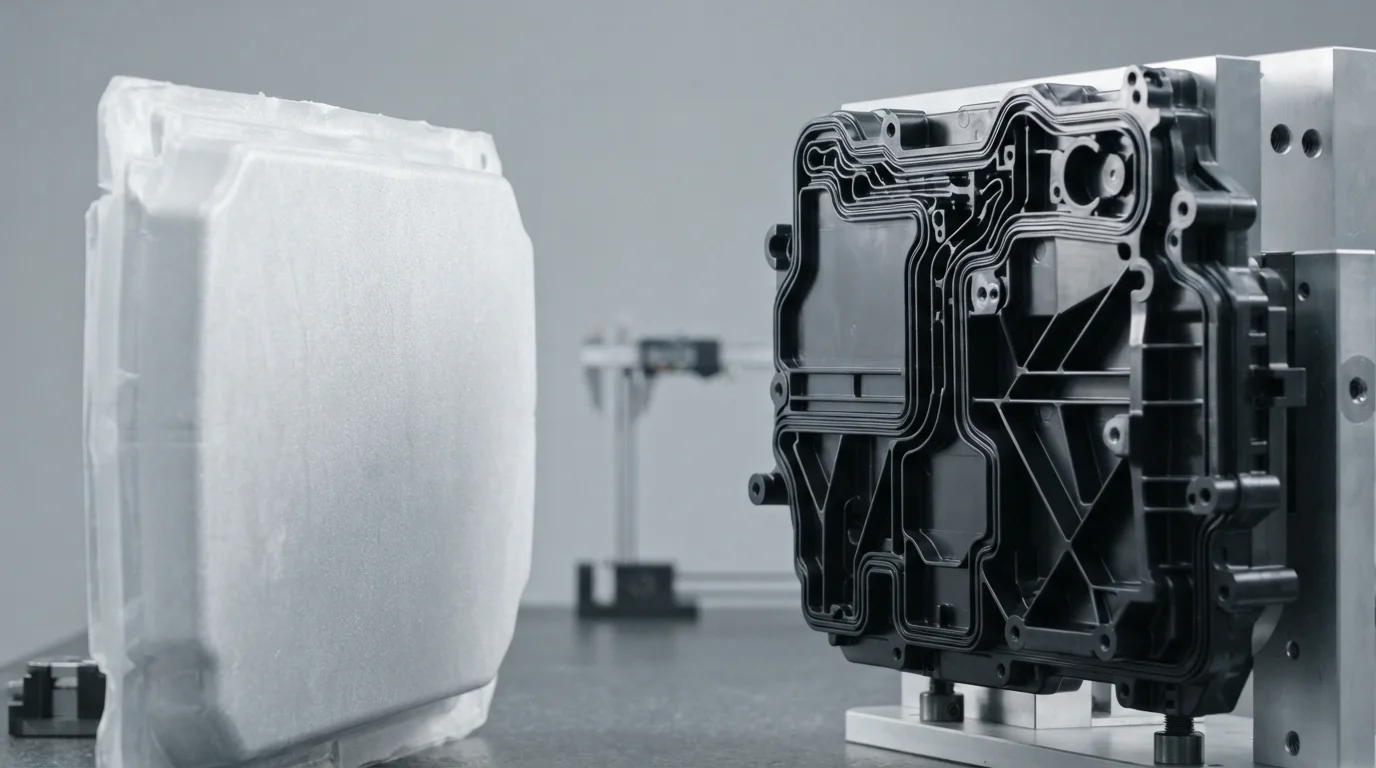
Engenharia robusta carcaças de bateria de plástico personalizadas para veículos elétricos exige uma compreensão da integração estrutural e do controle rigoroso de tolerâncias.
Carcaças metálicas tradicionais são pesadas e exigem revestimentos de isolamento secundários para evitar curtos-circuitos.
Ao utilizar polímeros de alto desempenho, os engenheiros podem moldar geometrias complexas, recursos internos e suportes funcionais diretamente em uma única peça unificada.
Consolidar componentes dessa maneira reduz os custos da lista de materiais, elimina etapas secundárias de montagem e reduz o peso crítico do chassi do veículo.
A integração de componentes internos é crucial para proteger células individuais de íons de lítio contra a propagação do descontrole térmico.
Integração perfeita de suportes de células de bateria de veículos elétricos diretamente nas paredes estruturais da carcaça principal evita o desgaste por vibração nos terminais das células.
Além disso, a incorporação de espaçadores de bateria de veículos elétricos finos e de alta isolação evita que o descontrole térmico salte entre módulos de células prismáticas ou pouch.
Tais configurações otimizam a utilização do espaço dentro do pacote de baterias, permitindo maior densidade de energia, mantendo a integridade estrutural durante impactos mecânicos.
Em comparação com métodos alternativos de processamento, como estampagem de chapa metálica ou termoformagem, a moldagem por injeção fornece repetibilidade e precisão dimensional superiores.
A moldagem por injeção de alta pressão força o plástico fundido em cavidades usinadas com precisão, produzindo peças com zero variações de inclinação e estruturas moleculares altamente consolidadas.
Isso é especialmente crucial para moldar canais de vedação elastoméricos e juntas perimetrais de macho e fêmea que impedem que a umidade e a poeira penetrem no módulo da bateria.
A parceria com um especialista em manufatura experiente garante que suas peças personalizadas estejam em conformidade com rigorosos padrões de segurança automotiva.
Materiais e Normas de Retardância à Chama (UL94 V-0)
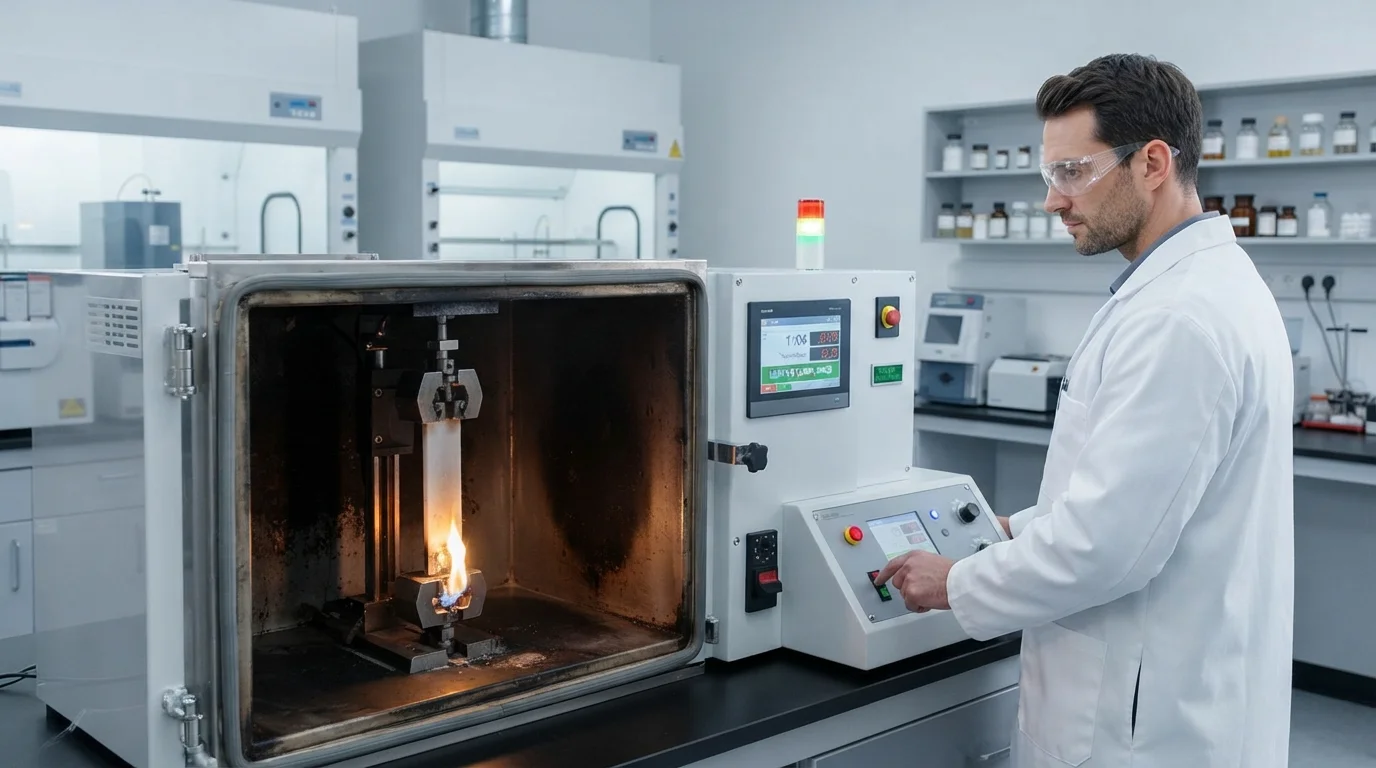
Desenvolvimento especializado carcaças de bateria de plástico personalizadas para veículos elétricos depende de termoplásticos de alto desempenho.
Os engenheiros devem equilibrar resistência ao impacto, resistência química a eletrólitos de bateria, temperatura de deflexão térmica e resistência à fluência de longo prazo.
Consequentemente, a utilização de moldagem por injeção de Bayblend FR3010 para módulos de bateria de veículos elétricos garante desempenho superior ao impacto até -30°C, alcançando classificação de inflamabilidade UL94 V-0 na espessura de 1,5 mm.
Esta mistura amorfa de policarbonato e acrilonitrila butadieno estireno fornece características previsíveis de taxa de contração, facilitando a produção de tampas planas e sem empenamento.
Os requisitos essenciais de desempenho do material para invólucros de bateria de alta tensão incluem:
- Estabilidade térmica—Os plásticos de engenharia devem manter a integridade estrutural sob temperaturas de operação contínuas superiores a 100°C.
- Retardância à chama—Alcançar uma classificação rigorosa UL94 V-0 evita a propagação do fogo e extingue automaticamente as peças plásticas em segundos.
- Rigidez dielétrica—Alta resistividade volumétrica evita arco elétrico entre as células da bateria e o chassi externo.
- Resistência ao impacto—Propriedades físicas robustas protegem a delicada matriz de células de lítio contra perfuração por detritos durante a condução dinâmica.
Da mesma forma, a fabricação invólucros de bateria em PC ABS retardante de chama garante rigidez estrutural enquanto fornece isolamento elétrico confiável.
Quando é necessária alta rigidez mecânica para suportar testes extremos de queda, polímeros reforçados com fibra de vidro representam a escolha ideal.
Por exemplo, escolher estruturas de bateria em Lexan 940A moldadas por injeção oferece retardância de chama excepcional juntamente com a estabilidade dimensional necessária para matrizes de células prismáticas interligadas.
Esta resina de policarbonato mantém suas propriedades físicas sob cargas térmicas constantes, prevenindo a migração de células durante ciclos rápidos de carga e descarga.
A conformidade com a segurança permanece inegociável para todos os componentes automotivos de alta tensão.
Portanto, especificar moldagem por injeção de porta-células plástico retardante de chama UL94 V-0 garante que o polímero se autoextinguirá em 10 segundos após a aplicação de chama, prevenindo a propagação catastrófica de incêndio térmico.
As bandejas estruturais também exigem capacidades extremas de suporte de carga.
De fato, lidar com fabricação de bandejas de bateria em poliamida reforçada com fibra de vidro apresenta desafios com empenamento devido à contração diferencial entre as orientações de fibra de vidro transversal e paralela.
Nossa equipe de projeto de moldes supera isso otimizando as localizações dos pontos de injeção e usando sistemas de canais quentes balanceados para distribuir o alinhamento das fibras uniformemente pela cavidade do molde.
| Grau do Material | Tipo de Polímero | Resistência à Tração (MPa) | HDT @ 1,82 MPa (°C) | Classificação de Inflamabilidade |
|---|---|---|---|---|
| Bayblend FR3010 | Mistura de PC + ABS | 60 | 110 | UL94 V-0 |
| Lexan 940A | Policarbonato (PC) | 65 | 125 | UL94 V-0 |
| PA66-GF30 (FR) | Poliamida 66 + 30% GF | 150 | 240 | UL94 V-0 |
| TPV (70A-40D) | Vulcanizado Termoplástico | 8 – 15 | N/D (Elastomérico) | UL94 HB / V-0 |
Capacidades Avançadas de Ferramentaria para Geometria Complexa de Baterias
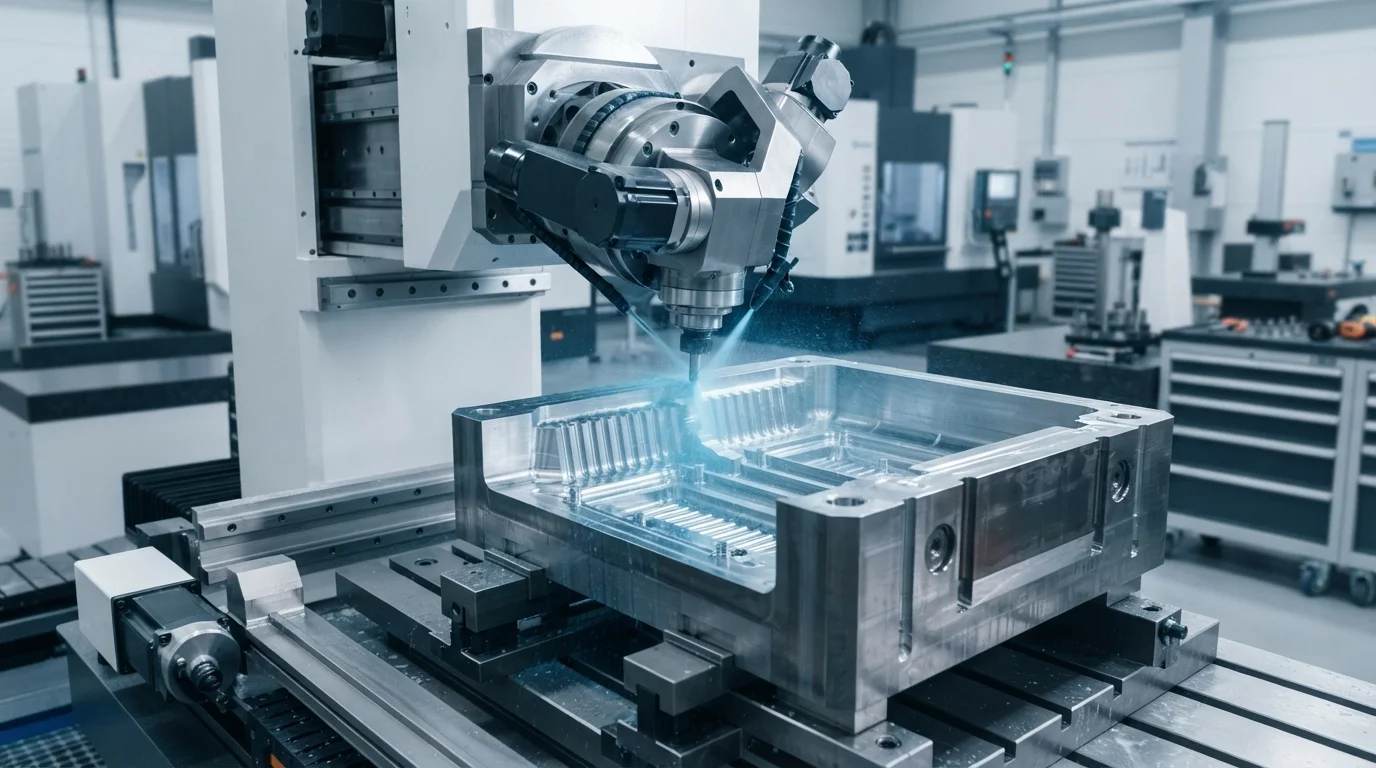
O projeto do molde influencia diretamente a qualidade de longo prazo, a planicidade e a confiabilidade estrutural de componentes personalizados.
Nossa instalação com dupla certificação utiliza mais de 25 máquinas CNC de 5 eixos internas para cortar núcleos de molde precisos em aço-ferramenta endurecido H13 ou S136.
Aços endurecidos são obrigatórios para lidar com aditivos altamente corrosivos, retardantes de chama e fibras de vidro abrasivas sem sofrer corrosão por pites ou erosão dimensional rápida.
Durante o processo de moldagem, canais de resfriamento conformados otimizados integrados ao aço do molde reduzem os tempos de ciclo em até 30%, garantindo dissipação uniforme de calor e prevenindo empenamento pós-moldagem.
Uma técnica proeminente envolve a sobremoldagem de elementos condutores de alta tensão diretamente dentro da carcaça estrutural.
Especificamente, empregando moldagem por inserção de barramentos em tampas de baterias de VE minimiza erros de montagem e evita que a umidade ambiental vaze para áreas críticas de contato de alta tensão.
Isso requer tolerâncias de fechamento de molde extremamente apertadas para evitar que o flash de plástico flua sobre as superfícies de contato ativas dos barramentos de cobre ou alumínio.
Nossos projetos precisos de ferramentas utilizam pinos de núcleo com mola e sensores de pressão de cavidade em tempo real para evitar o esmagamento dos insertos metálicos durante o fechamento do molde.
A entrada de umidade e poeira deve ser evitada para não causar curto-circuito em módulos de células de lítio caros.
Assim, realizando juntas de bateria em TPV (vulcanizado termoplástico) personalizadas garante que nossos carcaças de bateria de plástico personalizadas para veículos elétricos alcançam perfis de vedação dinâmicos diretamente integrados na tampa rígida de PC/ABS.
Alcançar essa integração de dois materiais é possível através de processos avançados de moldagem por injeção de múltiplos disparos ou sobremoldagem personalizada, eliminando completamente a aplicação manual de tiras de espuma adesiva.
Tais integrações multimateriais continuam sendo uma marca da fabricação de grau automotivo, fornecendo proteção robusta contra os padrões de umidade IP67 e IP69K.
Análise de DfM e Serviços Turnkey Completos
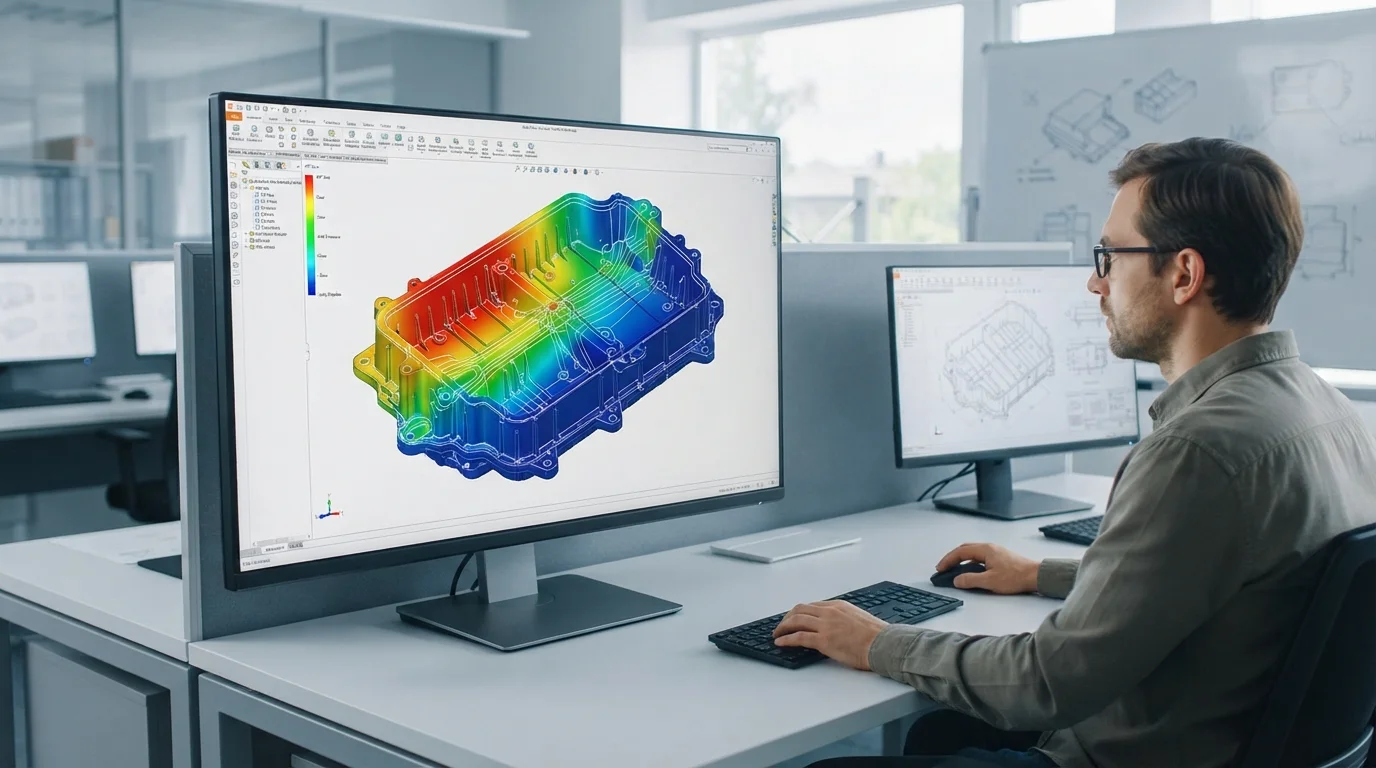
Otimizar as geometrias estruturais para carcaças de bateria de plástico personalizadas para veículos elétricos previne defeitos e reduz custos de produção.
Ângulos de saída de pelo menos 1,5 a 2 graus devem ser incorporados em todas as nervuras verticais e paredes laterais para permitir uma ejeção limpa sem distorção da peça.
A espessura da parede deve permanecer o mais uniforme possível, idealmente variando de 2,5 mm a 3,5 mm, para evitar encolhimento diferencial e marcas de afundamento.
A análise de simulação de fluxo previne linhas de solda problemáticas, especialmente ao redor das zonas de insertos moldados onde o plástico fundido se divide e se recombina ao redor de barramentos metálicos frios.
Nosso fluxo de trabalho completo de ferramentaria e fabricação personalizada normalmente segue este caminho:
- Avaliação do projeto (DfM)—Fornecendo uma revisão detalhada de manufaturabilidade, avaliando ângulos de saída, localizações de porta de injeção e prevendo possíveis linhas de solda em 24 horas.
- Fabricação de ferramentaria—Fresando cavidades de molde de alta precisão em aço H13/S136 endurecido usando nossos centros de usinagem CNC de 5 eixos de alta velocidade.
- Moldagem experimental (T0/T1)—Realizando testes para otimizar a pressão de injeção, temperatura do fundido e tempos de retenção, produzindo amostras físicas iniciais para verificações dimensionais.
- Verificação de qualidade—Utilizando máquinas de medição por coordenadas Zeiss para escanear geometrias críticas das peças e a concentricidade dos bolsos das células, compilando relatórios dimensionais precisos.
- Produção final—Executando operações de moldagem por injeção de baixo a alto volume, apoiadas por controle de qualidade certificado IATF 16949 e rastreabilidade completa de lotes.
Para validação do projeto, contando com ferramentas rápidas de baixo volume para protótipos de baterias de veículos elétricos acelera os tempos de validação enquanto limita as despesas iniciais de engenharia não recorrente com ferramental.
Nossa instalação constrói estruturas de moldes rápidos utilizando núcleos de alumínio P20 ou Alumec 89, permitindo protótipos moldados funcionais de carcaças de bateria de plástico personalizadas para veículos elétricos a serem entregues em apenas 10 a 12 dias úteis.
Essa estratégia de ponte para a produção permite que as equipes de engenharia automotiva realizem testes reais de estresse ambiental, testes de queda e análise de vibração antes de investir em ferramentas de aço temperado multicavidade para produção em massa.
Nossa equipe gerencia todo o projeto, desde a otimização inicial do design até a montagem pós-moldagem, tudo sob o mesmo teto.
Nossa usinagem CNC de 5 eixos interna, soldagem ultrassônica de plásticos, cravação térmica e inspeções por máquina de medição por coordenadas completam nossas operações turnkey abrangentes.
Cada lote de produção é totalmente rastreável, e nossos engenheiros de controle de qualidade verificam as dimensões críticas para a qualidade em cada remessa.
Assinamos acordos de confidencialidade no início do ciclo de design, protegendo a propriedade intelectual proprietária e garantindo lançamentos de produtos confidenciais.
Perguntas Frequentes (FAQ)
Como você gerencia a empenamento em bandejas de bateria grandes com fibra de vidro?
O gerenciamento da retração envolve equilibrar a orientação das fibras em materiais de poliamida com fibra de vidro.
As fibras de vidro tendem a se alinhar com o fluxo de fusão, fazendo com que o material encolha menos ao longo da direção do fluxo do que transversalmente a ela.
Usamos software avançado de simulação de fluxo de moldagem para simular o posicionamento das entradas, frequentemente utilizando sistemas de canais quentes com válvulas para controlar a frente de fluxo e equilibrar a orientação, minimizando a empenamento estrutural.
Qual é a vida útil típica do molde para plásticos retardantes de chama?
A vida útil dos moldes varia dependendo do aço do ferramental e dos aditivos poliméricos.
Os agentes retardantes de chama liberam gases corrosivos em altas temperaturas, que degradam aços macios.
Ao utilizar aços inoxidáveis premium endurecidos S136 ou H13 com revestimentos anticorrosivos especializados, nossos moldes alcançam consistentemente mais de 500.000 ciclos, mantendo tolerâncias dimensionais rigorosas ao longo de produções em grande volume.
Vocês conseguem moldar barras de cobre ou alumínio diretamente em tampas de bateria?
A moldagem por inserção exige pressão de fechamento precisa e tolerâncias rigorosas de vedação para evitar rebarbas de plástico.
Nossos sistemas robóticos de inserção posicionam as barras coletoras com precisão submilimétrica.
Projetamos superfícies de vedação personalizadas no aço do molde que fixam firmemente os insertos metálicos, garantindo uma vedação à prova de vazamentos e evitando qualquer rebarba nos terminais de conexão.