
El moldeo por dos disparos para agarres robóticos tiene sentido cuando una estructura rígida y una superficie de contacto flexible deben convertirse en una sola pieza moldeada repetible. La decisión clave no es simplemente si un tacto suave se siente mejor. Se trata de si el límite entre materiales puede mantenerse estable bajo la fuerza de agarre, la liberación, la limpieza y el movimiento repetido, y de si la geometría puede moldearse sin comprometer las características de localización del agarre. Defina la función de cada material antes de seleccionar una secuencia de herramientas.
Asigne una función a cada material
El componente rígido debe soportar la carga estructural, preservar las características de montaje y alineación, y resistir las fuerzas transferidas desde el mecanismo del agarrador. El componente más blando puede aportar flexibilidad o una superficie de contacto con un tacto o comportamiento de fricción diferente. Si se espera que la capa blanda soporte por sí sola una carga estructural, la división de materiales puede ser incorrecta.
Primero, mapee la zona de contacto y la dirección de la fuerza. Busque bordes donde el material blando podría despegarse, tiras estrechas que podrían desgarrarse y superficies de referencia que deben permanecer rígidas. Defina también si el agarre entra en contacto con una sola geometría de pieza o con una familia de tamaños. Una combinación de materiales que funciona para una superficie puede no retener otra pieza de forma fiable.
El moldeo por dos disparos es una opción dentro de moldeo por inyección para robótica, pero una aplicación robótica no requiere automáticamente una herramienta multimaterial. La función de la pieza y la demanda anual deben justificar la complejidad añadida de utillaje y validación.
Elija la ruta de moldeo según la necesidad de producción
El moldeo por dos disparos forma las regiones rígida y blanda en una secuencia de moldeo coordinada dentro de una herramienta diseñada específicamente. El sobremoldeo también puede combinar materiales, pero puede utilizar un sustrato de primer disparo separado que se transfiere o reposiciona antes de moldear el segundo material. La distinción es práctica: la integración del ciclo, la repetibilidad de la localización, la complejidad de la herramienta, la manipulación de piezas y la compatibilidad de materiales pueden cambiar entre rutas.
Para un diseño de bajo volumen o revisado con frecuencia, una ruta más simple puede facilitar el cambio de la capa de contacto o del sustrato. Para una geometría estable con una fuerte necesidad de registro repetible y producción integrada, puede valer la pena evaluar una herramienta de dos disparos. Compare la ruta completa de fabricación y mantenimiento, no solo el número de pasos de moldeo.
| Ruta | Encaje potencial | Decisión a verificar |
|---|---|---|
| Agarre de un solo material | Un solo material puede satisfacer las necesidades estructurales y de contacto | ¿El diseño necesita realmente una interfaz flexible separada? |
| Sobremoldeo | Un sustrato de primera inyección puede manipularse y posicionarse para una segunda inyección | ¿Se pueden controlar la transferencia, el pegado o la retención mecánica? |
| Moldeo de dos disparos | La secuencia integrada de materiales y el registro repetible son prioridades | ¿Los materiales, la geometría, la demanda y la secuencia de herramientas justifican la inversión? |
La página del proceso de moldeo por inyección de dos inyecciones del sitio describe el proceso en general. Para un agarre robótico, la decisión sigue dependiendo del componente individual y de una combinación de materiales validada.
Coloque el límite duro-blando lejos de la falla
El límite debe seguir la función del agarre, no solo una línea de partición conveniente. Mantenga el material blando alejado de los datos de montaje, los asientos de tornillos y las superficies que establecen el espaciado entre dedos. Si la interfaz termina en una esquina afilada o en un borde de contacto de alto cizallamiento, la carga repetida puede levantar o desgastar el material en ese punto.
La compatibilidad de materiales debe establecerse a nivel de grado. La adhesión no está garantizada en todas las combinaciones de termoplásticos rígidos y elastómeros. Diseñe retención mecánica donde la aplicación la necesite y asegúrese de que esas características no creen secciones delgadas difíciles de llenar ni un desmoldeo difícil. Se debe elastómero termoplástico seleccionar para el entorno específico del agarre, no solo por la dureza nominal.
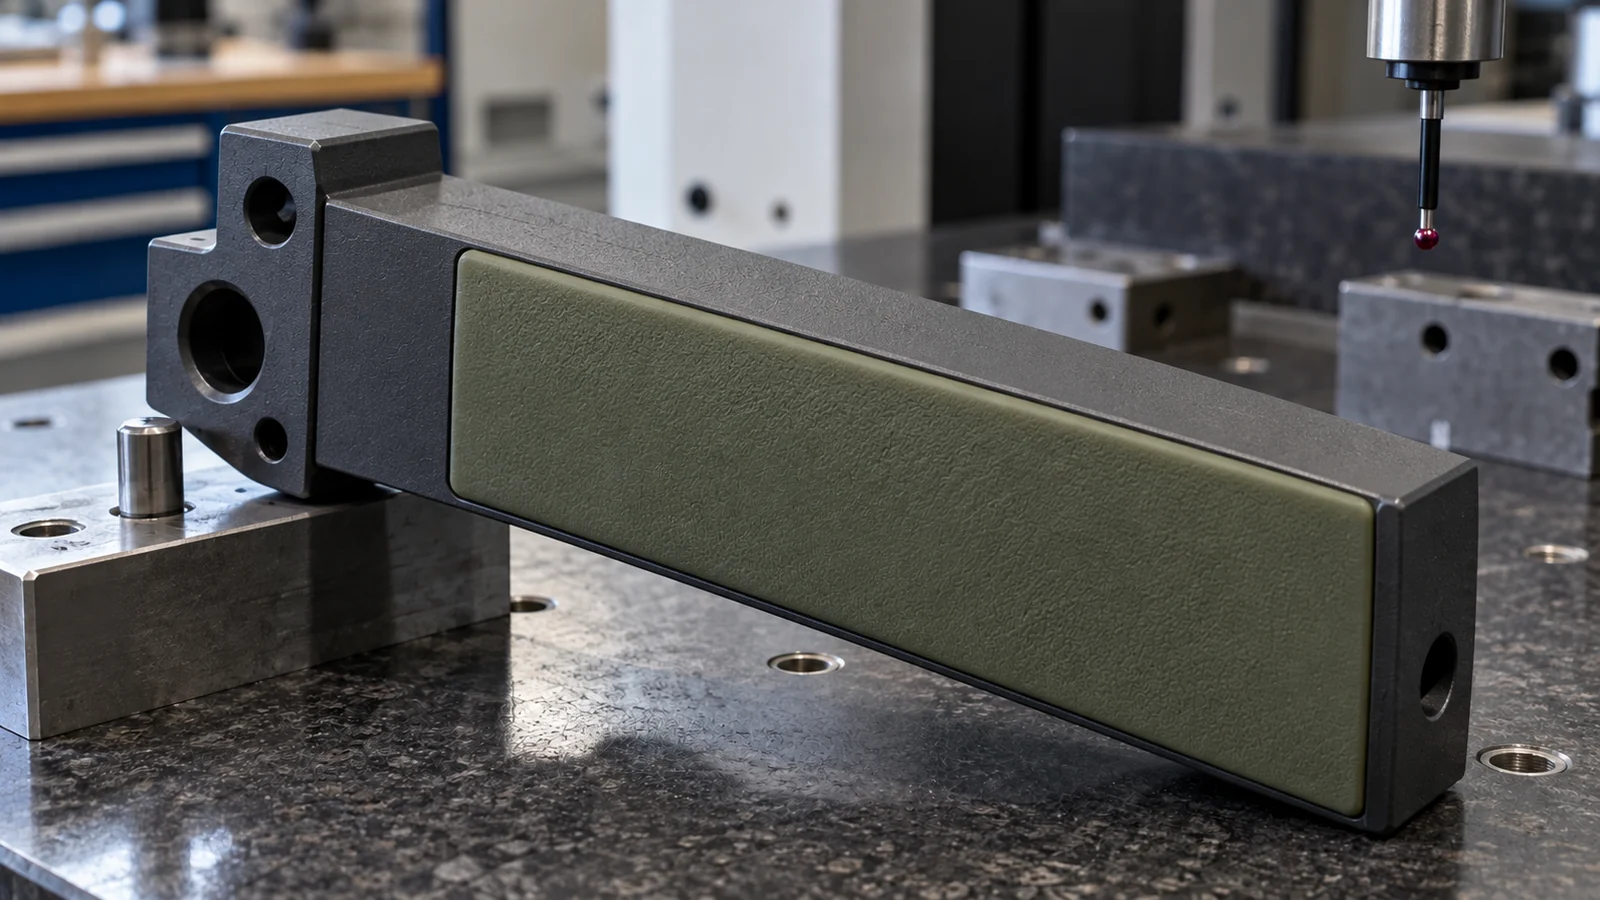
Considere las diferencias de contracción y enfriamiento entre los dos materiales. Si el cuerpo rígido se mueve mientras se enfría la inyección más blanda, la pieza final puede perder planitud o desplazar un borde de contacto. Revise la ubicación de las entradas, la dirección del flujo, el venteo, el cierre y el enfriamiento como un solo sistema. El límite también necesita un criterio de aceptación visual y dimensional claro para que la inspección pueda distinguir la variación cosmética de un defecto real de la interfaz.
Diseñe la herramienta en torno a la localización y la secuencia
La segunda inyección debe alcanzar el área prevista mientras la primera inyección está soportada y posicionada. Según el concepto de la herramienta, esto puede implicar mover el sustrato entre cavidades, girar un inserto o placa, u otra secuencia controlada. La disposición exacta depende de la geometría de la pieza y del equipo; no seleccione un mecanismo antes de confirmar el acceso, las holguras y cómo se retiene la primera inyección.
Revise qué superficies se moldean en cada etapa, dónde se encuentran los cierres y cómo afectaría la rebaba al agarre. El sustrato de primera inyección debe resistir la segunda inyección sin desplazarse ni deformarse. Posicione la pieza desde datos estables y planifique la inspección del límite, las dimensiones de montaje y la superficie de contacto, no solo del contorno general.
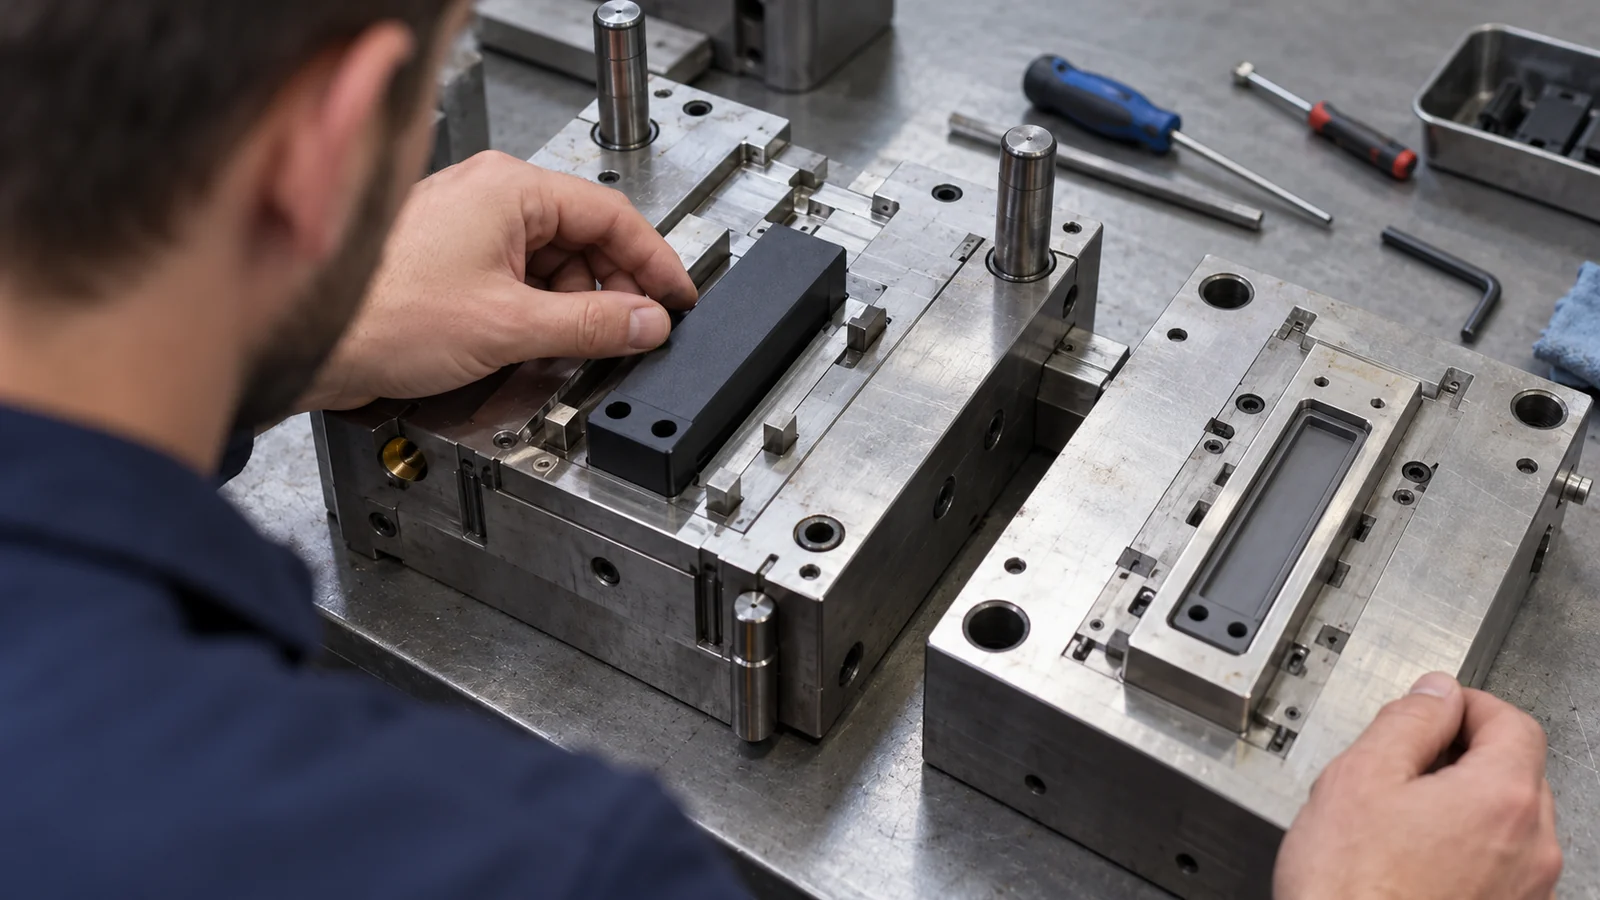
Los cambios de herramienta también pueden afectar el mantenimiento. Pregunte cómo se separa la herramienta para su limpieza, cómo se detectará el desgaste en la interfaz del material y qué ajustes de proceso se controlan entre ciclos. El objetivo no es maximizar la automatización en abstracto; es producir una interfaz repetible sin hacer que la herramienta sea innecesariamente difícil de mantener.
Compruebe la interfaz en el agarre terminado
La calificación debe probar el agarre completo, no solo una placa de material. La geometría final determina la presión de contacto, la deformación, la carga de pelado y el comportamiento de liberación. Utilice piezas de trabajo representativas y la secuencia operativa real cuando sea posible.
- Verifique la geometría: mida las referencias, el espaciado de las mordazas, la cobertura de la capa blanda y la posición del límite.
- Pruebe el contacto: evalúe el deslizamiento, el marcado de la pieza y la repetibilidad con superficies representativas.
- Inspeccione la adhesión y la retención: busque levantamientos, desgarros, rebabas y movimiento después de los ciclos.
- Incluya el entorno: repita las verificaciones pertinentes después de la exposición a limpiadores, aceite, temperatura o desgaste.
- Revise la mantenibilidad: confirme que el agarre se puede retirar, limpiar y reemplazar sin dañar la interfaz.
Si solo se necesita una mejora de la superficie de contacto, una almohadilla reemplazable puede ser más fácil de mantener. Si se selecciona una pieza moldeada multimaterial, documente los grados de material, los criterios de límite, el método de prueba y la condición de servicio esperada antes de liberar el diseño.
Preguntas frecuentes
¿El moldeo de dos inyecciones es siempre mejor que el sobremoldeo?
No. El moldeo de dos inyecciones puede integrar la secuencia, pero puede añadir complejidad al utillaje. El sobremoldeo o una almohadilla reemplazable pueden ser más adecuados según el volumen, la geometría, la compatibilidad de materiales, las revisiones y las necesidades de mantenimiento.
¿Una pieza blanda se unirá automáticamente a la pieza rígida?
No. La unión depende de los grados específicos de material y de las condiciones del proceso. Confirme la compatibilidad y considere la retención mecánica cuando la interfaz deba soportar despegue o cizallamiento.
¿Qué debe incluirse en la revisión de diseño?
Proporcione ambos grados de material, el CAD completo del conjunto de agarre, las condiciones de contacto, el perfil de carga y movimiento, el entorno de limpieza, la demanda anual y los criterios de aceptación para deslizamiento, desgaste e integridad de la interfaz.