
Eine Kunststoff-Ultraschallschweißnaht wird in das Bauteil eingeformt, bevor es die Presse erreicht. Die Fugen-Geometrie bestimmt, wo sich die Schwingungsenergie konzentriert, wie die Schmelze eingeschlossen wird und ob die Teile ausgerichtet werden können und während des Kollapses abgestützt bleiben. Diese Konstruktionsrichtlinien für das Ultraschallschweißen helfen Ingenieuren, eine Fuge vor der Werkzeugerstellung zu prüfen: Last- und Dichtungsanforderung definieren, ein Fugenkonzept wählen, die Ausrichtung kontrollieren und die fertige Baugruppe validieren, statt sich allein auf das Erscheinungsbild zu verlassen.
Definieren, was die Fuge leisten muss, bevor eine Fuge gewählt wird
Beginnen Sie mit der Funktion der Baugruppe: eine mechanische Last tragen, ein Fluid einschließen, Staub fernhalten, Komponenten positionieren oder einfach eine Abdeckung halten. Eine kosmetische Verbindung und eine druckhaltende Naht haben nicht dieselben Abnahmekriterien. Definieren Sie die Lastrichtung, die Einsatzumgebung, die erwartete Handhabung und ob die Naht durchgehend sein muss, bevor Sie das Fugenprofil auswählen.
Identifizieren Sie außerdem die Harztypen, Füllstoffe, Feuchtigkeitsempfindlichkeit, Additive, Farbe und Oberflächenbeschaffenheit beider Hälften. Nominal ähnliche Kunststoffe können sich unterschiedlich schweißen lassen, wenn Formulierungen oder Verstärkungen abweichen. Die Materialverträglichkeit sollte mit den tatsächlichen Typen und Serienteilen bestätigt und nicht aus einem allgemeinen Polymerfamiliennamen abgeleitet werden.
Eine Fugen-Geometrie wählen, die steuert, wohin die Schmelze fließt
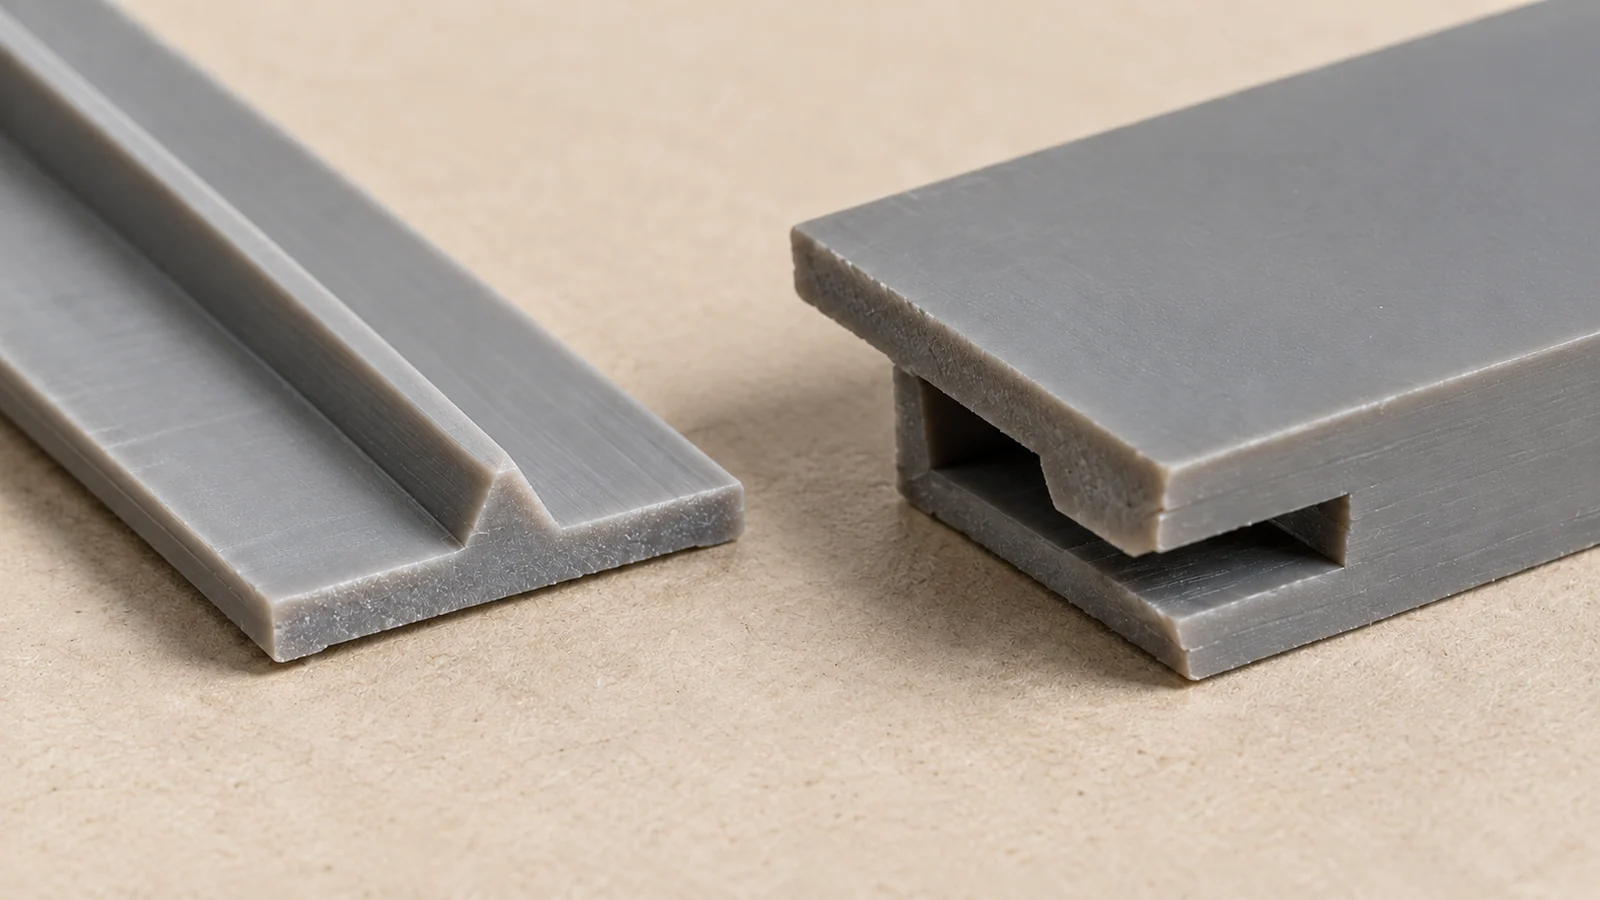
Ein Energierichtungsgeber nutzt ein lokalisiertes Merkmal, um Energie zu konzentrieren und das Schmelzen einzuleiten; eine Scherfuge erzeugt eine kontrollierte Presspassung und fortschreitenden Kontakt. Keines ist universell am besten. Ein einfacher Energierichtungsgeber kann für eine unkomplizierte Baugruppe geeignet sein, während eine Scherfuge in Betracht gezogen werden kann, wenn eine durchgehende Dichtung oder ein kontrollierter Schmelzweg wichtig ist. Die verfügbare Wandstärke, der Zugang, die Sichtfläche und die Maßtoleranzen schränken die Wahl ein.
Gestalten Sie die Fuge so, dass geschmolzenes Material ein definiertes Ziel hat. Unkontrollierter Grat kann eine Sichtfläche verunstalten, eine funktionale Schnittstelle verunreinigen oder die Montage inkonsistent machen. Sehen Sie bei Bedarf Freiraum oder eine Gratfalle vor und vermeiden Sie dünne Wände, die unter der Klemmkraft knicken. Halten Sie das energierichtende Merkmal durchgehend, wo die Funktion es erfordert, und prüfen Sie Unterbrechungen an Rippen, Ecken, Domen und Querschnittsänderungen.
Für eine Serienkonstruktion sollte die vorgeschlagene Fuge mit dem tatsächlichen Ultraschallschweißverfahren und dessen Zugänglichkeit für die Vorrichtung. Die Sonotrode muss eine Oberfläche kontaktieren, die Vibration übertragen kann, ohne eine dünne Schale zu zerdrücken oder das gesamte Teil zu verformen.
Auslegung auf Ausrichtung, Steifigkeit und Sonotrodenzugang

Der Schweißdruck kann schlecht positionierte Komponenten verschieben oder verzerren. Fügen Sie Positionierelemente hinzu, die die Hälften vor dem Schweißbeginn in einer reproduzierbaren Position zusammenbringen. Die Vorrichtung sollte das Teil nahe der Fügestelle abstützen, damit die Energie nicht durch großflächige Bauteilverformung verloren geht. Vermeiden Sie es, sich auf die Sonotrode zu verlassen, um eine Fehlpassung zu korrigieren, die durch die Geometrie kontrolliert werden sollte.
Halten Sie den Sonotrodenkontaktbereich ausreichend abgestützt und zugänglich. Rippen, kosmetische Krümmungen und enge Öffnungen können die Energieübertragung erschweren oder eine Sondersonotrode erfordern. Eine hohe, nicht abgestützte Wand kann vibrieren oder von der Naht weg kollabieren. Prüfen Sie den Toleranzstapel über Formmaße, Montagepositionierelemente und Vorrichtungsbezugspunkte hinweg; eine nominelle CAD-Ausrichtung allein zeigt nicht, ob reale Teile konsistent sitzen.
Häufige Fragen in der Designprüfung
- Können sich beide Hälften positionieren, bevor die Fügestelle zu schmelzen beginnt?
- Wird die Schweißauflage von der Vorrichtung abgestützt?
- Kann Flash entweichen, ohne eine Dicht- oder Sichtfläche zu erreichen?
- Hat die Sonotrode einen freien, reproduzierbaren Zugang?
- Können Schwindung oder Verzug die Kontaktfolge verändern?
Validieren Sie die Fügestelle anhand ihrer geforderten Funktion
Eine optisch geschlossene Naht beweist nicht, dass eine Schweißung fest oder dicht ist. Wählen Sie Prüfungen, die der tatsächlichen Aufgabe des Teils entsprechen: Zug- oder Schälbelastung, Druck- oder Dichtheitsprüfung, Maßprüfungen, Querschnitte oder Umgebungsbelastung können relevant sein. Legen Sie Probenentnahmestellen und Abnahmegrenzen vor dem Versuch fest, damit die Ergebnisse eine Designentscheidung leiten können.
Dokumentieren Sie während der Entwicklung die Materialcharge, den Teilezustand, die Vorrichtung, den Sonotrodenkontakt, die Schweißfolge und die beobachtete Bruchstelle. Wenn eine Fügestelle versagt, stellen Sie fest, ob die Ursache unzureichende Verschmelzung, schlechte Ausrichtung, Teileverformung, Verunreinigung oder eine Geometrieabweichung ist. Das Anpassen von Maschineneinstellungen ohne Identifizierung des Versagensmodus kann ein schwaches Design verschleiern statt es zu beheben.
Wo das Baugruppendesign noch flexibel ist, vergleichen Sie das Ultraschallschweißen mit Alternativen wie Wärmenieten nur gegen dieselben funktionalen Anforderungen und denselben Prüfplan.
Häufig gestellte Fragen
Ist ein Energierichtungsgeber für das Ultraschallschweißen erforderlich?
Für jedes Design ist kein einzelnes Fügeelement erforderlich. Energierichtungsgeber sind üblich, aber der Fügetyp hängt vom Harz, der Geometrie, den Dichtungsanforderungen, dem Erscheinungsbild und davon ab, wie die Baugruppe abgestützt und geprüft werden kann.
Kann das Ultraschallschweißen eine hermetische Dichtung erzeugen?
Eine durchgehende Schweißnaht kann für die Abdichtung ausgelegt werden, aber das Ergebnis muss mit einem definierten Leck- oder Drucktest nachgewiesen werden. Geometrie, Material, Prozesskonsistenz und Teilezustand beeinflussen alle das Ergebnis.
Was sollte vor der Werkzeugerstellung für eine Schweißverbindung geprüft werden?
Prüfen Sie die tatsächlichen Harztypen, den Verbindungsquerschnitt, die Positionierungselemente, den Toleranzstapel, den Zugang für die Sonotrode, die Vorrichtungsabstützung, den Verbleib des Grats und den Funktionstest. Ein repräsentativer Versuch sollte sowohl die Montagewiederholbarkeit als auch die Leistung bestätigen.
Eine zuverlässige Ultraschallverbindung ist ein abgestimmtes Design aus Bauteil, Vorrichtung, Material und Prüfung – nicht einfach eine Maschineneinstellung.