
Пластиковый ультразвуковой сварной шов формируется в детали до того, как она попадает на пресс. Геометрия соединения определяет, где концентрируется энергия вибрации, как удерживается расплав и могут ли детали выравниваться и оставаться опорными во время осадки. Эти рекомендации по проектированию ультразвуковой сварки помогают инженерам оценить соединение до изготовления оснастки: определить нагрузку и потребность в герметизации, выбрать концепцию соединения, обеспечить выравнивание и валидировать готовую сборку, а не полагаться только на внешний вид.
Определите, какие функции должно выполнять соединение, прежде чем выбирать соединение
Начните с функции сборки: нести механическую нагрузку, удерживать жидкость, не пропускать пыль, позиционировать компоненты или просто удерживать крышку. Косметическое соединение и шов, выдерживающий давление, не имеют одинаковых критериев приемки. Определите направление нагрузки, условия эксплуатации, ожидаемое обращение и то, должен ли шов быть непрерывным, прежде чем выбирать профиль соединения.
Также определите марки смолы, наполнители, чувствительность к влаге, добавки, цвет и состояние поверхности обеих половин. Номинально схожие пластики могут свариваться по-разному, если отличаются составы или армирование. Совместимость материалов следует подтверждать на фактических марках и производственных деталях, а не выводить из общего названия семейства полимеров.
Выберите геометрию соединения, которая контролирует, куда идет расплав
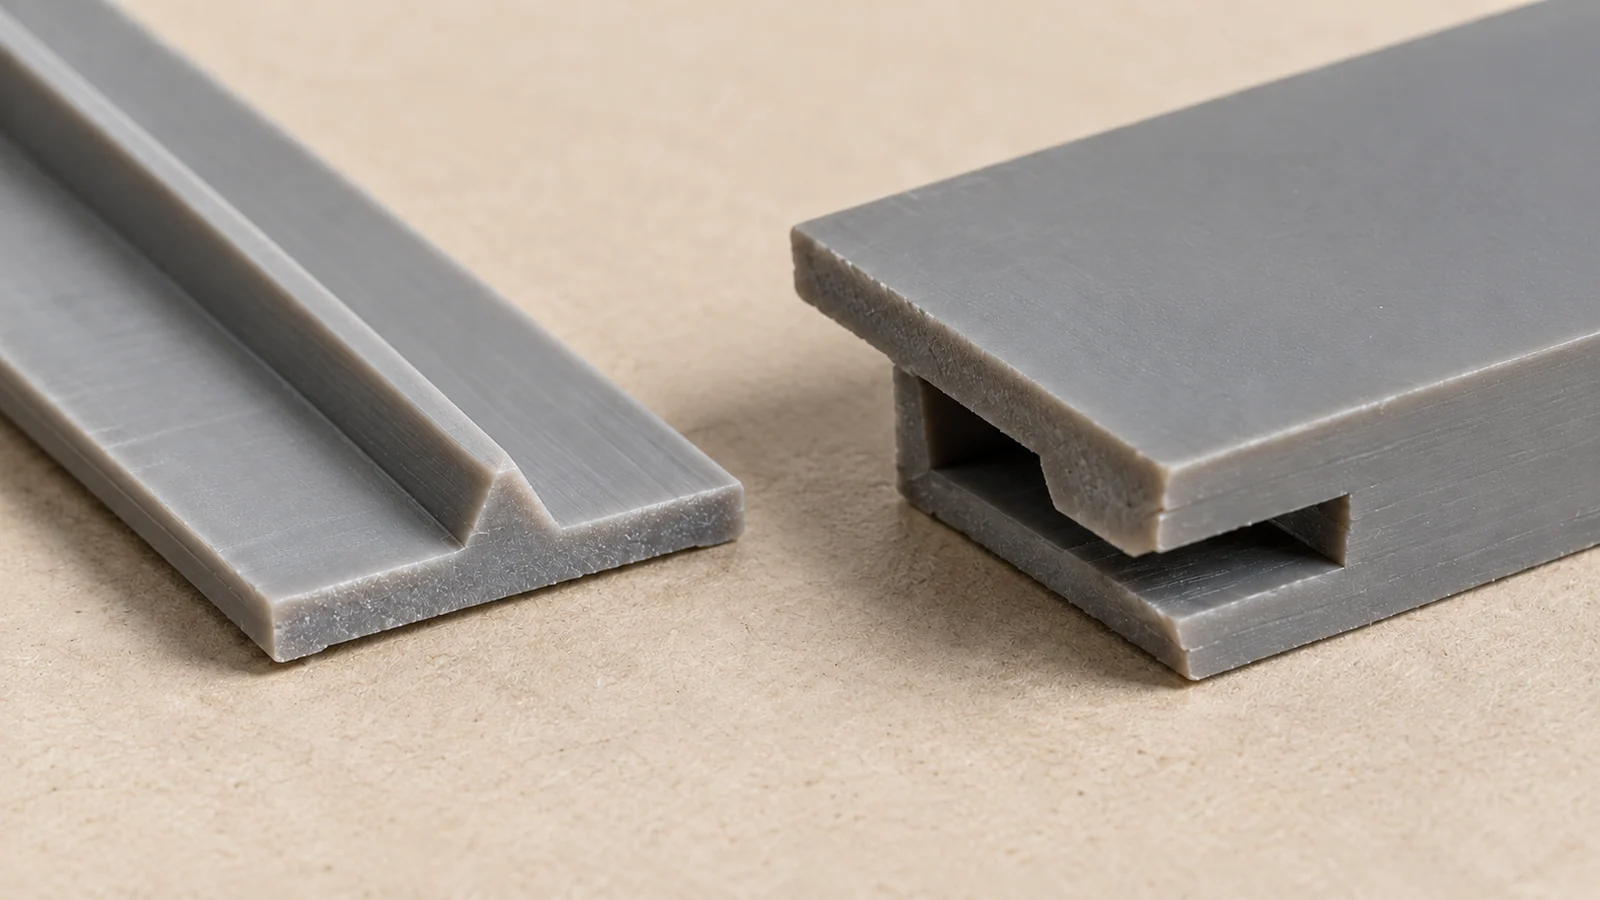
Энергетический направляющий выступ использует локальный элемент для концентрации энергии и инициирования плавления; сдвиговое соединение создает контролируемый натяг и постепенный контакт. Ни один из них не является универсально лучшим. Простой энергетический направляющий выступ может подойти для простой сборки, тогда как сдвиговое соединение может рассматриваться там, где важны непрерывная герметизация или контролируемый путь расплава. Доступная толщина стенки, доступ, косметическая поверхность и размерные допуски ограничивают выбор.
Проектируйте соединение так, чтобы расплавленный материал имел определенное место назначения. Неконтролируемый грат может испортить лицевую поверхность, загрязнить функциональный интерфейс или сделать сборку нестабильной. Предусмотрите зазор или ловушку для грата, где это уместно, избегая при этом тонких стенок, которые деформируются под зажимом. Сохраняйте энергонаправляющий элемент непрерывным там, где этого требует функция, и проверяйте разрывы у ребер, углов, бобышек и изменений сечения.
Для производственной конструкции проверьте предлагаемое соединение с фактическим процесс ультразвуковой сварки и доступ к оснастке для него. Волновод должен контактировать с поверхностью, способной передавать вибрацию, не разрушая тонкую оболочку и не вызывая изгиба всей детали.
Проектирование с учётом центрирования, жёсткости и доступа волновода

Давление при сварке может смещать или деформировать плохо зафиксированные компоненты. Добавьте элементы базирования, которые сводят половинки в повторяемое положение до начала сварки. Оснастка должна поддерживать деталь вблизи соединения, чтобы энергия не терялась на общий изгиб панели. Не полагайтесь на волновод для исправления несовпадения, которое должно контролироваться геометрией.
Зона контакта с волноводом должна быть достаточно подкреплена и доступна. Рёбра, декоративная кривизна и узкие отверстия могут усложнить передачу энергии или потребовать изготовления специального волновода. Высокая неподкреплённая стенка может вибрировать или отходить от шва. Проверьте размерную цепь допусков по формованным размерам, установочным элементам сборки и базам оснастки; одно лишь совпадение в номинальной CAD-модели не показывает, будут ли реальные детали стабильно садиться на место.
Типичные вопросы при проектном анализе
- Могут ли обе половинки сориентироваться до начала плавления соединения?
- Поддерживается ли сварной буртик оснасткой?
- Может ли грат выходить наружу, не достигая уплотняющей или видимой поверхности?
- Есть ли у волновода чёткий, повторяемый доступ?
- Могут ли усадка или коробление изменить последовательность контакта?
Проверяйте соединение по его требуемой функции
Визуально закрытый шов не доказывает, что сварка прочна или герметична. Выбирайте испытания, отражающие реальную задачу детали: могут быть актуальны испытания на растяжение или отслаивание, испытания давлением или на герметичность, размерный контроль, разрезка или климатические воздействия. Определите места отбора образцов и критерии приёмки до начала испытаний, чтобы результаты могли обосновать проектное решение.
В ходе разработки фиксируйте партию материала, состояние детали, оснастку, контакт волновода, последовательность сварки и наблюдаемое место разрушения. Если соединение не выдерживает, определите, вызвано ли это недостаточным сплавлением, плохим совмещением, изгибом детали, загрязнением или несоответствием геометрии. Корректировка настроек машины без выявления вида отказа может скрыть слабую конструкцию, а не исправить её.
Если конструкция сборки ещё допускает варианты, сравните ультразвуковую сварку с альтернативами, такими как термическая заклепка только в соответствии с теми же функциональными требованиями и планом контроля.
Часто задаваемые вопросы
Требуется ли энергетический концентратор для ультразвуковой сварки?
Ни один элемент соединения не является обязательным для всех конструкций. Энергетические концентраторы распространены, но тип соединения зависит от смолы, геометрии, требований к герметичности, внешнего вида и от того, как сборку можно зафиксировать и проконтролировать.
Может ли ультразвуковая сварка обеспечить герметичное соединение?
Непрерывный сварной шов можно спроектировать для герметизации, но результат должен быть подтверждён заданным испытанием на утечку или давлением. На результат влияют геометрия, материал, стабильность процесса и состояние деталей.
Что следует проверить перед изготовлением оснастки для сварного соединения?
Проверьте фактические марки смолы, поперечное сечение соединения, элементы базирования, размерную цепь допусков, доступ для волновода, опору в приспособлении, место выхода грата и функциональные испытания. Репрезентативные испытания должны подтвердить как повторяемость сборки, так и рабочие характеристики.
Надёжное ультразвуковое соединение — это согласованный проект детали, приспособления, материала и испытаний, а не просто настройка станка.