
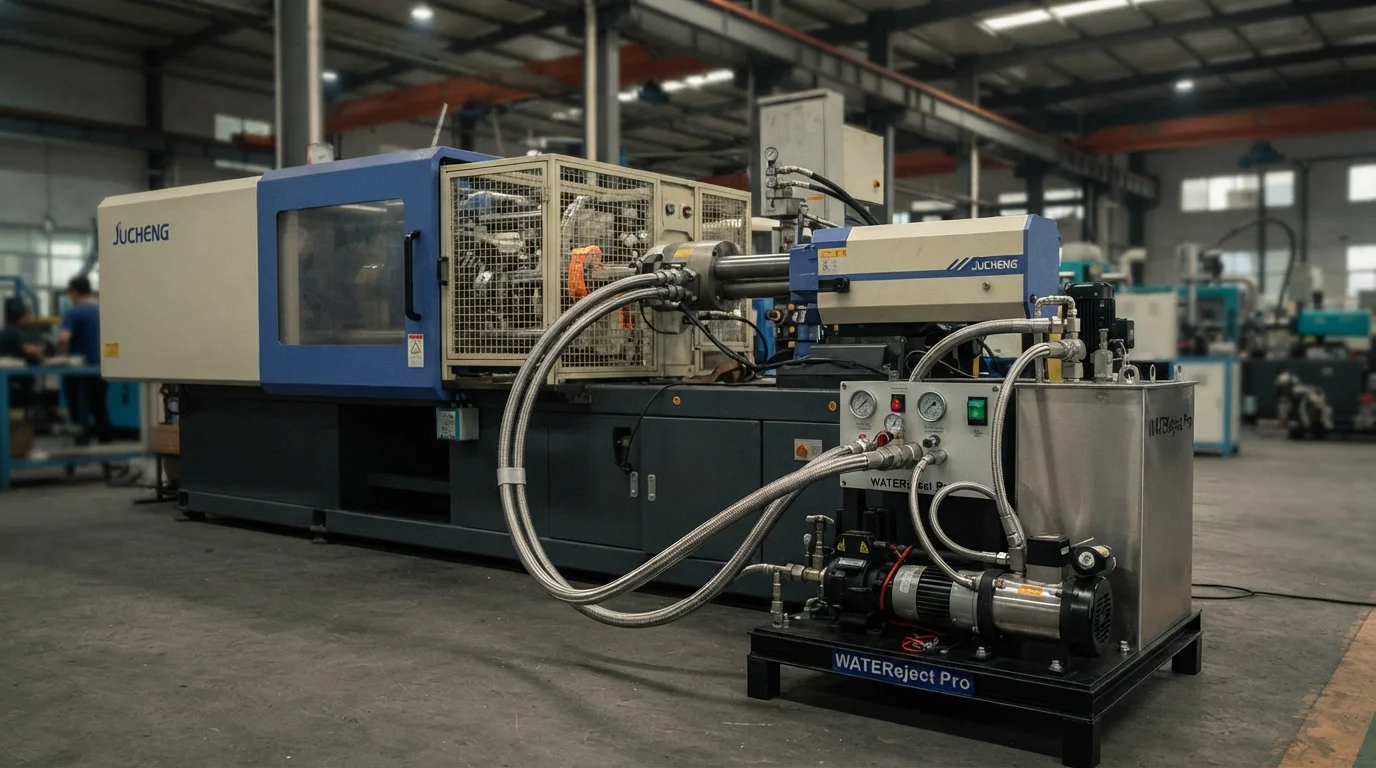
Sản xuất ống vận chuyển chất lỏng thành dày, đường ống làm mát ô tô và tay cầm kết cấu đòi hỏi phải loại bỏ lõi bên trong để giảm lượng vật liệu sử dụng và rút ngắn thời gian chu kỳ. Đúc hỗ trợ bằng khí tạo ra các kênh rỗng một cách hiệu quả, nhưng khí nitơ có nhiệt dung thấp, dẫn đến độ trễ làm mát lâu đối với thành polymer dày. Chỉ định áp suất cao đúc phun hỗ trợ bằng nước khắc phục những hạn chế nhiệt này bằng cách sử dụng nước có áp suất để tạo lõi nhựa nóng chảy. JUCHENG vận hành các tế bào sản xuất hỗ trợ bằng nước chuyên dụng, sản xuất các kênh chất lỏng bằng nhựa rỗng theo đúng tệp CAD kỹ thuật của khách hàng.
Mục lục
Công nghệ phun nước cho kênh chất lỏng rỗng & ống ô tô
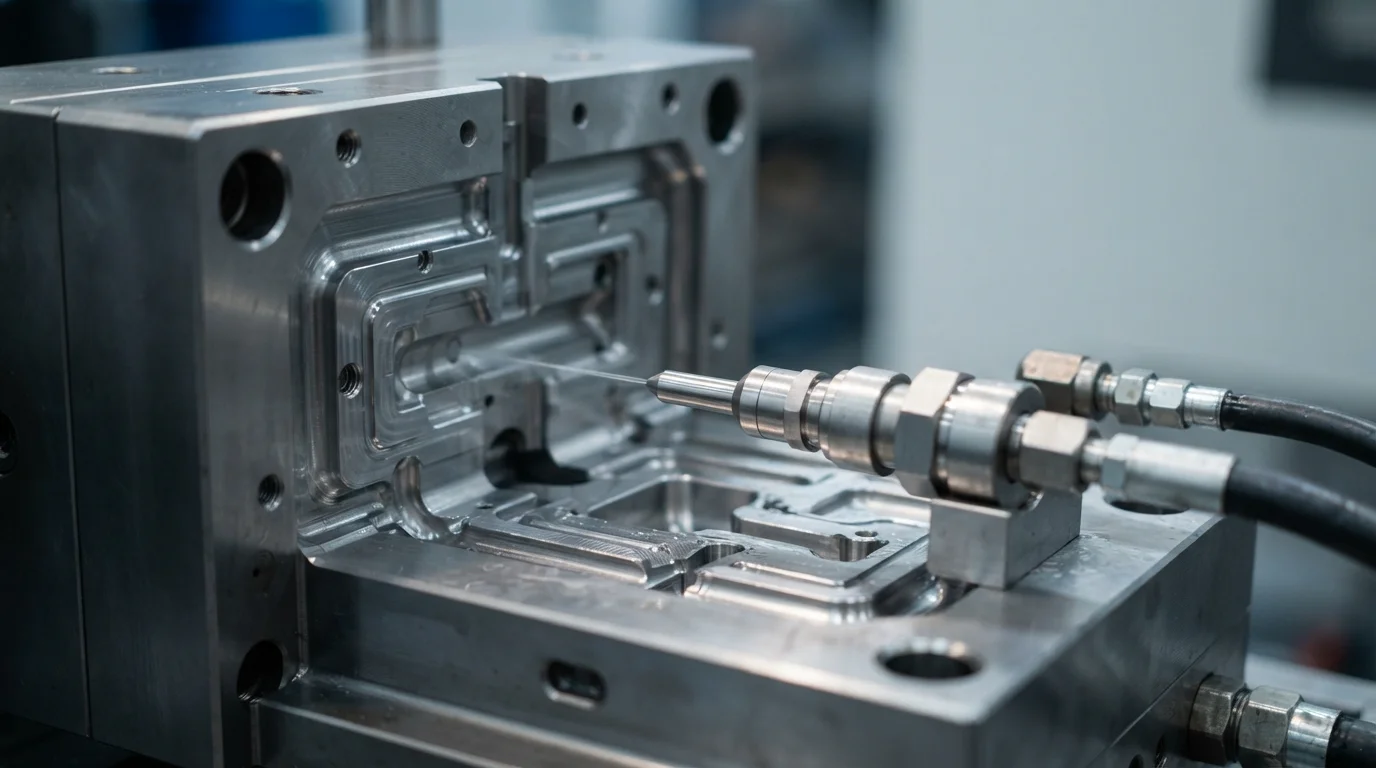
Sử dụng công nghệ phun nước bao gồm việc phun nước có áp suất vào trung tâm của khoang khuôn được điền một phần. Nước áp suất cao đẩy lõi polymer nóng chảy, đẩy nhựa lỏng về phía trước vào các giếng tràn hoặc các phần chưa được điền của khoang. Nước hoạt động như một môi trường lỏng không nén được, duy trì độ dày thành đồng đều dọc theo các đường cong ống ba chiều phức tạp. Áp suất nước không nén được ngăn chặn sự sụp đổ của thành và duy trì đường kính kênh bên trong nhất quán trong suốt chu kỳ làm mát. Ống chất lỏng ô tô được đúc với sự hỗ trợ của nước cung cấp các đường dẫn dòng chảy nhẵn, không bị cản trở cho chất làm mát động cơ và dầu thủy lực.
Trình tự quy trình phun hỗ trợ bằng nước bao gồm:
- Định lượng một phần nhựa—Tiêm một thể tích chính xác polymer nóng chảy chuẩn bị khoang cho sự dịch chuyển lõi chất lỏng.
- Nước áp suất cao xâm nhập—Bơm nước có áp suất qua các chốt kim phun chuyên dụng tạo lõi ra trung tâm polymer nóng chảy.
- Tuần hoàn nước nội bộ—Nước lạnh tuần hoàn qua lõi rỗng trích xuất năng lượng nhiệt trực tiếp từ thành bên trong.
- Xả nước và xả khí—Việc hút nước bên trong bằng khí nén sẽ làm khô kênh rỗng trước khi mở khuôn.
Tốc độ làm nguội trong khoang được tăng tốc & bề mặt bên trong nhẵn mịn
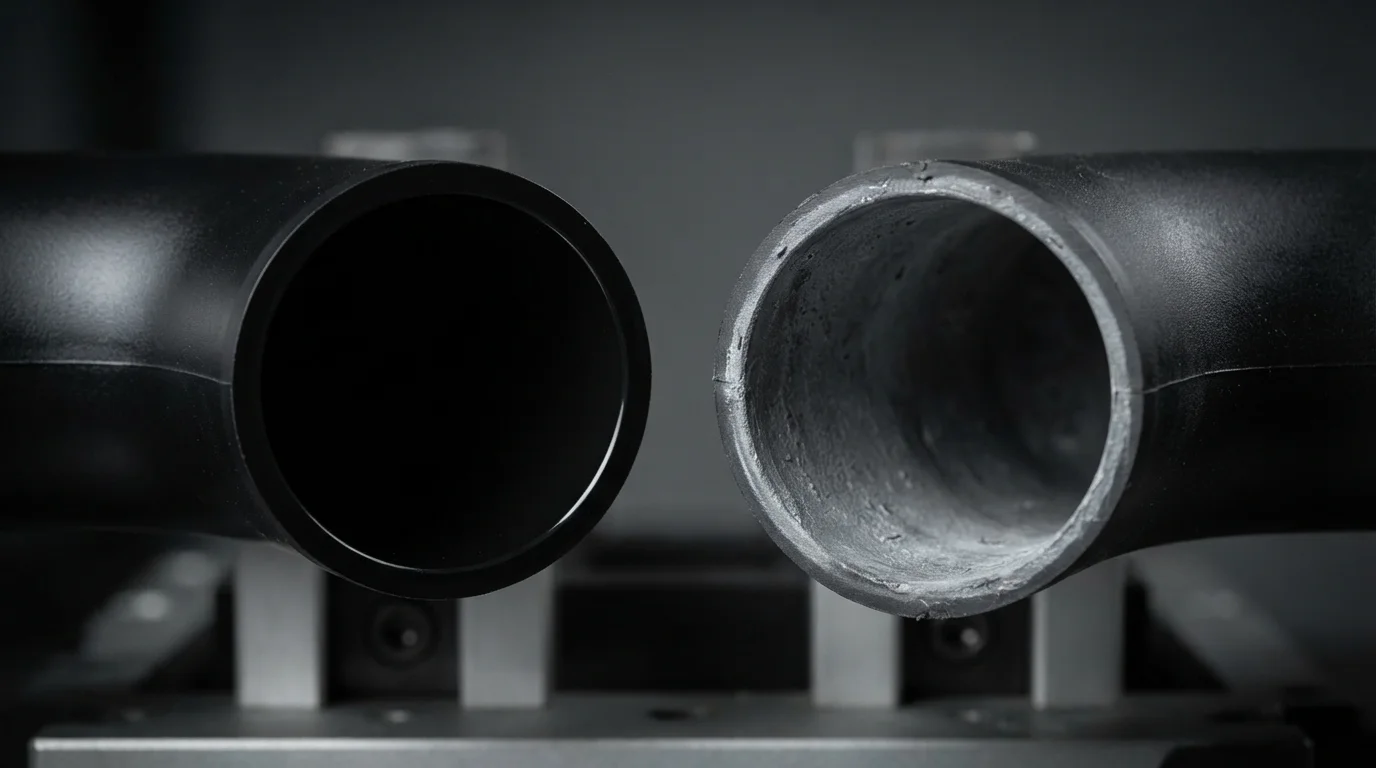
Đạt được tốc độ làm nguội trong khoang được tăng tốc là lợi thế vật lý chính của quá trình gia công hỗ trợ bằng nước so với hỗ trợ bằng khí. Nước có độ dẫn nhiệt và nhiệt dung vượt trội hơn hẳn so với khí nitơ. Tiếp xúc trực tiếp giữa nước lạnh và thành polymer bên trong giúp trích xuất năng lượng nhiệt nhanh chóng từ cả hai phía của thành chi tiết. Thời gian làm nguội giảm tới 70% so với đúc phun đặc, rút ngắn đáng kể tổng thời gian chu kỳ đối với các chi tiết kết cấu dày. Mang lại bề mặt bên trong nhẵn mịn không có mạng polymer dư hay tạo bọt da bên trong đảm bảo động lực học chất lưu tối ưu trong các ống dẫn làm mát ô tô.
Tương thích vật liệu: PA66, PBT & đường dẫn chất lỏng polypropylene
Việc lựa chọn vật liệu quyết định khả năng chống hóa chất và độ ổn định thủy phân của các ống dẫn chất lỏng rỗng. Các polymer phù hợp cho quá trình gia công hỗ trợ bằng nước bao gồm PA66-GF30, PBT, và polypropylene (PP). Các cấp nhựa phải chống lại sự thoái hóa thủy phân tạm thời trong quá trình tiếp xúc ngắn với nước nhiệt độ cao. Việc pha chế polyamide với các chất ổn định thủy phân chuyên dụng ngăn ngừa sự cắt mạch polymer trong giai đoạn phun. Các kỹ sư chọn các cấp gia cường sợi thủy tinh để đảm bảo khả năng chịu áp suất nổ cao trong các đường dẫn chất làm mát dưới nắp ca-pô ô tô.
| Cấp polymer WIT mục tiêu | Áp suất nước (bar) | Độ nhám bề mặt thành trong | Giảm thời gian làm mát (%) | Chi tiết ống dẫn WIT chính |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | Mịn (Ra < 1,6 μm) | 50% – 70% | Ống két nước & ống dầu ô tô |
| PBT-GF30(Valox 420) | 180 – 280 bar | Mịn như thủy tinh (Ra < 1,2 μm) | 55% – 70% | Vỏ van hằng nhiệt làm mát động cơ |
| Polypropylene (PP-HP500N) | 100 – 200 bar | Mịn (Ra < 2,0 μm) | 40% – 60% | Đường dẫn chất lỏng và tay nắm cửa thiết bị gia dụng |
Các câu hỏi thường gặp (FAQ)
Tại sao đúc phun hỗ trợ bằng nước lại nhanh hơn đúc hỗ trợ bằng khí?
Nước có nhiệt dung riêng và độ dẫn nhiệt cao hơn đáng kể so với khí nitơ. Việc phun nước lạnh trực tiếp vào lõi rỗng giúp hút nhiệt từ bên trong thành chi tiết, trong khi các kênh nước làm mát khuôn làm mát bên ngoài, giúp giảm thời gian chu kỳ tới 70%.
Làm thế nào để đúc hỗ trợ bằng nước tạo ra thành ống bên trong nhẵn mịn hơn?
Nước là chất lỏng không nén được, đẩy nhựa nóng chảy ép vào thành khoang với áp suất thủy tĩnh đồng đều. Áp suất chất lỏng đồng đều ngăn ngừa hiện tượng khí tạo ngón tay, tạo bọt hoặc rỗ khí bên trong thành, tạo ra đường kính trong nhẵn như thủy tinh, phù hợp cho dòng chất lỏng tốc độ cao.
Điều gì xảy ra với nước bên trong chi tiết trước khi mở khuôn?
Trước khi mở khuôn, khí nén áp suất cao được thổi để đẩy nước bên trong ra ngoài qua các van xả, quay trở lại bể thu hồi. Việc thổi khí làm khô hoàn toàn kênh rỗng bên trong, ngăn ngừa nước tràn lên bàn ép trong quá trình đẩy chi tiết ra.