
Đúc hai lần phun cho tay nắm robot là hợp lý khi một cấu trúc cứng và một bề mặt tiếp xúc mềm cần trở thành một chi tiết đúc lặp lại được duy nhất. Quyết định then chốt không chỉ là liệu cảm giác mềm có dễ chịu hơn hay không. Mà là liệu ranh giới vật liệu có thể giữ ổn định dưới lực kẹp, khi nhả, khi vệ sinh và khi chuyển động lặp lại hay không—và liệu hình học có thể được đúc mà không làm ảnh hưởng đến các đặc điểm định vị của tay nắm hay không. Hãy xác định vai trò của từng vật liệu trước khi lựa chọn trình tự khuôn.
Gán vai trò cho từng vật liệu
Chi tiết cứng nên chịu tải kết cấu, giữ các đặc điểm lắp đặt và căn chỉnh, đồng thời chống lại các lực truyền từ cơ cấu kẹp. Chi tiết mềm hơn có thể tăng độ đàn hồi hoặc tạo bề mặt tiếp xúc với cảm giác hoặc đặc tính ma sát khác. Nếu lớp mềm được kỳ vọng tự chịu tải kết cấu, thì việc phân chia vật liệu có thể đã sai.
Trước tiên hãy lập bản đồ vùng tiếp xúc và hướng lực. Tìm các mép nơi vật liệu mềm có thể bong tróc, các dải hẹp có thể bị rách, và các bề mặt chuẩn phải giữ cứng. Đồng thời xác định liệu tay nắm tiếp xúc với một hình học chi tiết hay một họ kích cỡ. Một tổ hợp vật liệu phù hợp với một bề mặt có thể không giữ được chi tiết khác một cách đáng tin cậy.
Đúc hai lần phun là một lựa chọn trong đúc phun cho robot, nhưng một ứng dụng robot không tự động đòi hỏi khuôn đa vật liệu. Chức năng của chi tiết và nhu cầu hàng năm phải biện minh cho độ phức tạp gia tăng về khuôn và thẩm định.
Chọn phương án đúc theo nhu cầu sản xuất
Đúc hai lần phun tạo hình các vùng cứng và mềm trong một trình tự đúc phối hợp trong một khuôn được thiết kế chuyên dụng. Đúc phủ cũng có thể kết hợp vật liệu, nhưng có thể dùng một chi tiết nền lần phun thứ nhất riêng biệt được chuyển hoặc định vị lại trước khi đúc vật liệu thứ hai. Sự khác biệt mang tính thực tiễn: tích hợp chu trình, độ lặp lại định vị, độ phức tạp khuôn, xử lý chi tiết và tương thích vật liệu có thể thay đổi giữa các phương án.
Đối với thiết kế khối lượng thấp hoặc thường xuyên sửa đổi, một phương án đơn giản hơn có thể giúp thay đổi lớp tiếp xúc hoặc chi tiết nền dễ dàng hơn. Đối với hình học ổn định với nhu cầu cao về đăng ký lặp lại và sản xuất tích hợp, khuôn hai lần phun có thể đáng để đánh giá. Hãy so sánh toàn bộ quy trình sản xuất và bảo trì, không chỉ số bước đúc.
| Phương án | Mức độ phù hợp tiềm năng | Quyết định cần xác minh |
|---|---|---|
| Tay nắm một vật liệu | Một vật liệu có thể đáp ứng nhu cầu về kết cấu và tiếp xúc | Thiết kế có thực sự cần một giao diện tuân thủ riêng biệt không? |
| Đúc phủ | Có thể xử lý và định vị phôi nền của lần ép thứ nhất để thực hiện lần ép thứ hai | Có thể kiểm soát việc chuyển giao, liên kết hoặc giữ cơ học không? |
| Ép hai phát | Trình tự vật liệu tích hợp và đăng ký lặp lại là những ưu tiên | Vật liệu, hình học, nhu cầu và trình tự dụng cụ có hỗ trợ khoản đầu tư không? |
Trang quy trình ép phun hai lần của trang web mô tả quy trình tổng thể. Đối với tay kẹp robot, quyết định vẫn phụ thuộc vào từng linh kiện cụ thể và cặp vật liệu đã được xác nhận.
Đặt ranh giới cứng-mềm tránh xa vùng hỏng hóc
Ranh giới nên tuân theo chức năng của tay kẹp, không chỉ theo đường phân khuôn thuận tiện. Giữ vật liệu mềm tránh xa các chuẩn gá lắp, ghế vít và các bề mặt xác định khoảng cách ngón tay. Nếu giao diện kết thúc tại một góc nhọn hoặc cạnh tiếp xúc chịu cắt cao, tải trọng lặp lại có thể làm bong hoặc mài mòn vật liệu tại đó.
Tính tương thích của vật liệu phải được xác lập ở cấp độ mác vật liệu. Độ bám dính không được đảm bảo cho mọi tổ hợp nhựa nhiệt dẻo cứng và elastomer. Thiết kế giữ cơ học ở nơi ứng dụng cần, và đảm bảo các đặc điểm đó không tạo ra các tiết diện mỏng, khó điền đầy hoặc khó tháo khuôn. Cần elastomer nhiệt dẻo được lựa chọn cho môi trường tay kẹp cụ thể, không chỉ dựa trên độ cứng danh nghĩa.
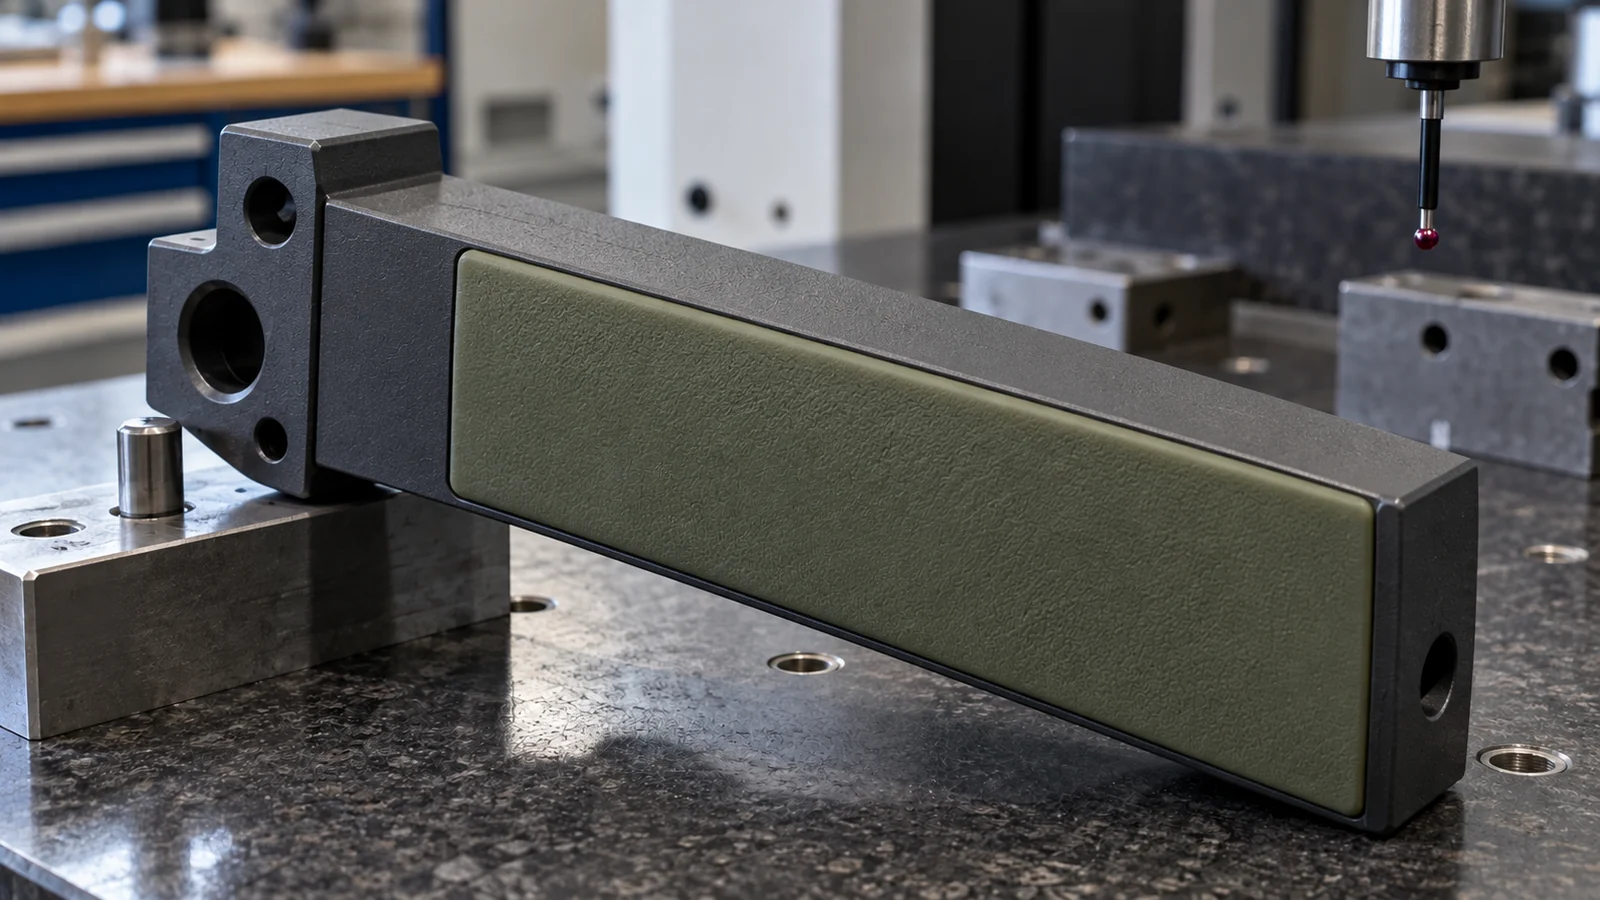
Xem xét sự khác biệt về độ co ngót và làm nguội giữa hai vật liệu. Nếu thân cứng bị biến dạng khi lần ép mềm hơn nguội đi, chi tiết cuối cùng có thể mất độ phẳng hoặc dịch chuyển cạnh tiếp xúc. Đánh giá vị trí cổng phun, hướng dòng chảy, thoát khí, chặn khuôn và làm nguội như một hệ thống. Ranh giới cũng cần tiêu chí chấp nhận rõ ràng về ngoại quan và kích thước để kiểm tra có thể phân biệt biến thiên thẩm mỹ với khuyết tật giao diện thực sự.
Thiết kế khuôn xoay quanh định vị và trình tự
Lần ép thứ hai phải tiếp cận được vùng dự định trong khi lần ép thứ nhất được đỡ và định vị. Tùy thuộc vào khái niệm dụng cụ, việc này có thể bao gồm di chuyển phôi nền giữa các lòng khuôn, xoay một miếng chèn hoặc bàn ép, hoặc một trình tự được kiểm soát khác. Cách bố trí chính xác phụ thuộc vào hình học chi tiết và thiết bị; không chọn cơ cấu trước khi xác nhận khả năng tiếp cận, khe hở và cách giữ phôi của lần ép thứ nhất.
Xem xét những bề mặt nào được đúc ở mỗi giai đoạn, nơi các chặn khuôn gặp nhau và ba via sẽ ảnh hưởng đến tay kẹp như thế nào. Phôi nền của lần ép thứ nhất phải chịu được lần ép thứ hai mà không bị dịch chuyển hoặc biến dạng. Định vị chi tiết từ các chuẩn ổn định và lập kế hoạch kiểm tra cho ranh giới, kích thước lắp đặt và bề mặt tiếp xúc—không chỉ đường viền tổng thể.
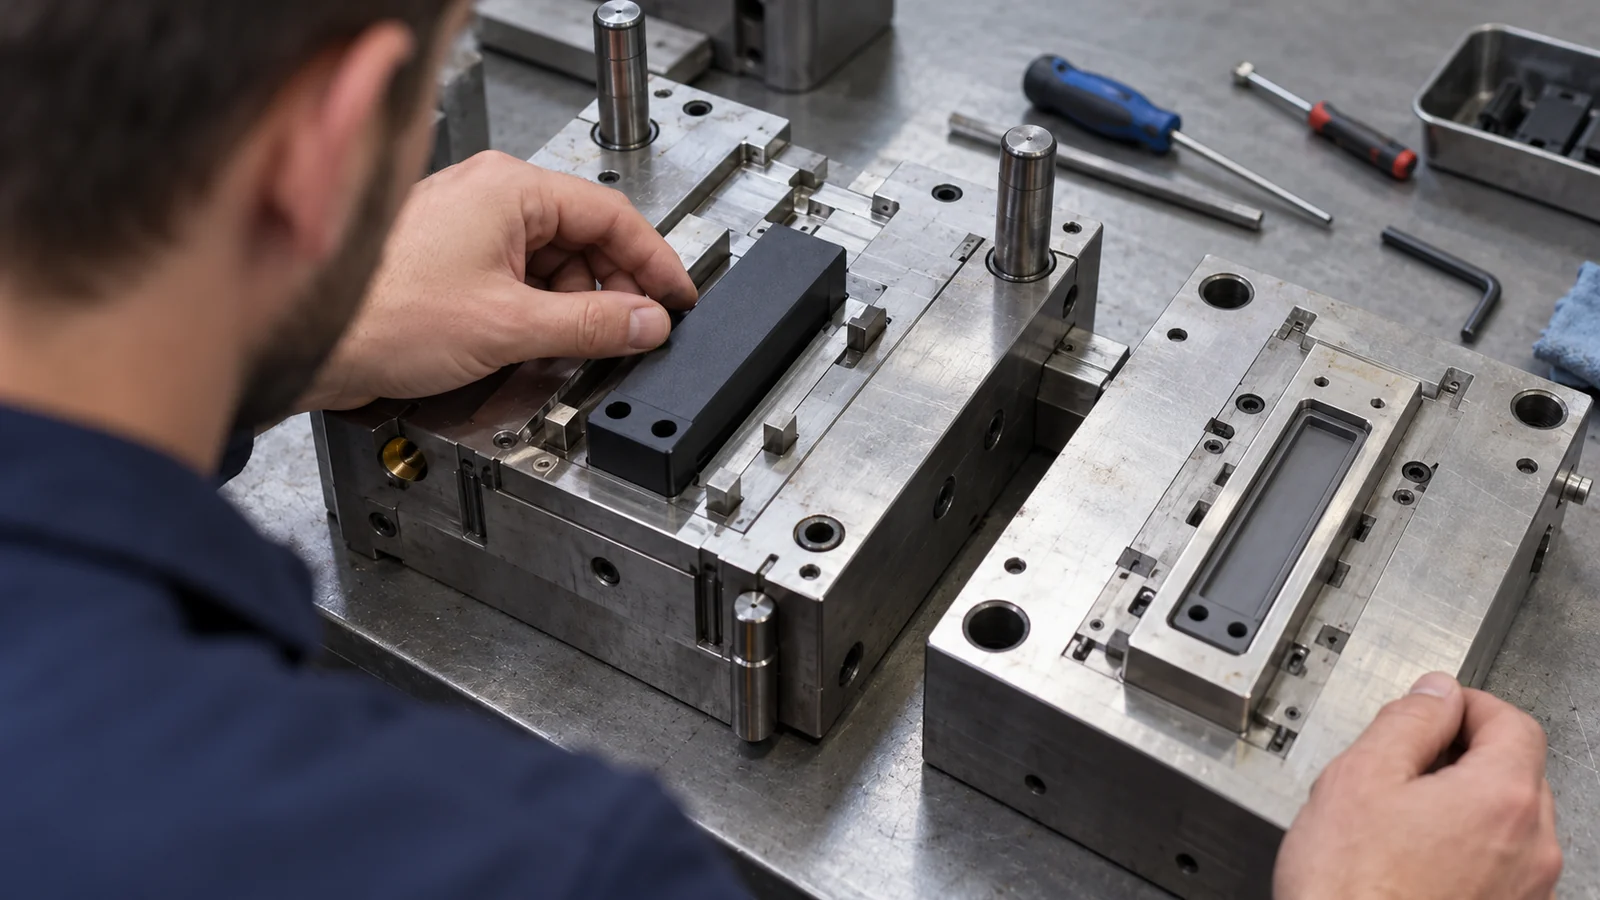
Việc thay dao cũng có thể ảnh hưởng đến bảo trì. Hãy hỏi cách dụng cụ tách ra để vệ sinh, cách phát hiện mài mòn tại bề mặt tiếp xúc vật liệu, và những cài đặt quy trình nào được kiểm soát giữa các lần ép. Mục tiêu không phải là tối đa hóa tự động hóa một cách trừu tượng; mà là tạo ra một bề mặt tiếp xúc có thể lặp lại mà không khiến dụng cụ trở nên khó bảo trì một cách không cần thiết.
Chứng minh bề mặt tiếp giáp trên tay nắm thành phẩm
Việc đánh giá năng lực nên kiểm tra toàn bộ bộ kẹp, không chỉ một tấm vật liệu. Hình học thành phẩm quyết định áp lực tiếp xúc, biến dạng, tải trọng bóc tách và hành vi nhả khuôn. Hãy sử dụng phôi đại diện và trình tự vận hành thực tế khi có thể.
- Kiểm tra hình học: đo các datum, khoảng cách hàm kẹp, độ phủ lớp mềm và vị trí ranh giới.
- Kiểm tra tiếp xúc: đánh giá trượt, vết in trên chi tiết và độ lặp lại với các bề mặt đại diện.
- Kiểm tra độ bám dính và khả năng giữ: tìm hiện tượng bong tróc, rách, ba via và dịch chuyển sau khi lặp chu kỳ.
- Bao gồm môi trường: lặp lại các kiểm tra liên quan sau khi tiếp xúc với chất tẩy rửa, dầu, nhiệt độ hoặc mài mòn.
- Xem xét khả năng bảo trì: xác nhận bộ kẹp có thể được tháo ra, vệ sinh và thay thế mà không làm hỏng bề mặt tiếp xúc.
Nếu chỉ cần cải thiện bề mặt tiếp xúc, một tấm đệm có thể thay thế có thể dễ bảo trì hơn. Nếu chọn chi tiết đúc nhiều vật liệu, hãy ghi lại các cấp vật liệu, tiêu chí ranh giới, phương pháp thử nghiệm và điều kiện phục vụ dự kiến trước khi phát hành thiết kế.
Câu hỏi thường gặp
Đúc hai lần có luôn tốt hơn đúc phủ không?
Không. Đúc hai lần có thể tích hợp trình tự, nhưng có thể làm tăng độ phức tạp của khuôn. Đúc phủ hoặc tấm đệm có thể thay thế có thể phù hợp hơn tùy thuộc vào sản lượng, hình học, khả năng tương thích vật liệu, các lần sửa đổi và nhu cầu bảo trì.
Một lớp đúc mềm có tự động liên kết với lớp đúc cứng không?
Không. Việc liên kết phụ thuộc vào các cấp vật liệu cụ thể và điều kiện quy trình. Hãy xác nhận tính tương thích và cân nhắc đến việc giữ cơ học khi bề mặt tiếp giáp phải chịu lực bong tróc hoặc cắt.
Cần đưa những gì vào buổi đánh giá thiết kế?
Cung cấp cả hai cấp vật liệu, toàn bộ CAD cụm tay nắm, điều kiện tiếp xúc, biên dạng tải trọng và chuyển động, môi trường làm sạch, nhu cầu hàng năm và tiêu chí nghiệm thu đối với hiện tượng trượt, mài mòn và tính toàn vẹn của bề mặt tiếp giáp.