
Việc chuyển đổi các tệp CAD linh kiện nhựa 3D phức tạp thành sản xuất hàng loạt đòi hỏi kỹ thuật khuôn chắc chắn và quản lý nhiệt chính xác. Bố trí lòng khuôn không đúng, góc thoát khuôn không đủ, hoặc cổng dẫn dòng chảy cân bằng kém dẫn đến vết lõm bề mặt, cong vênh chi tiết quá mức và hỏng khuôn sớm. Mô hình hóa dụng cụ 3D tỉ mỉ dự đoán động lực học dòng chảy polymer và hành vi làm mát trước khi cắt thép, đảm bảo sản xuất hàng loạt năng suất cao. Hướng dẫn kỹ thuật này xem xét các giao thức đánh giá DfM, chiến lược đặt cổng kênh nóng và tiêu chí lựa chọn thép dụng cụ.
Mục lục
Kỹ thuật khuôn 3D nội bộ & Đánh giá DfM miễn phí trong vòng 24 giờ
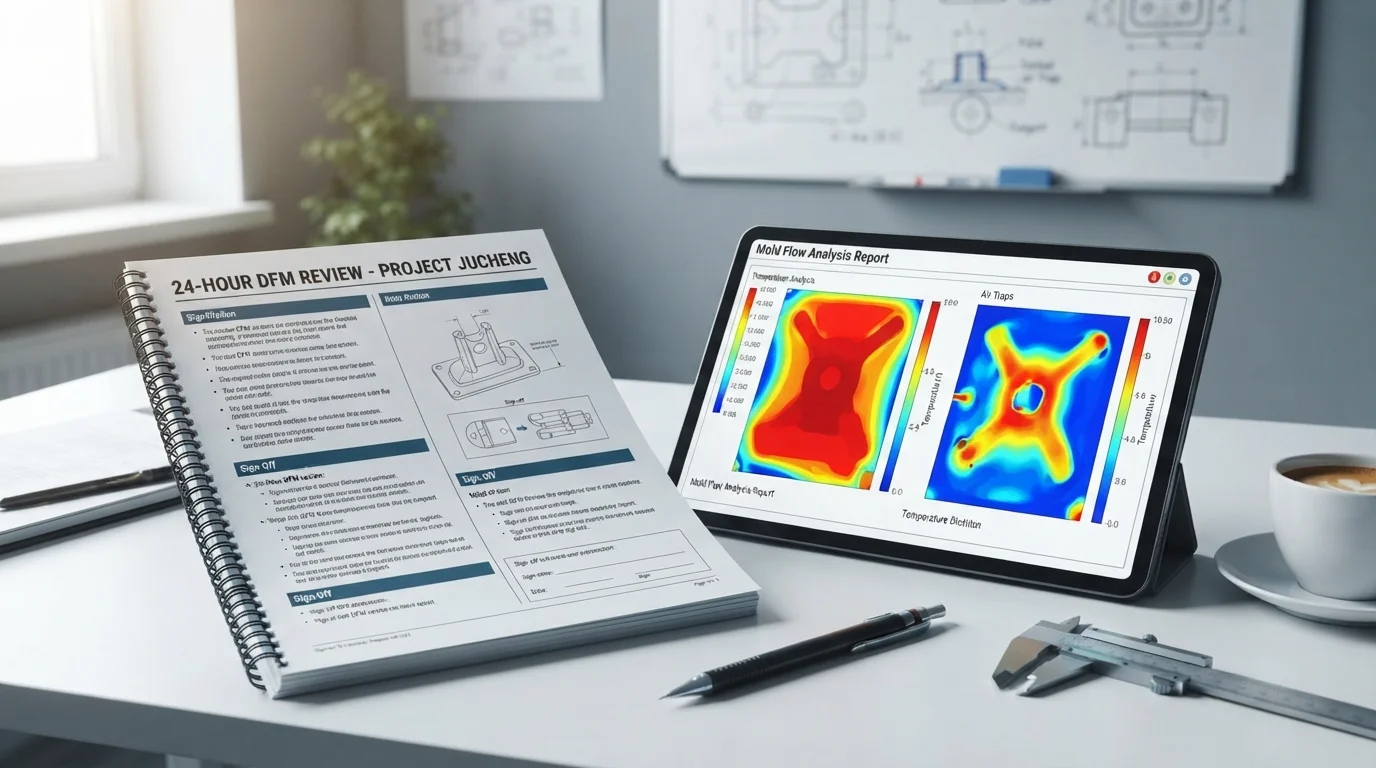
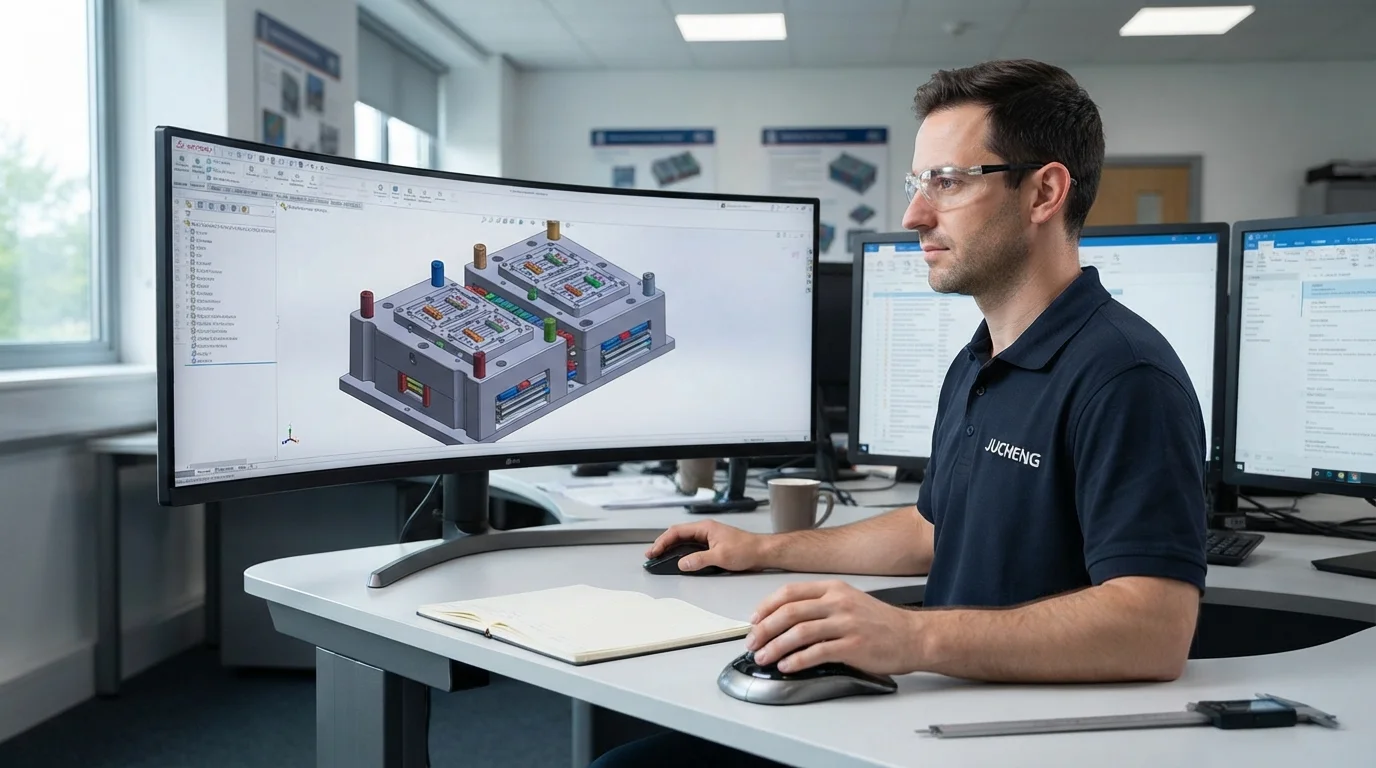
Thực hiện chuyên nghiệp thiết kế khuôn ép phun bắt đầu với báo cáo Thiết kế cho khả năng sản xuất (DfM) toàn diện được tạo trong vòng 24 giờ sau khi gửi tệp 3D. Đánh giá kỹ thuật đánh giá độ đồng đều độ dày thành danh nghĩa, độ đầy đủ góc thoát khuôn và cơ cấu tác động bên lõi. Xác định sớm các bẫy khí tiềm ẩn và tập trung khối lượng cục bộ ngăn ngừa sửa đổi thép tốn kém sau khi bắt đầu chế tạo khuôn. Phần mềm mô hình hóa rắn 3D xây dựng cụm lõi và lòng khuôn chi tiết, tấm đẩy dẫn hướng và cơ cấu trượt tùy chỉnh. Hợp tác DfM chủ động đảm bảo đẩy chi tiết liền mạch và tối ưu hóa thời gian chu kỳ trong sản xuất.
Các thông số đánh giá kỹ thuật DfM quan trọng bao gồm:
- Đánh giá độ dày thành danh nghĩa—Đánh giá mặt cắt ngang đảm bảo tốc độ làm mát polymer đồng đều và ngăn ngừa hình thành vết lõm.
- Phân tích góc thoát khuôn—Xác minh độ côn bề mặt thẳng đứng đảm bảo đẩy chi tiết trơn tru mà không tạo vết kéo.
- Định nghĩa đường phân khuôn—Định vị đường phân khuôn dọc theo ranh giới chi tiết tự nhiên ngăn ngừa ba via thẩm mỹ trên bề mặt ngoại quan.
- Lập kế hoạch bố trí đẩy phôi—Việc đặt các chốt đẩy và cơ cấu ống lót trên các bề mặt bên trong không lộ diện giúp giữ nguyên tính thẩm mỹ bên ngoài.
Kỹ thuật bố trí manifold hot runner, cổng phun & mặt phân khuôn
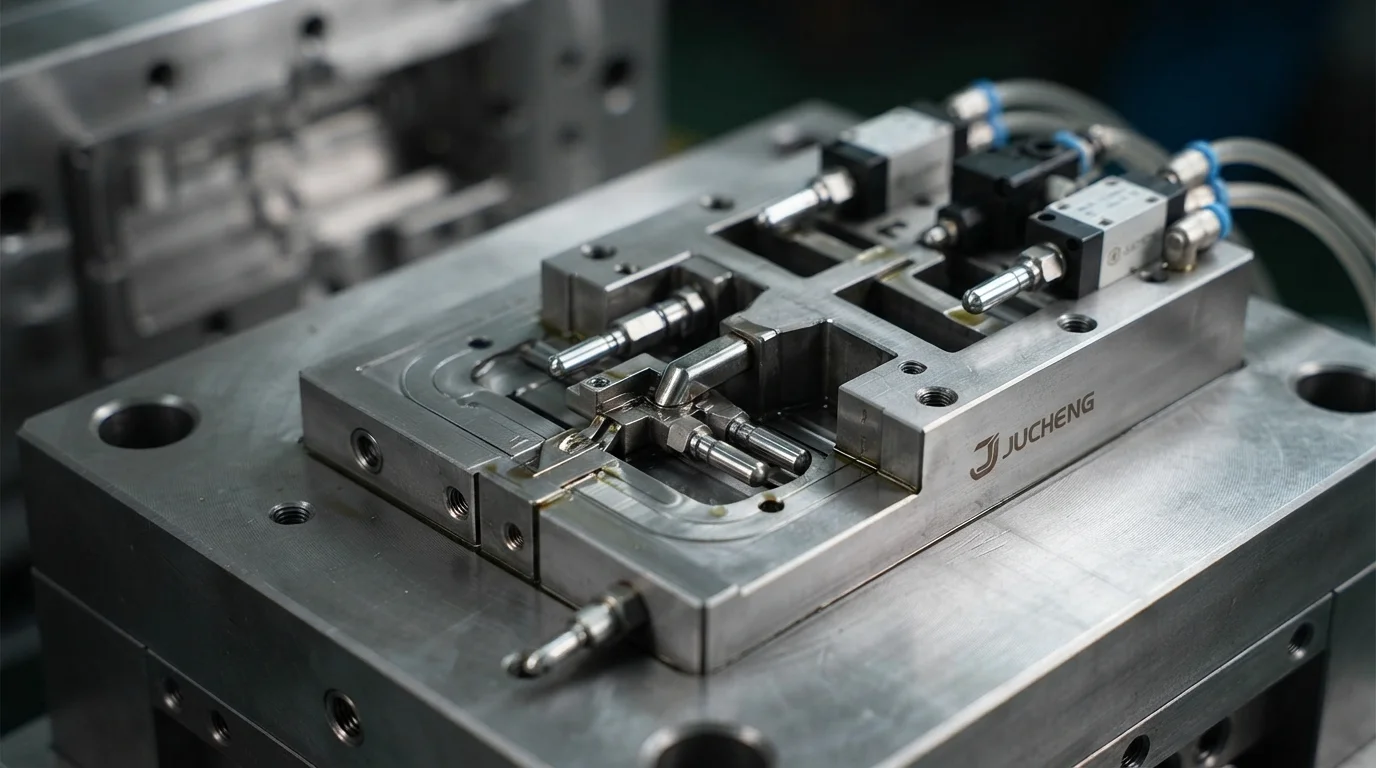
Tối ưu hóa hệ thống manifold hot runner và vị trí cổng phun quyết định tính đối xứng của dòng chảy làm đầy lòng khuôn và vị trí đường hàn kết cấu. Hot runner điều khiển bằng van kiểm soát chính xác mặt tràn dòng chảy nóng chảy, loại bỏ lãng phí cuống phun và ngăn ngừa vết tích cổng phun trên các bề mặt ngoại quan. Các bố trí cold runner thông thường sử dụng cổng phun ngầm hoặc cổng phun cạnh để phân phối nhựa nóng chảy vào các chi tiết kết cấu nhỏ hơn. Việc đặt cổng phun tại tiết diện dày nhất cho phép nhựa nóng chảy chảy vào các phần mỏng một cách trơn tru, ngăn ngừa lỗi thiếu nhựa. Kỹ thuật mặt phân khuôn kết hợp các gờ thép đóng kín chặt để duy trì độ kín không có ba via trong quá trình nén áp suất cao.
Lựa chọn thép dụng cụ tôi cứng (S136, H13) cho khuôn SPI Class 101
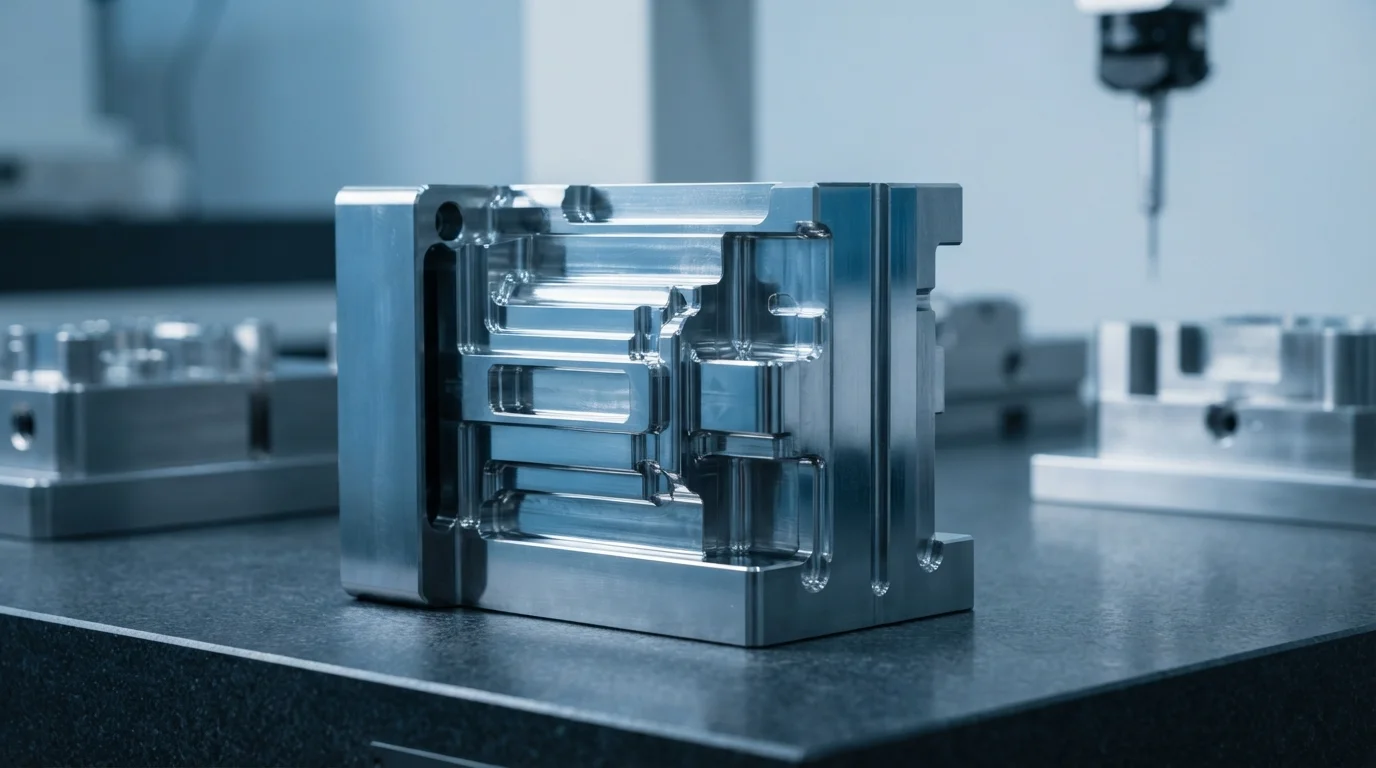
Việc lựa chọn thép dụng cụ quyết định tuổi thọ khuôn, độ dẫn nhiệt và khả năng chống ăn mòn hóa học trước khí thoát ra từ polymer. Chế tạo khuôn SPI Class 101 đòi hỏi các loại thép tôi cứng cao cấp như S136不锈钢 和 H13工具钢, được xử lý nhiệt đến HRC 48-52. Thép S136 hàm lượng crôm cao cung cấp khả năng chống ăn mòn vượt trội trước khí chống cháy thoát ra từ các polymer kỹ thuật như PA66-GF30 hoặc PC/ABS. Thép H13 tôi cứng mang lại độ dai va đập cao cho các dụng cụ kết cấu nặng hoạt động dưới lực kẹp cao liên tục. Thiết kế khuôn ép phun tiên tiến kết hợp thép lòng khuôn phù hợp với các mạch làm mát phù hợp hình dạng, đạt tuổi thọ sản xuất vượt quá 1.000.000 chu kỳ.
| Mác Thép Dụng cụ | Độ cứng (HRC) | Khả năng chống ăn mòn | Mức độ đánh bóng | Ứng dụng dụng cụ chính |
|---|---|---|---|---|
| Thép không gỉ S136 | HRC 48 – 52 | Đặc biệt (Crom cao) | Hoàn thiện gương SPI A-1 | Bộ phận trong suốt y tế & nhựa FR ăn mòn |
| Thép dụng cụ H13 | HRC 46 – 50 | Trung bình | Đánh bóng cao SPI B-1 | Vỏ kết cấu nặng & nylon gia cường thủy tinh |
| Thép P20 tôi trước | HRC 28 – 32 | Tiêu chuẩn | Hoàn thiện thương mại SPI C-1 | Khuôn cầu & khuôn sản xuất khối lượng thấp |
Các câu hỏi thường gặp (FAQ)
Tại sao đánh giá DfM trong 24 giờ là thiết yếu trước khi bắt đầu chế tạo khuôn?
Đánh giá DfM trong 24 giờ xác định các rủi ro hình học chi tiết như góc thoát khuôn không đủ, thành dày và góc trong nhọn trước khi cắt thép khuôn. Phát hiện sớm những vấn đề này cho phép kỹ sư sửa đổi tệp CAD, ngăn ngừa sửa lại khuôn tốn kém và chậm trễ chế tạo khuôn kéo dài. Đánh giá DfM chủ động đảm bảo điền đầy khuôn tối ưu và tháo chi tiết sạch từ ngày đầu tiên.
Khi nào nên sử dụng ống góp hot runner cổng van thay vì kênh dẫn nguội?
Ống góp hot runner cổng van lý tưởng cho khuôn nhiều lòng khuôn, chi tiết kết cấu lớn và bộ phận yêu cầu thẩm mỹ nơi không cho phép vết cổng. Hot runner loại bỏ phế liệu cuống phun và kênh dẫn, giảm chi phí nhựa đơn vị. Kênh dẫn nguội kinh tế hơn cho khuôn nguyên mẫu hoặc sản xuất khối lượng thấp khi ưu tiên chi phí NRE ban đầu thấp hơn.
What is the difference between S136 and H13 tool steel for injection molds?
S136 is a high-chrome stainless steel offering exceptional corrosion resistance and SPI A-1 mirror polishability, making it ideal for medical and optical clear parts. H13 is an ultra-tough hot-work tool steel providing high fatigue strength and impact resistance for heavy structural components. Both steels are hardened to HRC 48-52 for SPI Class 101 mold guarantees exceeding 1,000,000 shots.