
Erken CAD tasarım aşamalarında doğru polimer kapsülleme sürecinin seçilmesi, bir montajın mekanik dayanım, sızdırmazlık ve maliyet hedeflerini karşılayıp karşılamayacağını belirler. Ürün geliştirme ekipleri, özellikle kalıp boşluğuna önceden şekillendirilmiş metal elemanlar yerleştirme ile sert plastik çerçeveler üzerine esnek elastomerler katmanlama arasında karar verirken çok malzemeli kalıplama tekniklerini sıklıkla karıştırır.
Metal-plastik kapsülleme ile yumuşak-sert polimer üzerine kalıplama arasındaki temel farklılıkları anlamak, kalıp yeniden tasarımlarını önler ve optimum malzeme bağlanmasını sağlar. Alt tabaka uyumluluğu, kalıp çekirdek mekaniği ve çevrim süresi ödünleşimlerinin değerlendirilmesi, mühendislerin doğru üretim yolunu seçmesini sağlar. Bu teknik karşılaştırma, yapısal tanımları, kalıp mimarilerini ve uygulama seçim kriterlerini analiz eder.
İçindekiler
Temel Yapısal Farklılıklar: Metal Üzerine Plastik ile Sert Reçine Üzerine Yumuşak
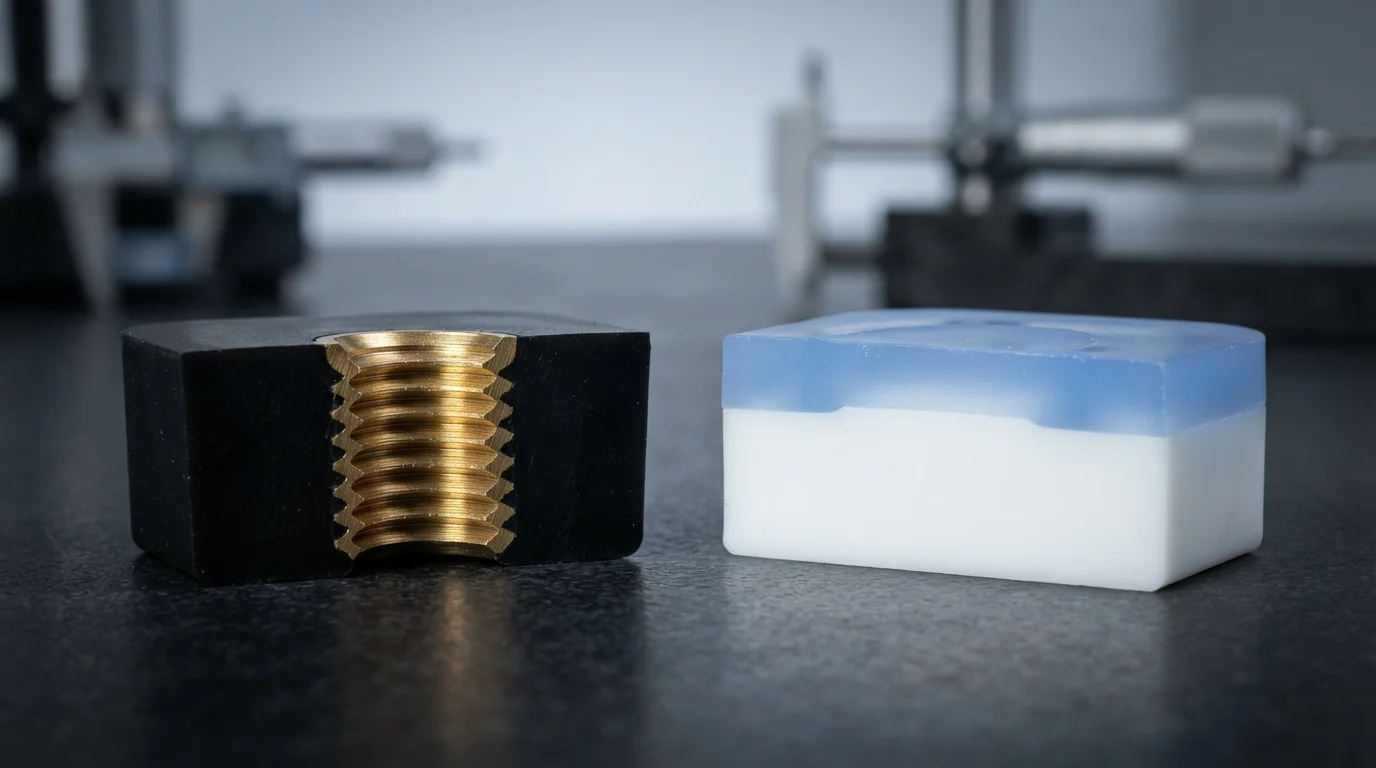
Analiz üzerine kalıplama ile insört kalıplama alt tabaka malzemesinin ve birincil işlevsel hedeflerin tanımlanmasıyla başlar. Özel insert kalıplama pirinç dişli saplamalar, bakır bara çubukları veya elektronik sensörler gibi önceden şekillendirilmiş plastik olmayan alt tabakaları polimer enjeksiyonundan önce doğrudan kalıp boşluğunun içine yerleştirir. Eriyik plastik, tek bir enjeksiyon atışı sırasında metal insörtü kapsüller ve soğuma sırasında kalıcı bir mekanik kilit oluşturur.
Buna karşılık, üst kalıplama mevcut bir plastik bileşenin üzerine ikincil bir termoplastik veya elastomerik reçine katmanlar. Birincil enjeksiyon, sert plastik şasiyi ABS, polikarbonat (PC), veya PA66. gibi malzemelerden kalıplar. İkincil enjeksiyon daha sonra TPE veya TPU gibi esnek bir polimeri sert çerçevenin üzerine kalıplayarak yumuşak dokunuşlu tutamaklar, ergonomik kollar veya entegre su geçirmez contalar üretir.
Kalıp Tasarımı, Bağlanma Kimyası ve Çevrim Süresi Karşılaştırması
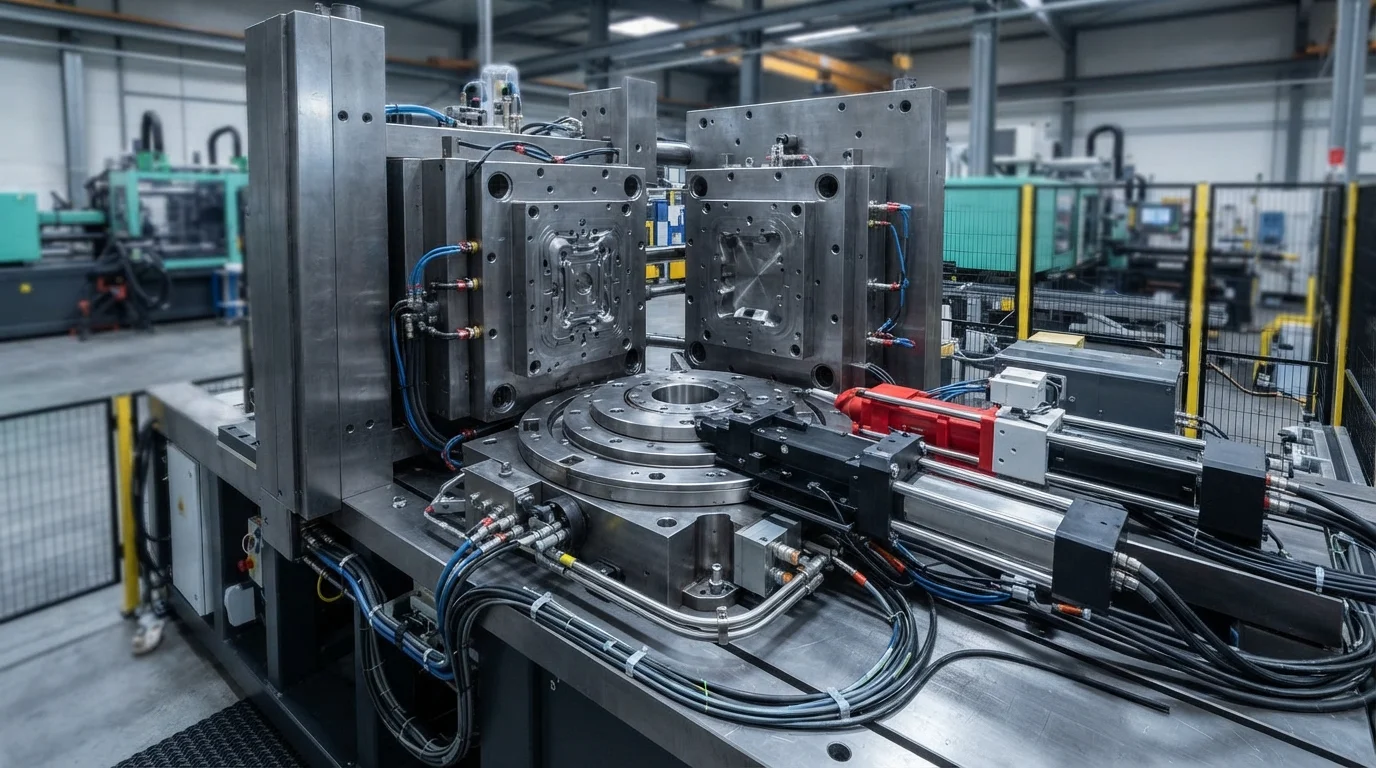
Bu iki kalıplama metodolojisi arasında takım konfigürasyonları ve bağlanma mekanizmaları önemli ölçüde farklılık gösterir. Insert kalıp tabanları, metal insertleri takım çeliğine sıkıca tutarak yüksek hızlı eriyik akışı altında yer değiştirmesini önlemek için özel maça konumlandırma pimleri, mıknatıslar veya vakum portları içerir. Üst kalıplama takımları, yumuşak kauçuk akış hatlarını kontrol etmek için özel kapama çeliği sınırları kullanır ve genellikle çift atışlı döner plakalar veya 2K transfer kalıpları kullanır.
Arayüzey yapışma mekaniği de iki süreç arasında temelden farklılık gösterir. Insert kapsülleme, büzülen reçinenin metal insert içine işlenmiş tırtıklı kanallara veya alt kesimlere sıkıca kilitlendiği mekanik kilitlemeye dayanır. Üst kalıplama ise öncelikle, sıcak ikinci atış reçinesinin sert plastik alt tabakanın dış yüzey katmanını eriterek dolaşık bir moleküler sınır oluşturduğu kimyasal kaynaşmaya dayanır.
| Süreç Ölçütü | Özel Insert Kalıplama | Özel Elastomerik Üst Kalıplama | Birincil Mühendislik Önerisi |
|---|---|---|---|
| Alt Tabaka Malzeme Türü | Önceden şekillendirilmiş metaller (Pirinç, Bakır, Çelik) | Sert termoplastikler (ABS, PC, PA66) | Yüksek tork/çekme mukavemetli bağlantı elemanları için insert kalıplamayı seçin |
| Arayüzey Yapışma Tipi | Saf Mekanik Tırtıllı Kilitlenme | Kimyasal Moleküler Kaynaşma (Karşılıklı Difüzyon) | IP67 sızdırmazlıklar ve yumuşak dokunuşlu tutamaklar için üst üste kalıplamayı seçin |
| Kalıp Çekirdek Karmaşıklığı | Konumlandırma pimleri ve yüzer kapatma çeliği | Döner plakalar veya 2K transfer boşlukları | Insert kalıplama, düşük hacimler için daha düşük başlangıç NRE sunar |
Hangi Süreç 3D Tasarımınıza Uygun? Mühendislik Seçim Matrisi
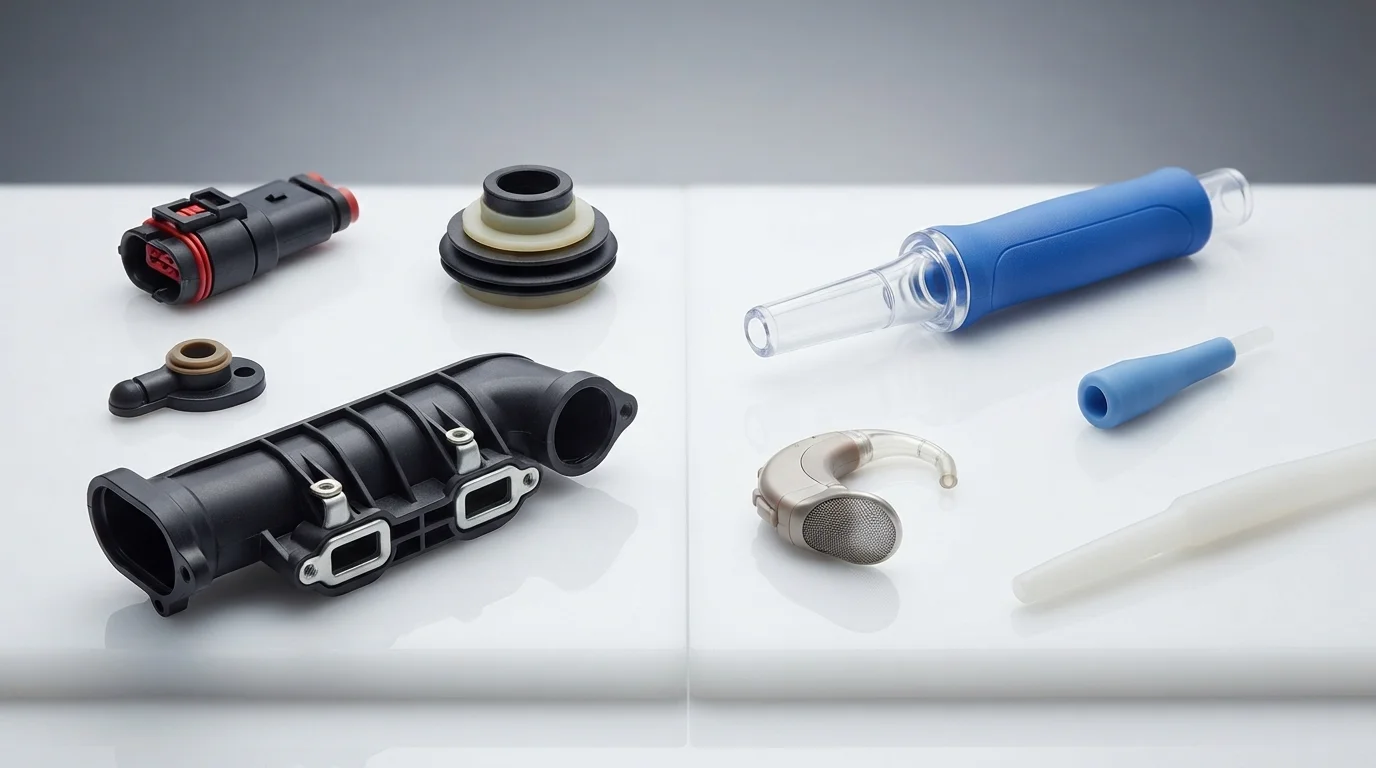
İki süreç arasında seçim yapmak, 3D parça geometrisinin birincil fonksiyonel gereksinimlerine bağlıdır. Yüksek diş çekme kuvveti, yüksek voltajlı elektriksel izolasyon veya metalik elektriksel iletkenlik gerektiren projeler kesinlikle insert kapsülleme talep eder. Dokunsal ergonomi, titreşim sönümleme, IP67 sıvı sızdırmazlığı veya çok renkli yüzey kozmetiği gerektiren bileşenler en çok elastomerik üst üste kalıplamadan fayda sağlar.
Üst üste kalıplama ile insert kalıplamayı anlamak, üreticilere hacim üretimi için doğru insert kalıplama yöntemini seçmede rehberlik eder. Erken bir 24 saatlik DfM incelemesi yapmak, takım çeliği kesilmeden önce kapatma yüzeyi geometrisini, çekme açılarını ve alt tabaka duvar kalınlıklarını doğrular.
Sıkça Sorulan Sorular (SSS)
Üst üste kalıplama ve insert kalıplama tek bir bileşende birleştirilebilir mi?
Her iki prosesin birleştirilmesi, karmaşık elektromekanik donanımlarda yaygın olarak uygulanır. Önce metal bir pirinç insert, yapısal gövdeyi oluşturmak üzere sert cam elyaf takviyeli naylon ile üst kalıplanır (overmolding), ardından ergonomik bir tutuş veya su geçirmez bir sızdırmazlık oluşturmak için dış yüzeye yumuşak bir TPE elastomer üst kalıplanır.
Düşük hacimli üretim için hangi proses daha düşük başlangıç kalıp maliyetleri sunar?
Insert kalıplama, genellikle elle yüklenen gevşek maçalarla tek vuruşlu kalıp tabanları kullandığı için düşük hacimli üretimlerde daha düşük başlangıç kalıp maliyetleri sunar. Üst kalıplama ise genellikle iki ayrı kalıp takımı veya karmaşık 2K döner plaka takımı gerektirir; bu da başlangıçtaki tekrarlanmayan mühendislik giderlerini artırır.
Üst kalıplama ile insert kalıplama arasında kimyasal bağlanma gereksinimleri nasıl farklılık gösterir?
Insert kalıplama tamamen mekanik tutunmaya dayanır; çünkü erimiş plastik metal insertlerle kimyasal olarak bağlanamaz. Üst kalıplama ise uyumlu reçine aileleri arasındaki kimyasal karşılıklı difüzyona bağlıdır ve kenar soyulmasını önlemek için alt tabakanın ön ısıtılmasını ve eriyik sıcaklığının eşleştirilmesini gerektirir.