
Tıbbi teşhis cihazları, havacılık yönlendirme sistemleri ve otomotiv sensörleri için sıkı toleranslı bileşenler üretmek, aşırı boyutsal tekrarlanabilirlik gerektirir. Geleneksel plastik kalıplama yöntemleri, yerelleşmiş termal büzülme ve partiden partiye polimer viskozite değişimleriyle baş etmekte zorlanır. Belirtilen hassas enjeksiyon kalıplama sıkı kavite basıncı kontrolü ve otomatik optik doğrulama tesis ederek bu üretim risklerini ortadan kaldırır. JUCHENG, kontrollü üretim hücreleri işleterek yüksek hassasiyetli plastik bileşenleri kesinlikle müşteri teknik çizimlerine göre üretir.
İçindekiler
±0,01 mm Bileşen Toleransları ve Ayrıştırılmış Bilimsel Kalıplama (CPK > 1,67)
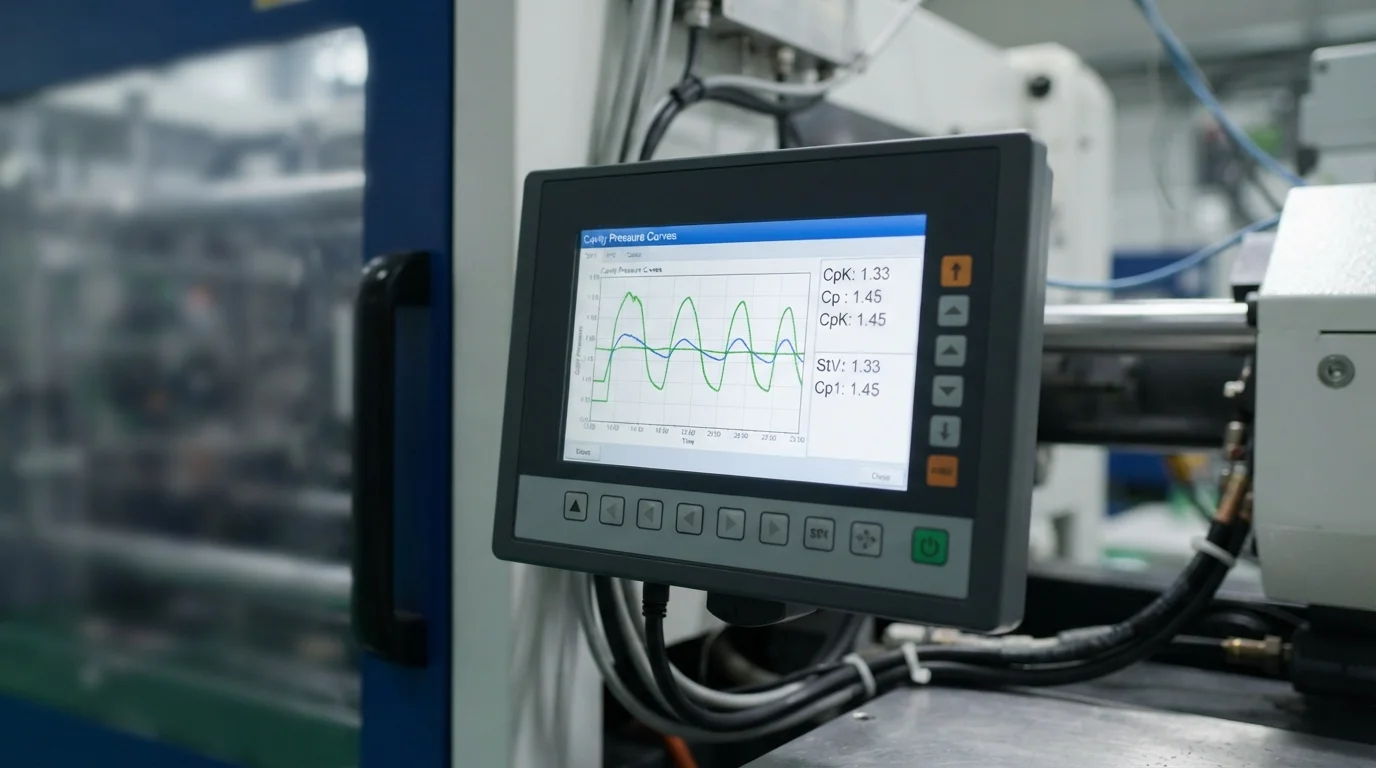
±0,01 mm'ye kadar tutarlı bileşen toleransları elde etmek, kavite dolumu sırasında kararlı eriyik reolojisi tesis edilmesine bağlıdır. Uygulama bilimsel kalıplama ilkelerini Ayrıştırılmış Kalıplama dolum, paketleme ve tutma aşamalarını ayrıştırır. Hız kontrolünü basınç kontrolünden ayırmak, teknisyenlerin hammadde partiden partiye viskozite dalgalanmalarını dinamik olarak telafi etmesini sağlar. Gerçek zamanlı kavite basınç transdüserleri her kalıp cebindeki eriyik sıkışmasını izleyerek tutarlı parça ağırlığı ve yoğunluğu sağlar. Sürekli üretim çalışmaları boyunca CpK ve PpK > 1,67 değerinin korunması boyutsal kaymayı ortadan kaldırır ve 0 parça değiştirilebilirliğini garanti eder.
Hassas kalıplama için bilimsel proses kontrol adımları şunları içerir:
- Ayrıştırılmış dolum hızı—Kavite hacminin 'ini saf hız kontrolü altında doldurmak, eriyiğin erken donmasını önler.
- Kavite basınç transdüserleri—İç basınç profillerinin izlenmesi, kısmi dolguları ve yoğunluk değişimlerini anında tespit eder.
- Ayrıştırılmış paketleme ve tutma basıncı—Kontrollü tutma basıncı uygulamak, yolluk bölgelerini aşırı paketlemeden polimer büzülmesini besler.
- İstatistiksel süreç kontrolü takibi—Boyutsal verilerin gerçek zamanlı kontrol kartlarında kaydedilmesi, CpK performansını sürekli olarak doğrular.
Zeiss CMM (±0,003 mm) ve OGP Optik Metroloji Muayenesi
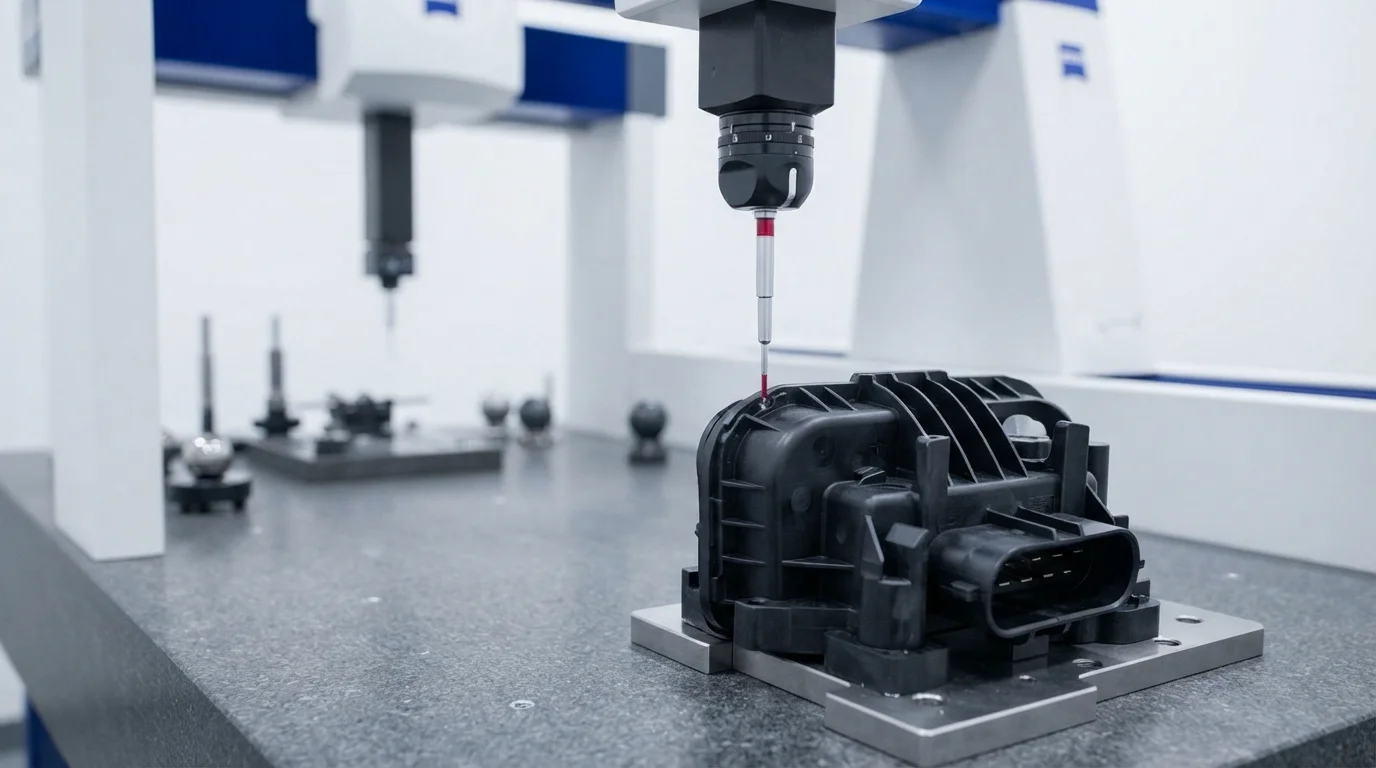
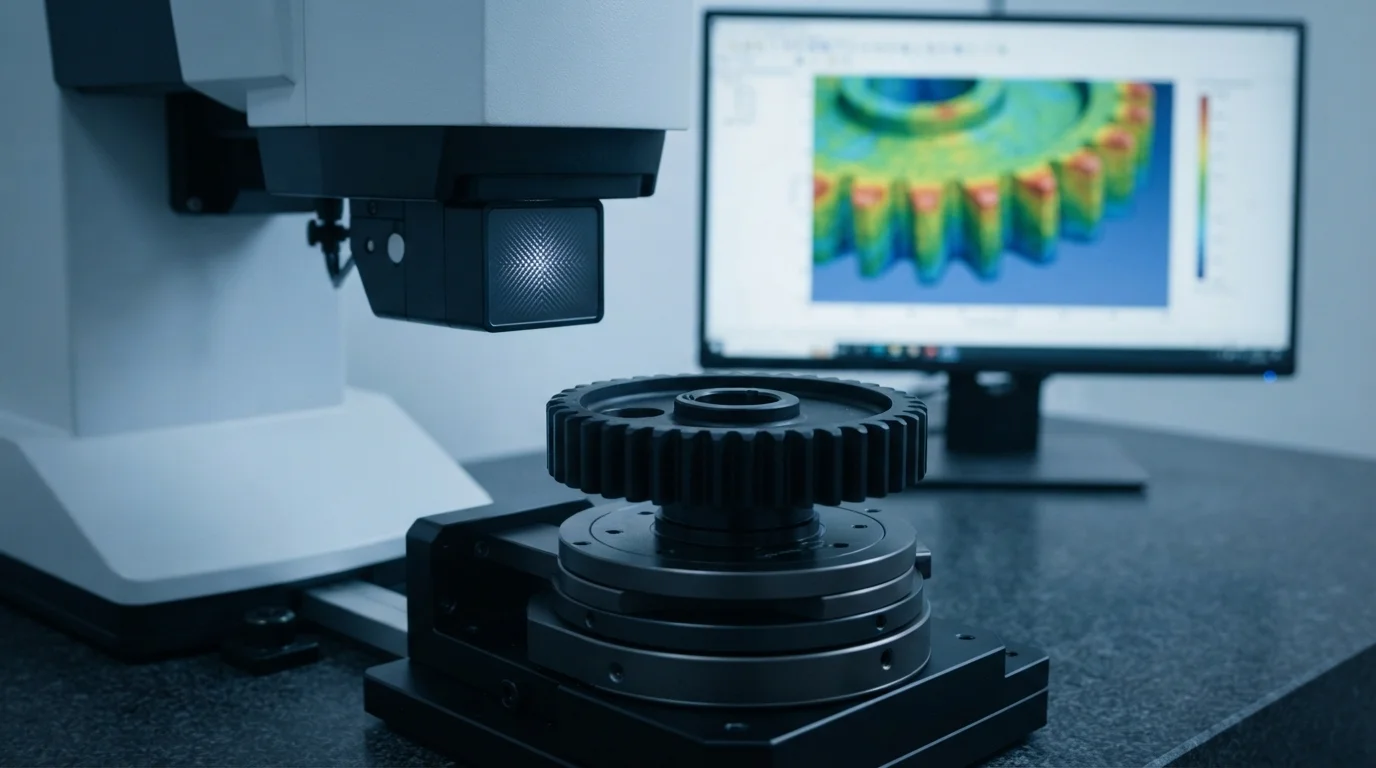
Milimetre altı bileşen özelliklerinin doğrulanması, iklim kontrollü muayene laboratuvarları içinde gelişmiş metroloji sistemleri gerektirir. Metroloji muayeneleri, ±0,003 mm tarama hassasiyetine sahip otomatik Zeiss CMM koordinat ölçüm makinelerini kullanır. Dokunmatik problu CMM ünitelerini tamamlayan OGP optik ölçüm profilometreleri, fiziksel kuvvet uygulamadan hassas plastik özellikleri ölçer. Otomatik optik tarama, saniyeler içinde binlerce geometrik veri noktası yakalayarak mikro konektörlerdeki hatve mesafesini ve dişli dişlerini doğrular. Her üretim partisi, IATF 16949 ve ISO 13485 standartları kapsamında eksiksiz İlk Numune Muayenesi (FAI) raporlaması ve 0 hammadde Analiz Sertifikası (COA) doğrulamasından geçer.
Sıkı Toleranslı Kalıp Kaviteleri ve Yüksek Performanslı Polimerler
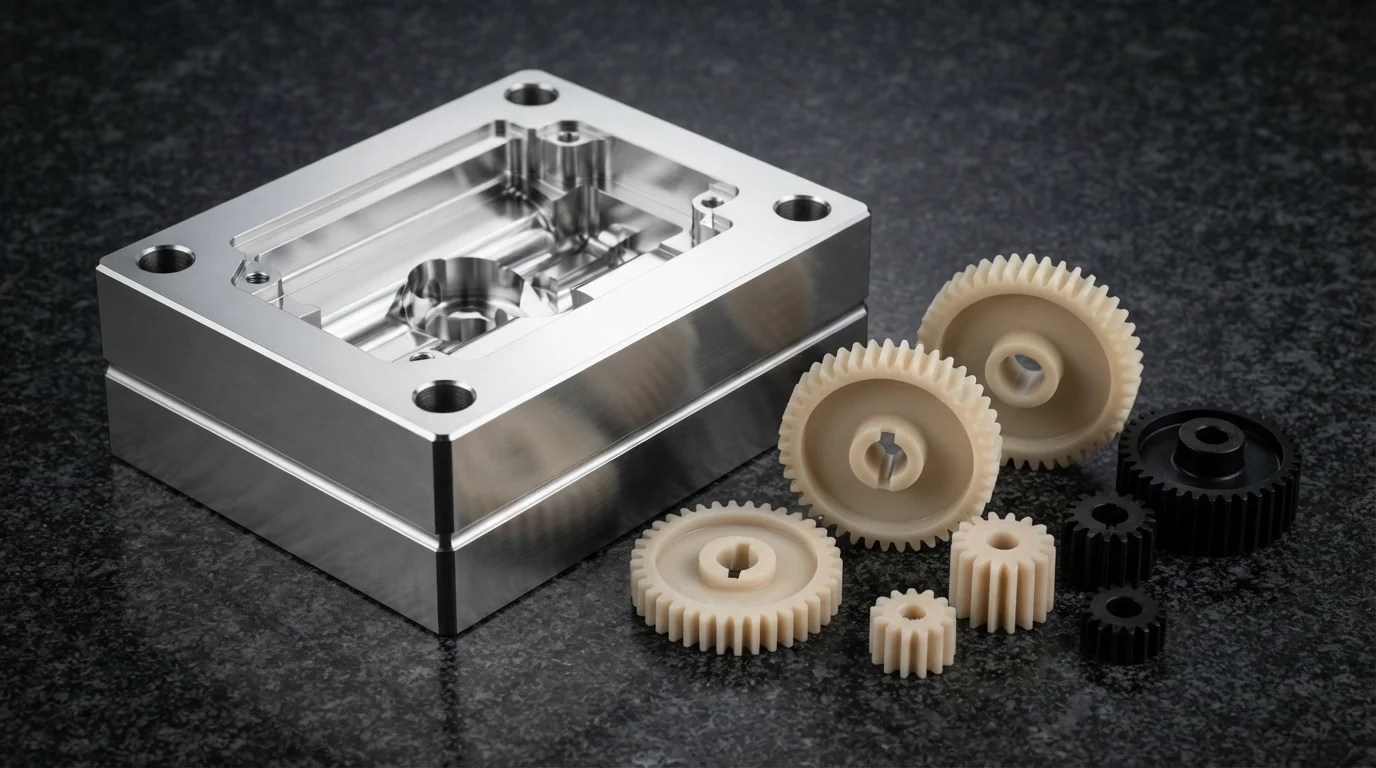
±0,01 mm takım toleranslarını korumak, aşağıdakiler gibi birinci sınıf sertleştirilmiş takım çeliklerinin seçilmesini gerektirir: S136 paslanmaz çelik ve H13 takım çeliği. Takım çeliği göbeklerinin HRC 48-52'ye ısıl işleme tabi tutulması, sürekli yüksek basınçlı enjeksiyon altında kavite aşınmasını önler. PEEK, POM, PA66, ve polikarbonat (PC) gibi mühendislik termoplastiklerinin işlenmesi, doğru kalıp sıcaklığı kontrolü gerektirir. Dengeli soğutma suyu ağlarının yapılandırılması, göbek sıcak noktalarını önleyerek karmaşık geometriler genelinde izotropik büzülme varyansını en aza indirir.
| Mühendislik Reçinesi | Çekme Modülü (MPa) | Kalıp Büzülmesi (%%) | Boyutsal Tolerans | Anahtar Hassas Uygulama |
|---|---|---|---|---|
| POM (Delrin 100P) | 3.100 MPa | %1,8% – %2,2% | ±0,015 mm | Hassas dişliler ve mekanik aktüatörler |
| PEEK (Victrex 450G) | 3.800 MPa | %1,0% – %1,3% | ±0,010 mm | Yüksek sıcaklık havacılık konnektörleri |
| Optik PC (Lexan 141R) | 2.300 MPa | %0,51 – %0,71 | ±0,010 mm | Hassas sensör lensleri ve ışık kılavuzları |
Sıkça Sorulan Sorular (SSS)
Standart ve hassas enjeksiyon kalıplama arasındaki fark nedir?
Standart kalıplama, tüketici muhafazaları için uygun olan ±0,1 mm ila ±0,2 mm civarında toleranslar sağlar. Hassas kalıplama, ±0,01 mm'ye kadar sıkı toleranslara ulaşmak için Ayrıştırılmış Bilimsel Kalıplama ve yüksek hassasiyetli kalıp boşluğu çeliği kullanır.
Ayrıştırılmış Bilimsel Kalıplama boyutsal toleransları nasıl iyileştirir?
Ayrıştırılmış Bilimsel Kalıplama, boşluk doldurmayı tutma basıncından ayırır. Hız kontrolünün izole edilmesi, hammadde viskozite değişimlerini telafi ederek tutarlı parça ağırlığı sağlar ve çekme izlerini veya çapak oluşumunu önler.
CMM ölçümünün yanında neden temassız optik muayene kullanılır?
Optik profil ölçerler, temas basıncı uygulamadan lazer sensörleri kullanarak hassas plastik özellikleri ölçer. Fiziksel CMM temas probları ince polimer duvarları esnetebilirken, temassız optik muayene esnek bileşenlerde doğru ölçümler garanti eder.