
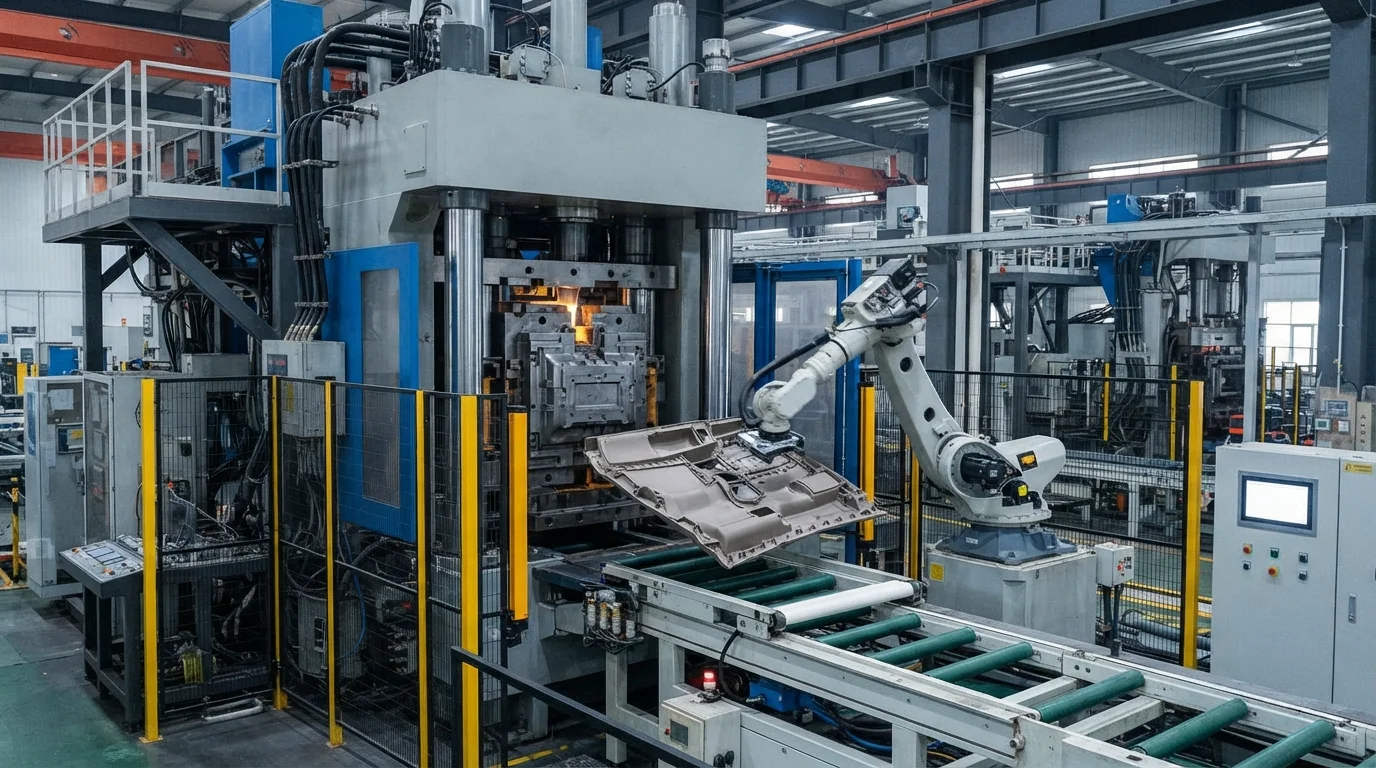
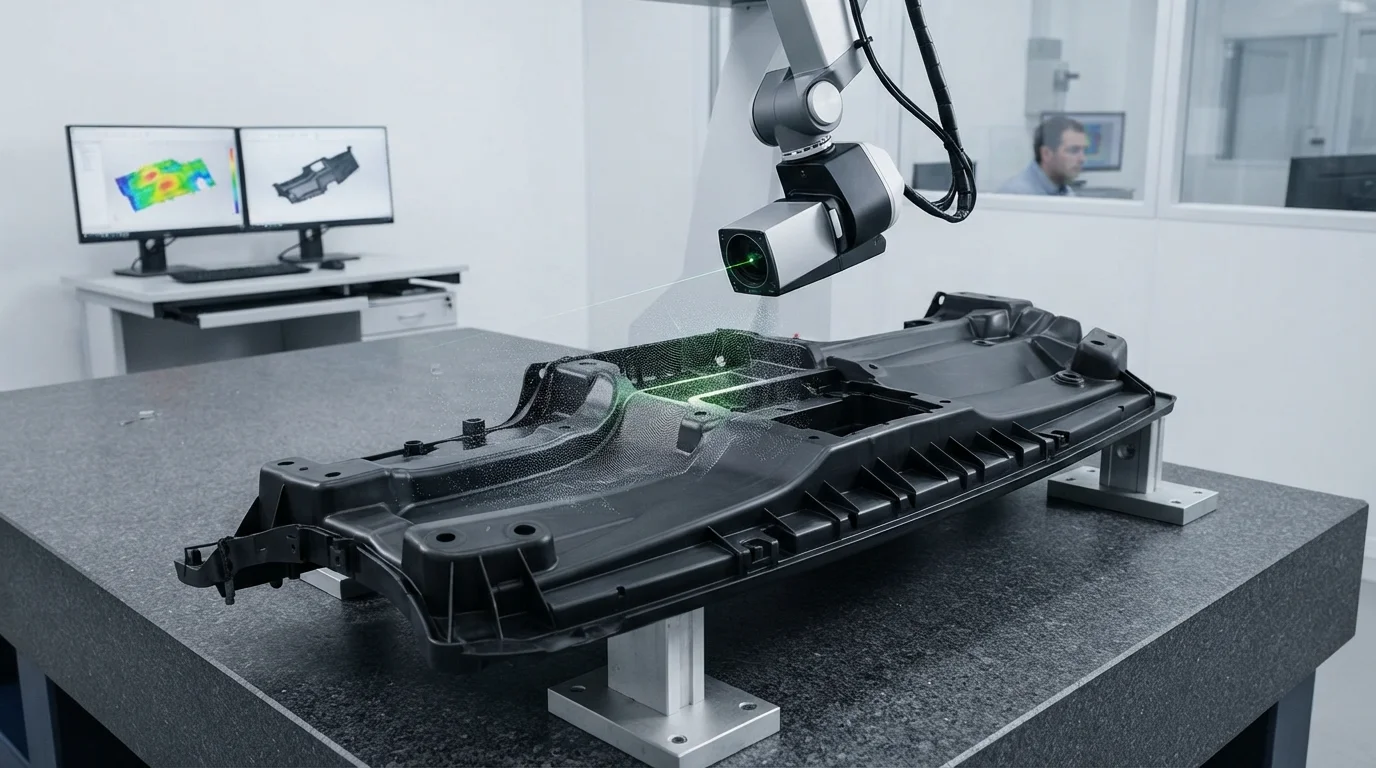
Manufacturing large-format polymer enclosures, automotive body panels, and heavy structural pallets presents severe processing and tooling challenges. Injecting heavy plastic melt volumes across long cavity flow paths often causes visible weld lines, localized sink marks, and severe structural warpage. Specifying heavy-tonnage large part injection molding overcomes these manufacturing limits by utilizing high clamping forces and specialized melt flow control systems. JUCHENG operates heavy-duty automated production cells capable of molding large-scale components up to 15 kg in weight or 2.5 meters in length.
Содержание
3000T Clamping Force & Sequential Valve Gating (SVG)
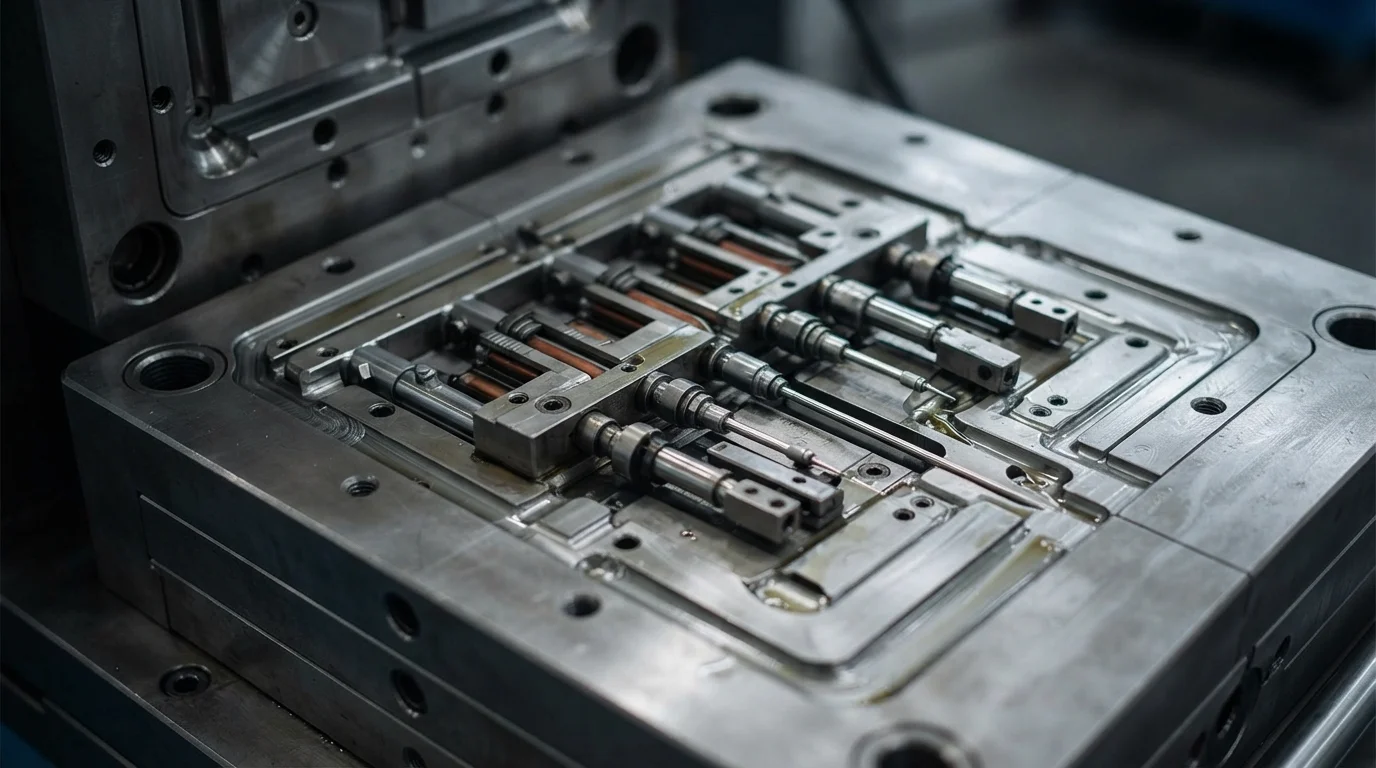
Operating a 3000-ton hydraulic press delivers the massive clamping force required to hold large mold cavities shut under high injection pressures. Controlling melt front convergence across expansive cavity surfaces relies on Sequential Valve Gating (SVG) technology. Equipping hot runner manifolds with pneumatic or hydraulic hot runner needle valves allows processing engineers to open gates sequentially. Opening valve gates in a controlled cascade sequence guides the molten plastic front smoothly without allowing weld lines to form on visible appearance surfaces. Sequential filling eliminates cosmetic weld marks and reduces required injection pressure, preventing part distortion.
Sequential valve gating operating sequence standards include:
- Cascaded valve timing—Последовательное открытие последовательных клапанных затворов постепенно направляет фронты расплава без образования косметических линий спая.
- Высокое гидравлическое усилие зажима—Удержание тяжелых плит формы в закрытом состоянии при высоком давлении в полости предотвращает образование облоя по линии разъема.
- Снижение перепада давления—Распределение расплава через многодозовые горячеканальные системы снижает требуемое давление впрыска.
- Мониторинг датчиками в полости—Отслеживание профилей давления по стенкам больших полостей обеспечивает равномерную плотность упаковки.
Крупные автомобильные наружные детали, бамперы и структурные панели (до 15 кг / 2,5 м)
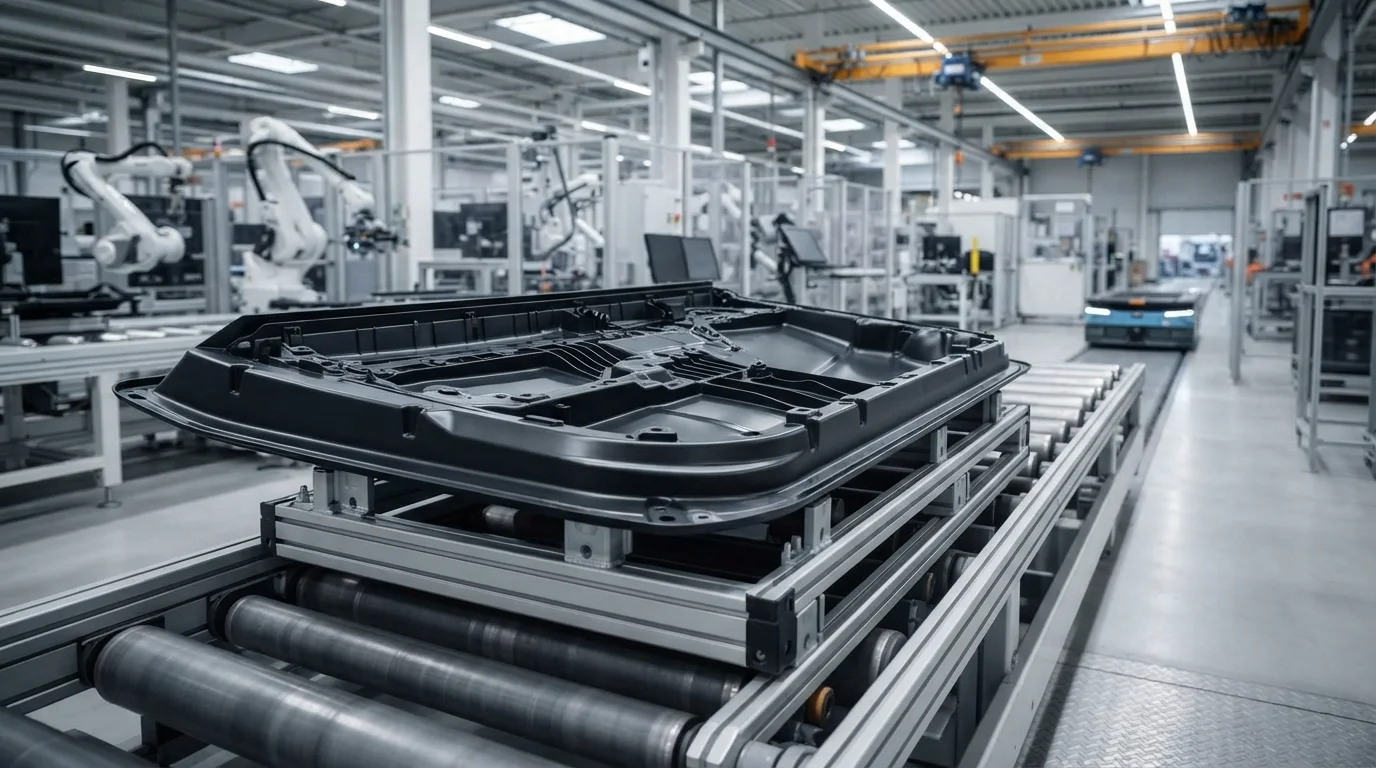
Автомобильные наружные детали и промышленные логистические платформы требуют крупногабаритных полимерных изделий, сочетающих низкий вес с ударопрочностью. Формование тяжелых компонентов, таких как автомобильные бамперы, дверные панели, каркасы приборных панелей и тяжелые поддоны, требует переработки прочных термопластов. Обычные полимеры, используемые в крупногабаритном формовании, включают полипропилен (ПП), АБС, PC/ABS, и термопластичные олефины (ТПО). Смешивание базовых смол со стекловолокном повышает структурную жесткость, позволяя формованным пластиковым панелям заменять тяжелые металлические штампованные детали. Цельнолитые крупные изделия исключают дополнительные этапы соединения, улучшая структурную целостность и снижая критический вес автомобиля.
| Марка полимера для крупных деталей | Максимальный вес детали (кг) | Максимальная длина детали (м) | Требуемое усилие зажима | Основное применение для крупных деталей |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | До 15,0 кг | До 2,5 м | Пресс 2000Т – 3000Т | Автомобильные передние бамперы и облицовки |
| PC/ABS (Bayblend FR3010) | До 12,0 кг | До 2,0 м | Пресс 1800Т – 3000Т | Крышки корпусов аккумуляторов электромобилей и дверные накладки |
| HDPE (Dow DMDA-8007) | До 15,0 кг | До 2,2 м | Пресс 1500Т – 2500Т | Промышленные паллеты и ящики для тяжелых условий эксплуатации |
Проектирование конструкционных ребер и минимизация коробления в тяжелых компонентах
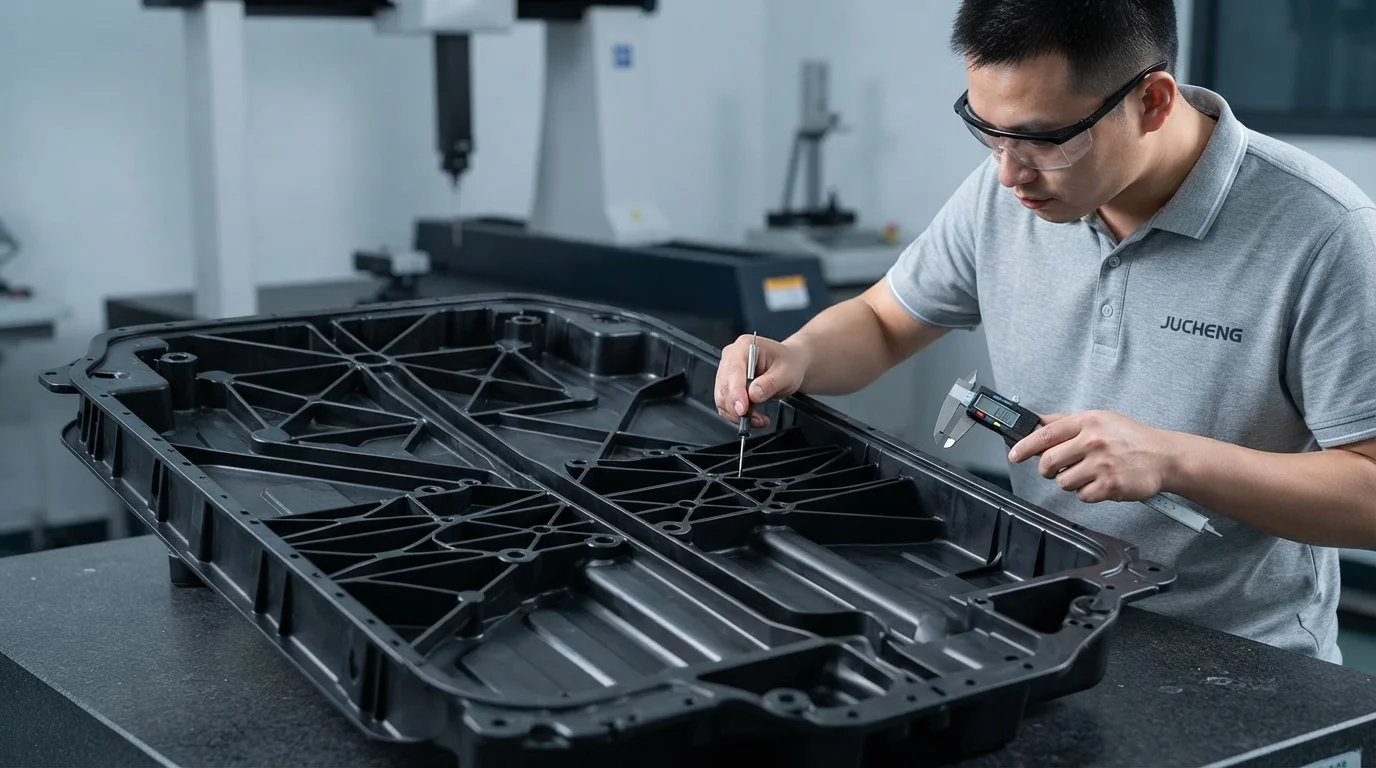
Предотвращение коробления после формования и косметических усадочных раковин в тяжелых пластиковых компонентах требует тщательного проектирования толщины стенок. Толстые сплошные стенки остывают медленно и сжимаются неравномерно, вызывая глубокие усадочные тени на поверхностях внешнего вида. Проектирование конструкционных усиливающих ребер с базовой толщиной от 50% до 60% от номинальной толщины стенки увеличивает жесткость на изгиб без добавления массы. Настройка сбалансированных сетей охлаждающей воды вблизи поверхностей сердечника и полости обеспечивает равномерный отвод тепла на больших площадях. Технология формования с газовой поддержкой также может быть интегрирована для впрыска газообразного азота в толстые секции ребер, создавая полые сердечники, которые устраняют усадочные раковины.
Часто задаваемые вопросы (FAQ)
Что такое последовательное игольчатое литье (SVG) и почему оно используется для крупных деталей?
Последовательное игольчатое литье использует электронно-управляемые игольчатые клапаны внутри сопел горячеканальной системы для открытия и закрытия литниковых отверстий в определенной последовательности. Этот каскадный процесс заполнения плавно направляет расплавленный пластик через большие полости, полностью устраняя косметические линии спая и снижая требуемое усилие смыкания.
Как предотвратить коробление в больших пластиковых автомобильных панелях?
Предотвращение коробления требует проектирования равномерной номинальной толщины стенок и поддержания сбалансированного охлаждения формы на больших поверхностях инструмента. Включение усиливающих ребер, спроектированных с толщиной 50-60% от толщины стенки, добавляет жесткость, не вызывая усадочных раковин или дифференциальной усадки.
Какие материалы лучше всего подходят для формования крупногабаритных конструкционных деталей?
Полипропилен (ПП), смеси TPO, АБС и сплавы ПК/АБС являются наиболее распространенными полимерами для крупных конструкционных деталей. Добавление стекловолоконного армирования улучшает модуль упругости при растяжении и термостойкость, делая пластиковые панели пригодными для замены тяжелых металлических штампованных деталей.