
Безупречное светопропускание в оптических линзах, световодах и крышках датчиков требует строгого контроля чистоты полимера и термической динамики литья. Микроскопические частицы пыли, взвешенные в воздухе, следы поверхностного расслоения или двулучепреломление, вызванное внутренними напряжениями, приводят к рассеиванию света и оптическим искажениям. Производство полимерных компонентов с высокой светопропускающей способностью relies на обработку в чистых помещениях, сталь для формообразующих полостей с высокой полировкой и точную настройку температурного профиля расплава. JUCHENG эксплуатирует специализированные производственные ячейки с контролем частиц, выпуская высокопрозрачную пластиковую оптику строго в соответствии с техническими чертежами заказчика.
Содержание
Контроль двулучепреломления и снижение остаточных напряжений в PMMA/PC
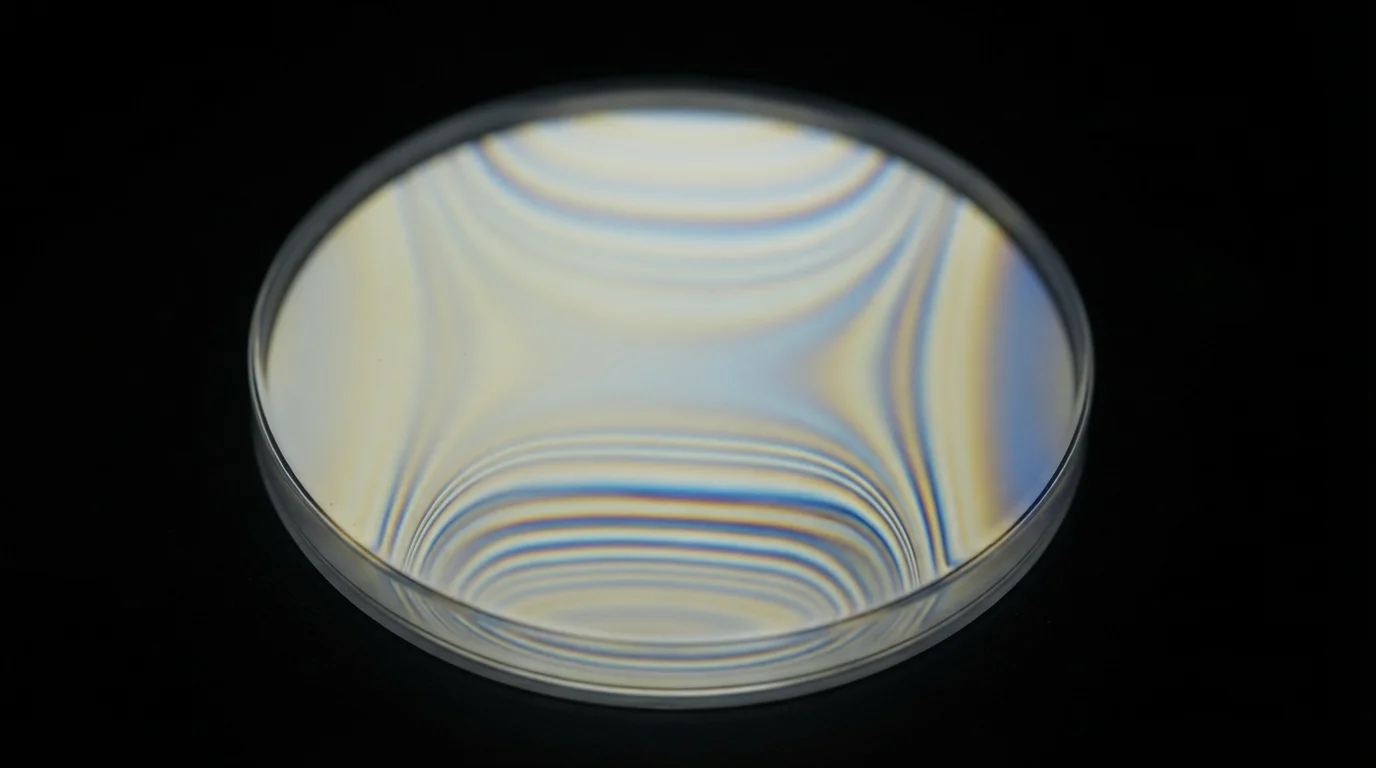
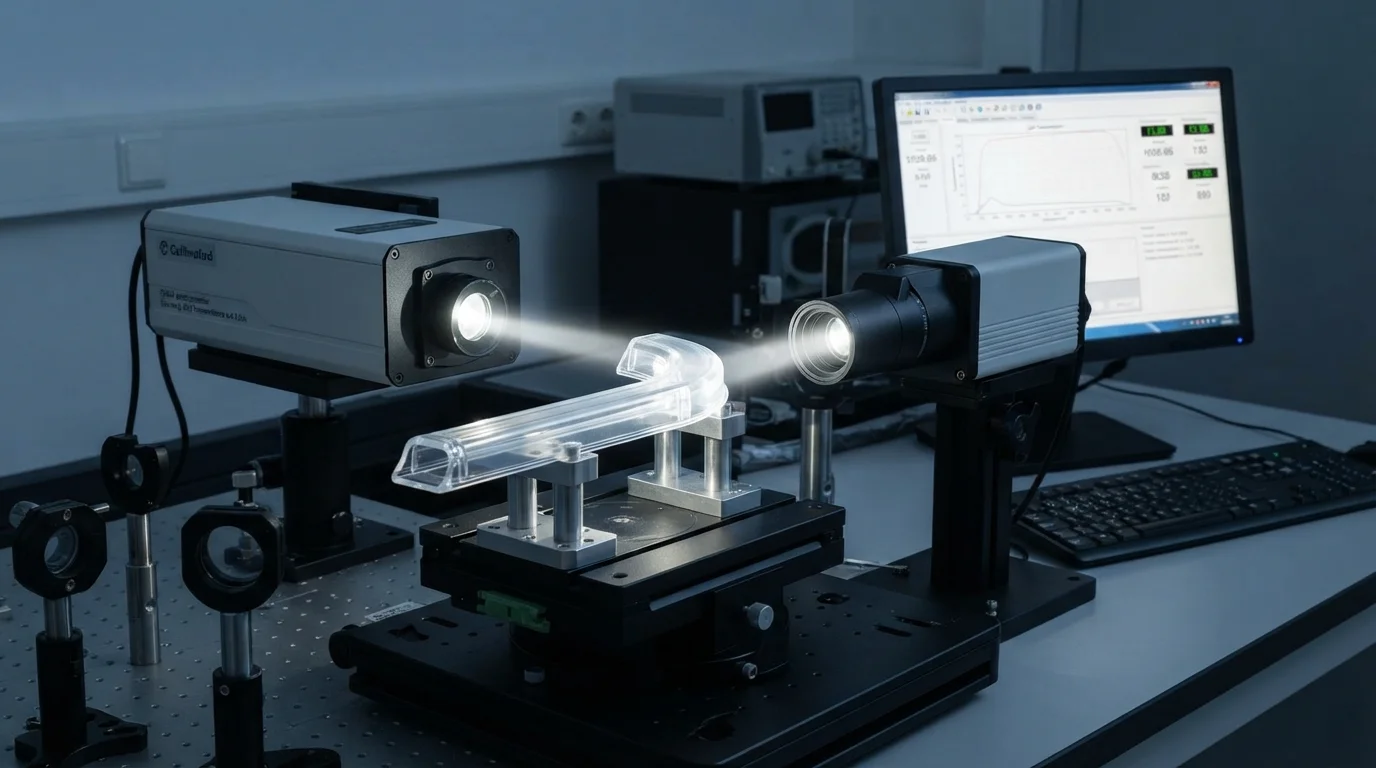
Контроль внутренней молекулярной ориентации и предотвращение остаточных напряжений во время оптического прозрачного пластикового литья требует балансировки температур расплава и скоростей охлаждения формы. Высокие давления впрыска и быстрое охлаждение фиксируют сдвиговые напряжения внутри полимерной матрицы, создавая локальные variations показателя преломления, известные как двулучепреломление. Поляризованный свет, проходящий через напряжённую оптическую линзу, подвергается двойному лучепреломлению, что снижает оптическую прозрачность. Поддержание высокой температуры формы позволяет полимерным цепям релаксировать до затвердевания, минимизируя замороженные ориентационные напряжения. Снижение скорости впрыска вблизи впускных литников дополнительно уменьшает локальные сдвиговые напряжения, устраняя помутнение у литника и оптическую дымку.
Высокопрозрачные полимерные смолы (PMMA, оптический PC, COC, COP)
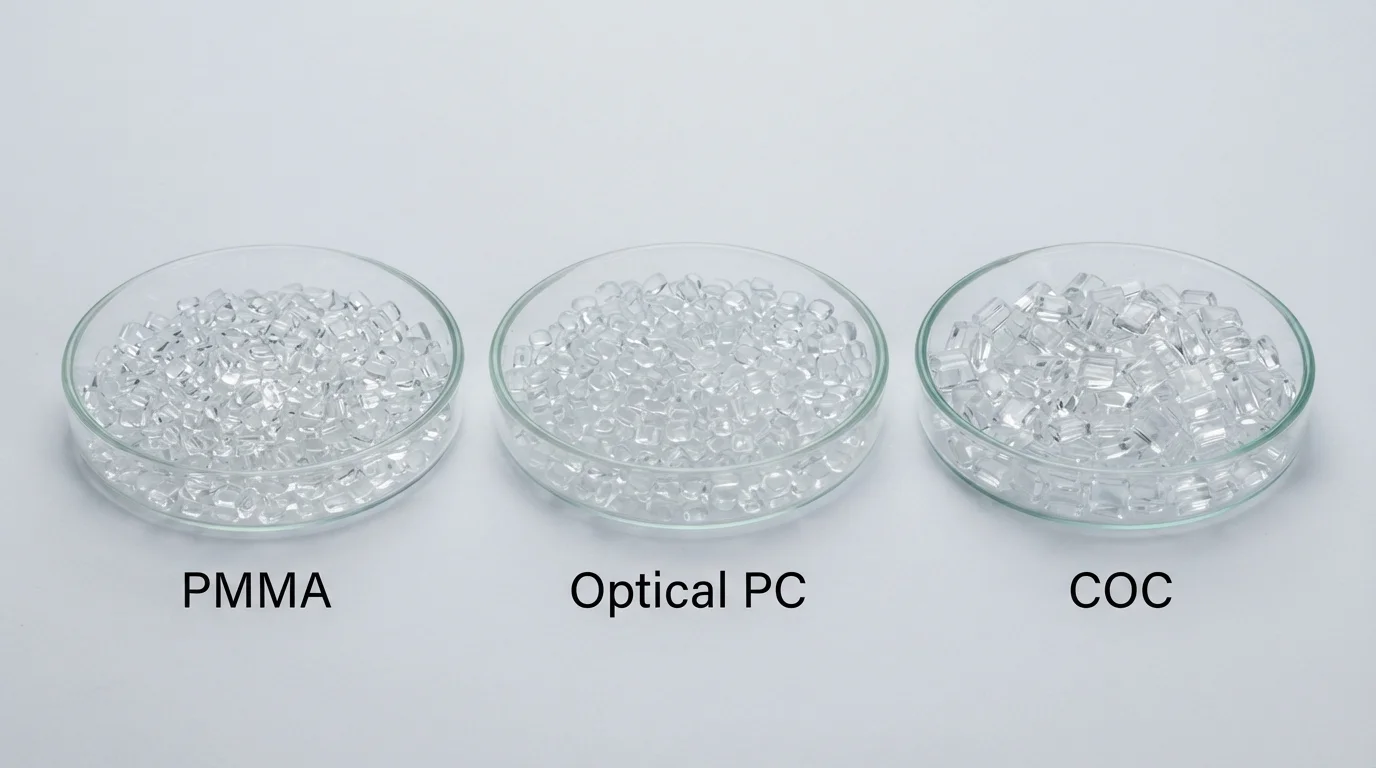
Выбор подходящих смол для оптического прозрачного пластикового литья обеспечивает максимальное светопропускание и термостойкость. Такие полимеры, как PMMA (акрил), обеспечивают светопропускание более 92%, что делает их идеальными для автомобильных световодов и крышек приборов. Оптический поликарбонат (ПК) обеспечивает высокую ударопрочность наряду с 89% светопропускания для защитных крышек датчиков. Передовая диагностическая оптика использует циклический сополимер олефина (COC) или циклический полимер олефина (COP) благодаря их почти нулевой автофлуоресценции и стеклоподобной прозрачности.
| Оптический полимерный компаунд | Светопропускание (%) | Показатель преломления | Температура теплового прогиба (°C) | Основное оптическое применение |
|---|---|---|---|---|
| PMMA (Plexiglas 8N) | > 92% | 1.49 | 95°C | Автомобильные световоды и HUD-дисплеи |
| Оптический PC (Makrolon 2407) | ~ 89% | 1.58 | 125°C | Защитные крышки датчиков и линзы фар |
| COC (TOPAS 5013) / COP | > 92% | 1.53 | 130°C | Кюветы и линзы для микрофлюидной диагностики |
SPI A-1 зеркальная полировка и закалённые пресс-формы из нержавеющей стали S136
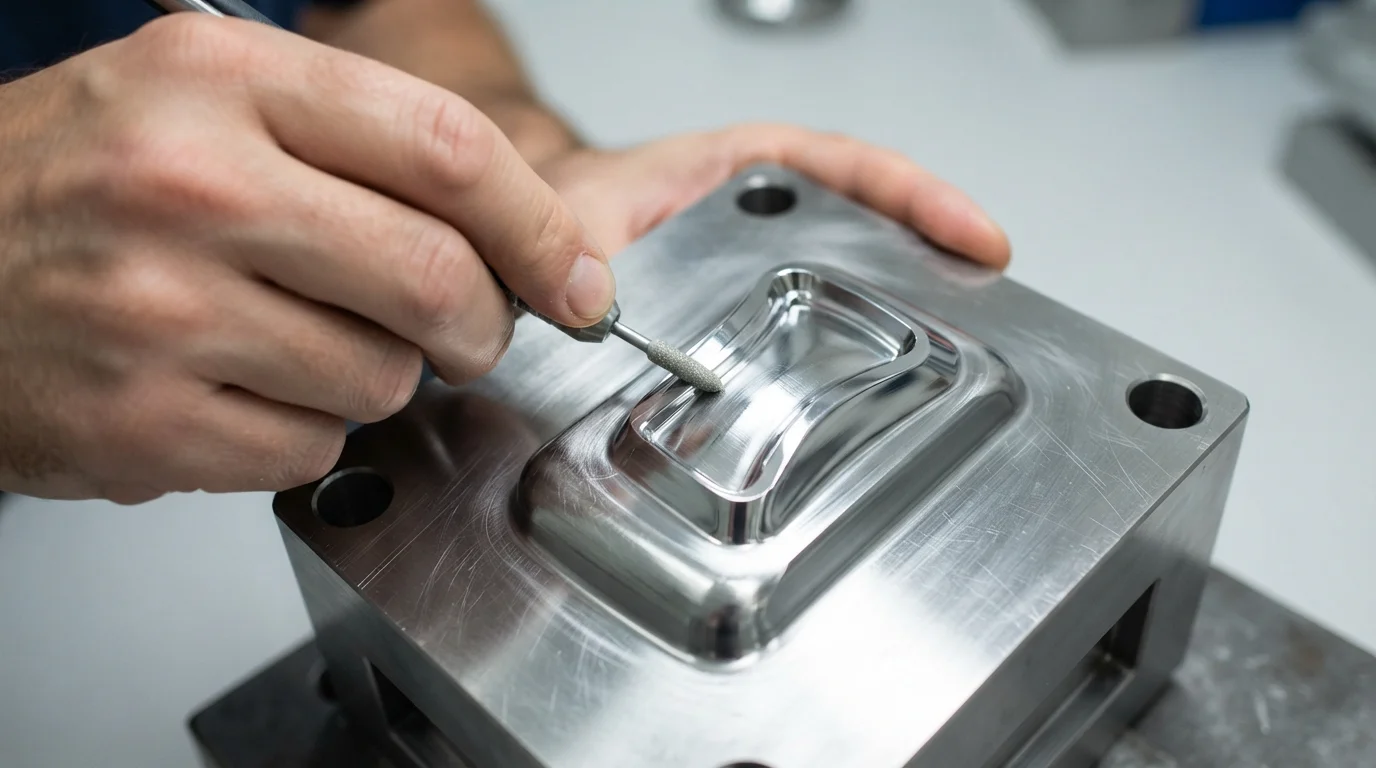
Обработка высокополированных сталей для формообразующих полостей, предназначенных для литья оптически прозрачных пластмасс, требует специализированных протоколов изготовления оснастки. Поверхности формообразующих полостей должны быть обработаны из высококачественных нержавеющей стали S136, термообработан до HRC 48-52 для сопротивления коррозии и микроскопическим царапинам. Достижение SPI A-1 зеркальной полировки требует прогрессивной ручной полировки с использованием алмазных паст с размером частиц до 3 микрон. Зеркально полированные полости формы устраняют микрошероховатость поверхности, обеспечивая чистое извлечение из формы без необходимости использования жидких внутренних смазок.
Стандарты оптического изготовления пресс-форм включают:
- Выбор нержавеющей стали S136—Использование высокохромистой нержавеющей стали предотвращает микропиттинг, вызванный атмосферной влагой или газовыделением.
- Прогрессивная алмазная полировка—Притирка поверхностей полости алмазной пастой обеспечивает оптическую зеркальную отделку SPI A-1.
- Оптимизация электроэрозионной обработки—Изготовление электродов ЭЭО из мелкозернистого графита обеспечивает гладкую текстуру полости перед ручной полировкой.
- Схема конформных охлаждающих каналов—Расположение водяных линий вблизи поверхностей оптической полости поддерживает равномерную температуру ядра формы.
Чистое помещение для устранения пыли и чёрных точек
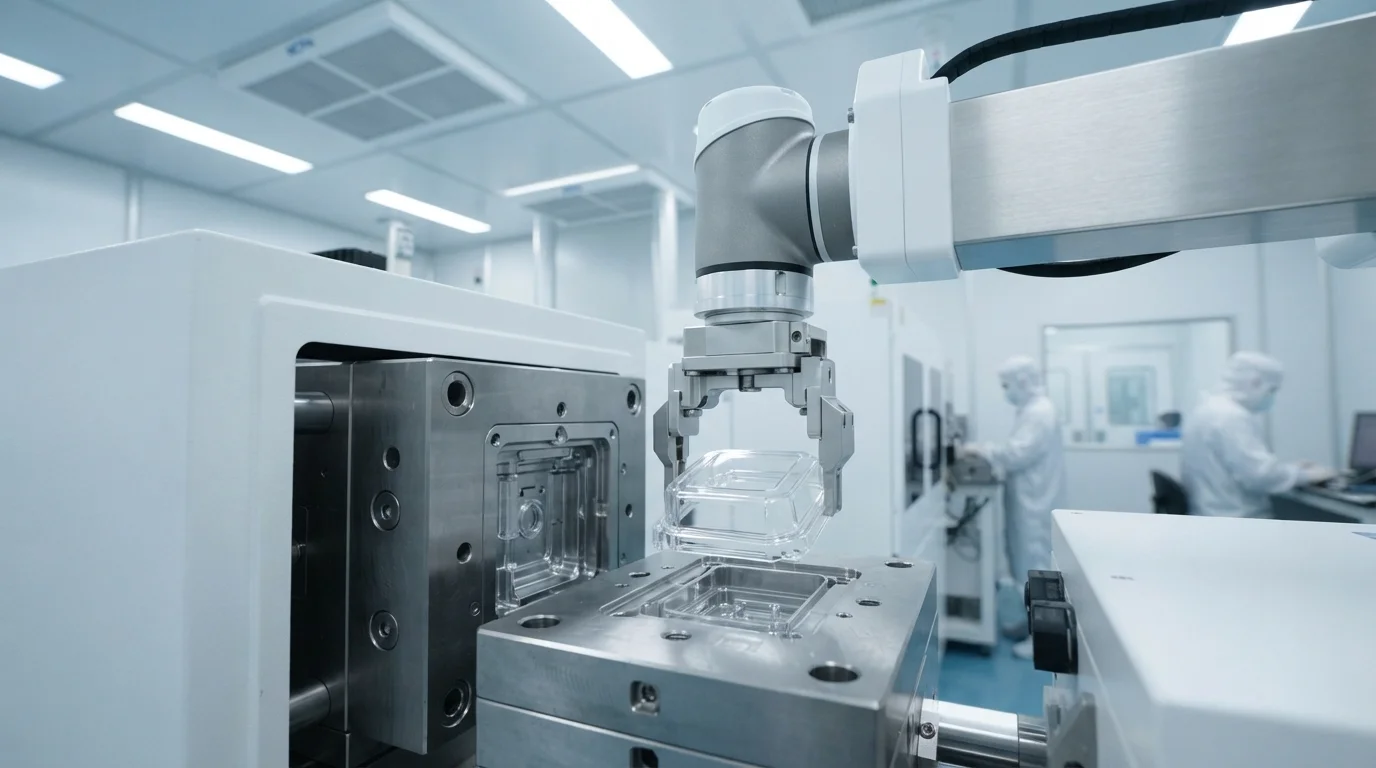
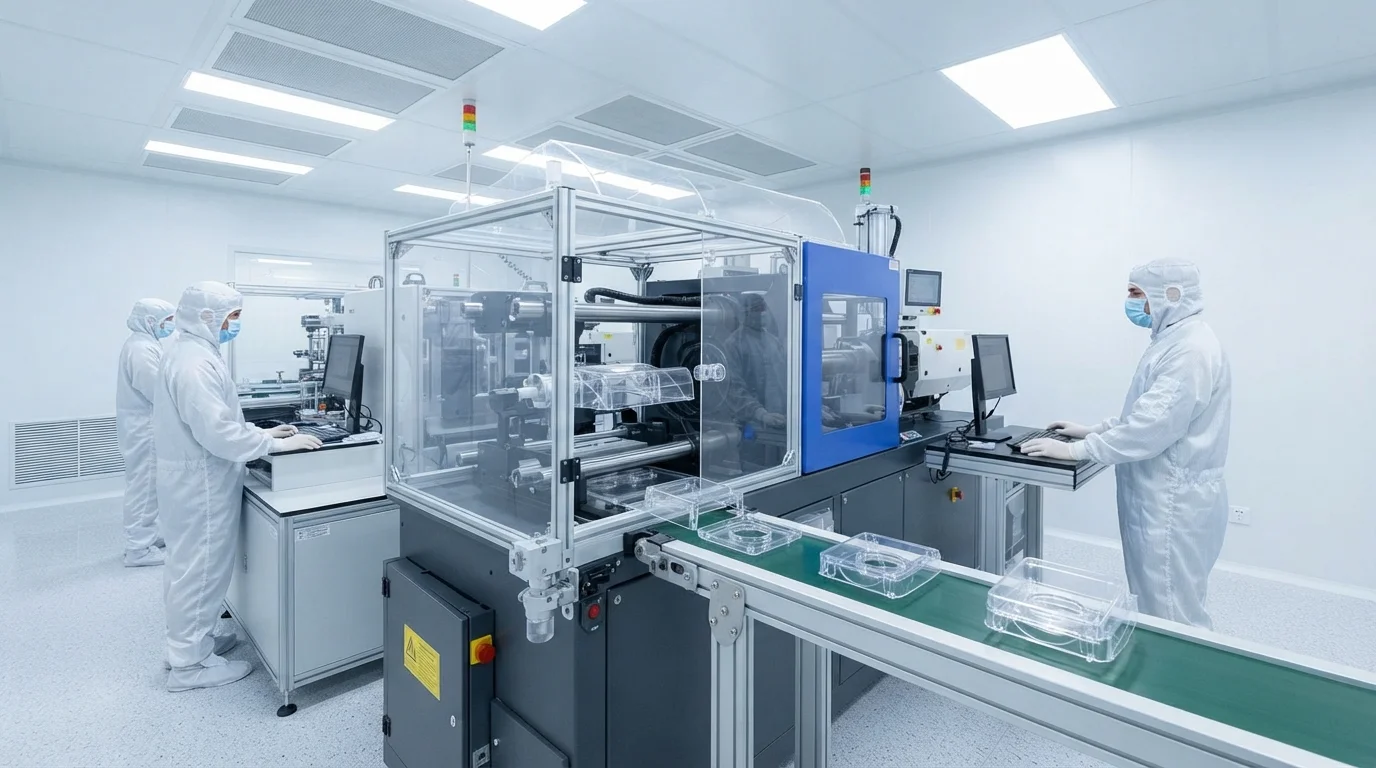
Выполнение оптического литья прозрачных пластмасс в средах с контролем частиц предотвращает встраивание воздушной пыли в горячий полимерный расплав. Единичные микроскопические частицы пыли, попадающие на тёплую поверхность линзы, создают чёрные точки, что приводит к полной отбраковке оптической детали. Эксплуатация ячеек литья в чистых помещениях с избыточным давлением и многоступенчатой HEPA-фильтрацией поддерживает безупречное качество воздуха во время пластикации и упаковки с укладкой. Автоматизированные трёхосевые роботы обрабатывают отлитые линзы напрямую, исключая риски ручного обращения и переноса кожного жира.
Часто задаваемые вопросы (FAQ)
Что вызывает двулучепреломление при оптическом литье пластмасс?
Двулучепреломление вызывается остаточным молекулярным напряжением, запертым внутри полимера во время быстрого охлаждения или литья с высоким сдвигом. Повышение температуры формы и оптимизация профилей давления выдержки позволяют полимерным цепям релаксировать, устраняя двойное лучепреломление в прозрачных деталях.
В чём разница между отделкой формы SPI A-1 и SPI A-2?
Полировка SPI A-1 представляет собой высшую оптическую зеркальную отделку, выполняемую алмазной пастой 3 микрона на закалённой стали. Полировка SPI A-2 использует алмазную пасту 6 микронов, оставляя микроцарапины, недопустимые для высокопропускающих оптических линз.
Почему PMMA предпочтительнее PC для применений световодов?
PMMA обеспечивает более высокое светопропускание (92% против 89%) и более низкую оптическую хроматическую дисперсию, чем PC. Однако PC выбирают, когда обязательны превосходная ударопрочность или более высокая температура тепловой деформации.