
Производители электромобилей (EV) испытывают постоянное давление, требующее снижения веса шасси для увеличения запаса хода.
Замена тяжелых алюминиевых конструкционных деталей на инженерные полимеры, армированные стекловолокном, представляет собой важную веху в снижении веса.
В этом техническом блоге рассматриваются физика ориентации волокон, конфигурации оснастки для больших усилий смыкания и контроль усадки полимеров, необходимые для формования надежных конструкционных поддонов.
Содержание
- 1. Физика замены металла: почему PA6-GF50 снижает вес аккумуляторных поддонов EV на 10 кг
- 2. Решение проблемы анизотропной усадки и коробления, вызванного течением
- 3. Предотвращение сдвига волокон и износа шнека при литье под высоким давлением
- 4. Освоение крупногабаритной оснастки на прессах с усилием смыкания от 500 до 650 тонн
- 5. Управление влагопоглощением и размерным ростом в полиамидах
Физика замены металла: почему PA6-GF50 снижает вес аккумуляторных поддонов EV на 10 кг
Переход на высокоэффективные полимеры позволяет автомобильным конструкциям подвергаться замене металла.
В частности, использование производства аккумуляторных поддонов из полиамида, армированного стекловолокном, обеспечивает легкую основу, которая экономит до 10 килограммов на транспортное средство.
Использование полиамидов (PA6 или PA66), наполненных 50% стекловолокна, обеспечивает механические свойства, сравнимые с литым под давлением алюминием.
Эти высокоармированные инженерные полимеры обеспечивают исключительную прочность на разрыв и модуль упругости, которые имеют решающее значение для безопасного удержания тяжелых батарейных блоков.
Следовательно, компоненты, отформованные из этих компаундов, выдерживают динамические нагрузки транспортного средства без деформации.
Ключевые показатели производительности для стеклонаполненных полиамидных составов включают:
- Модуль упругости при растяжении—Высокоармированные марки со стеклонаполнением 50–73% достигают модуля упругости более 15 000 МПа, имитируя литой алюминий.
- Поглощение энергии удара—Полиамидные композиты поглощают значительную энергию удара при динамических боковых столкновениях, защищая целостность элементов.
- Химическая стойкость—Полиамид устойчив к автомобильным охлаждающим жидкостям и электролитным жидкостям при повышенных рабочих температурах.
Решение проблемы анизотропной усадки и деформации, вызванной течением
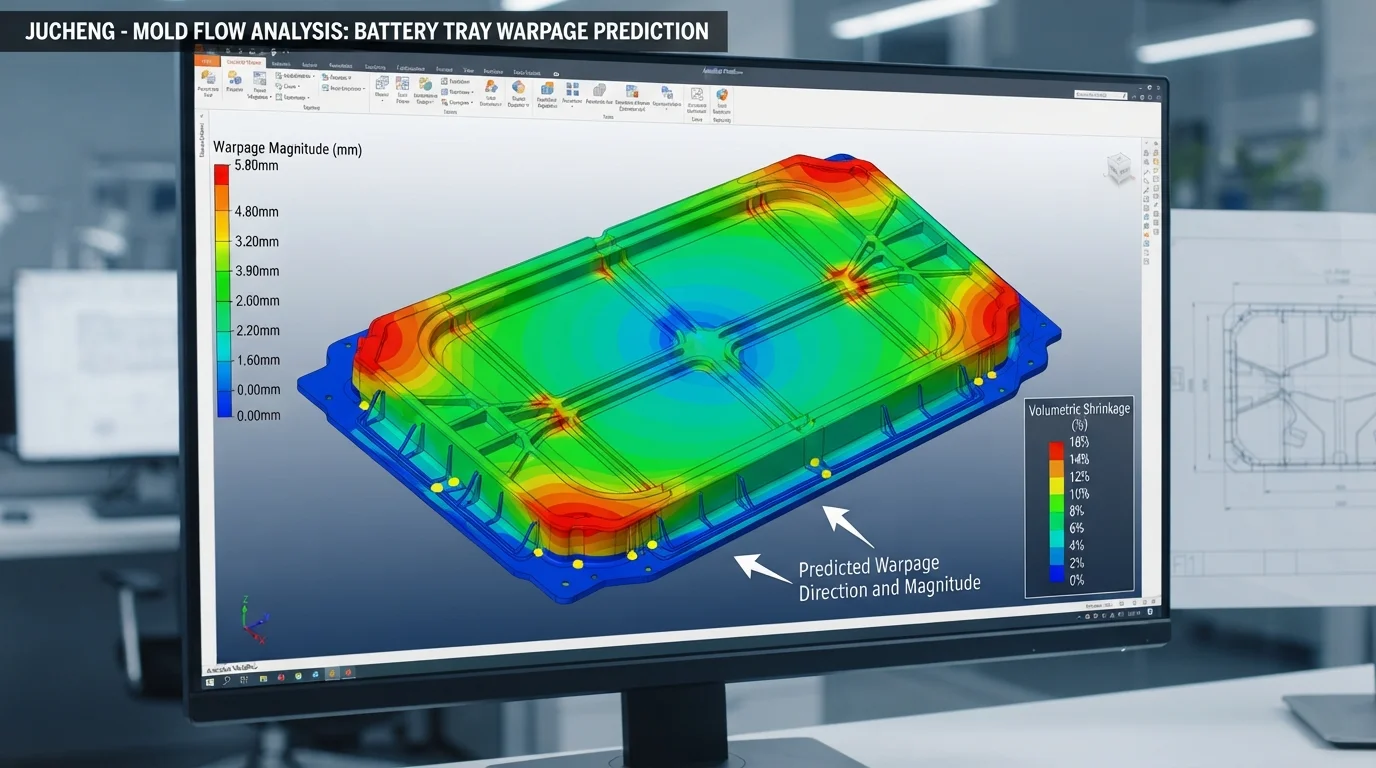
Контроль деформации в производства аккумуляторных поддонов из полиамида, армированного стекловолокном, требует детального анализа течения.
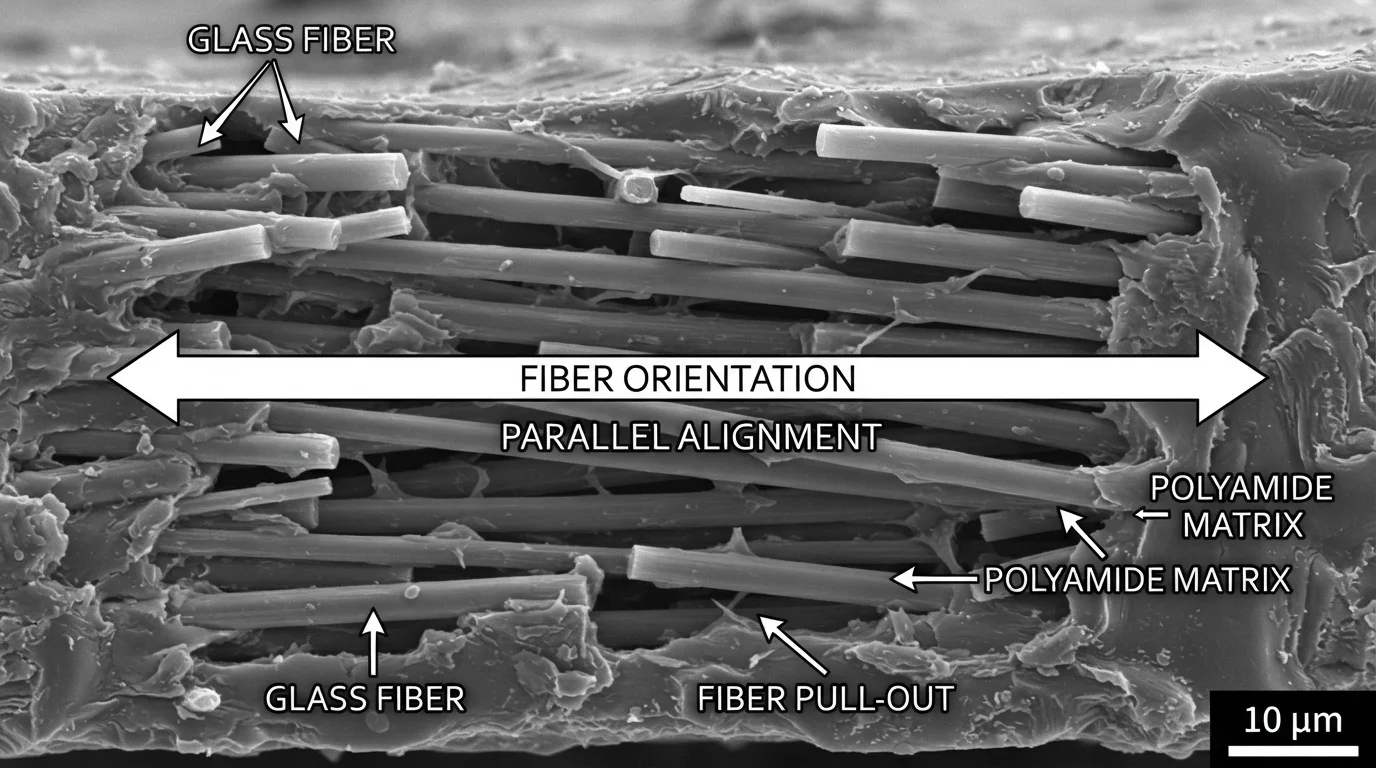
Стекловолокна выравниваются параллельно пути течения расплава, когда пластик попадает в полость формы.
Такое направленное выравнивание вызывает анизотропную усадку, при которой деталь усаживается значительно меньше вдоль направления течения, чем поперек него.
Инженеры-инструментальщики используют сбалансированные многогочечные горячеканальные ворота для симметричного распределения фронта расплава.
Симметричное заполнение уравновешивает ориентацию волокон, нейтрализуя внутренние напряжения, вызывающие скручивание после формовки.
Проектирование конструкционных ребер с равномерным соотношением толщин также ограничивает дифференциальное охлаждение по днищу поддона.
Предотвращение сдвига волокна и износа шнека при литье под высоким давлением
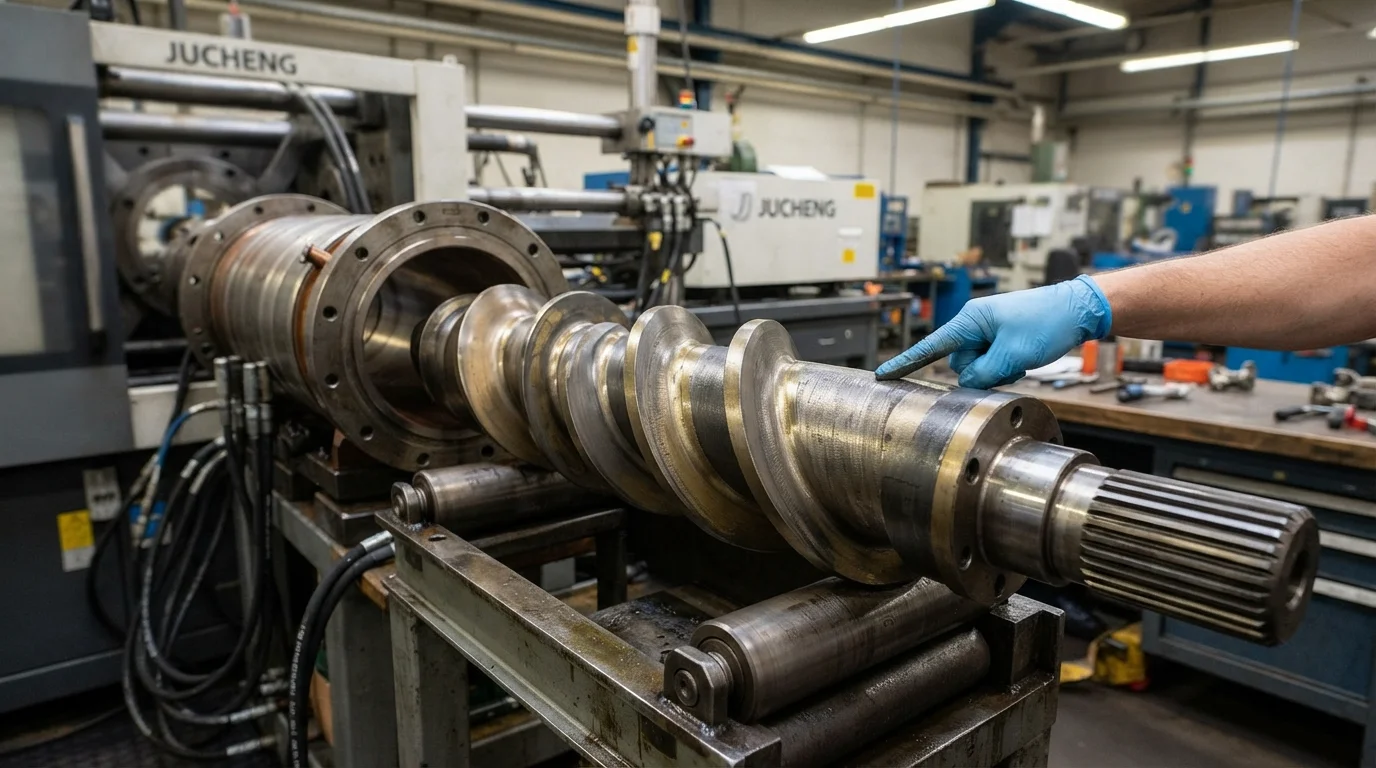
Предотвращение разрушения волокна во время производства аккумуляторных поддонов из полиамида, армированного стекловолокном, критически важно для сохранения механической прочности.
Высокие скорости вращения шнека и агрессивные давления подпитки физически измельчают короткие стекловолокна, снижая их соотношение сторон.
Более короткие волокна не могут эффективно распределять механические нагрузки, снижая предел прочности на растяжение формованного поддона.
Для защиты длины волокна наши инженеры по технологиям поддерживают низкое противодавление и ограничивают скорость шнека во время пластикации.
Кроме того, обработка высокоабразивных стеклонаполненных материалов требует использования биметаллических цилиндров и закаленных шнеков для предотвращения быстрого износа оборудования.
Эта защита оборудования обеспечивает точные зазоры между витками шнека, сохраняя воспроизводимость веса впрыска при длительных производственных циклах.
Освоение крупногабаритной оснастки на высокотоннажных прессах усилием от 500 до 650 тонн
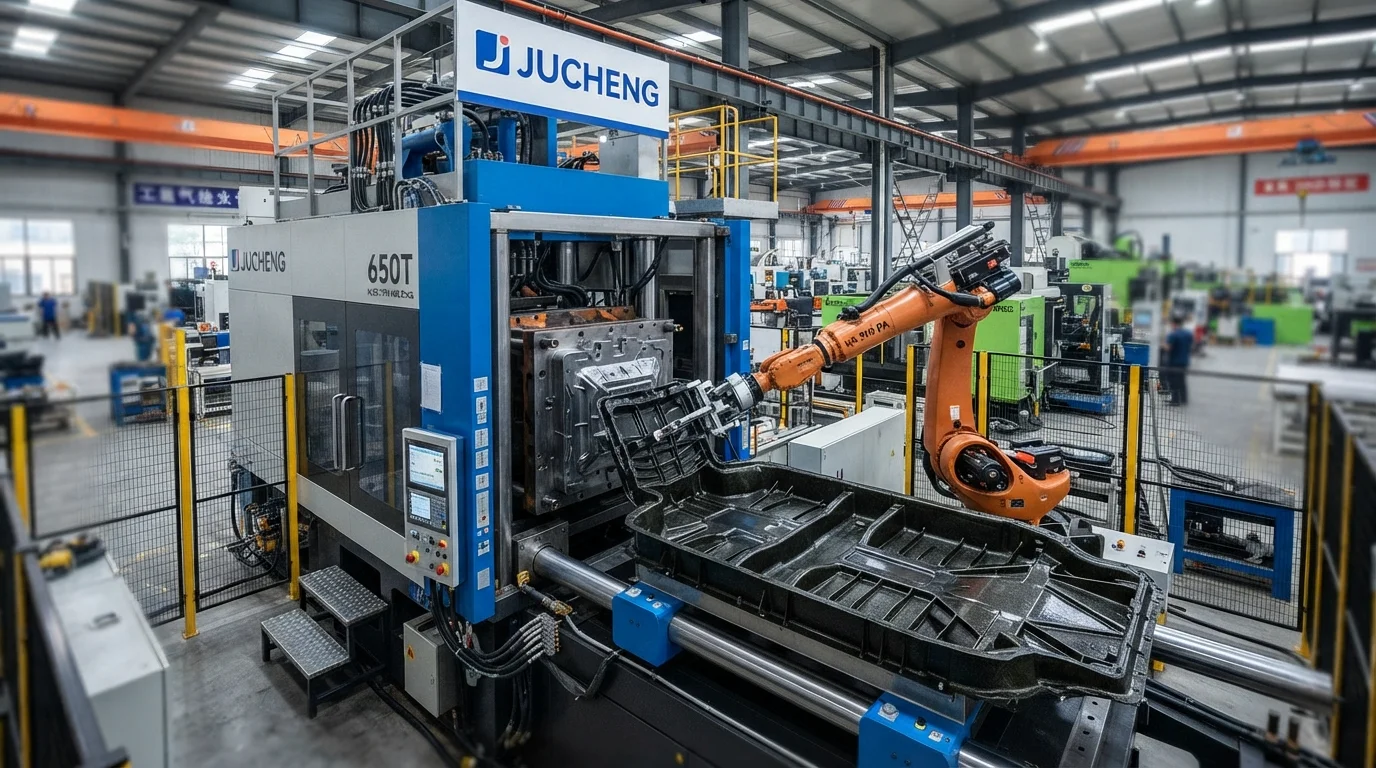
Формование крупногабаритных аккумуляторных поддонов требует огромных усилий смыкания для предотвращения облоя по линии разъема.
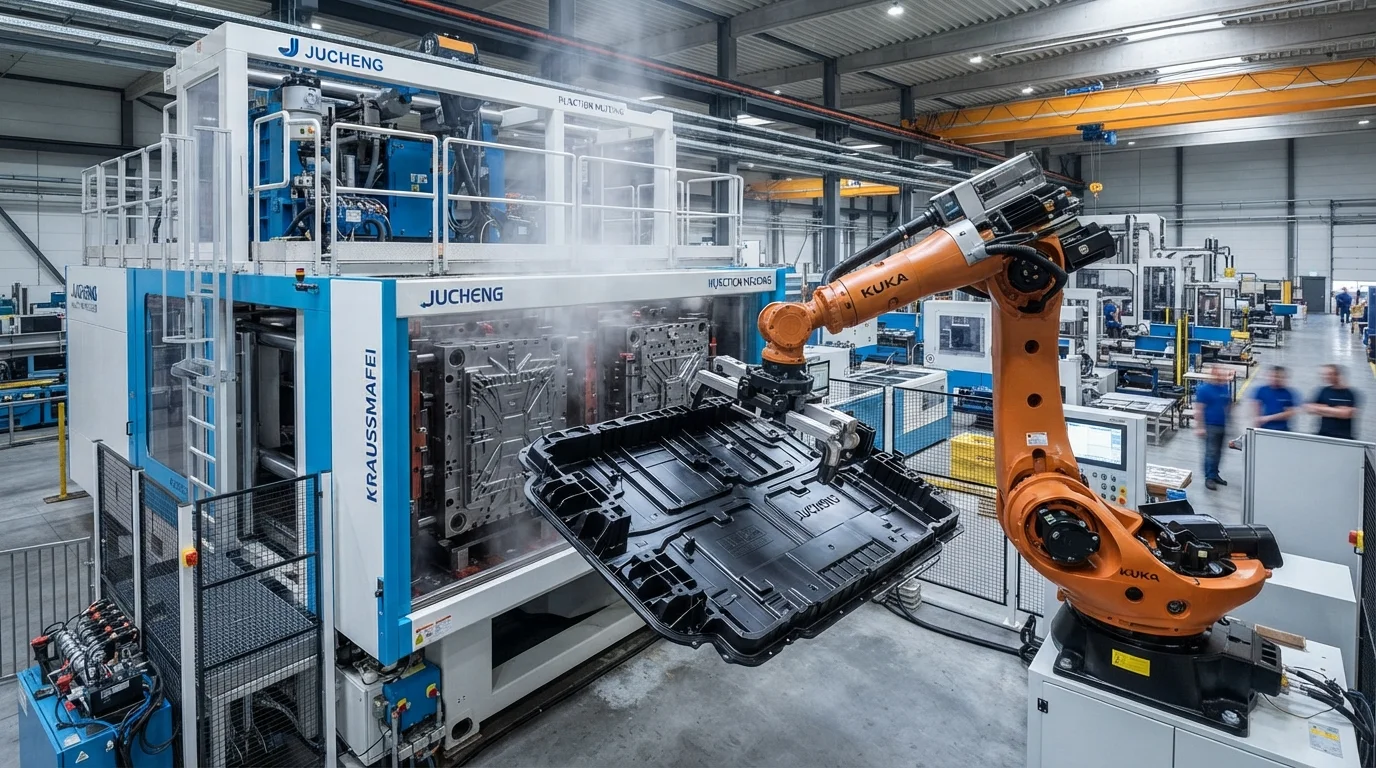
JUCHENG Injection Molding эксплуатирует парк тяжелых горизонтальных прессов с усилием смыкания от 500 до 650 тонн.
Эти автоматизированные машины обеспечивают гидравлическое давление, необходимое для удержания сложных половин пресс-формы закрытыми при экстремальных давлениях впрыска.
Наш опыт в производства аккумуляторных поддонов из полиамида, армированного стекловолокном, обеспечивает легкую конструкционную основу для более крупных нестандартные пластиковые корпуса аккумуляторов для электромобилей.
Сочетая прецизионный инструмент с системами качества, сертифицированными по IATF 16949, JUCHENG предлагает надежные производственные решения.
Наша команда предоставляет комплексные обзоры DfM в течение 24 часов для оптимизации конструкций ваших структурных компонентов.
Управление влагопоглощением и размерным ростом в полиамидах
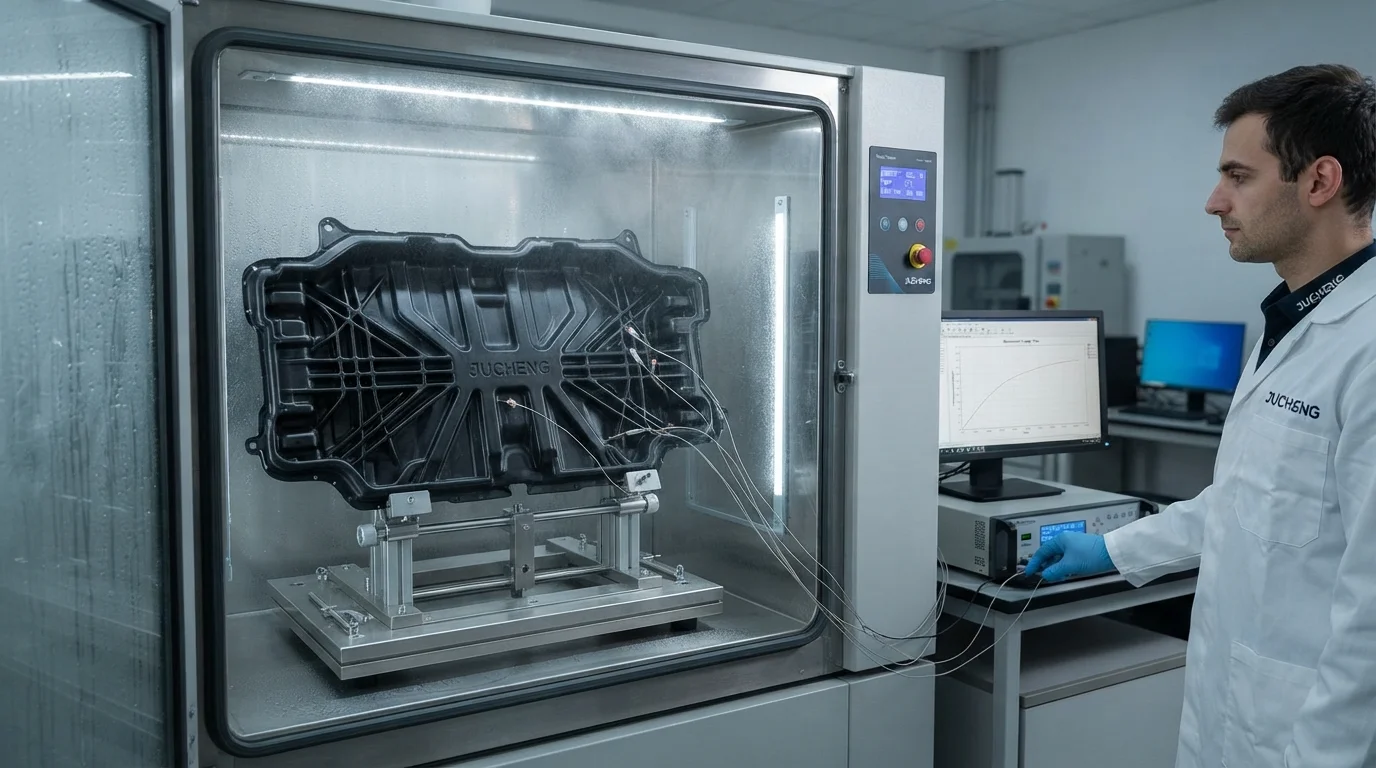
Полиамиды являются полярными полимерами, которые естественным образом поглощают влагу из окружающей среды.
Поглощенная влага действует как пластификатор, повышая пластичность, но незначительно снижая прочность на растяжение и увеличивая размеры деталей.
Мы учитываем этот размерный рост на этапе проектирования пресс-формы, соответствующим образом корректируя размеры полости и сердечника.
Предварительная сушка гранул смолы до содержания влаги ниже 0,05% перед формованием остается обязательным этапом контроля качества.
Влажная смола подвергается гидролитической деградации при плавлении, что приводит к хрупкости деталей и косметическим дефектам, таким как серебристые разводы.
Наши процедуры подготовки материала включают непрерывный контроль точки росы для обеспечения абсолютной сухости.
Часто задаваемые вопросы (FAQ)
Как содержание стекловолокна влияет на коэффициент усадки полиамида?
Увеличение содержания стекловолокна значительно снижает усадку в направлении потока, оставляя поперечную усадку относительно неизменной. Например, ненаполненный полиамид дает усадку примерно 1,5%, в то время как компаунд с 30% стекловолокна дает усадку всего 0,3% вдоль пути потока. Эта существенная разница должна быть учтена при DfM для предотвращения коробления.
Почему износ биметаллического оборудования является проблемой при литье под давлением нейлона со стекловолокном?
Стекловолокна обладают высокой абразивностью и вызывают быструю эрозию стандартных стальных шнеков и цилиндров. Этот абразивный износ увеличивает зазор между витками шнека и стенкой цилиндра, что приводит к проскальзыванию расплава и нестабильным впрыскам. Использование биметаллических цилиндров и шнеков с карбидным покрытием обязательно для сохранения воспроизводимости литья при крупносерийном производстве.
Можно ли формовать большие конструкционные лотки без облоя без высоких усилий смыкания?
Формовка крупногабаритных деталей с тонкими стенками требует высокого давления впрыска для заполнения полостей, что неизбежно вызывает раскрытие половин формы. При недостаточном усилии смыкания расплавленный пластик выходит по линии разъема, образуя облой. Эксплуатация тяжелых прессов с усилием смыкания более 500 тонн необходима для поддержания герметичности смыкания.