
Os parâmetros do processo de moldagem de baixa pressão são específicos para cada grau, ferramenta e montagem. As configurações devem preencher a cavidade e proteger os componentes eletrônicos, produzindo a cobertura, o limite e a adesão exigidos. Não existe uma receita universal de temperatura ou pressão que se aplique a todos os graus de hot-melt e montagens. Comece com as orientações de processamento atuais do fornecedor do material e, em seguida, estabeleça uma janela controlada usando peças representativas e verificações de aceitação definidas.
Quais variáveis importam em conjunto
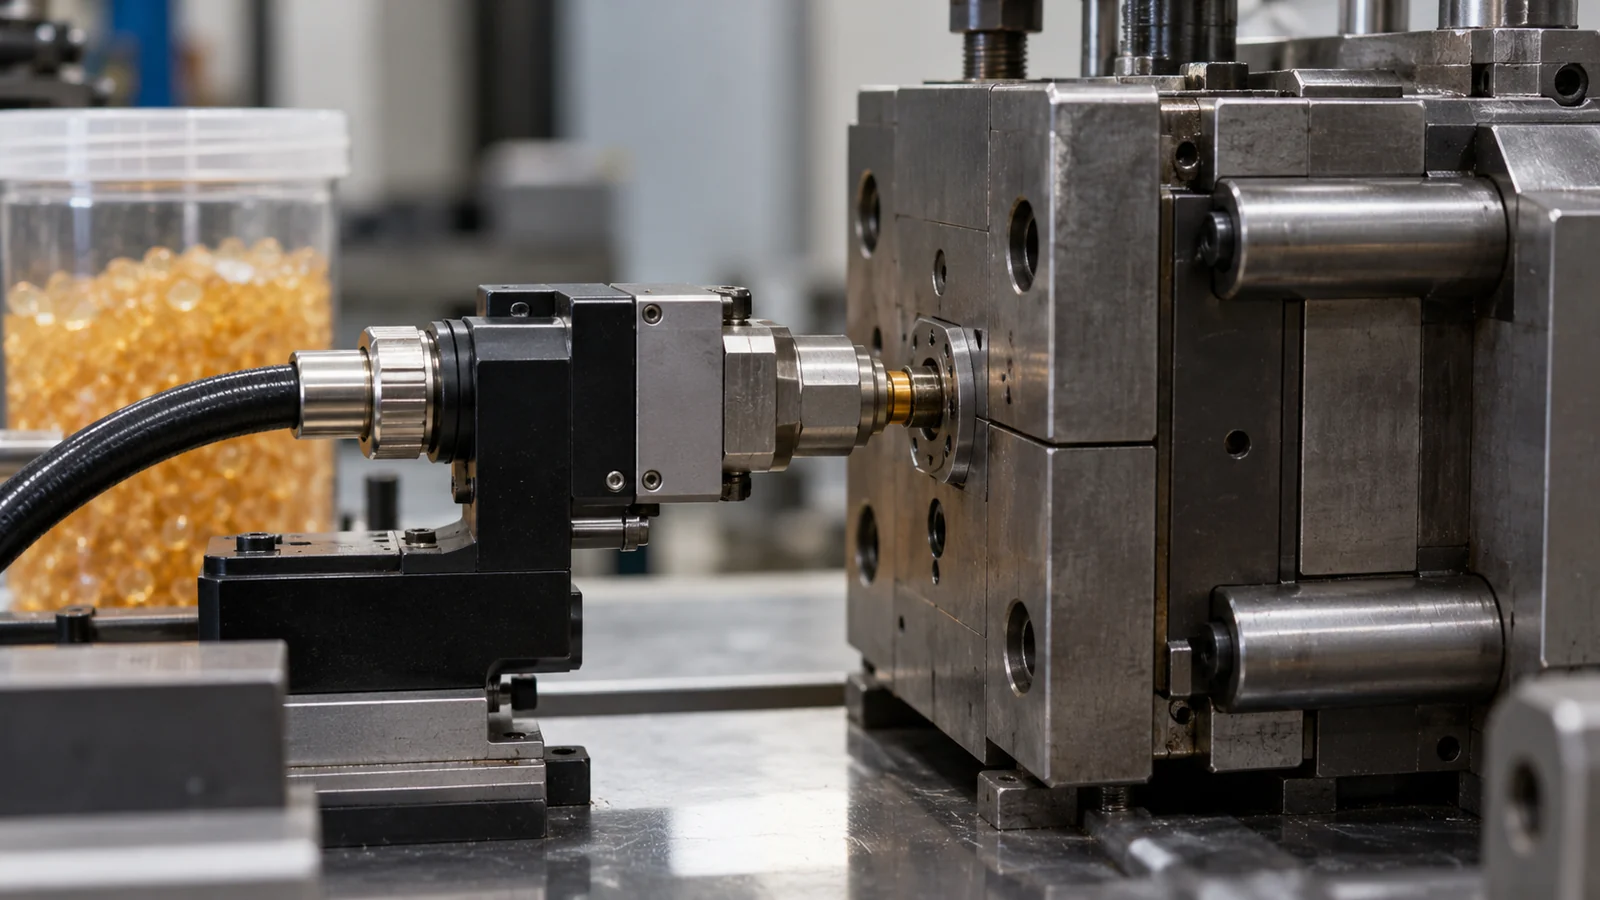
A temperatura e a viscosidade do material influenciam o fluxo, mas o preenchimento resultante também depende da pressão ou força de injeção, da vazão, da geometria da cavidade, do gate, do respiro e da posição da montagem. A temperatura do molde e o tempo de resfriamento ou de manutenção afetam como o material se solidifica e quando o componente pode ser removido. Essas variáveis interagem; alterar uma pode modificar a cobertura, a rebarba, o movimento do componente ou a interface final.
| Grupo de variáveis | O que observar |
|---|---|
| Preparação do material | Grau, lote, armazenamento, condicionamento e conformidade com as instruções de manuseio do fornecedor |
| Fornecimento do material | Temperatura real e comportamento do fluxo, resposta à pressão e sequência de preenchimento |
| Ferramenta e montagem | Gate, respiro, shutoff, localização, roteamento de cabos e qualquer movimento do componente |
| Solidificação e desmoldagem | Estabilidade da cobertura, rebarba, distorção, condição de adesão e desmoldagem segura |
| Verificação | Verificações dimensionais, visuais, funcionais ou ambientais exigidas para o produto |
Utilize os dados do fornecedor para o grau exato do material. Não transfira uma configuração de outro hot melt de poliamida ou poliolefina apenas porque a família de resinas parece semelhante. Uma formulação, ferramenta ou montagem diferente pode exigir uma configuração validada diferente.
Construa o primeiro teste a partir de entradas documentadas
Antes da moldagem, registre o fabricante e o grau do material, o lote, o histórico de armazenamento ou condicionamento, a revisão da montagem, a revisão da ferramenta, a máquina e os valores atuais do processo. Confirme que a montagem é carregada de forma consistente e que as áreas de exclusão previstas estão livres. Capture uma amostra de referência e defina o que a equipe irá inspecionar.
Para componentes delicados, identifique os critérios de movimento ou dano admissíveis antes do ensaio. Para cobertura ou adesão, defina o método de inspeção e a condição de teste. Se a regra de aceitação não for mensurável, a equipe não poderá decidir de forma confiável se uma alteração de parâmetro ajudou.
Ajuste as configurações sem ocultar a causa
- Comece dentro das orientações de processamento documentadas pelo fornecedor e dos limites de segurança aprovados.
- Altere uma variável ou um grupo planejado por vez, anotando o motivo e a resposta esperada.
- Mantenha o material, o posicionamento da montagem e a condição da ferramenta controlados durante a comparação.
- Inspecione cobertura, contorno, rebarba, posição do componente e união — não apenas se a cavidade foi preenchida.
- Repita as condições promissoras e confirme que elas não criam novos defeitos em outra característica ou amostra.
Se o preenchimento estiver incompleto, examine primeiro o caminho de fluxo, o gate, o respiro, o estado do material e a localização da montagem; aumentar a pressão sem verificar os limites do componente pode causar danos ou rebarba. Se aparecer rebarba, inspecione os shutoffs e a variação da montagem antes de reduzir todas as outras configurações. As alterações de parâmetros devem responder a evidências em vez de compensar cegamente um problema de projeto.
Defina como é uma configuração bem-sucedida
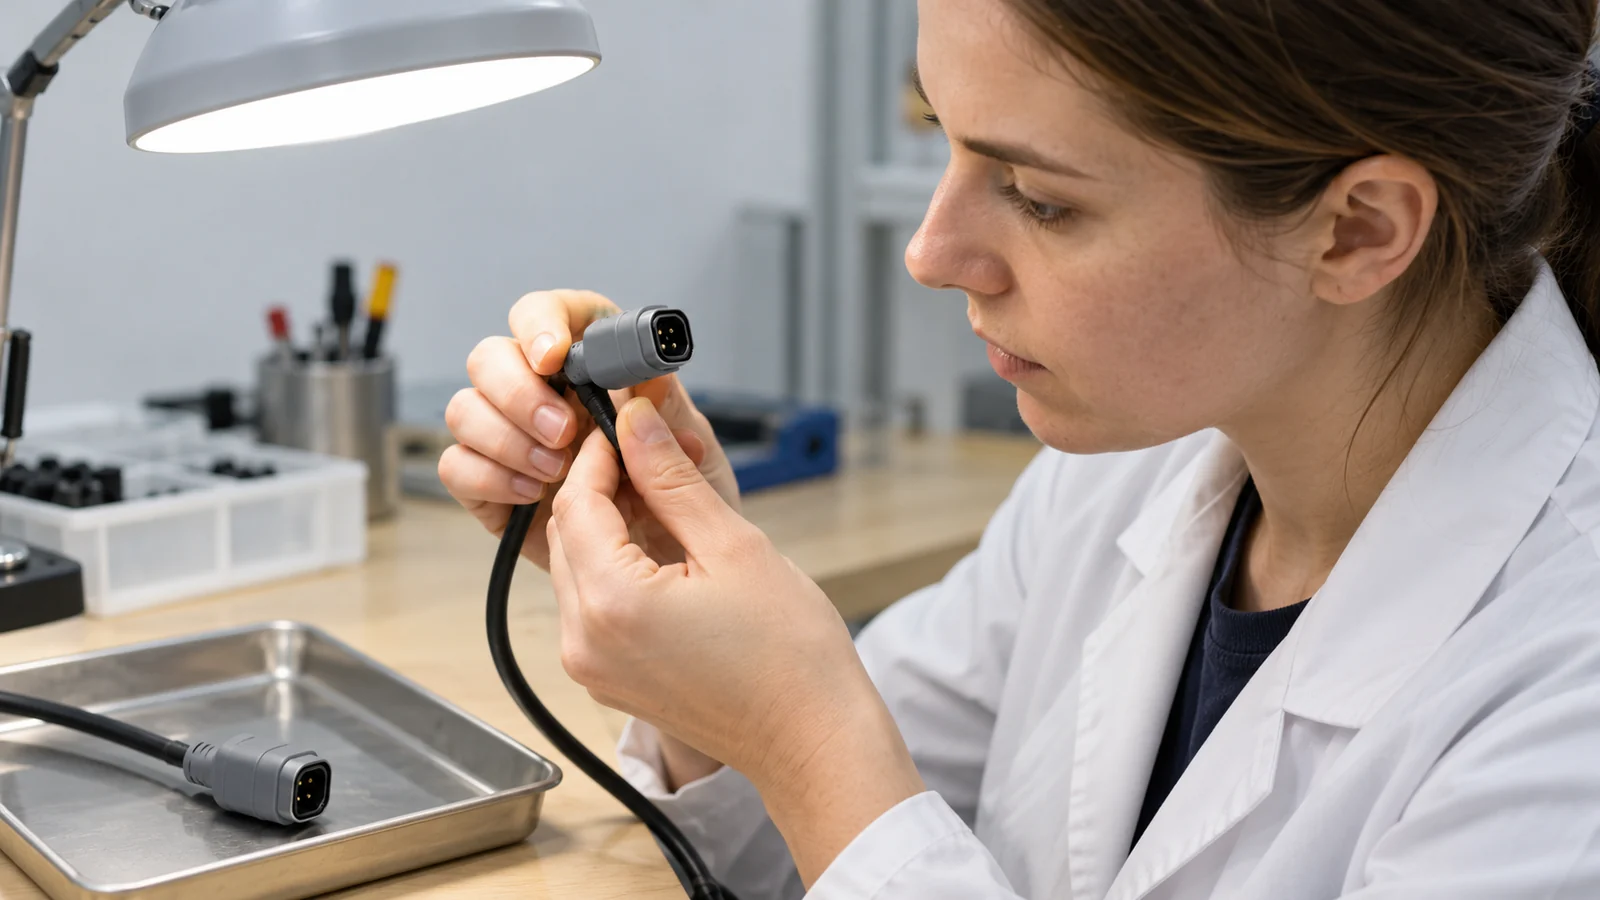
Uma configuração de produção não é qualificada porque uma peça parece aceitável. Defina a cobertura e o contorno exigidos, verifique se os conectores e fios permanecem na posição, confirme a adesão ou vedação quando aplicável e conclua quaisquer verificações elétricas, ambientais ou mecânicas exigidas pelo produto. Mantenha as amostras vinculadas aos seus registros de material, ferramenta e processo.
Registre as configurações validadas e as condições que possam alterá-las, incluindo lote de material, partida, variação da montagem ou manutenção da ferramenta. Estabeleça ações de resposta para desvios em vez de depender de uma “configuração de operador boa” não documentada. Para a visão geral do processo, consulte moldagem de baixa pressão para proteção de eletrônicos.
FAQ
Qual é a pressão de injeção correta para moldagem de baixa pressão?
Depende da classe exata, da ferramenta e da montagem. Use as orientações de processamento atuais do fornecedor e valide as configurações em relação aos limites do componente e aos critérios de aceitação da peça.
A temperatura deve ser aumentada quando o material não preenche?
Não automaticamente. Verifique o manuseio do material, o projeto do gate e do respiro, a localização da montagem e as instruções do fornecedor. Uma alteração de temperatura pode afetar a adesão, o fluxo, a rebarba ou a exposição do componente.
Quantos parâmetros devem ser alterados em um teste?
Altere o mínimo que o estudo precisar para responder a uma pergunta clara. Se várias configurações forem alteradas ao mesmo tempo, fica mais difícil identificar o que causou o resultado.