
응력 복굴절은 투명 폴리머가 더 이상 모든 방향에서 광학적으로 동일하게 거동하지 않는다는 증거입니다. 이는 흐름 배향, 불균일한 패킹, 불균일한 냉각, 강제 이젝션 또는 조립 하중에서 발생할 수 있습니다. 교차 편광자 사이의 색상 패턴은 유용하지만, 그 자체로 원인을 식별하지는 못합니다. 진단은 패턴이 언제 나타나는지, 흐름과 어디에서 정렬되는지, 성형 후 어떻게 변하는지에 달려 있습니다.
시간에 따른 패턴 읽기: 성형 직후, 컨디셔닝 후, 어닐링 시험 후, 조립 후의 부품을 비교하십시오. 이러한 상태 간의 변화는 동결된 흐름 배향과 열적·기계적 하중을 구분해 줍니다.
이 글에서:
편광 색상이 실제로 보여주는 것
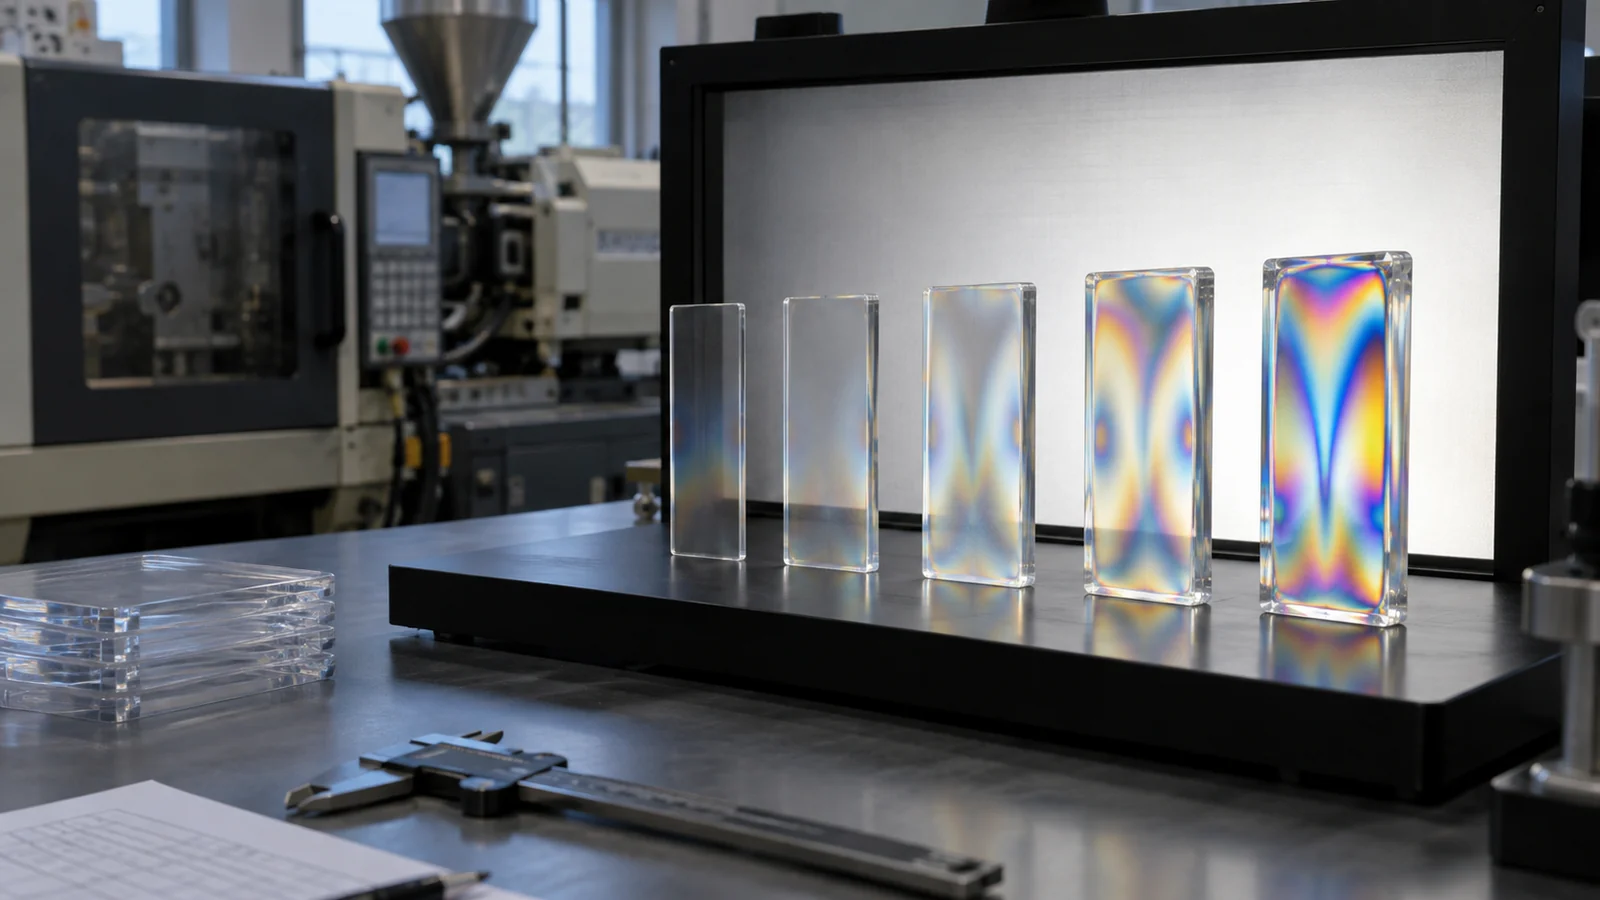
응력이 없는 등방성 재료에서 빛은 서로 다른 방향에서 본질적으로 동일한 굴절 거동을 보입니다. 배향과 응력은 방향성 차이를 만듭니다. 교차 편광자 사이에서 이러한 차이는 광학 지연, 부품 두께 및 파장과 관련된 밝기와 색상으로 나타납니다.
그렇기 때문에 정의된 방법과 재료 관계 없이 밝은 색상을 보편적인 응력 값으로 변환할 수 없습니다. 두꺼운 영역은 유사한 응력 상태에서 얇은 영역보다 더 강한 패턴을 나타낼 수 있습니다. 동일한 조건에서 동일한 형상을 비교하려면 편광법을 사용하십시오.
패턴을 흐름과 냉각으로 다시 매핑하기
게이트 근처에 집중된 패턴은 높은 전단 또는 강한 패킹을 나타낼 수 있습니다. 흐름 방향을 따라가는 띠는 동결된 배향을 반영할 수 있습니다. 흐름 선단이 만나는 선은 웰드 라인 이력을 가리킵니다. 가장자리 패턴은 급속한 표피 냉각, 과충전 또는 캐비티에 대한 구속에서 발생할 수 있습니다.
숏 샷을 최종 부품과 비교하여 패턴에 충전 이력을 부여하십시오. 캐비티를 분리하고 용융 온도, 금형 온도, 충전 프로파일, 전환 위치, 보압 및 냉각 시간을 기록하십시오. 이러한 기록이 없으면 편광자 이미지는 엔지니어링 제어가 아닌 증상의 사진에 불과합니다.
성형 응력과 조립 응력은 유사하게 보일 수 있습니다
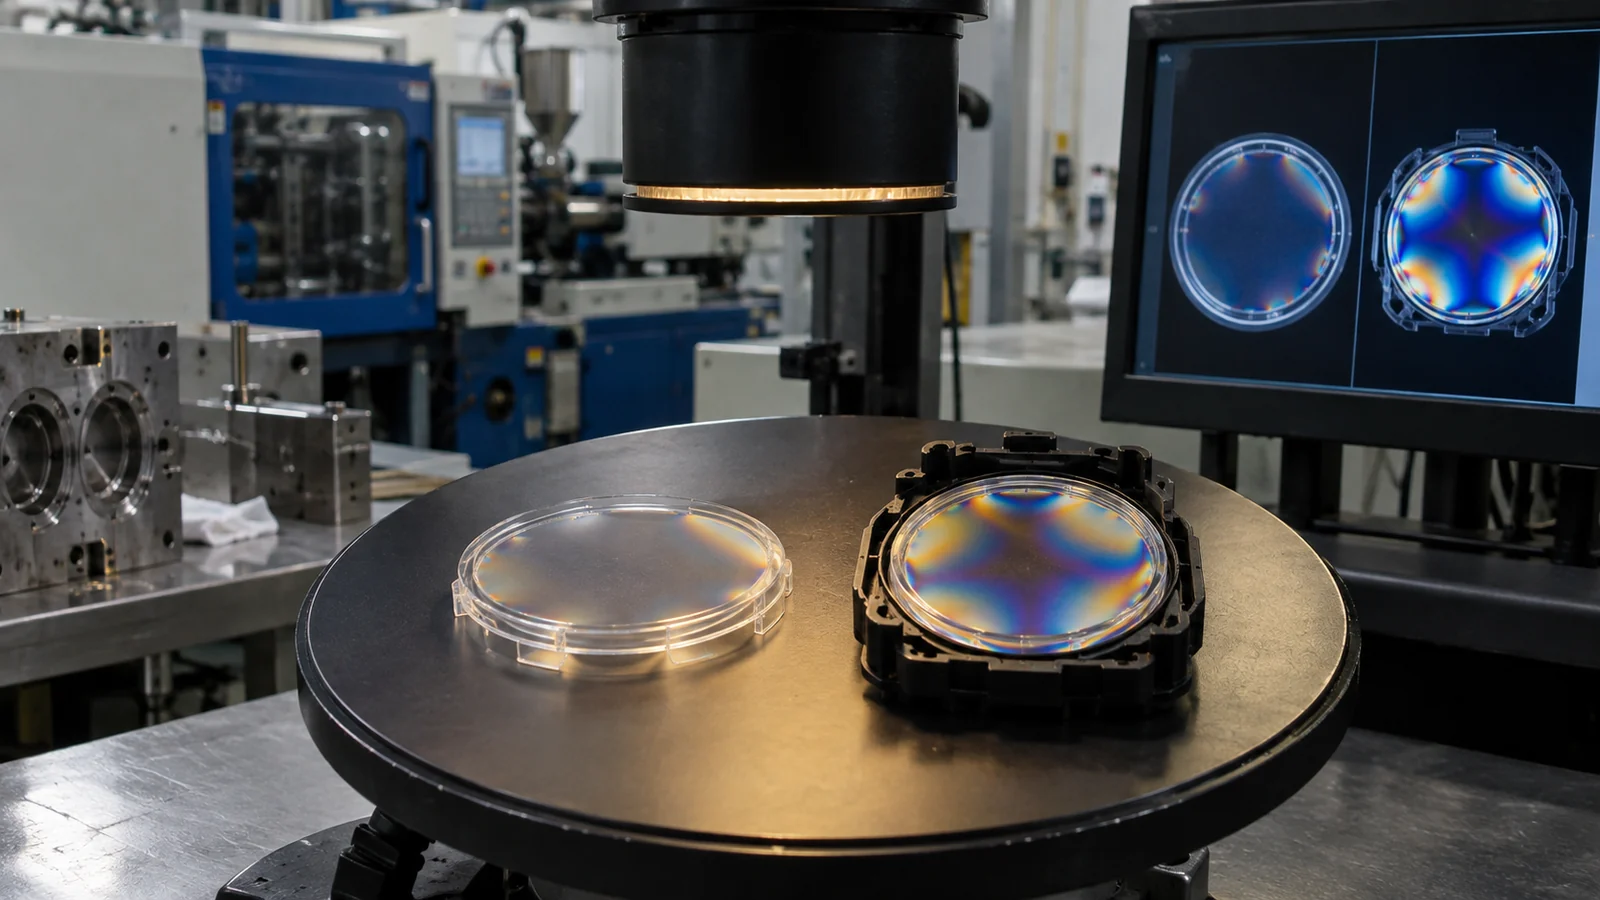
먼저 느슨한 부품을 검사한 다음, 클립, 나사, 접착제 경화 또는 압입 후에 반복하십시오. 고정점 근처에 새로운 패턴이 나타나면 조립이 광학 부품에 하중을 가하고 있는 것입니다. 여러 조립체에서 동일한 위치에 남아 있는 성형 시 발생한 패턴은 게이트, 패킹, 냉각 또는 취출 문제를 가리킵니다.
시간이 중요합니다. 따뜻한 부품은 취출 후 완화되거나 변형될 수 있습니다. 흡습성 폴리머는 컨디셔닝 중에 치수와 응력 상태가 변할 수도 있습니다. 샘플을 비교하기 전에 고정된 간격과 환경을 설정하십시오.
색을 숨기는 대신 원인을 줄이십시오
게이트 전단이 주된 원인이라면 덜 제한적인 진입구 또는 불필요한 가속을 피하는 충전 프로파일을 비교하십시오. 과충전이 주된 원인이라면 게이트 고화를 확인하고 체적 충전 후 압력을 줄이십시오. 냉각이 비대칭이라면 수류, 인서트 접촉 또는 금형 온도를 교정하십시오. 취출이 부품을 휘게 한다면 구배를 개선하고 이형력을 분산시키십시오.
어닐링은 일부 잔류 응력을 줄일 수 있지만 시간이 추가되고 치수가 변할 수 있습니다. 불안정한 금형이나 공정을 위한 일상적인 대체 수단이 되어서는 안 됩니다. 이내 광학 및 투명 사출 성형, 선호되는 제어는 2차 처리 전에 제품의 기능적 한계 이하로 지연을 유지하는 안정적인 공정입니다.
응력 사양에는 테스트 구성이 필요합니다
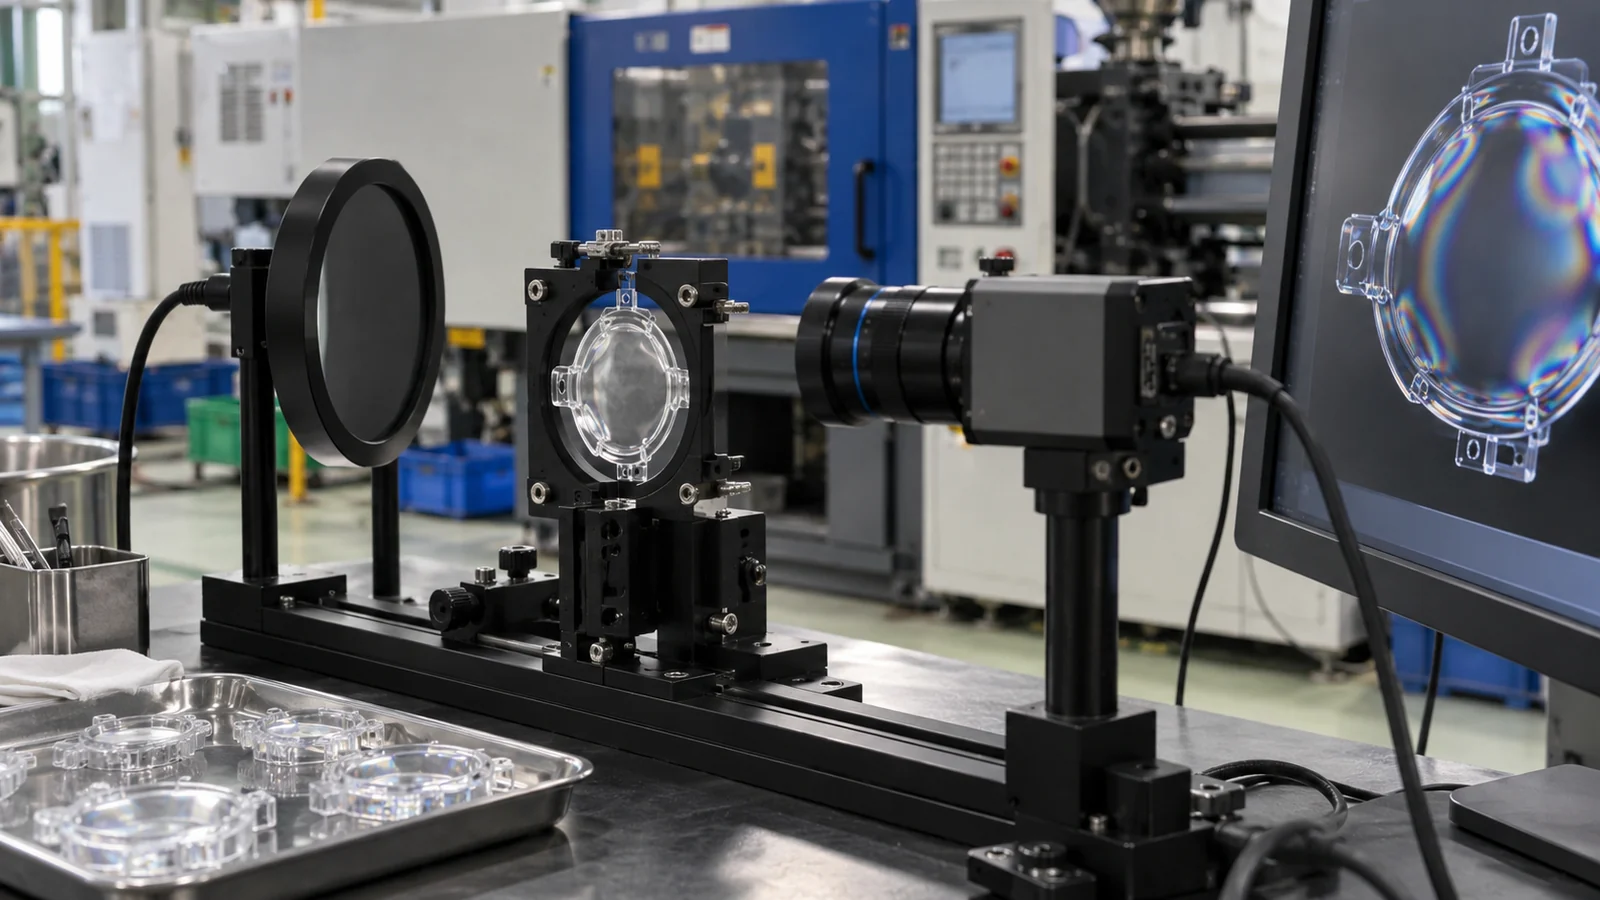
편광자 배열, 파장 또는 광원, 부품 방향, 관찰 방향, 배경, 카메라 설정, 컨디셔닝 및 검사 영역을 명시하십시오. 합격 여부가 기준 이미지, 프린지 차수, 지연 값 또는 제품 수준의 광학 성능을 사용하는지 정의하십시오.
기준을 기능에 연결하십시오. 장식용 투명 커버는 편광 디스플레이, 센서 또는 이미징 시스템을 방해할 패턴을 허용할 수 있습니다. 동일한 성형 외관이 동일한 제품 위험을 만들지는 않습니다.
스크린을 제품 성능과 상관시키십시오
검증 중에 실제 광학 조립체에서 낮음, 중간 및 높음 편광 응답에 걸친 부품을 테스트하십시오. 이 상관관계는 스크리닝 한계가 제품을 보호하는지 아니면 단지 매력적인 이미지를 생성하는지를 보여줍니다. 경계 샘플을 통제된 보관 상태로 유지하고 재료 또는 툴링 변경 후 상관관계를 반복하십시오.
성형 검토를 요청할 때는 수지 등급, 두께 맵, 게이트 위치, 편광자 구성, 조립 토크 또는 간섭 및 광학 증상을 제공하십시오. 이 맥락 없이 단일 화려한 사진만으로는 흐름 배향과 이후의 기계적 응력을 거의 구별할 수 없습니다.
공정 변경을 통제된 실험으로 사용하십시오
보정을 테스트할 때 한 번에 하나의 메커니즘을 변경하고 동일한 캐비티를 비교하십시오. 더 느린 충전, 더 따뜻한 금형 및 더 낮은 패킹을 함께 적용하면 이미지가 개선될 수 있지만 어떤 제어가 중요한지 드러나지 않습니다. 단일 요인 확인은 나중에 모니터링하고 복구할 수 있는 설정을 만듭니다.
응력 패턴이 개선된 후에는 트레이드오프를 확인하십시오. 패킹을 낮추면 싱크나 치수 변동이 증가할 수 있습니다. 냉각 시간을 늘리면 이형성이 향상될 수 있지만 비용이 증가합니다. 온도를 높이면 복제성이 향상될 수 있지만 잔류 위험이 증가합니다. 승인된 공정은 광학적, 치수적 및 생산 요구 사항을 동시에 충족해야 합니다.
자주 묻는 질문
복굴절이란 부품이 균열될 것이라는 의미인가요?
반드시 그렇지는 않습니다. 이는 배향 또는 응력과 관련된 광학적 이방성을 나타냅니다. 균열 위험은 재료, 응력 크기, 노치, 화학 물질, 온도 및 시간에도 따라 달라집니다.
사출 속도를 낮추면 이를 제거할 수 있나요?
때로는 가능하지만, 느린 충전은 더 차가운 유동 선단과 다른 결함을 초래할 수 있습니다. 속도는 용융 온도 및 금형 온도, 게이트 설계 및 압력 전달과 함께 평가하십시오.
조립 후 패턴이 왜 변하나요?
클립, 나사, 간섭, 접착제 수축 또는 하우징 뒤틀림이 새로운 응력을 가할 수 있습니다. 분리된 상태와 조립된 상태 모두를 검사하십시오.