
광학 금형은 우수한 초기 샘플을 생산한 후 드리프트할 수 있습니다. 이는 광학 금형 설계가 단순히 인서트를 연마하는 것만이 아니기 때문입니다. 인서트 지지, 열적 대칭성, 벤트 유지관리, 게이트 마모, 이형력, 측정 피드백 루프가 생산 전반에 걸쳐 표면이 계속 재현되는지를 결정합니다.
최고의 설계 검토는 광학 합격 테스트에서 역으로 시작합니다. 어떤 강철 표면이 빔을 생성하는지, 그 표면들이 어떻게 위치하는지, 어떤 하중이 그것들을 움직일 수 있는지, 그리고 데이텀 관계를 잃지 않고 금형을 어떻게 세정하거나 교정할 수 있는지를 질문합니다.
이 글에서:
- 광학 데이텀을 중심으로 구축하라
- 정밀 인서트를 지지하라
- 열적 대칭성을 설계하라
- 광학적 결과에 따라 유동 특성을 배치하라
- 부품을 변형시키지 않고 이형하라
- 유지보수와 교정을 계획하라
- 자주 묻는 질문
광학 데이텀이 금형 구조를 주도하게 하라
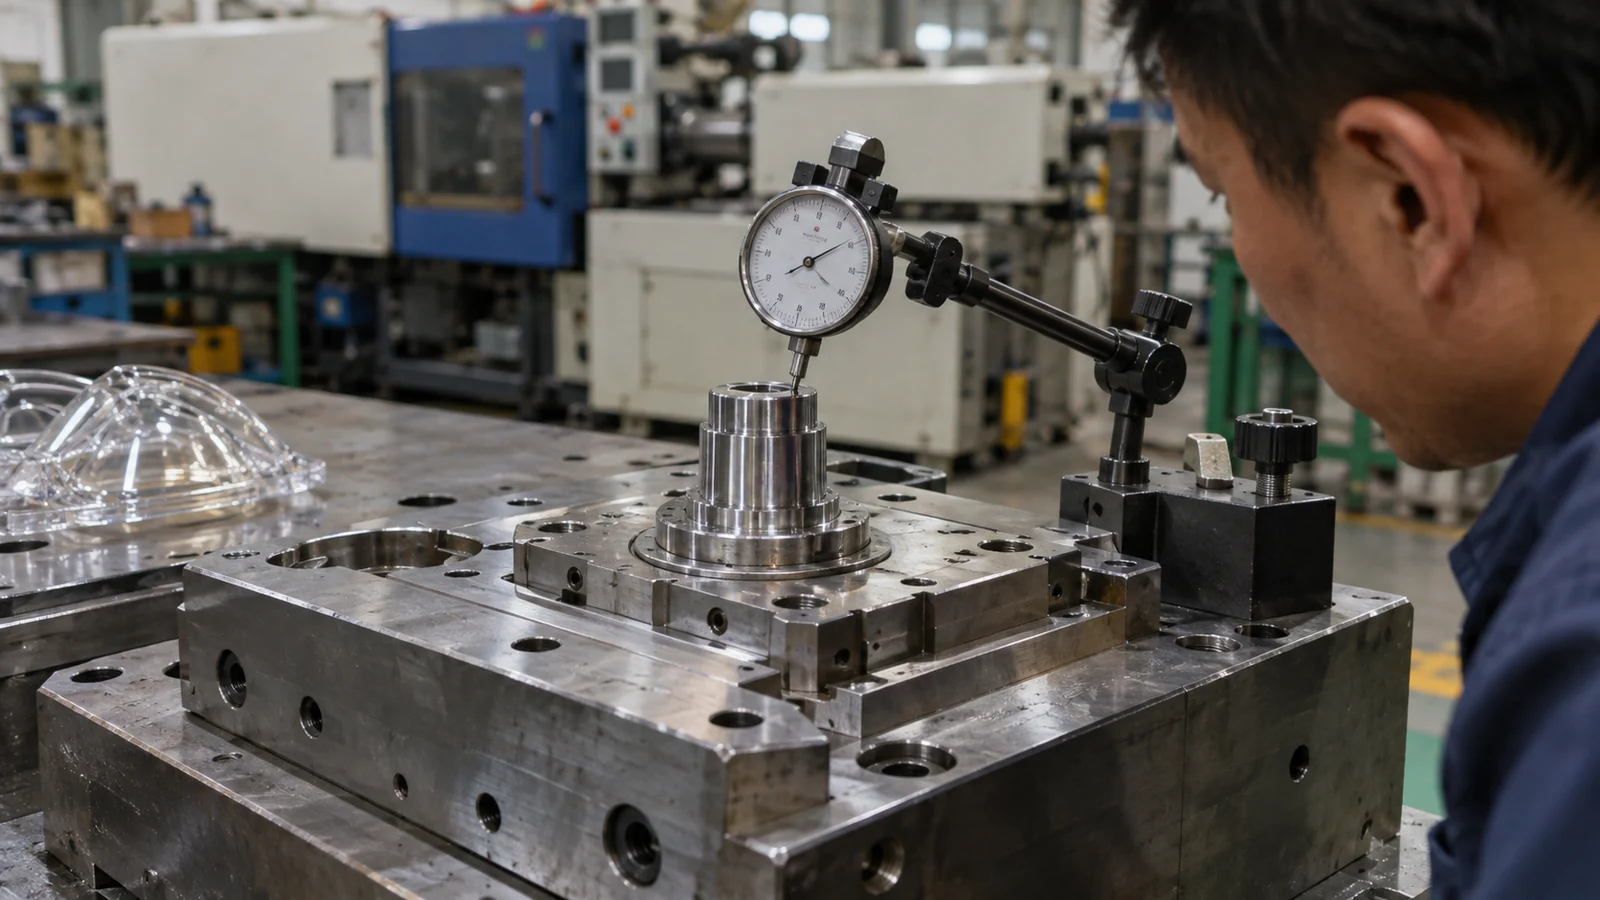
분할선이나 인서트 분할을 선택하기 전에 빛을 제어하는 표면을 식별하십시오. 조립 시 광학 축을 설정하기 때문에 위치 결정 직경이 외관상의 미관 edge보다 더 중요할 수 있습니다. 금형은 클램프 하중과 온도 변화를 통해 광학 표면과 그 데이텀 사이의 관계를 유지해야 합니다.
가능한 경우, 클리어 애퍼처를 분할선, 슬라이드 인터페이스 및 셧오프에서 멀리 유지하십시오. 광학 표면이 분할부를 가로질러야 하는 경우, 허용 가능한 단차와 검사 방법을 정의하십시오. “눈에 보이는 선 없음”은 측정 가능한 툴링 요구사항이 아닙니다.
정밀 인서트는 그 시트만큼만 안정적이다
광학 인서트는 반복 가능한 방사형 및 축 방향 위치 결정이 필요합니다. 조립을 쉽게 만드는 클리어런스는 디센터를 허용할 수 있으며, 과도한 간섭은 인서트를 변형시킬 수 있습니다. 지지는 연마된 면에 하중을 가하거나 얇은 가장자리에 힘을 집중시키지 않고 사출 압력에 저항해야 합니다.
인서트를 제거하고, 측정하고, 동일한 위치로 되돌리는 방법을 계획하십시오. 위트니스 기준과 캐비티 식별은 계측을 올바른 강철 구성요소에 연결하는 데 도움이 됩니다. For 광학 및 투명 사출 성형, 교체형 인서트는 교체가 광학 정렬을 재설정하지 않는 경우에만 유용합니다.
열 대칭성은 단일 설정값보다 더 중요합니다
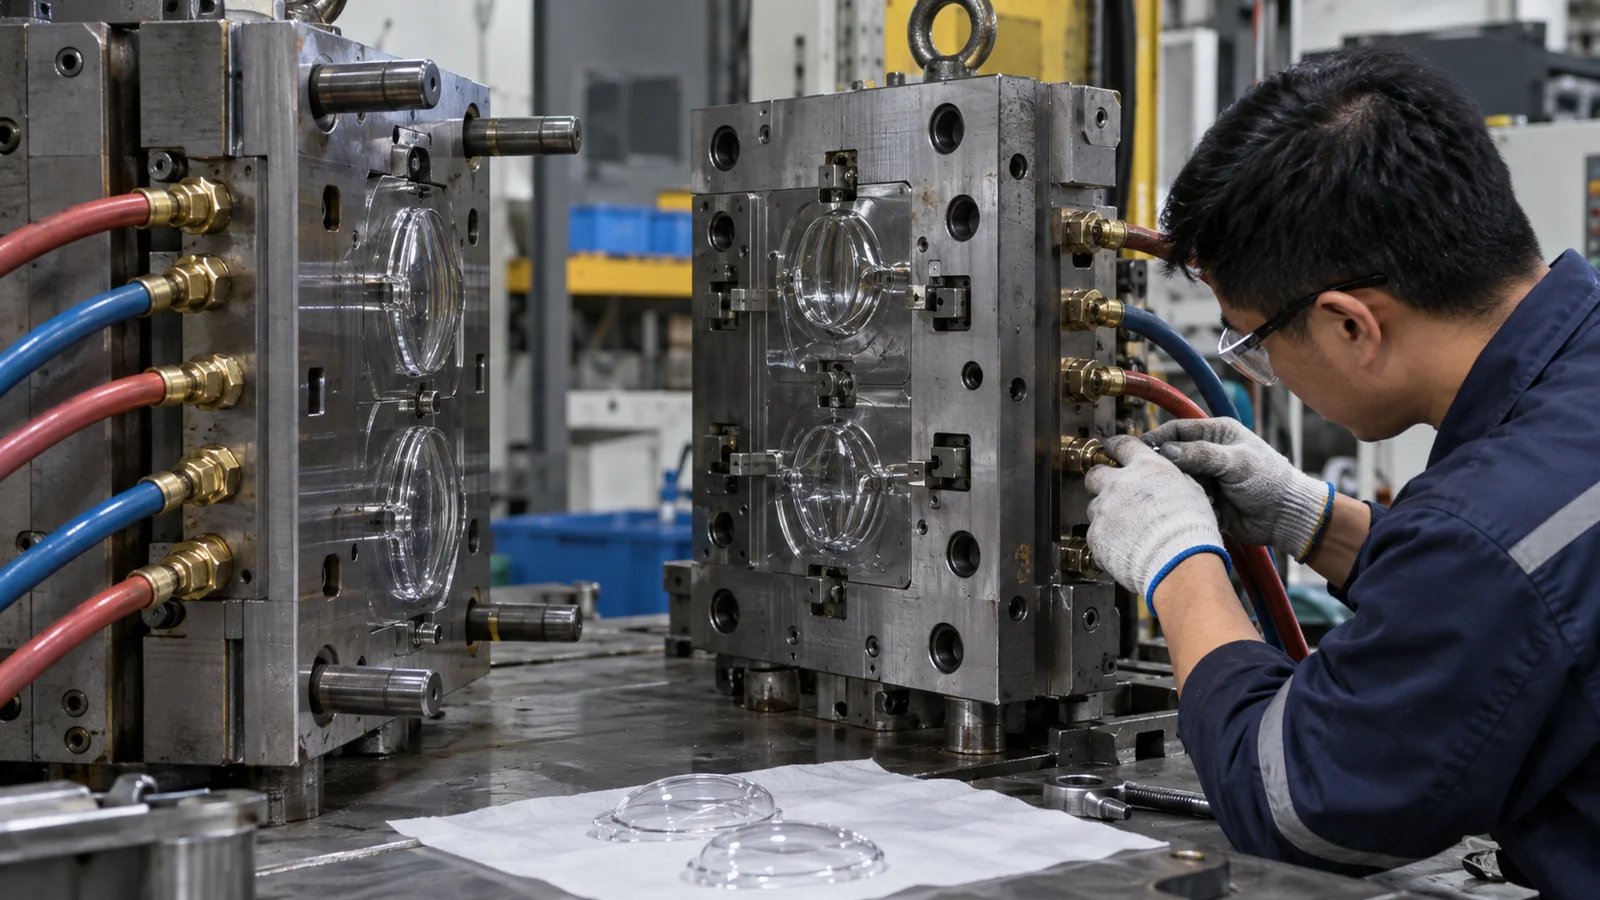
수로 배치, 인서트 접촉 및 강재 두께가 국부 표면 온도를 결정합니다. 동일한 컨트롤러 설정의 두 회로가 서로 다른 양의 열을 제거할 수 있습니다. 불균일한 온도는 수축을 변화시키고 광학 표면을 기울이거나 뒤틀리게 할 수 있습니다.
센싱과 냉각을 광학 영역을 대표하는 위치에 배치하십시오. 깊은 인서트 뒤의 사각지대를 피하십시오. 검증 중에는 공급 및 반환 온도를 기록하고 표시된 설정값에만 의존하지 말고 유량을 확인하십시오.
게이트 및 벤트 결정은 광학적 흔적을 남깁니다
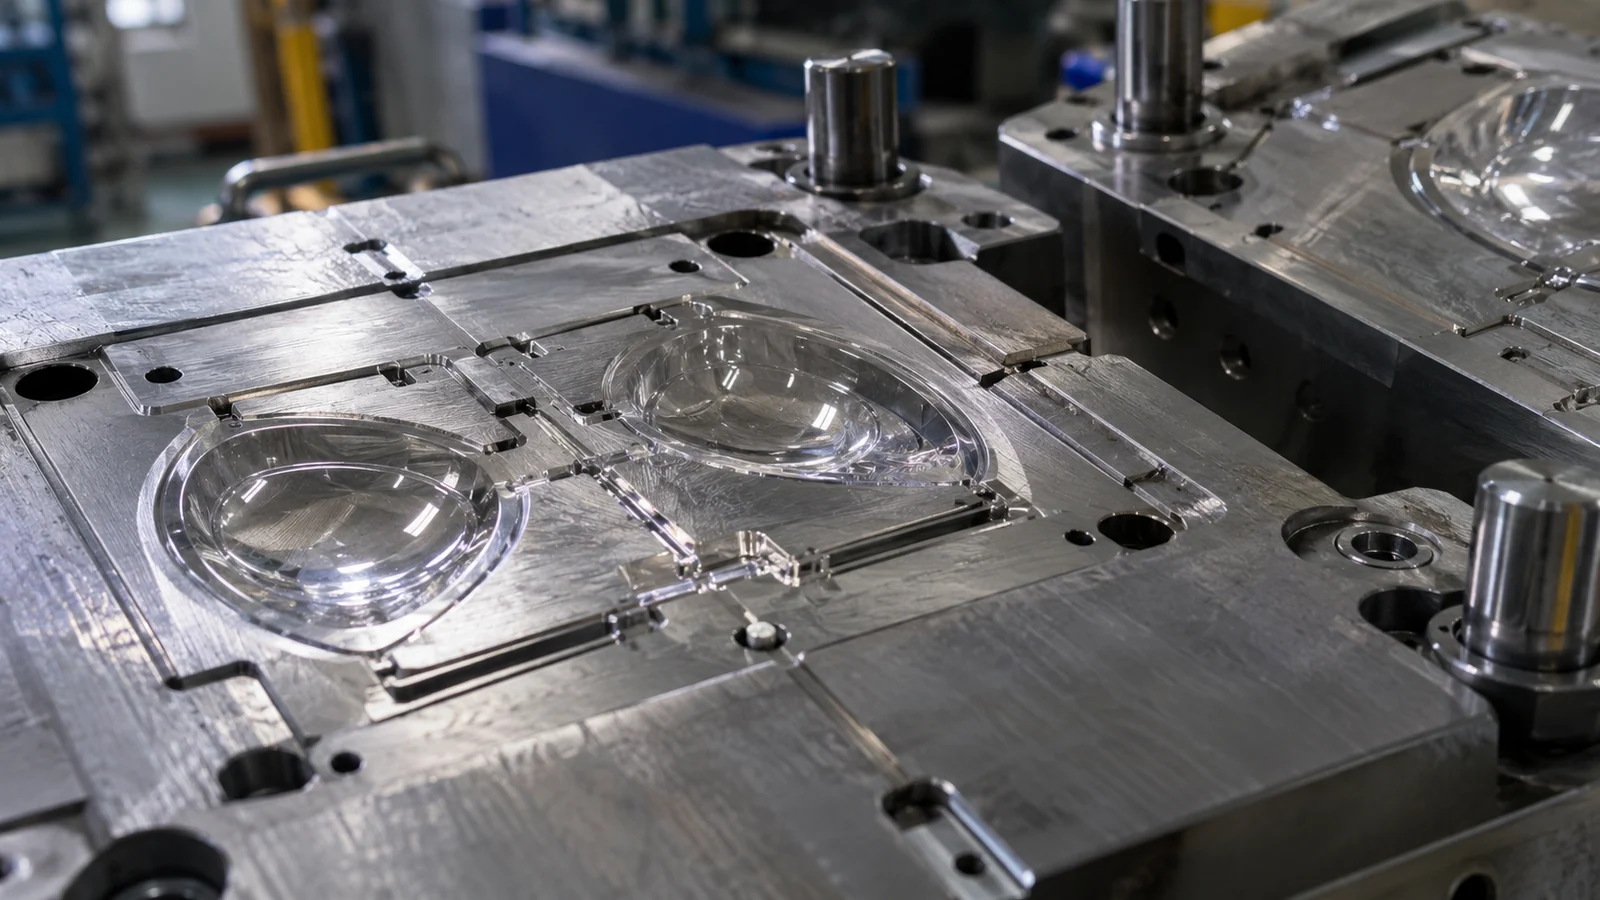
게이트 위치는 광학 캐비티와의 첫 접촉, 유동 선단 만남 지점 및 분자 배향 방향을 결정합니다. 외관상 숨겨진 게이트도 유효 조리개 전체에 복굴절을 생성할 수 있습니다. 외관만이 아니라 압력, 응력, 웰드 라인 위치 및 제거 용이성으로 게이트 옵션을 비교하십시오.
벤트는 번, 침착물 및 불완전한 복제를 방지할 충분한 용량이 필요하지만, 손상성 플래시를 생성해서는 안 됩니다. 예측 및 관찰된 충전 종료 영역에 벤트를 배치하고 청소가 가능하도록 하십시오. 시험 중 작동하는 벤트는 침착물이나 강재 손상으로 점차 막힐 수 있습니다.
| 금형 특징 | 광학적 위험 | 설계 검토 질문 |
|---|---|---|
| 게이트 | 응력 및 가시적 유동 흔적 | 배향이 조리개를 가로지르는 위치는 어디인가? |
| 파팅 라인 | 단차, 플래시 또는 미광 | 광학 경로 밖으로 이동할 수 있습니까? |
| 이젝터 | 프린트스루 또는 왜곡 | 접촉부 근처에서 힘이 지지됩니까? |
부품의 가장 취약한 상태를 기준으로 한 설계 릴리스
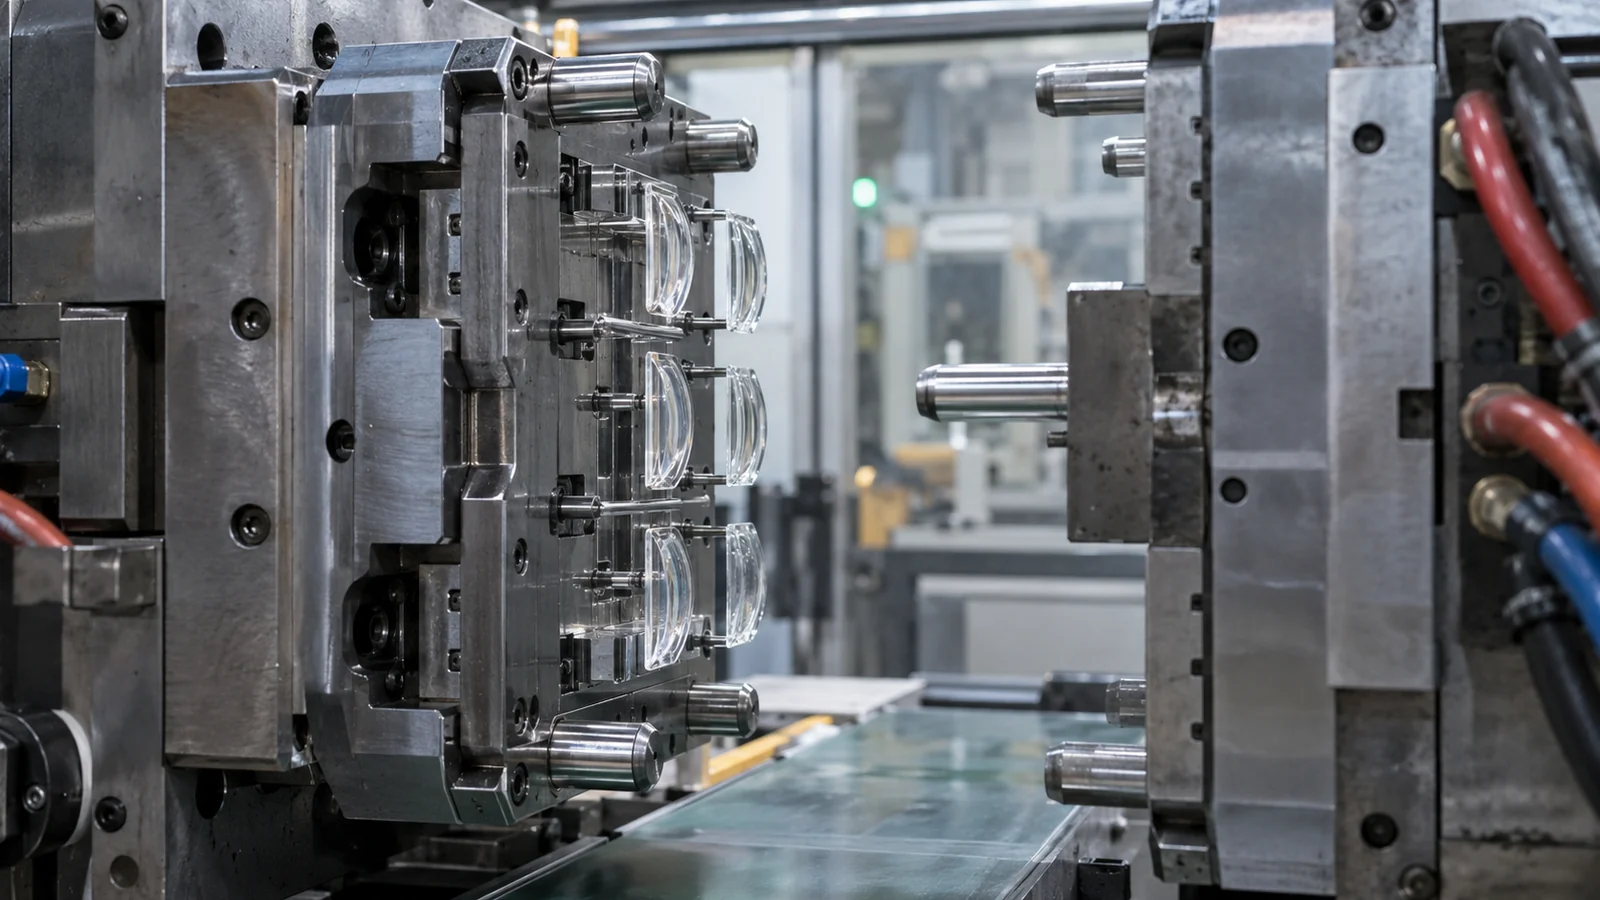
취출 시 부품은 취급할 수 있을 만큼 강성이 있을 수 있지만 변형될 만큼 충분히 따뜻할 수도 있습니다. 드래프트, 연마 방향, 진공 브레이크 및 균형 잡힌 취출은 힘을 줄입니다. 핀을 광학 면에서 멀리 유지하고 넓고 얇은 영역을 지지하여 취출이 양호한 성형 표면을 뒤틀린 표면으로 바꾸지 않도록 하십시오.
이형 코팅 또는 이형제는 광학 표면을 오염시키거나 이후의 코팅 및 접합을 방해할 수 있습니다. 선호되는 해결책은 일반적으로 소모성 오염 없이 일관되게 이형되는 형상과 마감입니다.
유지보수를 광학 관리 계획의 일부로 만들기
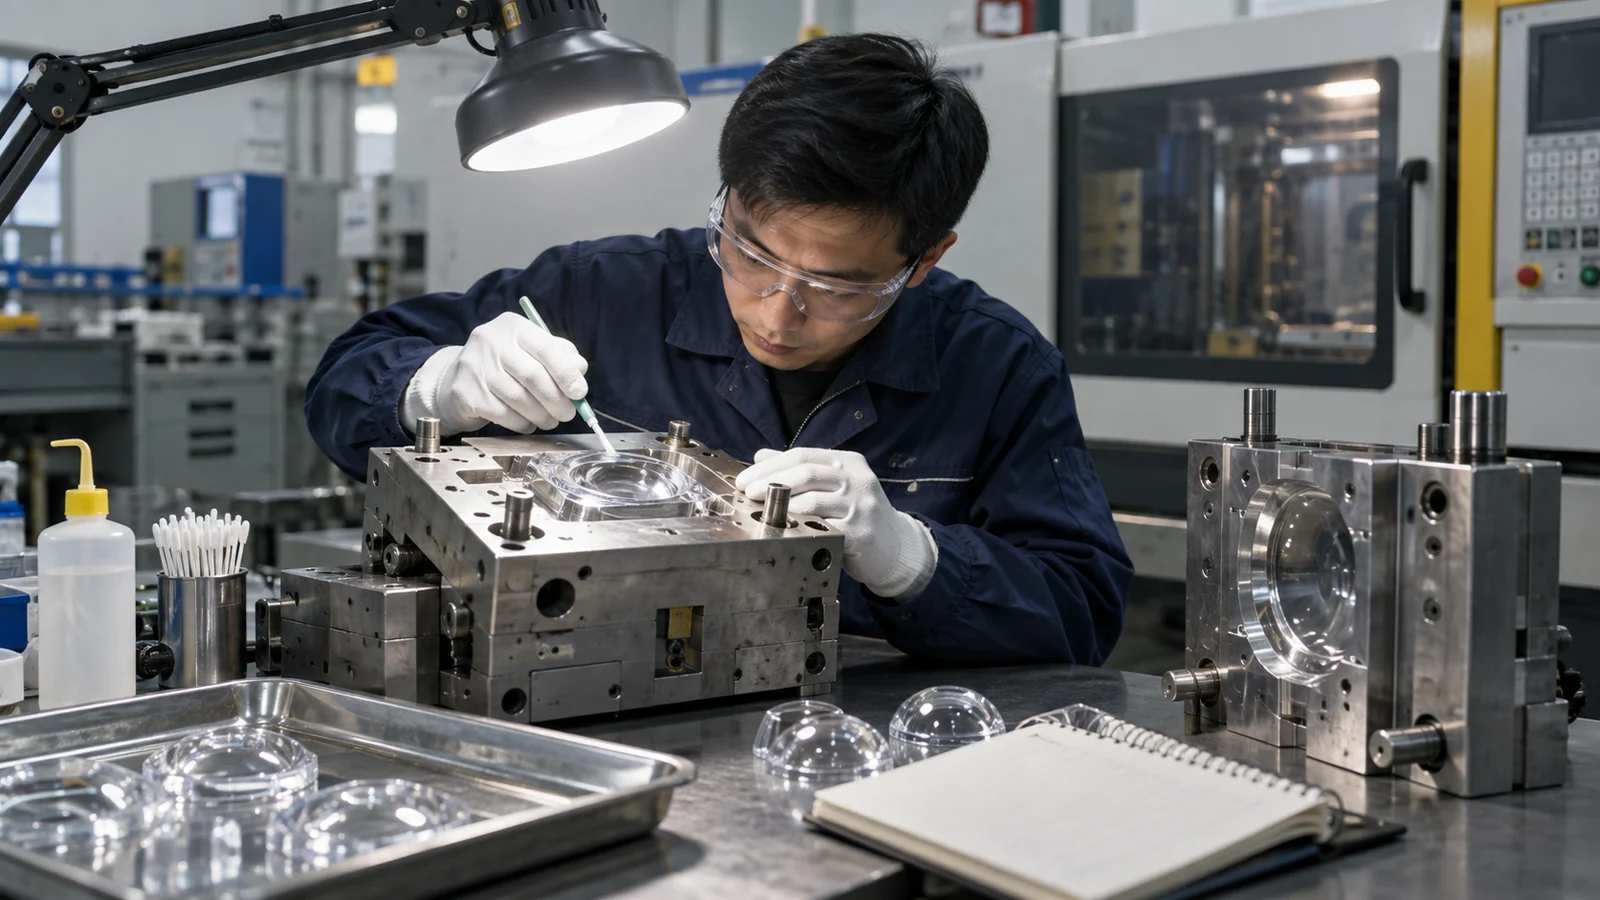
승인된 세척 재료, 방법 및 검사 조명을 정의하십시오. 강한 연마는 표면을 더 밝게 보이게 하면서도 형상을 변화시킬 수 있습니다. 인서트 상태, 벤트 깊이, 게이트 마모 및 캐비티별 광학 데이터를 추적하여 유지보수가 증거에 의해 촉발되도록 하십시오.
예측 가능한 조정이 필요할 수 있는 곳에 보정 여유를 남겨 두십시오. 첫 시험은 개별 인서트로 추적할 수 있는 측정값을 산출해야 합니다. 이는 보정을 외관에 따른 반복 연마가 아닌 통제된 엔지니어링 단계로 전환합니다.
금형 개방 후 발생하는 일을 검증하십시오
금형 검증에는 생산에서 해당 작업이 예상되는 경우 최소 한 번의 계획된 세척 및 인서트 제거 주기가 포함되어야 합니다. 동일한 광학 및 데이텀 피처를 전후로 측정하십시오. 양호한 샘플을 생산하지만 일상적인 정비 후 위치로 복귀할 수 없는 설계는 유지보수 의존적 품질 위험을 초래합니다.
금형 파일에는 인서트 일련번호, 기준 계측, 승인된 세척 도구, 토크 또는 안착 요구사항, 냉각 연결 및 캐비티별 보정 이력이 유지되어야 합니다. 이러한 기록은 이후의 드리프트를 진단 가능하게 하고 원인이 알려지기 전에 표면을 연마하려는 유혹을 줄입니다.
소싱 패키지에는 클리어 애퍼처, 광학 데이텀, 허용되는 게이트 및 파팅 라인 영역, 요구되는 표면 데이터, 수지 등급, 연간 물량 및 기능 시험이 명시되어야 합니다. 이 정보를 통해 금형 설계자는 모든 가시 영역에 값비싼 광학 처리를 적용하는 대신 중요한 표면을 보호할 수 있습니다.
자주 묻는 질문
광학 금형은 항상 미러 연마가 필요합니까?
No. Transport and imaging surfaces may require high-quality replication, while a diffuser or extraction surface needs a controlled texture. The required finish follows the optical function.
Why can cavities from one mold perform differently?
Insert position, local temperature, venting, flow balance and surface condition can vary by cavity. Keep measurements cavity-separated.
When is mold-flow analysis useful?
It is useful before steel for comparing filling, pressure, weld-line and cooling risks, then becomes stronger when trial data is used to update assumptions.