
Eine optische Form kann hervorragende erste Muster liefern und dann driften, weil das Design einer optischen Form nicht nur darin besteht, einen Einsatz zu polieren. Einsatzstützung, thermische Symmetrie, Entlüftungswartung, Angussverschleiß, Entformungskräfte und die Messrückkopplungsschleife entscheiden darüber, ob die Oberfläche während der Produktion weiterhin repliziert wird.
Die besten Design-Reviews arbeiten rückwärts vom optischen Abnahmetest. Sie fragen, welche Stahloberflächen den Strahl erzeugen, wie diese Oberflächen positioniert sind, welche Lasten sie bewegen können und wie die Form gereinigt oder korrigiert werden kann, ohne die Bezugsbeziehung zu verlieren.
In diesem Artikel:
- Rund um optische Bezüge konstruieren
- Präzisionseinsätze stützen
- Thermische Symmetrie auslegen
- Strömungsmerkmale nach optischer Konsequenz platzieren
- Entformen ohne das Teil zu verformen
- Wartung und Korrektur einplanen
- Häufig gestellte Fragen
Die optischen Bezüge die Formarchitektur bestimmen lassen
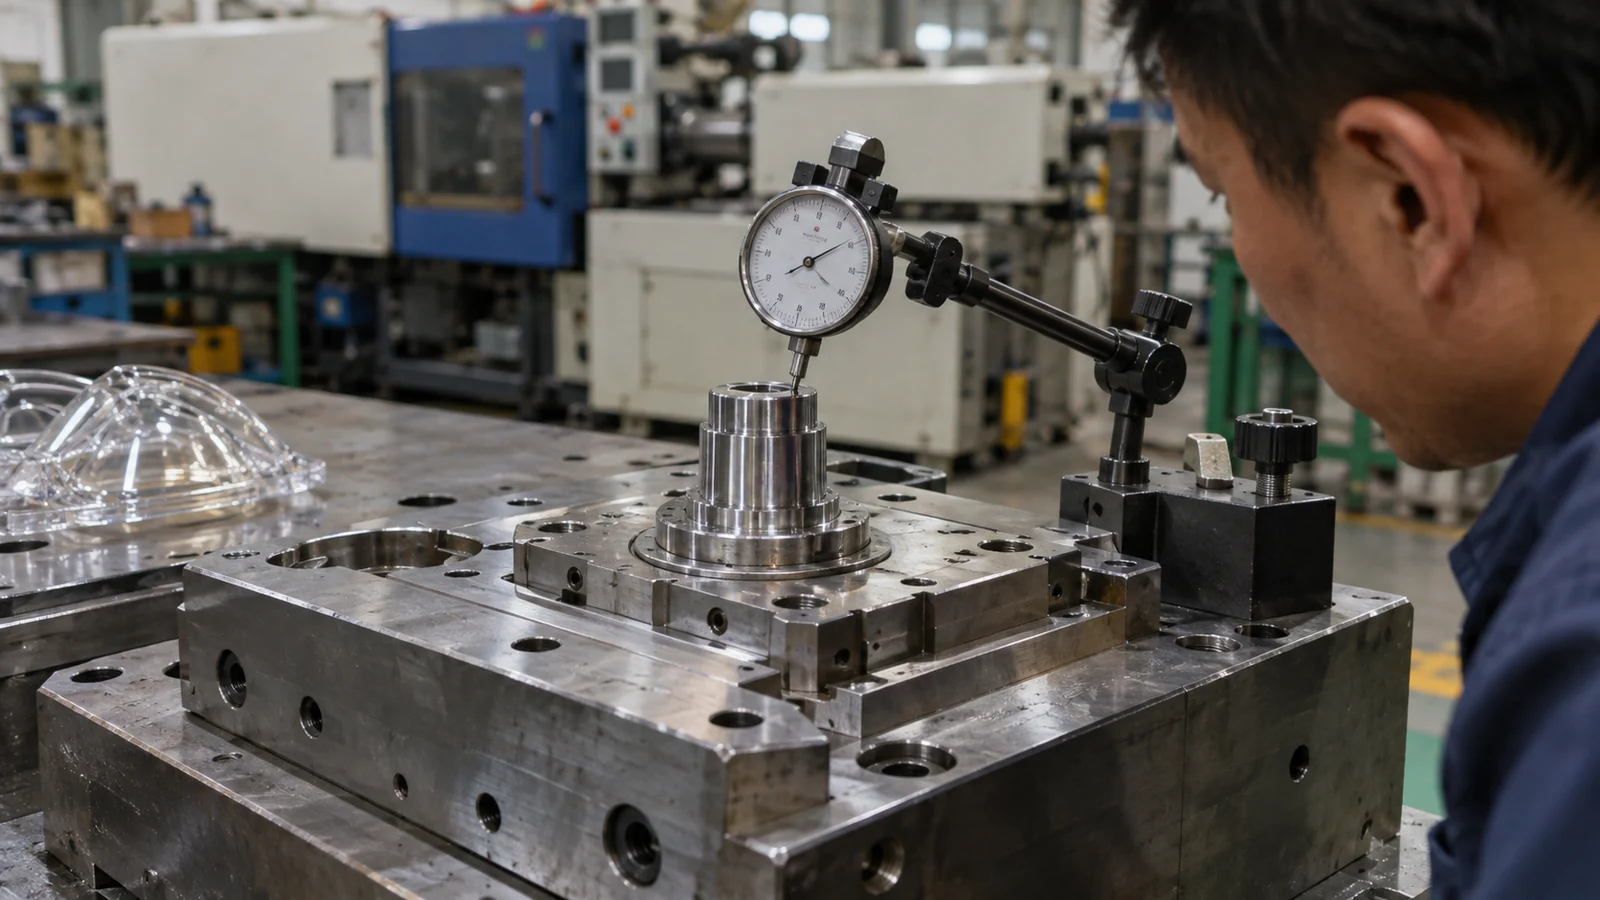
Identifizieren Sie die Oberflächen, die das Licht steuern, bevor Sie Trennebenen oder Einsatzteilungen wählen. Ein Positionierdurchmesser kann wichtiger sein als eine äußere kosmetische Kante, weil er die optische Achse in der Baugruppe festlegt. Die Form sollte die Beziehung zwischen der optischen Oberfläche und diesem Bezug über Spannlast und Temperaturänderung erhalten.
Wo praktikabel, halten Sie die freie Apertur von Trennebenen, Schieber-Schnittstellen und Absperrungen fern. Wenn eine optische Oberfläche eine Teilung überqueren muss, definieren Sie die zulässige Stufe und wie sie geprüft wird. “Keine sichtbare Linie” ist keine messbare Werkzeuganforderung.
Ein Präzisionseinsatz ist nur so stabil wie sein Sitz
Ein optischer Einsatz benötigt eine wiederholbare radiale und axiale Positionierung. Spiel, das die Montage erleichtert, kann Dezentrierung ermöglichen; übermäßige Pressung kann den Einsatz verformen. Die Stützung sollte dem Einspritzdruck widerstehen, ohne die polierte Fläche zu belasten oder Kraft an einer dünnen Kante zu konzentrieren.
Planen Sie, wie der Einsatz entfernt, gemessen und in dieselbe Position zurückgebracht wird. Zeugenreferenzen und Kavitätenkennzeichnung helfen, die Messtechnik mit der richtigen Stahlkomponente zu verbinden. Für Optisches und klares Spritzgießen, austauschbare Einsätze sind nur dann sinnvoll, wenn der Austausch die optische Ausrichtung nicht zurücksetzt.
Thermische Symmetrie ist wichtiger als ein einzelner Sollwert
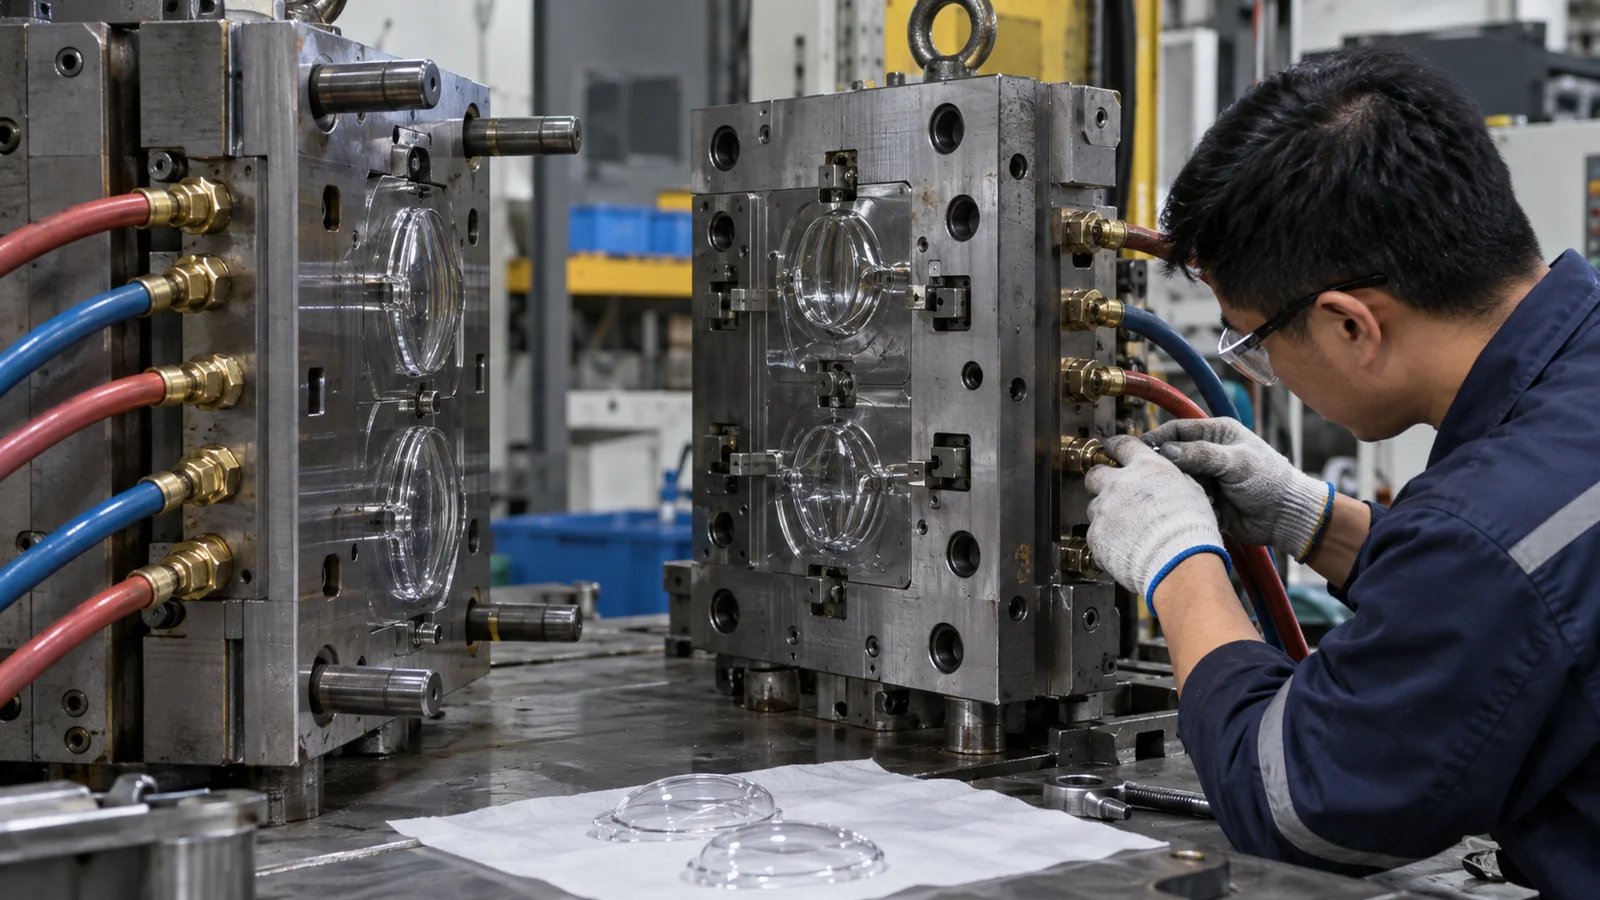
Die Anordnung der Wasserkühlkanäle, der Einsatz-Kontakt und die Stahldicke bestimmen die lokale Oberflächentemperatur. Zwei Kreisläufe mit derselben Reglereinstellung können unterschiedliche Wärmemengen abführen. Ungleichmäßige Temperatur verändert die Schwindung und kann eine optische Oberfläche kippen oder verziehen.
Platzieren Sie Sensorik und Kühlung dort, wo sie den optischen Bereich repräsentieren. Vermeiden Sie Totzonen hinter einem tiefen Einsatz. Zeichnen Sie während der Validierung Vorlauf- und Rücklauftemperaturen auf und bestätigen Sie den Durchfluss, anstatt sich allein auf den angezeigten Sollwert zu verlassen.
Anguss- und Entlüftungsentscheidungen hinterlassen optische Spuren
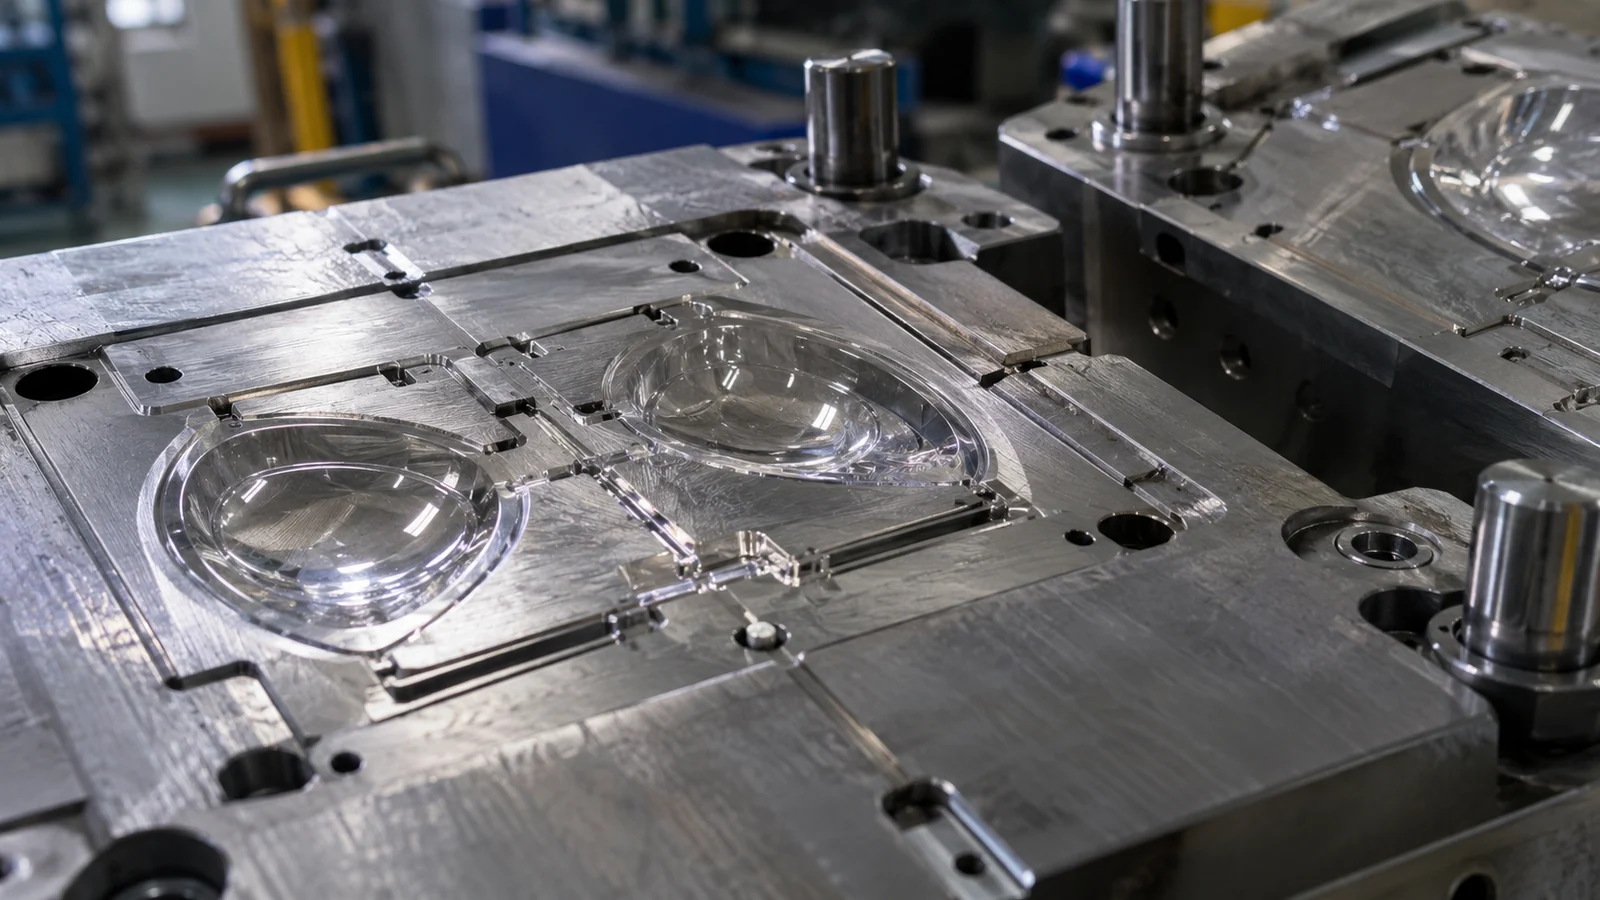
Die Angusslage bestimmt den ersten Kontakt mit dem optischen Formhohlraum, die Treffpunkte der Fließfront und die Richtung der molekularen Orientierung. Ein kosmetisch verdeckter Anguss kann dennoch Doppelbrechung über die nutzbare Apertur hinweg erzeugen. Vergleichen Sie Angussvarianten nach Druck, Spannung, Bindenahtlage und Entfernung – nicht nur nach dem Aussehen.
Entlüftungen benötigen ausreichend Kapazität, um Verbrennungen, Ablagerungen und unvollständige Abformung zu verhindern, dürfen aber keinen schädlichen Grat erzeugen. Platzieren Sie Entlüftungen an vorhergesagten und beobachteten Füllende-Bereichen und gestalten Sie sie für die Reinigung zugänglich. Eine Entlüftung, die in Versuchen funktioniert, kann sich durch Ablagerungen oder Stahlschäden allmählich schließen.
| Formmerkmal | Optisches Risiko | Frage zur Designprüfung |
|---|---|---|
| Anguss | Spannung und sichtbare Fließsignatur | Wo kreuzt die Orientierung die Apertur? |
| Trennebene | Stufe, Grat oder Streulicht | Kann es außerhalb des optischen Pfads bewegt werden? |
| Auswerfer | Durchdrücken oder Verzerrung | Wird die Kraft nahe der Kontaktfläche unterstützt? |
Auslegung der Entformung im Hinblick auf den schwächsten Zustand des Teils
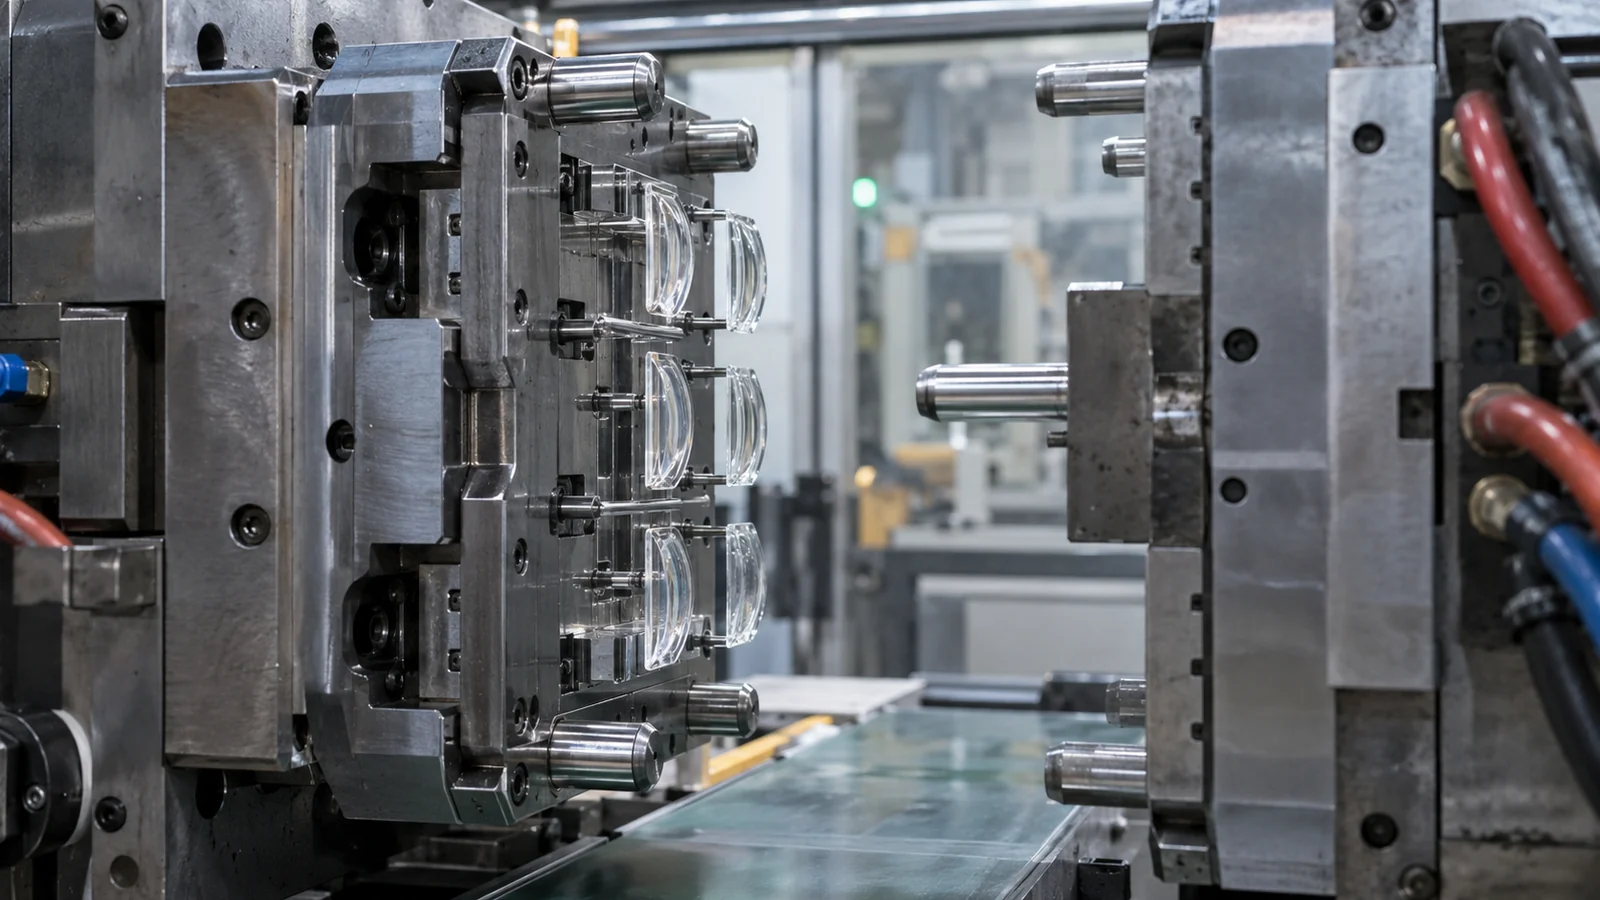
Beim Auswerfen kann das Teil bereits steif genug für die Handhabung sein, aber noch warm genug, um sich zu verformen. Entformungsschrägen, Polierrichtung, Vakuumtrennung und ausgewogene Auswerfung reduzieren die Kraft. Halten Sie Stifte von optischen Flächen fern und stützen Sie breite dünne Bereiche ab, damit die Auswerfung eine gute Formoberfläche nicht in eine verzogene verwandelt.
Eine Trennschicht oder ein Formtrennmittel kann eine optische Oberfläche verunreinigen oder spätere Beschichtungs- und Klebeprozesse beeinträchtigen. Die bevorzugte Lösung ist in der Regel eine Geometrie und Oberflächenbeschaffenheit, die gleichmäßig trennt, ohne Verbrauchsmaterial-Kontamination.
Machen Sie die Wartung zum Bestandteil des optischen Kontrollplans
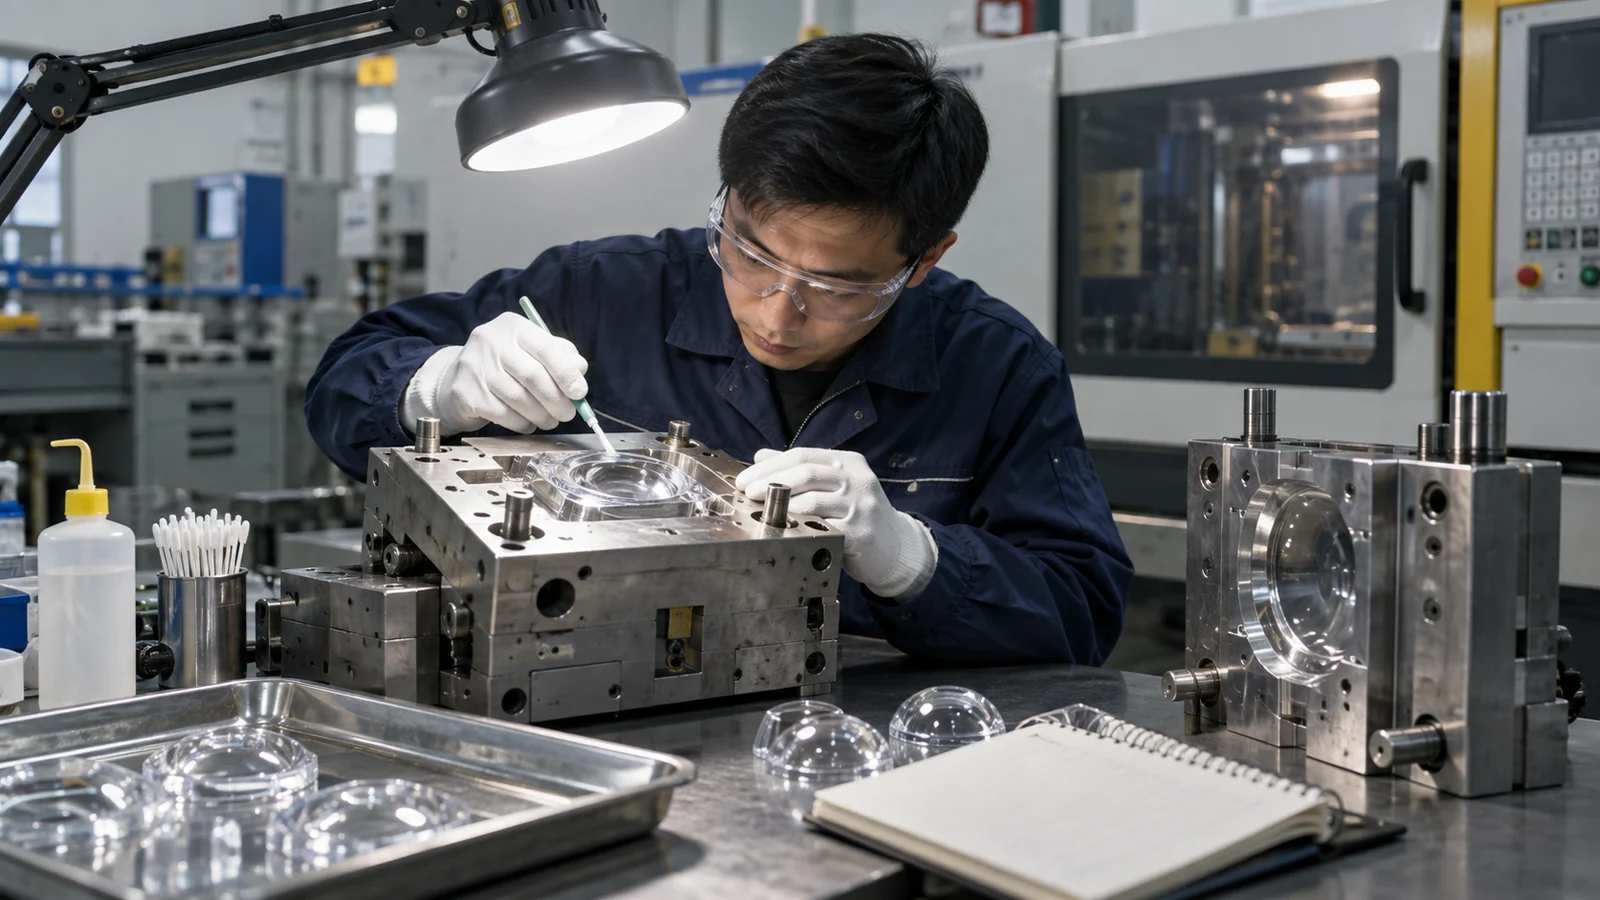
Definieren Sie zugelassene Reinigungsmaterialien, -methoden und Inspektionsbeleuchtung. Aggressives Polieren kann die Form verändern, selbst wenn die Oberfläche heller erscheint. Verfolgen Sie den Zustand der Einsätze, die Entlüftungstiefe, den Verschleiß der Angussstelle und kavitätsspezifische optische Daten, damit die Wartung durch Nachweise ausgelöst wird.
Reservieren Sie Korrekturzugabe dort, wo eine vorhersehbare Anpassung erforderlich sein könnte. Der erste Versuch sollte Messwerte liefern, die sich auf einzelne Einsätze zurückführen lassen. Das macht die Korrektur zu einem kontrollierten Engineering-Schritt statt zu wiederholtem Polieren nach Augenschein.
Qualifizieren Sie, was nach dem Öffnen der Form geschieht
Die Werkzeugqualifizierung sollte mindestens einen geplanten Reinigungs- und Einsatzentnahmezyklus umfassen, wenn diese Vorgänge in der Produktion zu erwarten sind. Messen Sie dieselben optischen und Bezugsmerkmale vorher und nachher. Ein Design, das gute Muster liefert, aber nach routinemäßiger Wartung nicht in die Position zurückkehrt, erzeugt ein wartungsabhängiges Qualitätsrisiko.
Die Formdatei sollte Einsatz-Seriennummern, Baseline-Metrologie, zugelassene Reinigungswerkzeuge, Drehmoment- oder Sitzanforderungen, Kühlanschlüsse und kavitätsspezifische Korrekturhistorie enthalten. Diese Aufzeichnungen machen spätere Drift diagnostizierbar und verringern die Versuchung, eine Oberfläche zu polieren, bevor die Ursache bekannt ist.
Ein Beschaffungspaket sollte die freie Apertur, optische Bezüge, zulässige Anguss- und Trennlinienzonen, erforderliche Oberflächendaten, Harztyp, Jahresvolumen und Funktionstest angeben. Diese Informationen ermöglichen es dem Formenbauer, die wichtigen Oberflächen zu schützen, anstatt teure optische Behandlung auf jeden sichtbaren Bereich anzuwenden.
Häufig gestellte Fragen
Erfordert eine optische Form immer eine Spiegelpolitur?
No. Transport and imaging surfaces may require high-quality replication, while a diffuser or extraction surface needs a controlled texture. The required finish follows the optical function.
Why can cavities from one mold perform differently?
Insert position, local temperature, venting, flow balance and surface condition can vary by cavity. Keep measurements cavity-separated.
When is mold-flow analysis useful?
It is useful before steel for comparing filling, pressure, weld-line and cooling risks, then becomes stronger when trial data is used to update assumptions.