
振動溶着
振動溶着は、接合界面における相対的な機械的運動と圧力によって、適合する熱可塑性樹脂部品を接合します。摩擦熱により溶融接合領域が形成され、運動が停止して接合部が保持されることで固化します。このプロセスは大型の成形アセンブリに検討できますが、適切な形状、堅牢な治具、および生じる溶着バリのための明確な逃げ経路が必要です。.
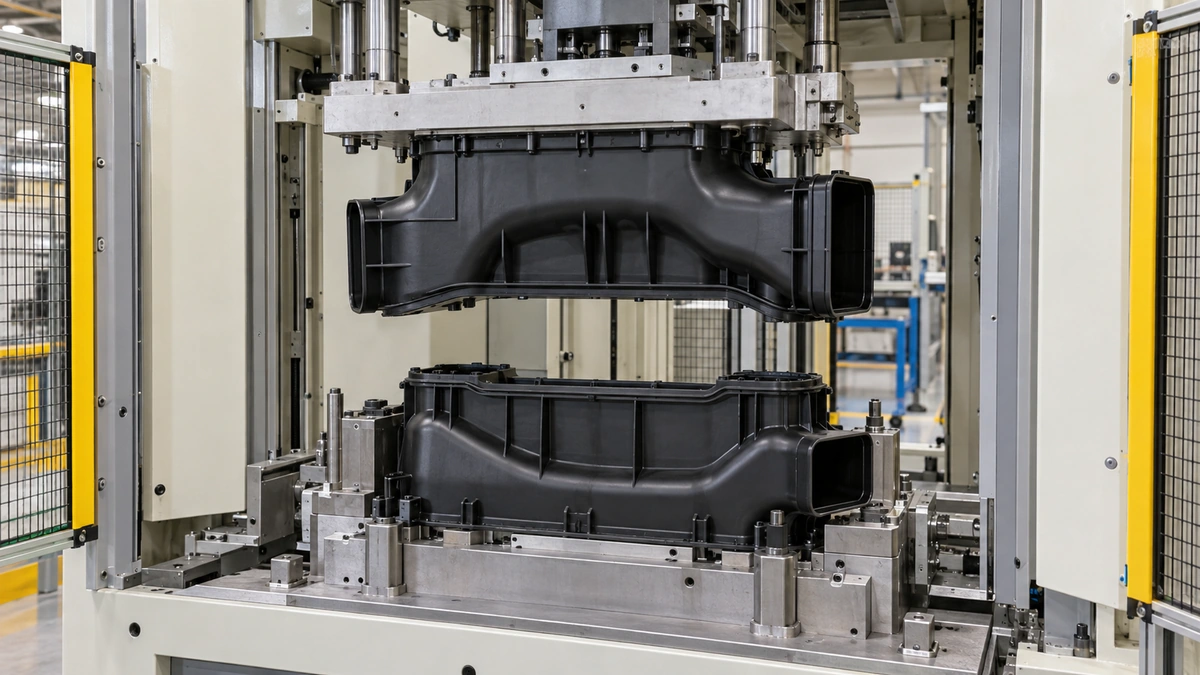
界面は移動を許容する必要があります
リニア振動溶着では、部品間に相対運動が必要です。溶着前に半体を機械的に固定する形状は、その移動を妨げる可能性があります。位置合わせ形状、内部リブ、および近接部品を初期位置と最終位置の両方で確認してください。.
また、接合部はその経路に沿って適度に制御された嵌合が必要です。反りのある成形半体は不均一な接触を生じさせ、名目上連続したフランジを安定して溶着することを困難にします。これらの条件を プラスチック射出成形 仕様で対処してください。.
押し出された材料の行き先を計画する
溶着により接合部から溶融材料が押し出されることがあります。外観や内部機能を保護するために、バリトラップやその他の封じ込め形状が必要になる場合があります。空気経路や流体経路については、遊離粒子や突出したバリが許容できないかどうかを評価してください。.
| 設計領域 | 金型リリース前の確認事項 |
|---|---|
| 接合フランジ | 移動を許容しながら一貫した接触が得られますか? |
| 外側シーム | 溶着痕は見える状態ですか、それとも隠されますか? |
| 内部流路 | フラッシュはどこに溜まるか? |
| 治具接触 | 部品は歪みなくクランプに耐えられるか? |
アセンブリをシステムとして適合させる
- 代表的な成形ハーフとその界面状態を測定する。.
- 支持された溶着セットアップとプロセスウィンドウを確立する。.
- 最終形状と封じ込められたフラッシュを検査する。.
- 製品の受入基準を用いて強度またはシール性を検証する。.
最終アセンブリはコンディショニング後の機能チェックを必要とする場合がある。室温サンプルのみでは、動作熱、流体、繰り返し荷重への暴露後の性能を代表できない場合がある。.
よくある質問
振動溶着は円形部品に限定されるか?
いいえ。スピン溶着とは異なり、リニア振動溶着は円形の回転接合部を必要としない。ただし、形状は必要な相対運動を可能にするものでなければならない。.
溶着前に内部部品を組み込めるか?
可能性はあるが、それらは運動、クランプ、熱的影響に耐えなければならない。承認前にそれらのクリアランスと感度を確認すること。.
プロセスは大きな成形反りを補償できるか?
そう決めつけないでください。入荷する形状は溶接プロセスの能力の一部であり、管理が必要です。.
ツーリングに着手する前に継手をレビューする
アセンブリCAD、樹脂グレード、および意図する使用条件を送付してください。インターフェースを調整するのは カスタム金型製作 とし、合格基準を定義するのは 品質管理.