
Vibrationsschweißen
Beim Vibrationsschweißen werden kompatible thermoplastische Bauteile durch relative mechanische Bewegung und Druck an ihrer Grenzfläche verbunden. Durch Reibungswärme entsteht ein aufgeschmolzener Fügebereich, der sich verfestigt, wenn die Bewegung stoppt und die Verbindung gehalten wird. Das Verfahren kann für größere Formbaugruppen in Betracht gezogen werden, erfordert jedoch eine geeignete Geometrie, robuste Vorrichtungen und einen definierten Weg für den entstehenden Schweißgrat.
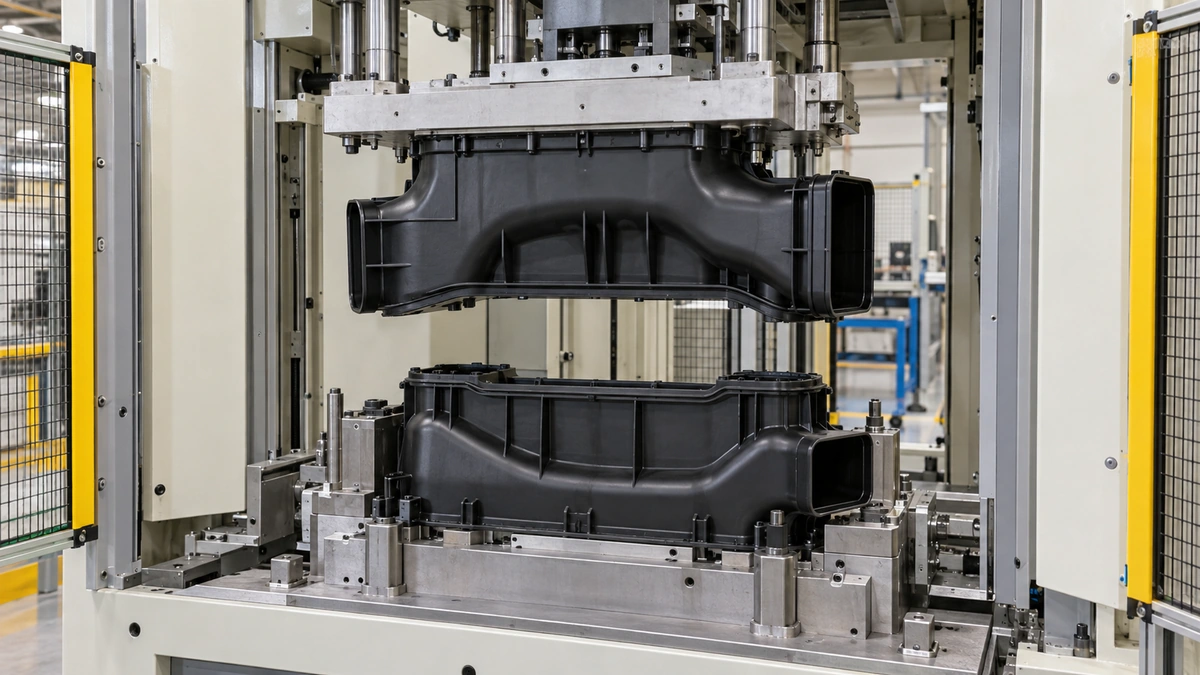
Die Grenzfläche muss Bewegung zulassen
Beim linearen Vibrationsschweißen ist eine Relativbewegung zwischen den Teilen erforderlich. Merkmale, die die Hälften vor dem Schweißen mechanisch verriegeln, können diese Bewegung behindern. Prüfen Sie Ausrichtungsmerkmale, Innenrippen und benachbarte Komponenten sowohl in der Anfangs- als auch in der Endposition.
Die Verbindung benötigt außerdem eine einigermaßen kontrollierte Passung entlang ihres Verlaufs. Verzogene Formhälften können einen ungleichmäßigen Kontakt erzeugen, wodurch ein nominell durchgehender Flansch schwer konsistent zu schweißen ist. Beheben Sie diese Bedingungen in der Kunststoffspritzguss Spezifikation.
Planen Sie, wohin das verdrängte Material gelangt
Beim Schweißen kann geschmolzenes Material aus der Verbindung gedrückt werden. Eine Gratfalle oder ein anderes Rückhaltemerkmal kann erforderlich sein, um das Aussehen oder die innere Funktion zu schützen. Bei Luft- oder Fluidwegen ist zu bewerten, ob lose Partikel oder vorstehender Grat unakzeptabel sein könnten.
| Designbereich | Frage vor der Werkzeugfreigabe |
|---|---|
| Verbindungsflansch | Kann er konsistenten Kontakt herstellen und gleichzeitig Bewegung aufnehmen? |
| Außennaht | Ist die Schweißspur sichtbar oder verdeckt? |
| Innerer Strömungsweg | Wo sammelt sich Grat? |
| Vorrichtungskontakt | Kann das Teil die Einspannung ohne Verformung aufnehmen? |
Die Baugruppe als System qualifizieren
- Repräsentative formgeschweißte Hälften und deren Schnittstellenbeschaffenheit messen.
- Einen abgestützten Schweißaufbau und ein Prozessfenster festlegen.
- Endgeometrie und eingeschlossenen Grat prüfen.
- Festigkeit oder Dichtheit anhand der Abnahmekriterien des Produkts verifizieren.
Die endgültige Baugruppe kann nach der Konditionierung eine Funktionsprüfung erfordern. Eine Probe bei Raumtemperatur allein repräsentiert möglicherweise nicht die Leistung nach Einwirkung von Betriebswärme, Fluiden oder wiederholten Lasten.
Häufig gestellte Fragen
Ist das Vibrationsschweißen auf runde Komponenten beschränkt?
Nein. Anders als beim Rotationsschweißen erfordert das lineare Vibrationsschweißen keine kreisförmige Rotationsverbindung. Die Geometrie muss jedoch die erforderliche Relativbewegung weiterhin ermöglichen.
Können innere Teile vor dem Schweißen montiert werden?
Potenziell ja, aber sie müssen die Bewegung, die Einspannung und die thermischen Effekte tolerieren. Ihre Freiräume und Empfindlichkeit vor der Freigabe prüfen.
Kann der Prozess große Formverzüge ausgleichen?
Gehen Sie nicht davon aus. Die eingehende Geometrie ist Teil der Schweißprozessfähigkeit und muss kontrolliert werden.
Prüfen Sie die Fügeverbindung, bevor Sie sich auf Werkzeuge festlegen
Senden Sie die Montage-CAD-Daten, Harzsorten und die vorgesehenen Betriebsbedingungen. Koordinieren Sie die Schnittstelle mit individueller Formenbau und definieren Sie die Abnahme mit Qualitätskontroll-.