
マイクロオーバーモールディング は、微小なプラスチック、金属、電子、またはエラストマー要素の周囲に第二の材料を追加します。その価値は、密封、絶縁、グリップ、歪み緩和、部品保持などの機能を小さなパッケージに組み合わせることにあります。そのリスクはインターフェースに存在します。第一の部品は、第二のショット中に移動、変形、汚染、バリ、または予測不能な接着が発生する可能性があります。.
健全な設計では、インターフェースを機能的な特徴として扱います。保持、材料適合性、シャットオフ、熱と圧力への曝露、離型、検査は、一体として開発されなければなりません。.
インターフェースのレビュー
インターフェースが製品である
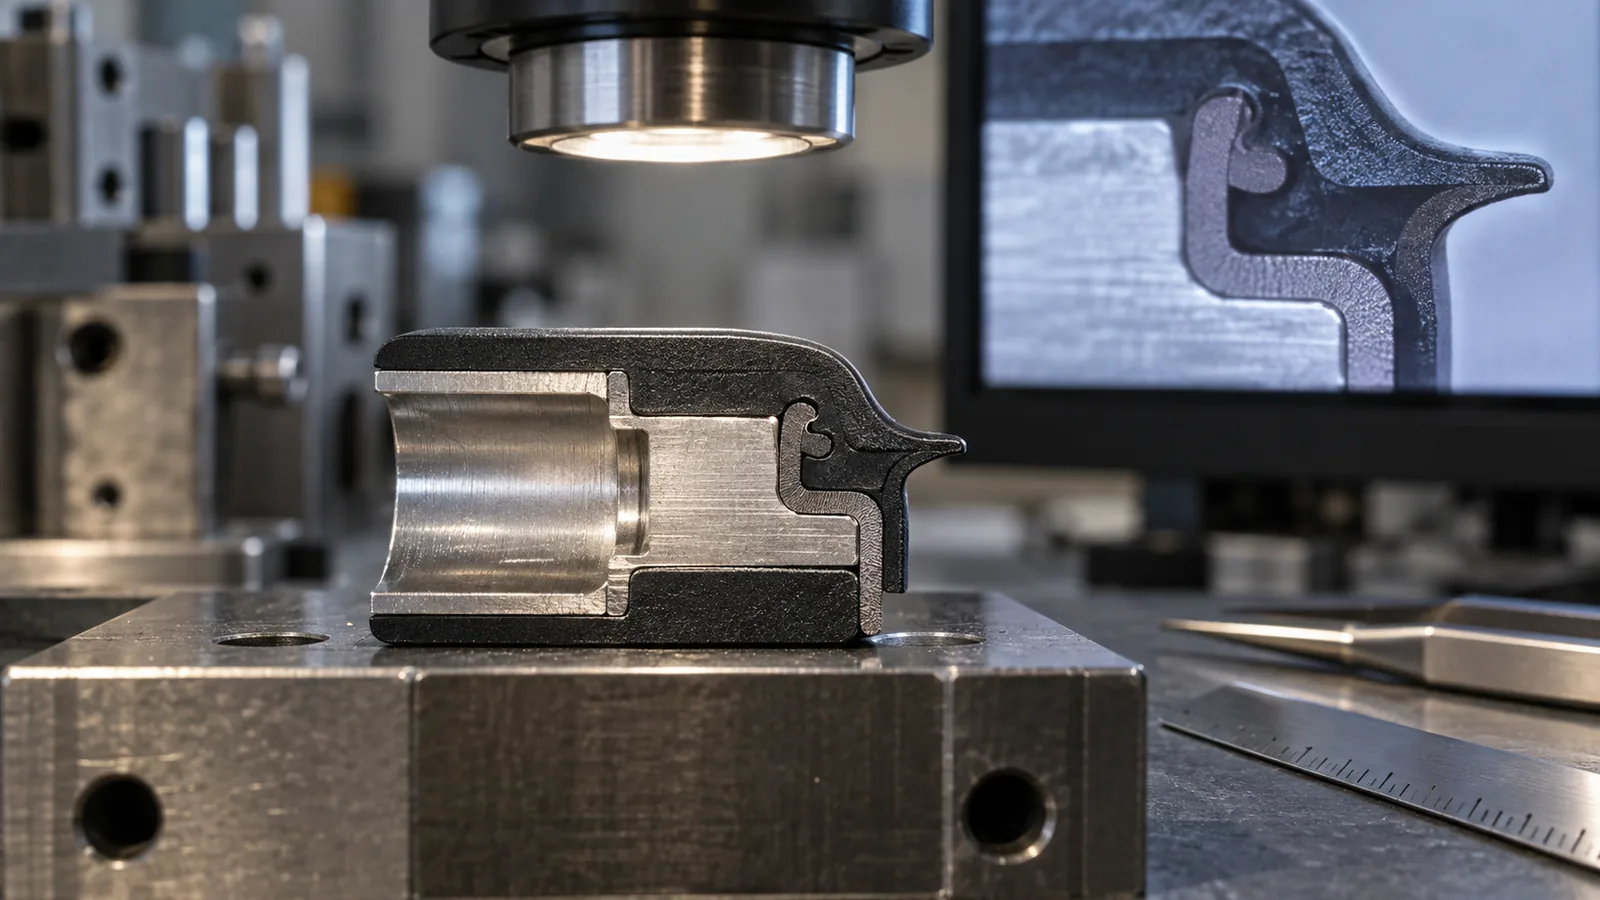
インターフェースが何をすべきかを明示します。引張荷重を支える、剥離に抵抗する、圧力を密封する、湿気を遮断する、電気絶縁を提供する、回転を防ぐ、トルクを伝達する、または繰り返しの屈曲に耐える、などです。各機能は異なる故障モードと試験を生み出します。.
次に、図面にインターフェース形状を記入します。接着領域、機械的インターロック、エッジ距離、シャットオフ、許容バリ、および非接触面は明示されるべきです。「良好な接着」といった広範な記述では、金型設計や合否判定の指針にはなりません。.
荷重方向が重要です。せん断に抵抗する接着でも、薄いエッジでは剥離に対して脆弱なままである可能性があります。機械的キーは保持を改善できますが、ガスを閉じ込めたり、ニットラインを生じさせたり、第一の部品を弱めたりもします。認定は、実際の荷重方向と速度を再現すべきです。.
最初の部品を所定位置に保持する方法を決定する
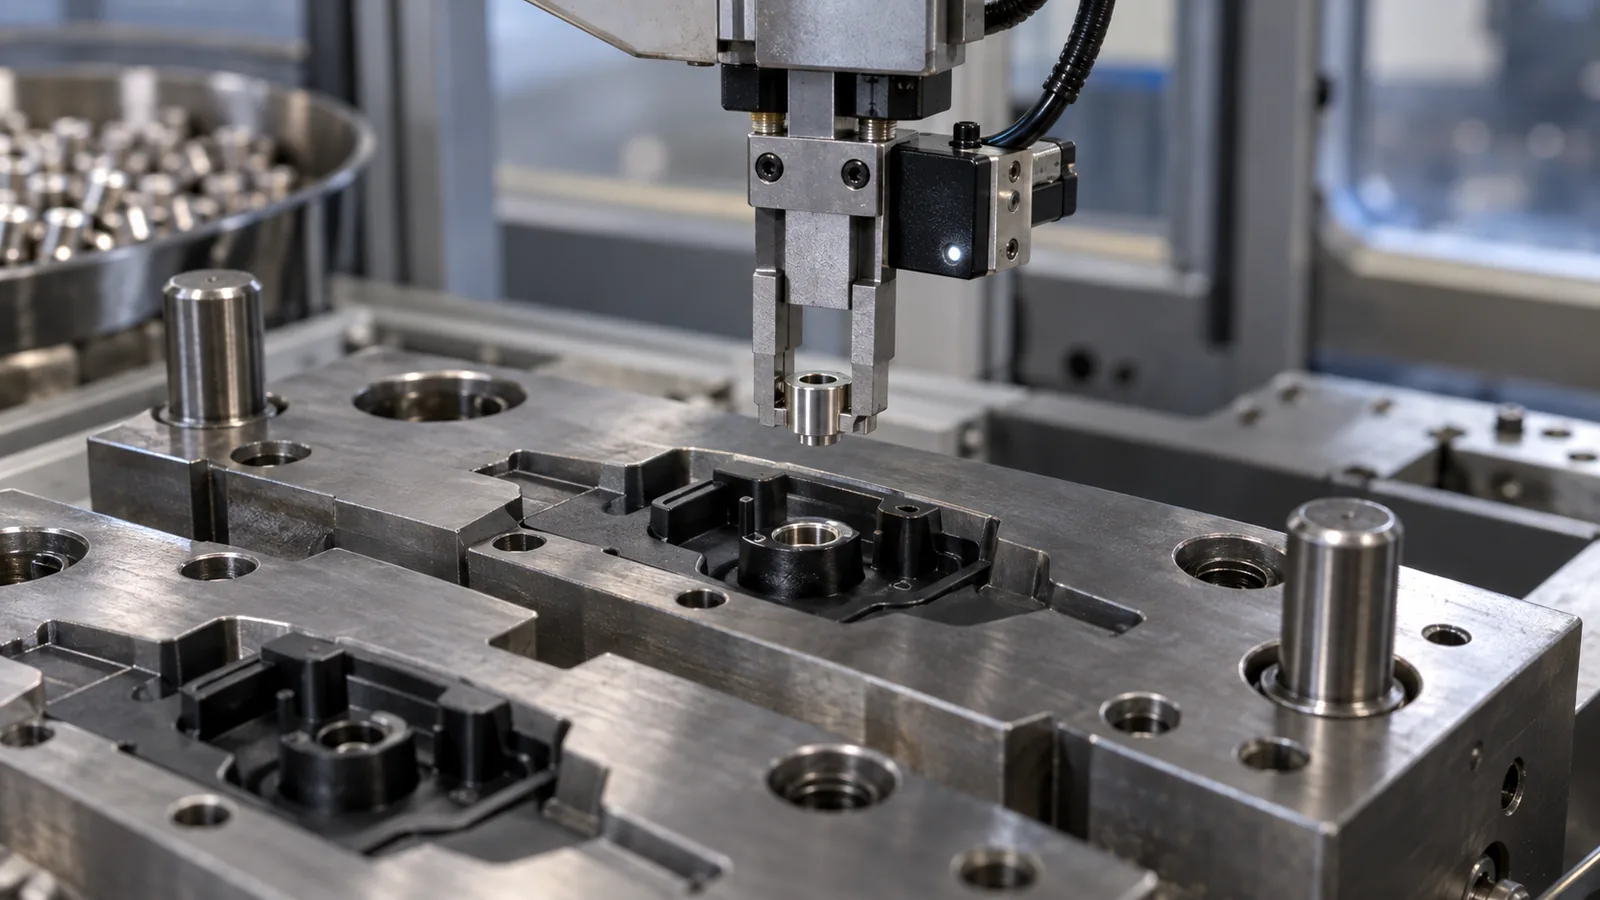
金型が閉じて溶融樹脂が流入する間、最初の部品は位置決めされた状態を維持しなければなりません。位置決めピン、ネスト、真空、機械的フィーチャー、適切な金属に対する磁気サポート、または自動エンドオブアームツールを使用できます。選択された表面は寸法スタックの一部となり、ウイットネスマークを残す可能性があります。.
小さなインサートは静電気、向き、汚染に敏感です。供給と配置には存在検出を含め、必要に応じて向きの検証も行うべきです。「物体がある」ことだけを検知するセンサーでは、上下逆さまや部分的にしか装着されていないインサートを区別できない場合があります。.
インサートと位置決めネスト間の公差を確認してください。クリアランスが大きすぎるとずれやバリが発生します。過度の締め代はインサートを損傷したり、完全な装着を妨げたりする可能性があります。 インサート射出成形 プロセスは、最初の部品が金属または他の既製部品である場合に関連する位置決めと保持の原則を提供します。.
材料適合性は接着だけではない
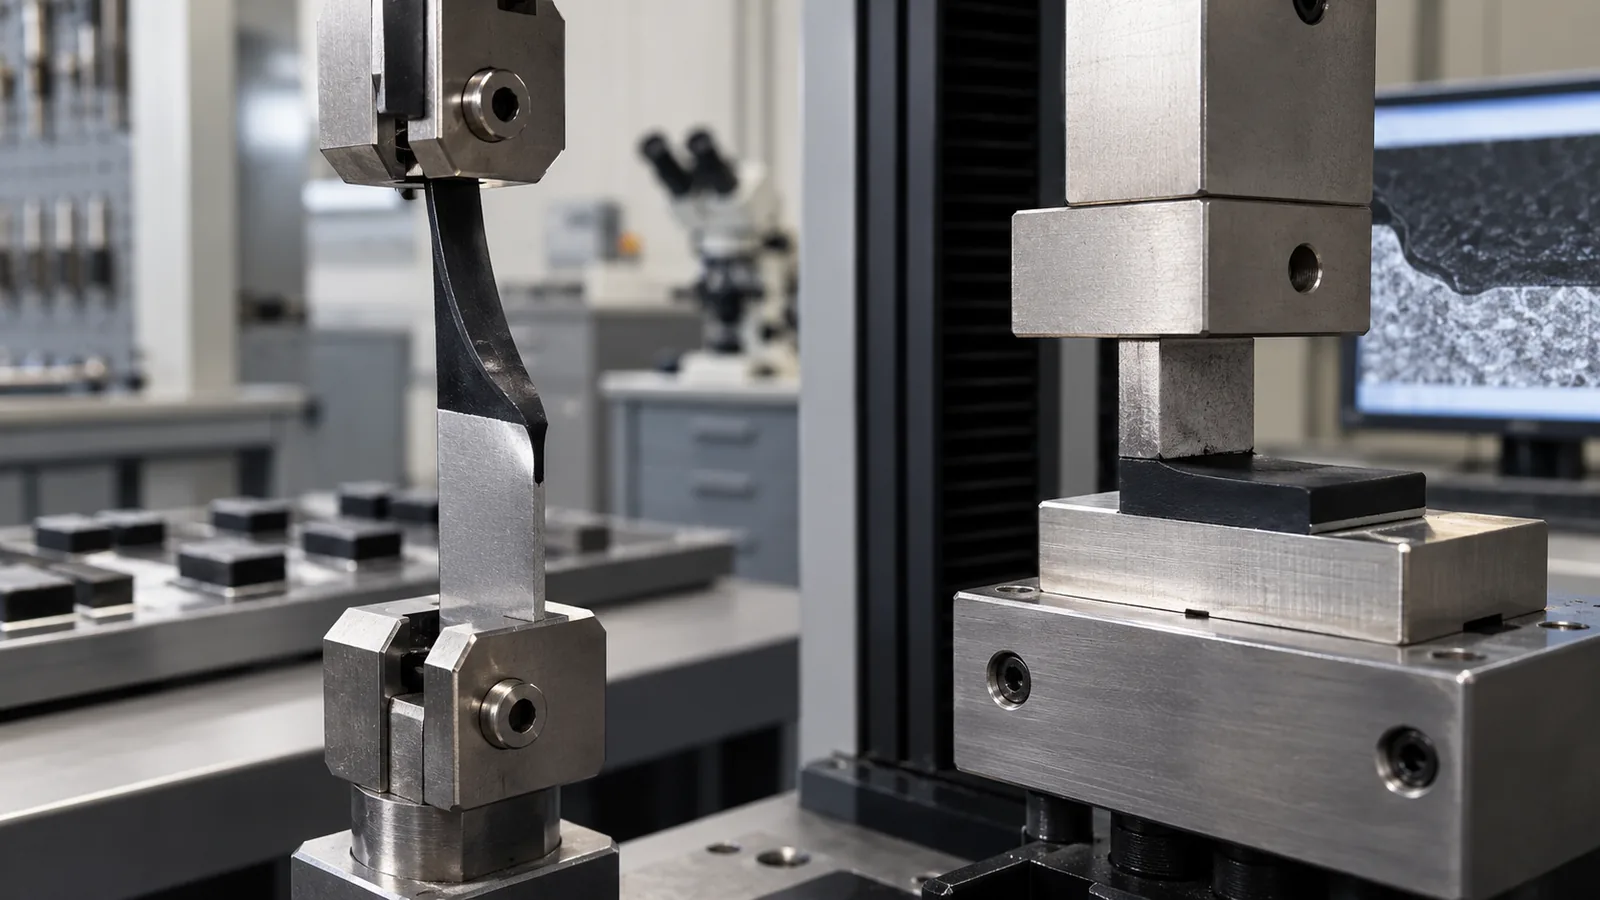
化学的適合性は重要ですが、表面状態、溶融温度、インサート温度、接触圧力、時間、着色剤、添加剤、水分、経時変化が接着性能を変化させる可能性があります。公表されている適合性チャートはスクリーニングツールであり、生産承認ではありません。.
| 界面戦略 | 強度 | 検証すべきリスク |
|---|---|---|
| 化学的接着 | 清浄な形状と連続シールの可能性 | グレード、表面、温度、経時変化への感受性 |
| 機械的インターロック | ポリマー親和性への依存度が低い | ガストラップ、薄肉部、応力集中 |
| 表面処理またはプライマー | 困難な界面を改善できる | 被覆性、清浄度、貯蔵寿命、プロセス管理 |
試験には実際の樹脂グレード、着色剤、インサートの状態を使用すること。ソフトタッチ層やシール層については、 熱可塑性エラストマー ファミリーページが初期スクリーニングを支援し、その後グレード別の試験を行う。.
ミニチュア境界周辺のバリを制御する
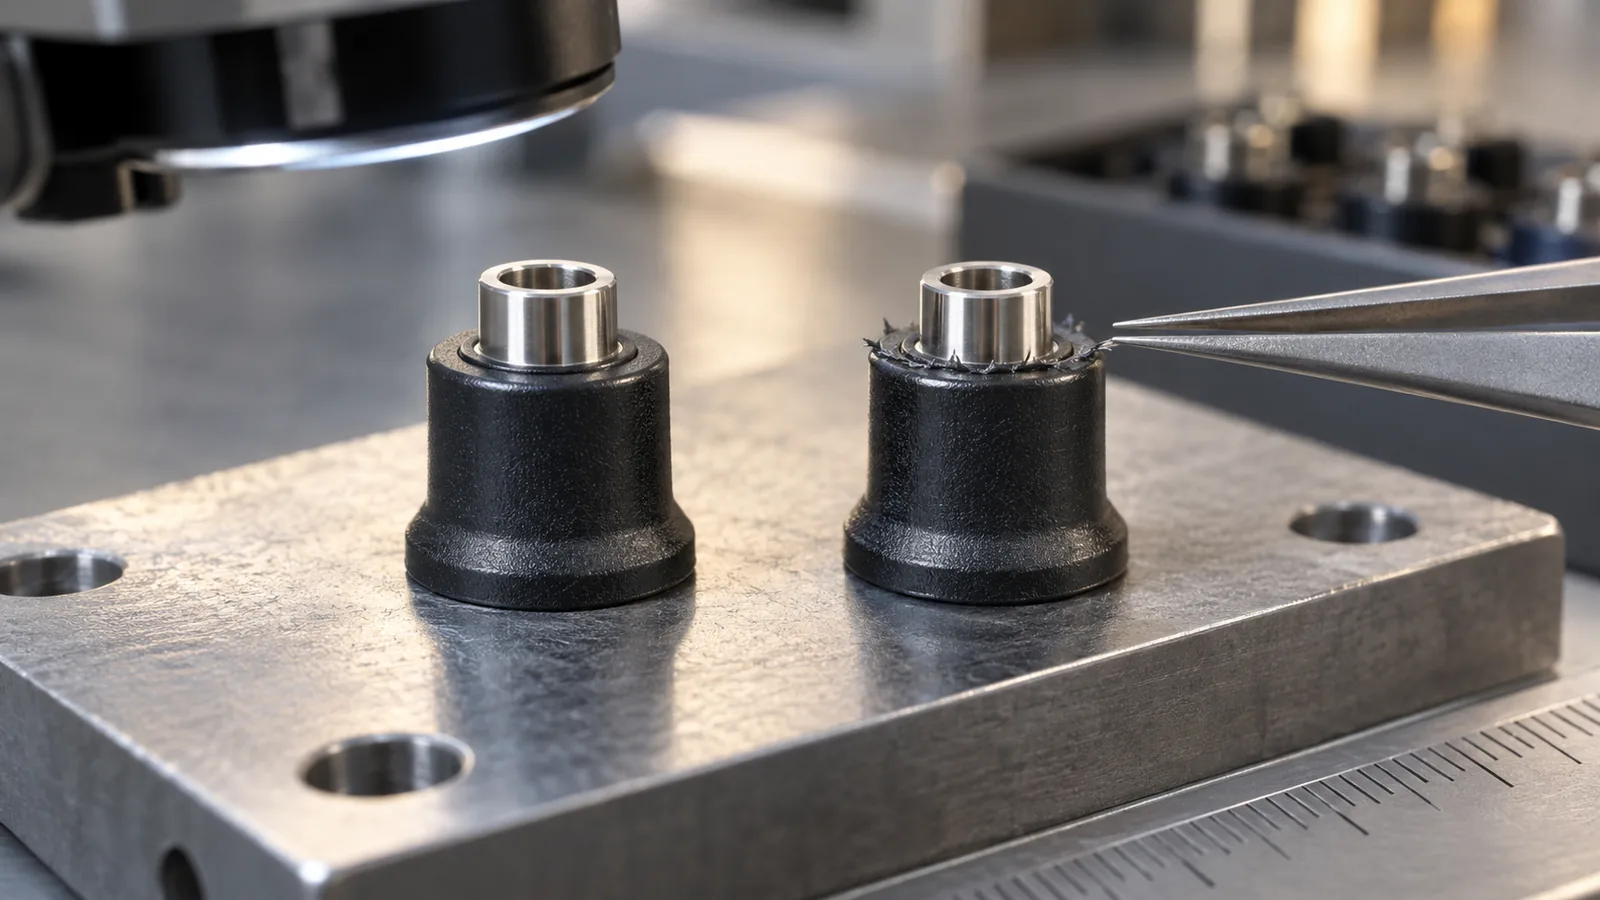
シャットオフは、第一成分を潰したりマークを付けたりすることなく、それに対してシールしなければならない。インサート公差、装着ばらつき、金型アライメント、熱膨張、表面異物、キャビティ圧力はすべて境界に影響する。小さなミスマッチでも、シールや組立を妨げるバリが発生する可能性がある。.
鋼が鋼に対して閉じる箇所と、鋼がインサートに対して閉じる箇所を定義すること。柔軟または寸法的に変動するインサートには、コンプライアントな戦略が必要になる場合があるが、コンプライアンスは移動を許容する可能性もある。工具接触は、インサート公差全体にわたり、予想される摩耗後にも確認すべきである。.
ベントは、特に閉鎖された界面付近で重要である。閉じ込められた空気は、第二材料がエッジに到達するのを妨げたり、圧縮されて焼け跡になったりする可能性がある。ベント経路は、フローフロントが到達するまで開いたままでなければならず、同時にバリ経路になってはならない。.
第二ショット中のインサートを保護する
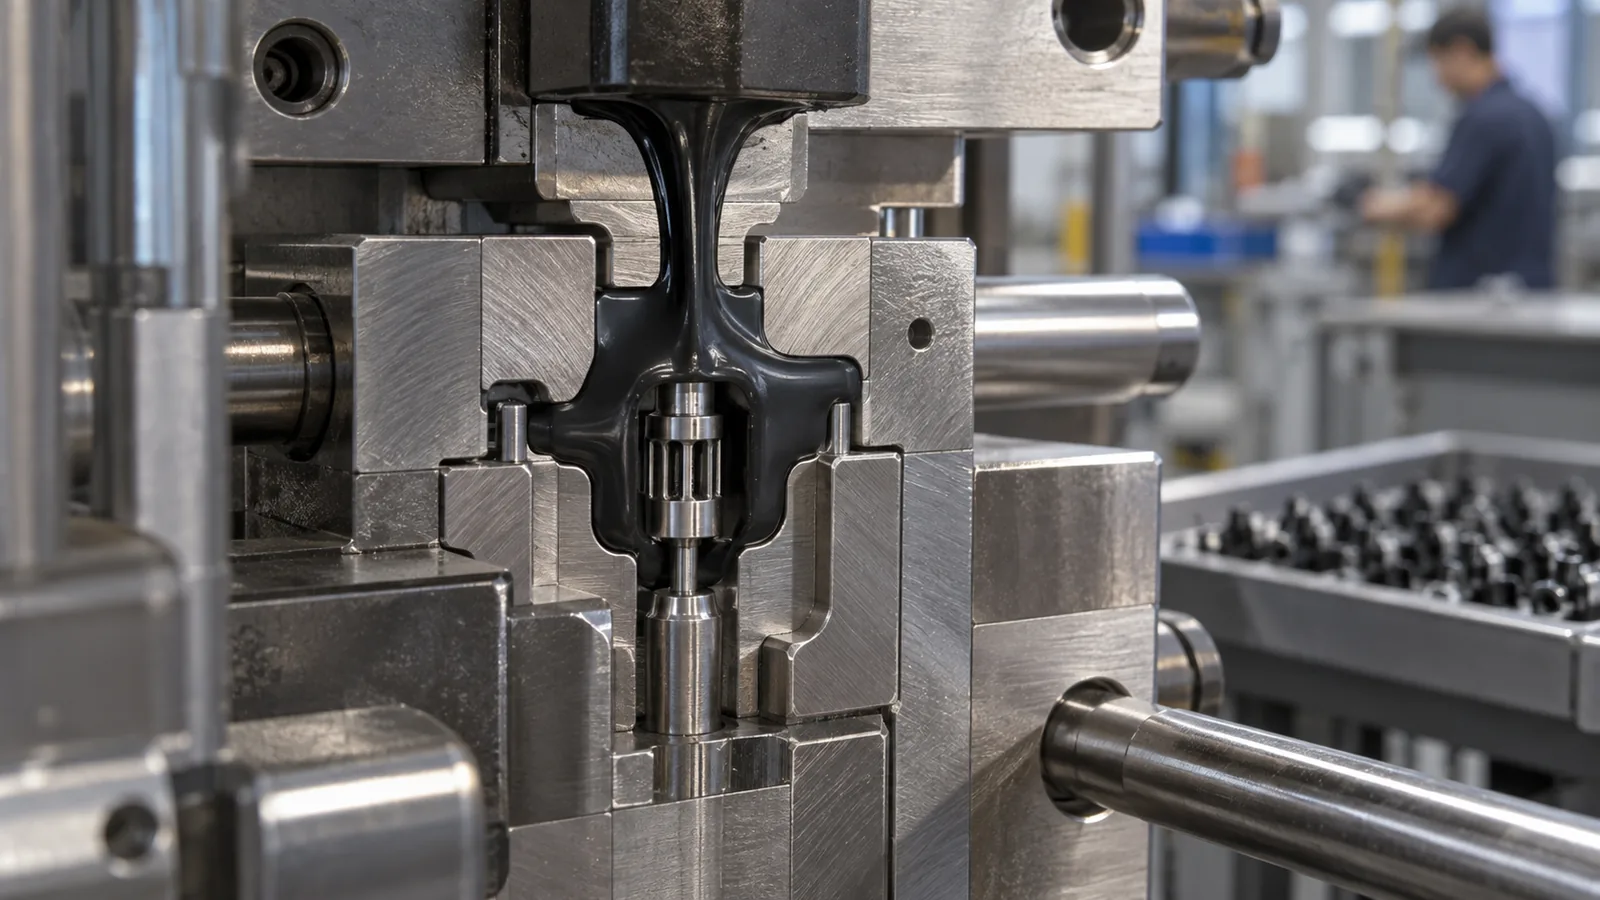
第二ショットは熱、圧力、せん断を加える。薄いプラスチック基材は軟化または変形する可能性がある。ワイヤ、コンタクト、メンブレン、マイクロフィーチャーは移動する可能性がある。敏感な電子部品は温度、圧力、湿気の制約に直面する可能性がある。.
ゲート位置は、力を支持された領域に導き、繊細な要素を横切るジェッティングを避けるべきである。充填プロファイルは段階的に設定できるが、あるフィーチャーを保護するために用いられる極端なプロセスが、別のフィーチャーを未充填のままにする可能性がある。支持形状、ベント、材料温度、射出シーケンスは、実行可能なプロセスウィンドウを形成すべきである。.
- Measure the first component and seating position.
- Verify presence and orientation before mold close.
- Record gate-facing deformation and interface fill.
- Inspect hidden areas with sectioning or suitable imaging.
- Test electrical, sealing, or mechanical function after molding.
- Repeat after environmental conditioning and aging.
Inspect Bonding Without Hiding Dimensional Error
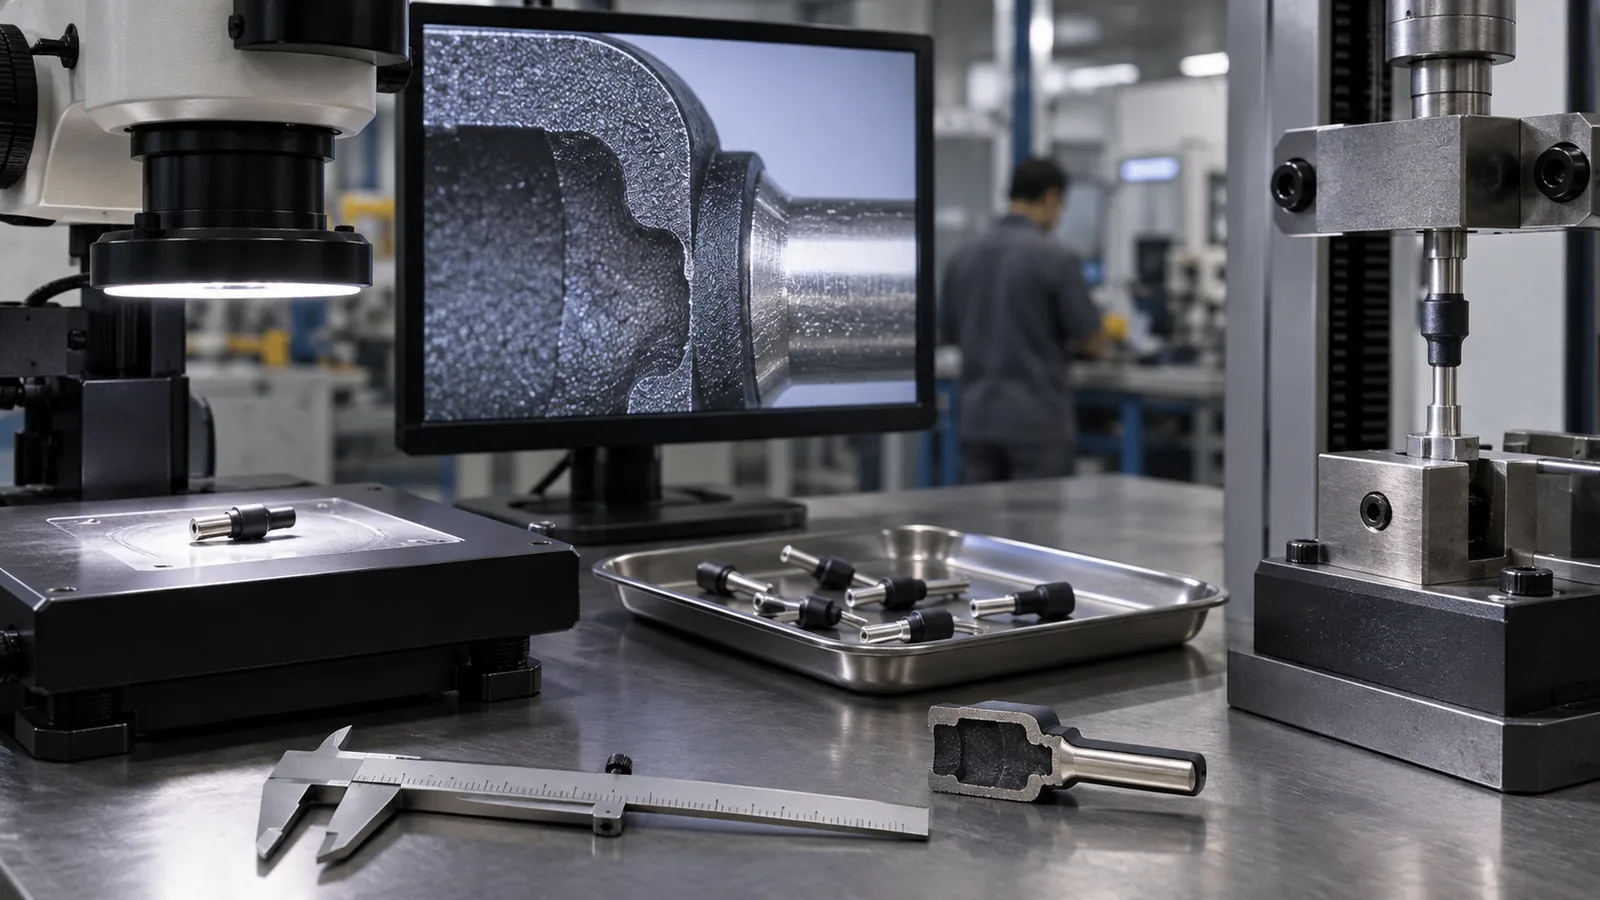
A pull test can demonstrate retention while missing a shifted insert, thin seal, or local flash. Visual inspection can find boundary defects but cannot quantify adhesion. Use complementary methods tied to the failure modes.
Dimensional inspection should reference the finished assembly datum. Cross-sections can reveal overmold thickness, voids, wetting, and insert location. Leak, peel, torque, electrical, or flex tests should reproduce the use direction and environment.
The main overmolding process page covers broader multi-material capability. For a micro-scale project, the マイクロ射出成形 controls for small-shot delivery, precise tool location, gentle handling, and feature-level metrology remain equally important.
Keep test results traceable to insert lot, cavity, material lot, placement system, and cycle sequence. That record is often the fastest way to distinguish a bonding drift from a dimensional seating problem.
よくある質問
Does compatible material chemistry guarantee a bond?
No. Surface condition, temperature, pressure history, additives, moisture, geometry, and aging can change performance. Test the actual production pair.
When is a mechanical interlock useful?
It is useful when chemical adhesion is weak or extra retention is needed, provided the interlock can fill, vent, and release without weakening the components.
Why does flash appear only around some inserts?
Insert dimensional variation, incomplete seating, contamination, local shutoff wear, or placement error can change the boundary from cycle to cycle.
Should bond strength be tested immediately?
Immediate testing is useful, but qualification should also include the conditioning, aging, chemical, temperature, or flex exposure expected in service.
What belongs in a micro-overmolding RFQ?
Include both component drawings, exact materials, interface function, load direction, insert tolerances, allowed witness zones, environmental tests, automation needs, and annual volume.