
Mikro-Umspritzung fügt ein zweites Material um ein winziges Kunststoff-, Metall-, Elektronik- oder Elastomerelement hinzu. Ihr Wert entsteht durch die Kombination von Funktionen wie Abdichtung, Isolierung, Griffigkeit, Zugentlastung oder Komponentenrückhaltung in einem kleinen Paket. Ihr Risiko liegt an der Schnittstelle: Die erste Komponente kann sich während des zweiten Schusses verschieben, verformen, verunreinigen, Grat bilden oder unvorhersehbar verbinden.
Ein solides Design behandelt die Schnittstelle als funktionales Merkmal. Rückhaltung, Materialverträglichkeit, Absperrung, Wärme- und Druckbelastung, Ausstoß und Inspektion müssen gemeinsam entwickelt werden.
Schnittstellenprüfung
Die Schnittstelle ist das Produkt
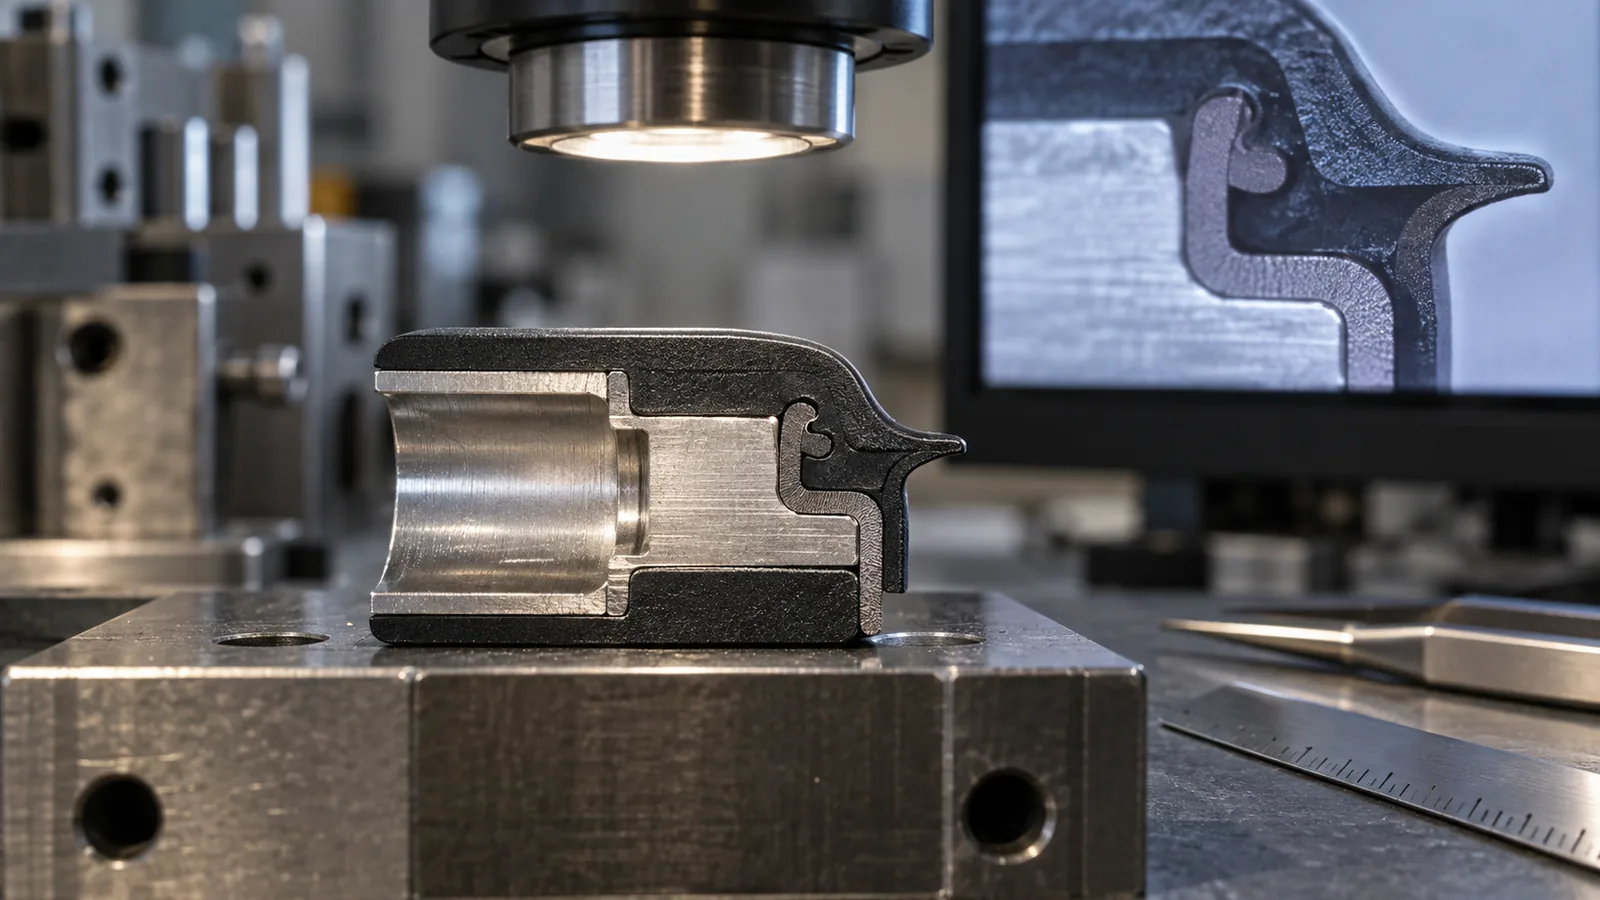
Geben Sie an, was die Schnittstelle leisten muss: Zuglast tragen, Ablösen widerstehen, Druck abdichten, Feuchtigkeit blockieren, elektrische Isolierung bieten, Rotation verhindern, Drehmoment übertragen oder wiederholtes Biegen überstehen. Jede Funktion erzeugt einen anderen Fehlermodus und Test.
Markieren Sie dann die Schnittstellengeometrie auf der Zeichnung. Verbundene Fläche, mechanische Verriegelung, Randabstand, Absperrung, zulässiger Grat und jede berührungsfreie Oberfläche sollten explizit angegeben werden. Eine allgemeine Aussage wie “gute Haftung” kann das Werkzeugdesign oder die Abnahme nicht leiten.
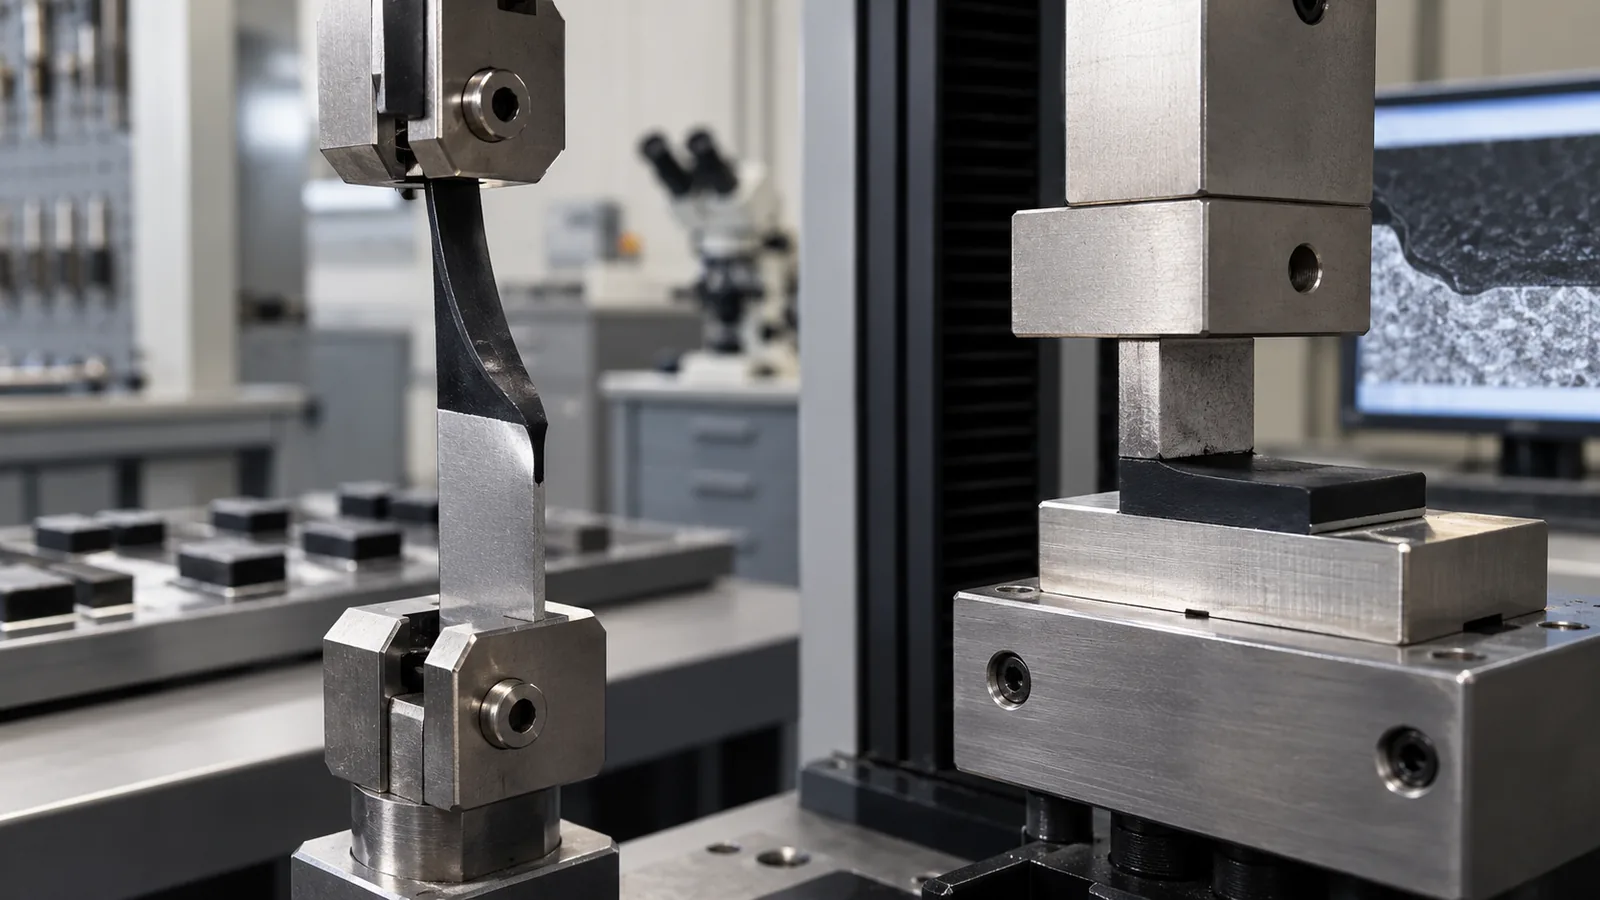
Die Belastungsrichtung ist entscheidend. Eine Verbindung, die Scherkräften widersteht, kann an einer dünnen Kante anfällig für Schälbelastung bleiben. Mechanische Verankerungen können den Halt verbessern, aber auch Gas einschließen, Bindenahtlinien erzeugen oder die erste Komponente schwächen. Die Qualifizierung sollte die reale Richtung und Geschwindigkeit der Belastung reproduzieren.
Festlegen, was die erste Komponente an ihrem Platz hält
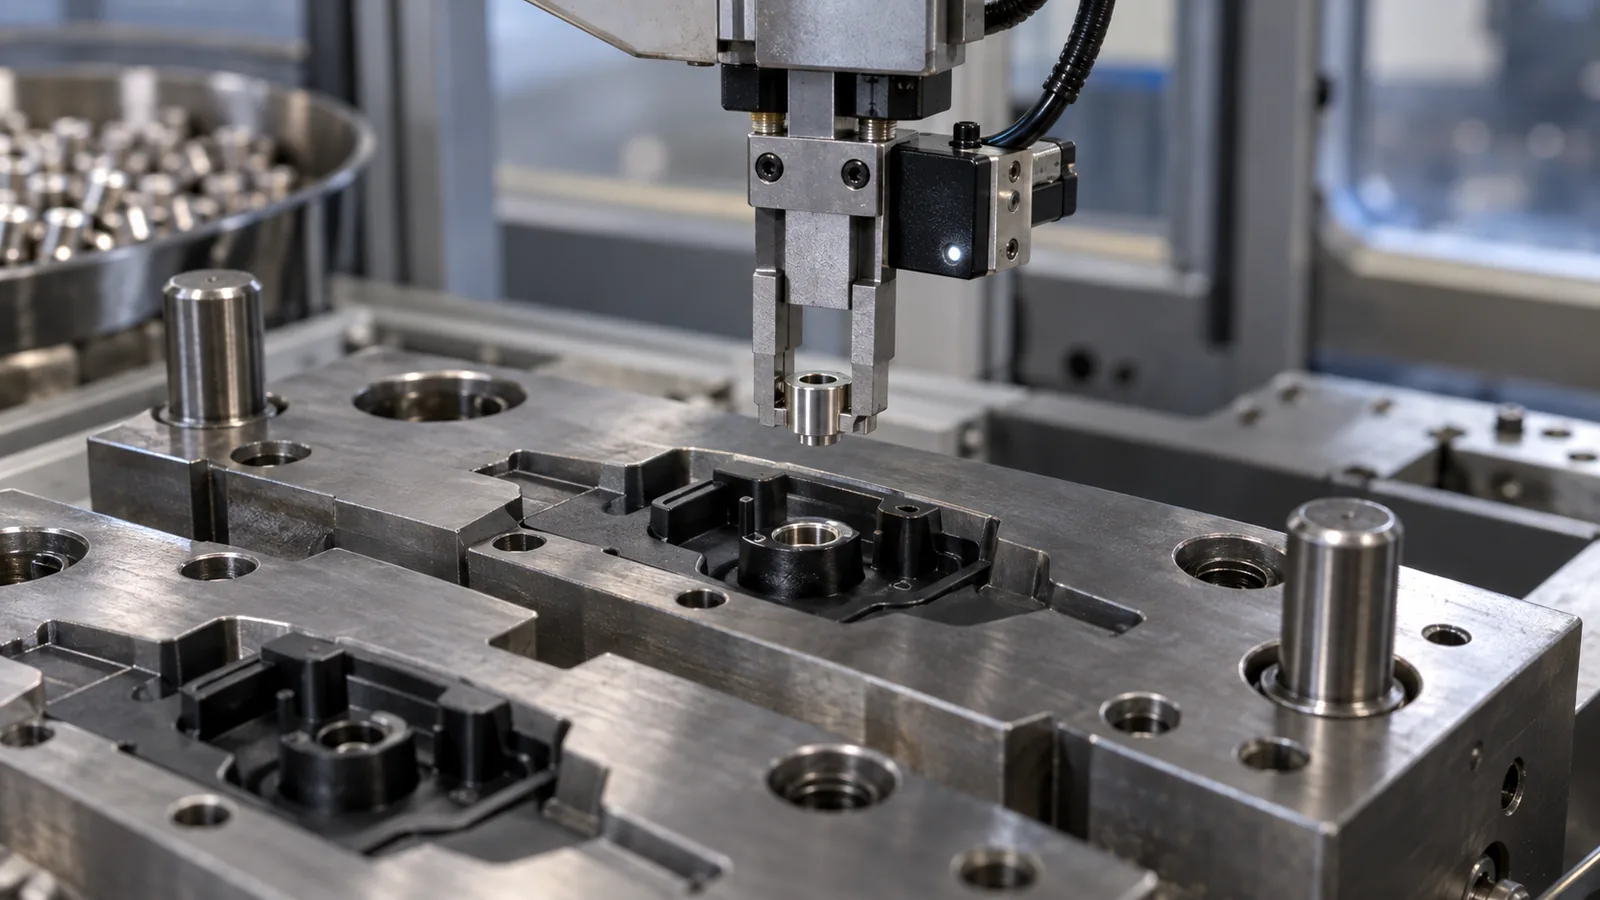
Die erste Komponente muss positioniert bleiben, während die Form schließt und die Schmelze eintritt. Es können Positionierstifte, Aufnahmen, Vakuum, mechanische Merkmale, magnetische Unterstützung für geeignete Metalle oder automatisierte End-of-Arm-Werkzeuge verwendet werden. Die gewählten Oberflächen werden Teil des Maßstapels und können Abdruckspuren hinterlassen.
Kleine Einlegeteile reagieren empfindlich auf statische Aufladung, Orientierung und Verunreinigung. Zuführung und Platzierung sollten eine Anwesenheitserkennung und, wo erforderlich, eine Orientierungsprüfung umfassen. Ein Sensor, der nur “ein Objekt” erkennt, kann ein verkehrt herum oder teilweise eingesetztes Einlegeteil möglicherweise nicht unterscheiden.
Prüfen Sie die Toleranz zwischen dem Einlegeteil und der Positionieraufnahme. Zu viel Spiel erlaubt Verschiebung oder Gratbildung. Übermäßige Überdeckung kann das Einlegeteil beschädigen oder ein vollständiges Einsetzen verhindern. Der Insert-Spritzguss Prozess liefert relevante Positionierungs- und Rückhalteprinzipien, wenn die erste Komponente aus Metall oder einem anderen vorgefertigten Teil besteht.
Materialverträglichkeit ist mehr als Haftung
Chemische Verträglichkeit ist wichtig, aber Oberflächenzustand, Schmelztemperatur, Einlegeteiltemperatur, Kontaktdruck, Zeit, Farbmittel, Additive, Feuchtigkeit und Alterung können die Verbindungsleistung verändern. Eine veröffentlichte Verträglichkeitstabelle ist ein Screening-Werkzeug, keine Produktionsfreigabe.
| Grenzflächenstrategie | Festigkeit | Zu validierendes Risiko |
|---|---|---|
| Chemische Bindung | Saubere Geometrie und Potenzial für kontinuierliche Dichtung | Empfindlichkeit gegenüber Sorte, Oberfläche, Temperatur und Alterung |
| Mechanische Verzahnung | Geringere Abhängigkeit von Polymeraffinität | Gaseinschlüsse, dünne Wandstärken und Spannungskonzentration |
| Oberflächenbehandlung oder Primer | Kann schwierige Grenzflächen verbessern | Abdeckung, Sauberkeit, Haltbarkeit und Prozesskontrolle |
Verwenden Sie in Tests die tatsächlichen Harztypen, Farbmittel und Insert-Bedingungen. Für Soft-Touch- oder Dichtungsschichten kann die thermoplastische Elastomere Familienseite eine frühe Vorauswahl unterstützen, gefolgt von typspezifischen Versuchen.
Gratbildung entlang einer miniaturisierten Grenze kontrollieren
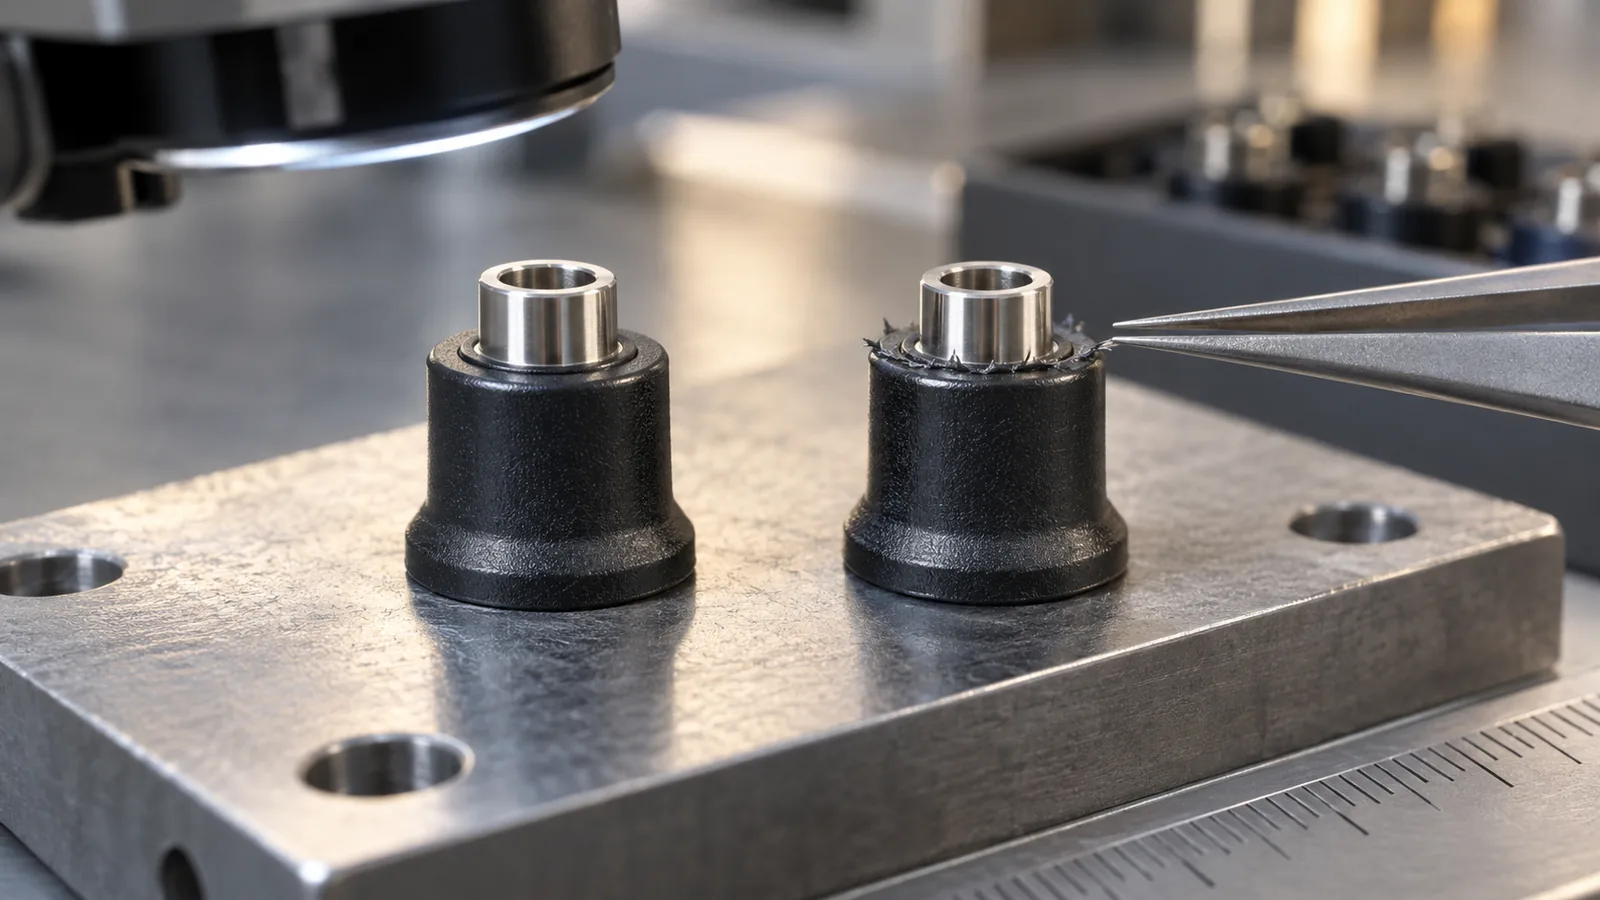
Die Absperrung muss gegen die erste Komponente abdichten, ohne sie zu quetschen oder zu markieren. Insert-Toleranz, Sitzabweichung, Formausrichtung, Wärmeausdehnung, Oberflächenverunreinigungen und Kavitätsdruck beeinflussen alle die Grenze. Eine kleine Abweichung kann Grat erzeugen, der die Abdichtung oder Montage beeinträchtigt.
Definieren Sie, wo Stahl auf Stahl schließt und wo er auf dem Insert schließt. Flexible oder maßlich variable Inserts können eine nachgiebige Strategie erfordern, aber Nachgiebigkeit kann auch Bewegung zulassen. Der Werkzeugkontakt sollte über die gesamte Insert-Toleranz und nach erwartetem Verschleiß geprüft werden.
Entlüftung ist besonders wichtig in der Nähe einer umschlossenen Grenzfläche. Eingeschlossene Luft kann verhindern, dass das zweite Material eine Kante erreicht, oder zu einer Brandmarke komprimiert werden. Der Entlüftungsweg muss offen bleiben, bis die Fließfront eintrifft, ohne zu einem Gratweg zu werden.
Inserts während des zweiten Schusses schützen
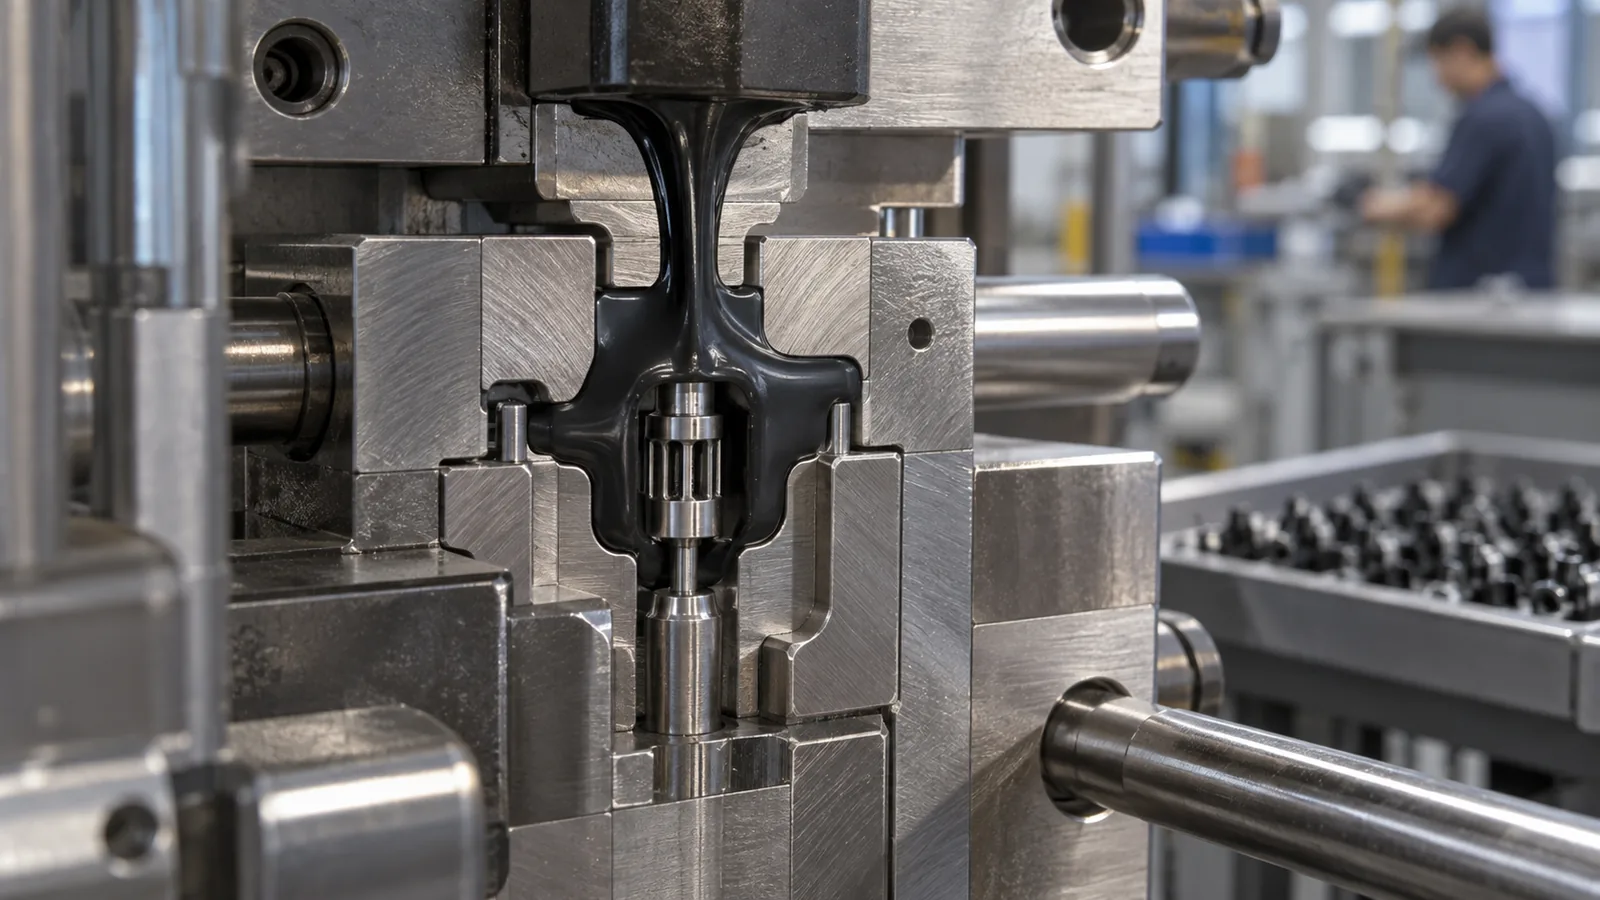
Der zweite Schuss bringt Wärme, Druck und Scherung ein. Dünne Kunststoffsubstrate können erweichen oder sich verformen. Drähte, Kontakte, Membranen und Mikrostrukturen können sich verschieben. Empfindliche Elektronik kann Temperatur-, Druck- oder Feuchtigkeitsgrenzen aufweisen.
Die Angusslage sollte die Kraft in gestützte Bereiche lenken und Strahlbildung über ein empfindliches Element vermeiden. Füllprofile können gestaffelt werden, aber ein extremer Prozess zum Schutz eines Merkmals kann ein anderes unvollständig lassen. Stützgeometrie, Entlüftung, Materialtemperatur und Einspritzsequenz sollten ein machbares Prozessfenster schaffen.
- Messen Sie das erste Bauteil und die Sitzposition.
- Überprüfen Sie Vorhandensein und Orientierung vor dem Schließen der Form.
- Dokumentieren Sie angussseitige Verformung und Füllung der Grenzfläche.
- Untersuchen Sie verdeckte Bereiche mittels Schnittverfahren oder geeigneter Bildgebung.
- Prüfen Sie nach dem Umspritzen die elektrische, dichtende oder mechanische Funktion.
- Wiederholen Sie dies nach Umweltkonditionierung und Alterung.
Bonding prüfen, ohne Maßfehler zu verdecken
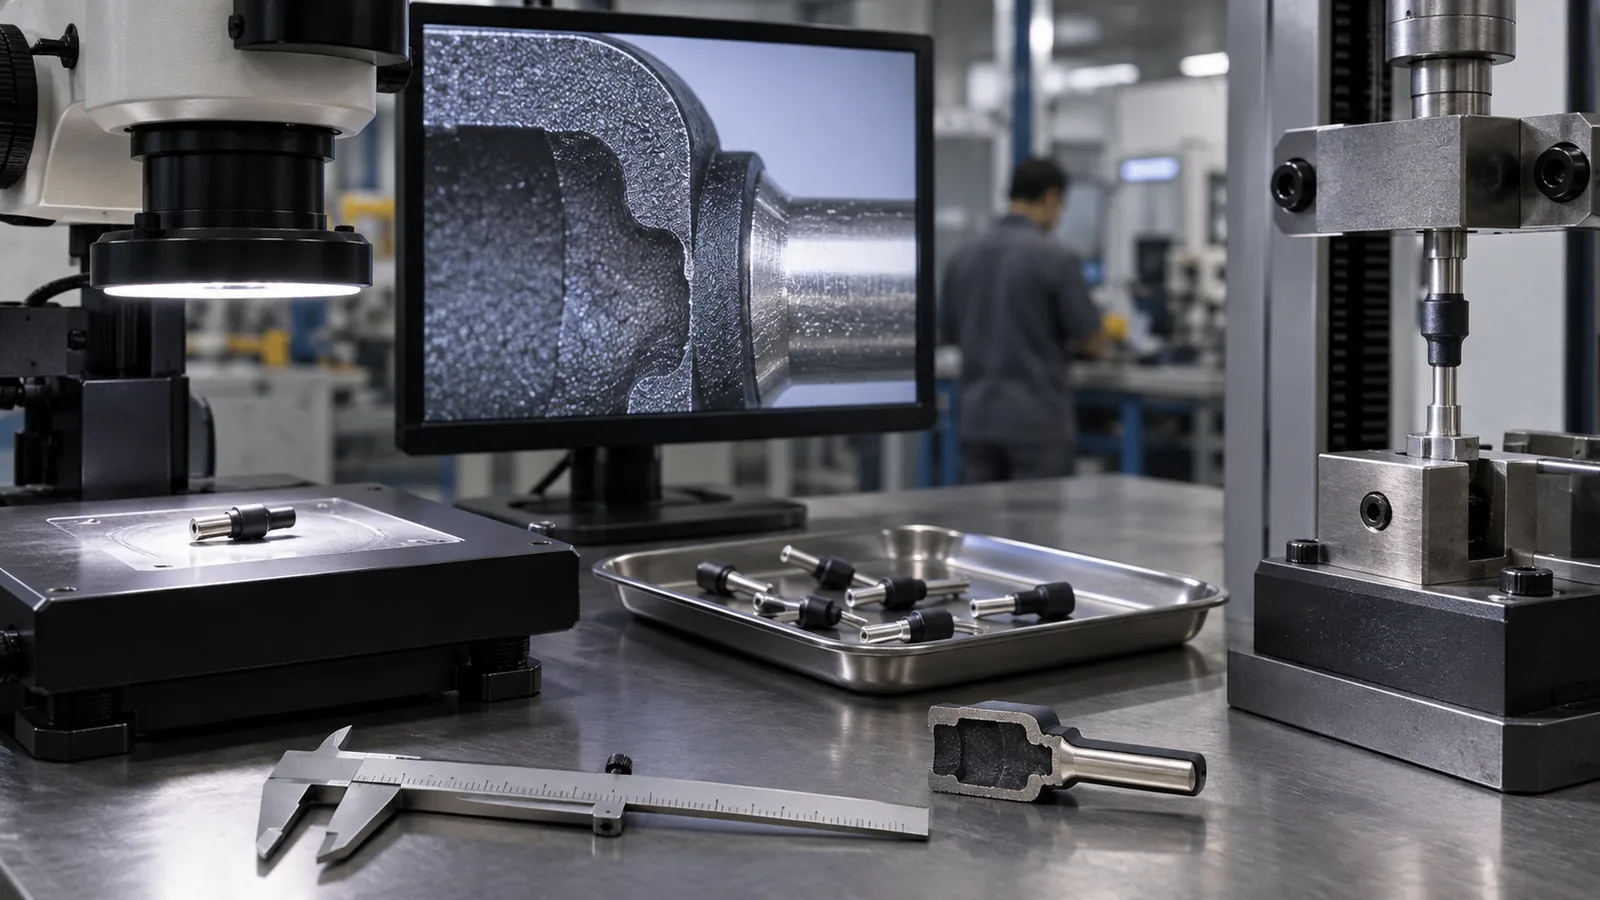
Ein Ausziehtest kann den Halt nachweisen, während ein verschobener Einsatz, eine dünne Dichtung oder lokaler Grat übersehen werden. Die Sichtprüfung kann Randfehler finden, aber die Haftung nicht quantifizieren. Verwenden Sie ergänzende Methoden, die an die Fehlermodi gekoppelt sind.
Die Maßprüfung sollte sich auf das Bezugssystem der fertigen Baugruppe beziehen. Querschnitte können Umspritzungsdicke, Lunker, Benetzung und Einsatzlage offenbaren. Leckage-, Schäl-, Drehmoment-, elektrische oder Biegetests sollten die Einsatzrichtung und -umgebung reproduzieren.
Die Hauptseite Umspritzungsprozess behandelt die breitere Multi-Material-Fähigkeit. Bei einem Mikroprojekt bleiben die Mikrospritzguss Steuerungen für die Dosierung kleiner Schussvolumina, präzise Werkzeugpositionierung, schonende Handhabung und merkmalsbezogene Messtechnik gleichermaßen wichtig.
Halten Sie die Testergebnisse rückverfolgbar zu Einsatzcharge, Kavität, Materialcharge, Platzierungssystem und Zyklusfolge. Diese Aufzeichnung ist oft der schnellste Weg, eine Bonding-Drift von einem dimensionalen Sitzproblem zu unterscheiden.
Häufig gestellte Fragen
Garantiert kompatible Materialchemie eine Verbindung?
No. Surface condition, temperature, pressure history, additives, moisture, geometry, and aging can change performance. Test the actual production pair.
When is a mechanical interlock useful?
It is useful when chemical adhesion is weak or extra retention is needed, provided the interlock can fill, vent, and release without weakening the components.
Why does flash appear only around some inserts?
Insert dimensional variation, incomplete seating, contamination, local shutoff wear, or placement error can change the boundary from cycle to cycle.
Should bond strength be tested immediately?
Immediate testing is useful, but qualification should also include the conditioning, aging, chemical, temperature, or flex exposure expected in service.
What belongs in a micro-overmolding RFQ?
Include both component drawings, exact materials, interface function, load direction, insert tolerances, allowed witness zones, environmental tests, automation needs, and annual volume.