
A マイクロ射出成形の公差スタック 個々には許容可能な特徴でも、緩い、きつい、位置ずれした、または機能しないアセンブリを生じ得る理由を説明します。小さいスケールでは、データムの構築、キャビティ変動、方向性収縮、インサート位置、測定不確かさ、および嵌合部品の誤差が、クリアランスを急速に消費する可能性があります。.
実用的な解決策は、機能を中心にスタックを構築し、変動源を分離し、組み立てた証拠でモデルを検証することです。すべての図面寸法を厳しくすると、通常、嵌合を保証することなく検査と金型の負担が増加します。.
厳しい寸法でも緩いアセンブリが生じ得る
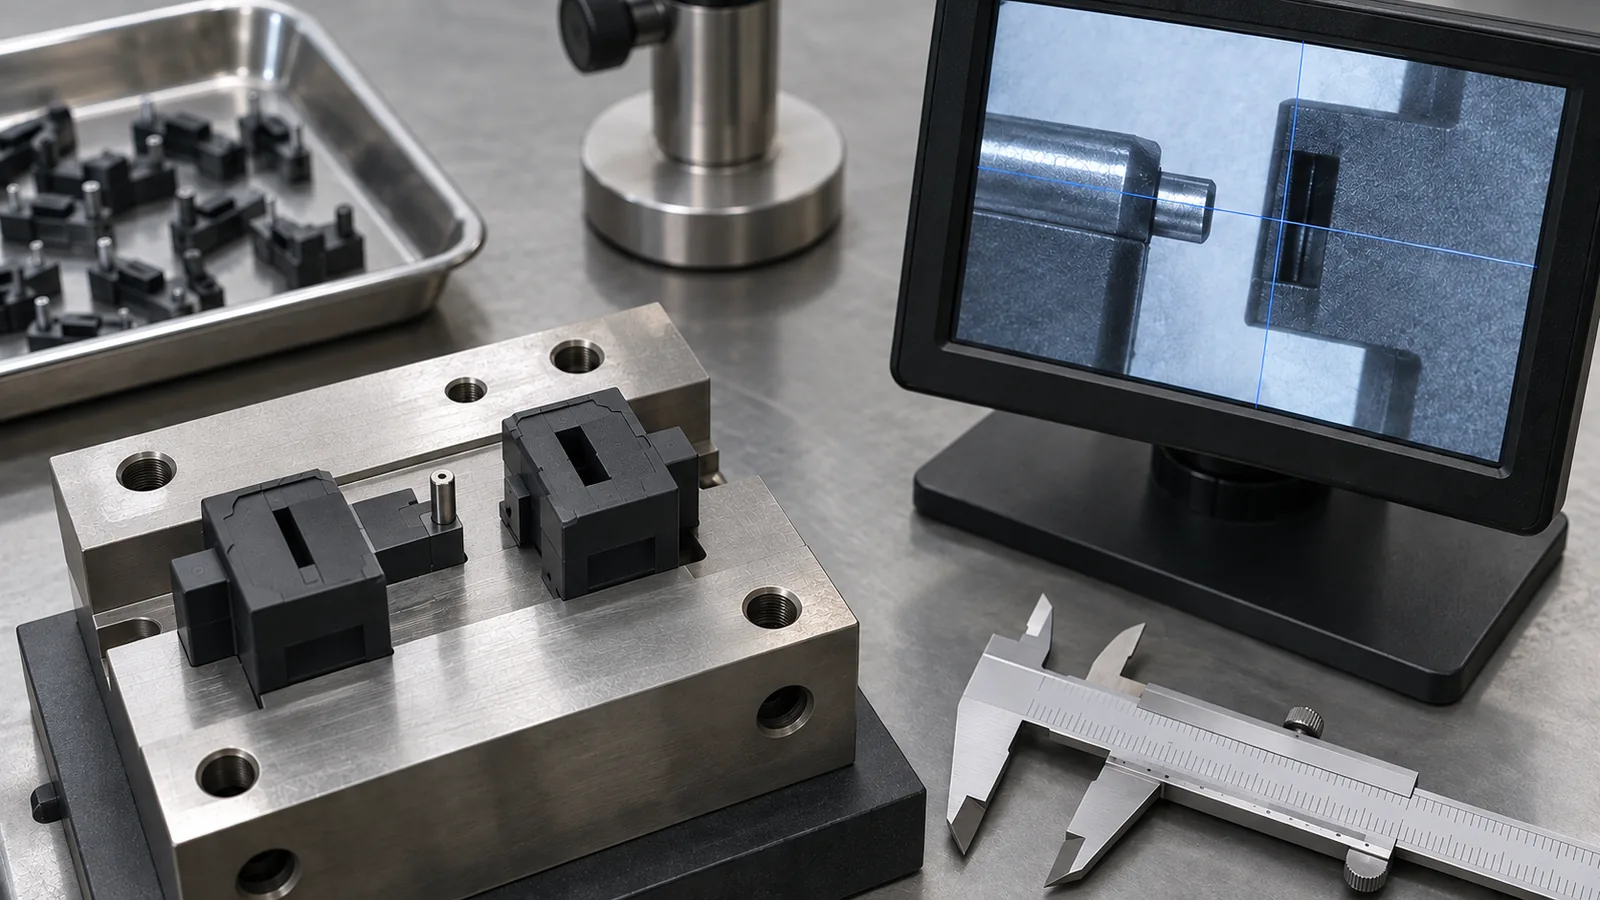
嵌合スロットに入るマイクロピンを考えてみましょう。嵌合は、ピンサイズ、スロットサイズ、機能データムからのそれらの位置、角度誤差、部品の反り、および両方の部品がどのように拘束されるかに依存します。狭いサイズ公差は、アセンブリと一致しない位置データムを補償できません。.
機能出力から始めます:クリアランス、干渉、シール圧縮、歯車中心距離、光学アライメント、コネクタピッチ、またはチャネル位置合わせ。次に、寄与するすべての寸法を追跡します。出力に実質的に影響しない特徴には、同じ公差負担を与えるべきではありません。.
温度とコンディショニングは、アセンブリがそれらを経験する場合、スタックに含めるべきです。成形直後に測定された寸法は、吸湿、アニーリング、滅菌、または動作熱の後に異なる可能性があります。.
機能データムからスタックを構築する
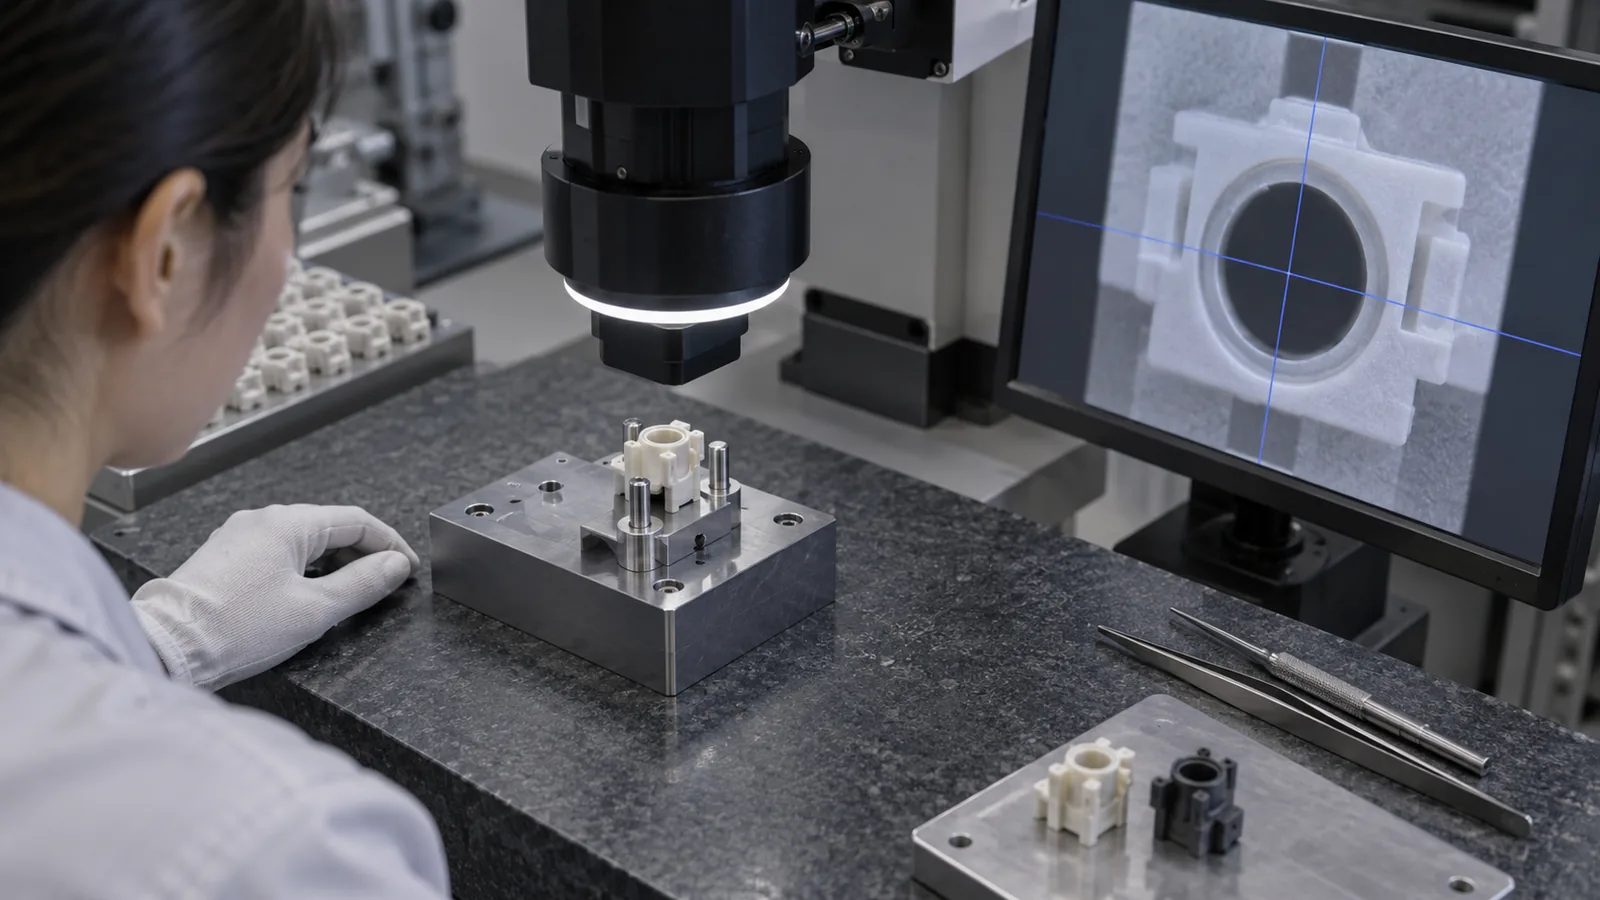
データムは、製品内で部品がどのように位置決めされているかを再現する必要があります。ハウジングが3つのパッド上に載り、ボアによって位置決めされている場合、無関係な外縁から測定すると、再現性はあっても無意味な結果が生じます。.
ツールを通した連鎖もマッピングしてください。キャビティインサートの位置、コアピン、スライド、シャットオフ、およびインサート治具は、完成した関係に寄与する可能性があります。2つの独立して取り付けられた構成要素によって管理される寸法は、通常、同じインサートに機械加工されたものとは異なる戦略を必要とします。.
- 組立出力と許容範囲を定義します。.
- 実際の拘束に一致する製品データムを選択します。.
- すべての寄与因子を方向と符号とともにリストアップします。.
- どの寄与因子がツーリングデータムを共有しているかを特定します。.
- 関連する場合は、コンディショニングと測定不確かさを追加します。.
- 予測されたスタックを組立試験と比較します。.
ツール、プロセス、材料、および測定誤差を分離する
鋼材形状による変動は、充填や冷却によって生じる変動とは異なる挙動を示します。固定キャビティオフセットは、摩耗やメンテナンスまで安定している場合があります。プロセス駆動の寸法は、材料ロット、熱バランス、保圧、またはサイクル条件によって変動する可能性があります。測定は、治具、焦点、エッジ選択、および作業者方法を通じてさらに別の層を追加します。.
| ソース | 典型的なパターン | 最良の初期証拠 |
|---|---|---|
| ツール形状またはアライメント | 1つのフィーチャまたはキャビティにおける安定したオフセット | キャビティマップと工具構成部品の検査 |
| プロセスと冷却 | 熱履歴または圧力履歴によるドリフト | 時系列とプロセス信号 |
| 材料とコンディショニング | ロット、水分、または時間依存の変化 | 材料記録とコンディショニング済みサンプル |
| 測定システム | 作業者、治具、焦点、または方法の不一致 | 再現性と再現性の研究 |
A 品質管理 計画では、プールされた合格率のみを報告するのではなく、これらの原因を特定する必要があります。.
最悪ケースと統計的思考を慎重に使用する
最悪ケースの積み上げは、寄与因子を限界条件で加算します。許容されるすべての組み合わせが組み立てられる必要がある場合に適切ですが、広い予測範囲と高コストな個別公差を生じる可能性があります。統計的積み上げは、寄与因子が安定しており十分に理解されている場合に、想定される複合的な挙動を推定します。.
統計的処理は、キャビティバイアス、ドリフト、または非正規挙動を無視する許可ではありません。1つのキャビティに固定オフセットがある場合、それを他とプールするとプロセスがより広く見え、是正の機会を隠す可能性があります。特徴量の分布がコンディショニングで変化する場合、1つの能力値が使用を代表しない可能性があります。.
リスク、量、管理、および故障の結果に適合する手法を使用してください。前提条件を明確に述べてください。重要な干渉または安全に関連する機能については、寸法モデルが良好に見えても、直接組立試験が依然として必要となる場合があります。.
キャビティ間の差異の管理
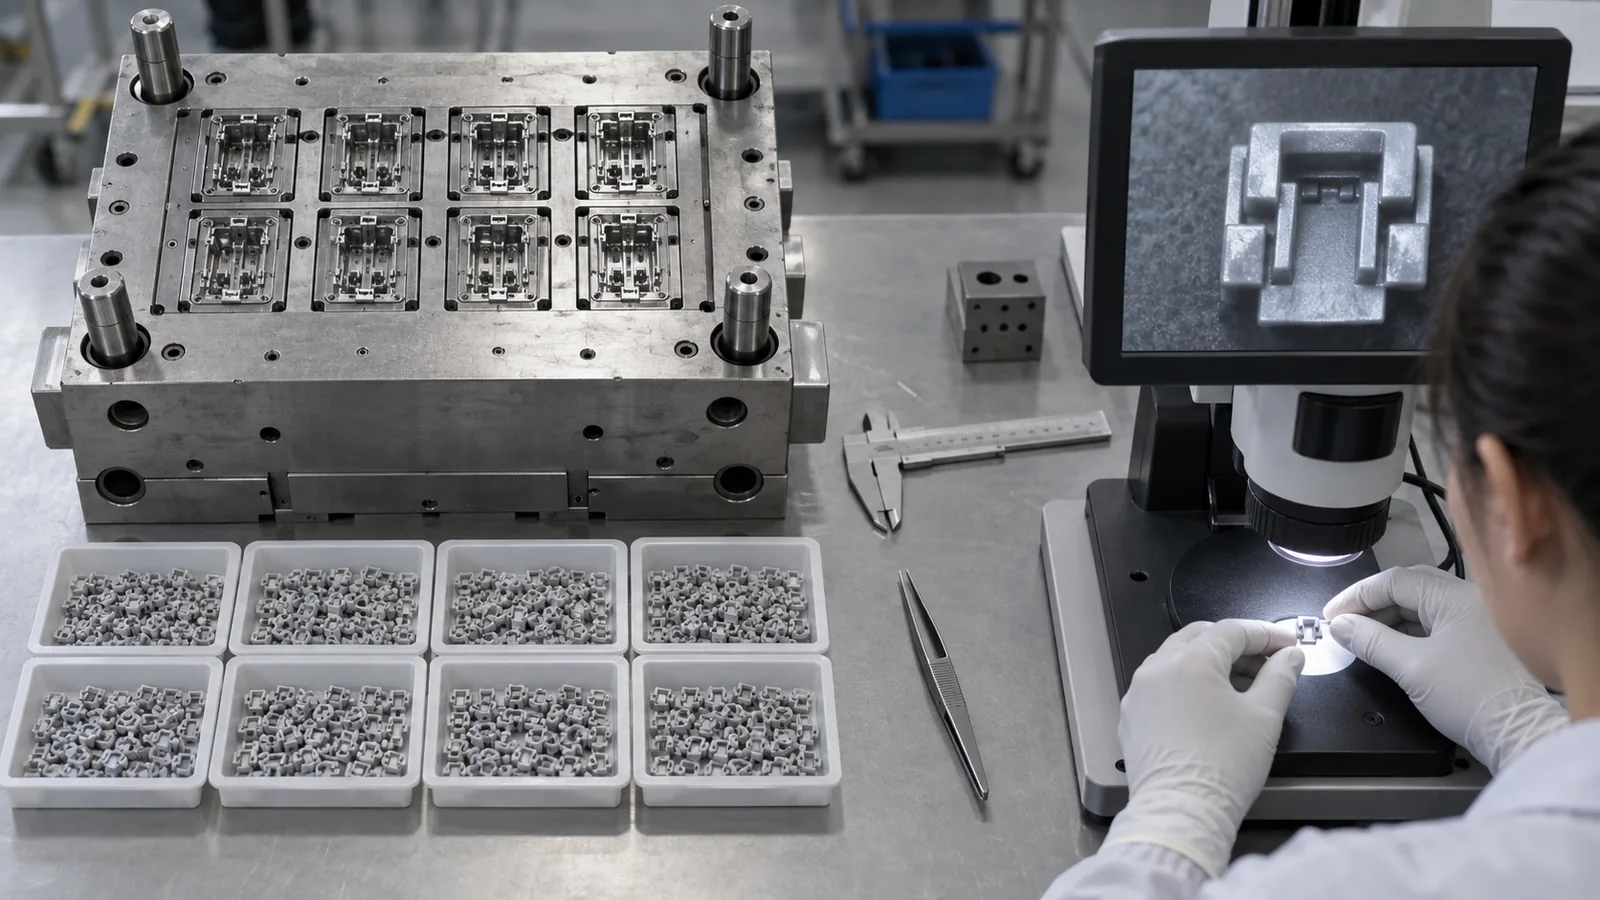
各キャビティは、鋼材形状、ゲート条件、ベント、冷却、および局所的な充填履歴の独自の組み合わせです。キャビティ別のトレーサビリティは、認定時に不可欠です。データを早すぎる段階でプールすると、外れ値のキャビティがランダムなプロセスノイズと誤認される可能性があります。.
バランスとは、すべての測定値が同一であることを意味しません。目標は、各キャビティが検証済みのウィンドウ内に留まり、組み合わせた出力が組立要件を満たすことです。系統的な差異が確認された場合、鋼材の調整、ゲートバランス、またはキャビティ固有のメンテナンスが適切である場合があります。.
の 精密射出成形公差ガイド プロセス能力に関するより広範な文脈を提供しますが、スタックは依然として特定の組立向けに構築する必要があります。.
組立エビデンスでループを閉じる
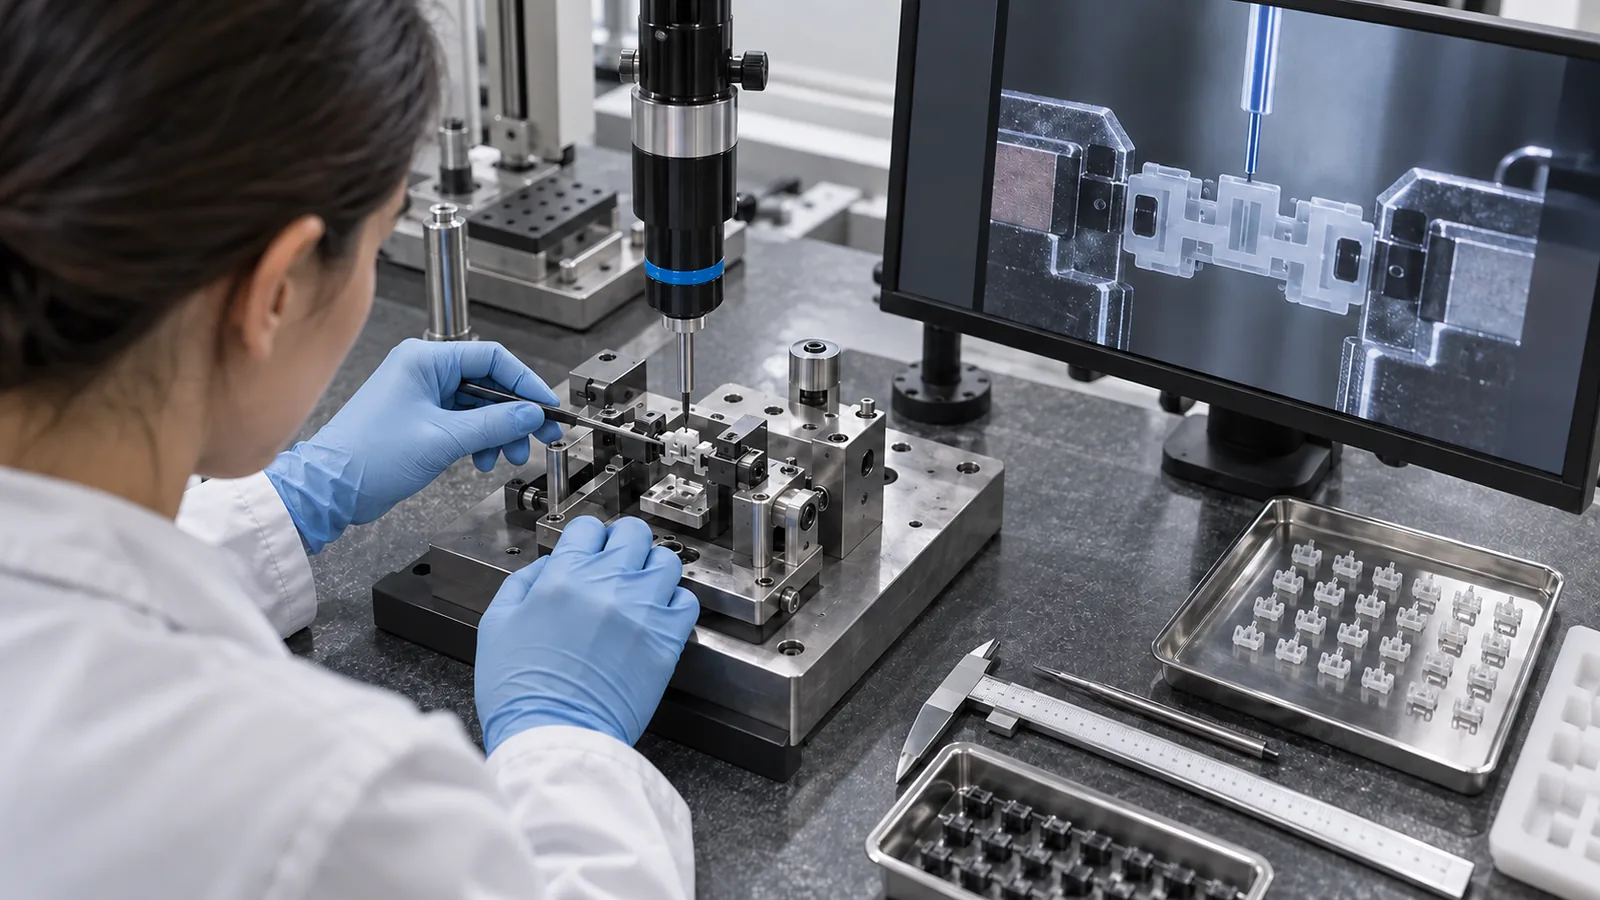
代表的な部品を測定し、意図された治具と順序を使用して組み立て、機能結果を記録します。モデルが適合を予測しても組立が失敗する場合は、データムシミュレーション、部品拘束、変形、嵌合部品のばらつき、および測定相関を検査します。.
可能な場合は境界サンプルを使用します。寸法限界付近の部品は、機能要件が正しく配分されているかどうかを明らかにします。温度、水分、滅菌、荷重、および経時変化は、それらが関係に影響を与える場合に含めるべきです。.
堅牢な マイクロ射出成形 プログラムは、キャビティ固有のプロセスエビデンス、計測、ハンドリング、および組立検証を連携させます。そのエビデンスにより、公差スタックはスプレッドシートの仮定から生産管理へと変わります。.
最初の代表的な金型試作後にスタックを再検討します。仮定された寄与因子を測定されたキャビティおよび組立データに置き換え、図面変更が通常の生産条件全体で機能を依然として保護することを確認します。.
よくある質問
すべての寄与因子が最悪ケーススタックで図面限界を使用すべきですか?
実際に許容を左右する限界とデータム規則を使用しますが、部品が組立時に異なる方法で拘束またはコンディショニングされているかどうかを検証します。.
なぜ能力が良好に見えても組立が失敗するのですか?
測定されたフィーチャが機能を制御していない可能性があり、プールされたデータがキャビティのオフセットを隠す可能性があり、データムのシミュレーションが異なる可能性があり、または嵌合部品の寄与が欠落している可能性があります。.
測定不確かさは無視できますか?
いいえ。不確かさが公差に対して大きい場合、見かけ上の部品変動が測定方法を反映している可能性があります。測定システムは適格性が確認されなければなりません。.
多キャビティのデータはどのように報告すべきですか?
適格性確認を通じてキャビティの識別を維持し、個々のキャビティの挙動と統合された出力の両方をレビューします。.
統計的スタッキングはいつ使用すべきですか?
寄与因子の分布が安定しており、独立性の仮定が正当化でき、製品リスクが確率に基づく判断を許容する場合に使用します。.