
A pile de tolérances de moulage par injection micro explique pourquoi des caractéristiques individuellement acceptables peuvent encore produire un assemblage lâche, serré, désaligné ou non fonctionnel. À petite échelle, la construction des références, la variation des empreintes, le retrait directionnel, la position des inserts, l'incertitude de mesure et l'erreur des pièces d'accouplement peuvent consommer rapidement le jeu.
La solution pratique consiste à construire la pile autour de la fonction, à séparer les sources de variation et à vérifier le modèle avec des preuves d'assemblage. Resserrer chaque cote du plan augmente généralement la charge d'inspection et d'outillage sans garantir l'ajustement.
Sommaire
Une cote serrée peut encore produire un assemblage lâche
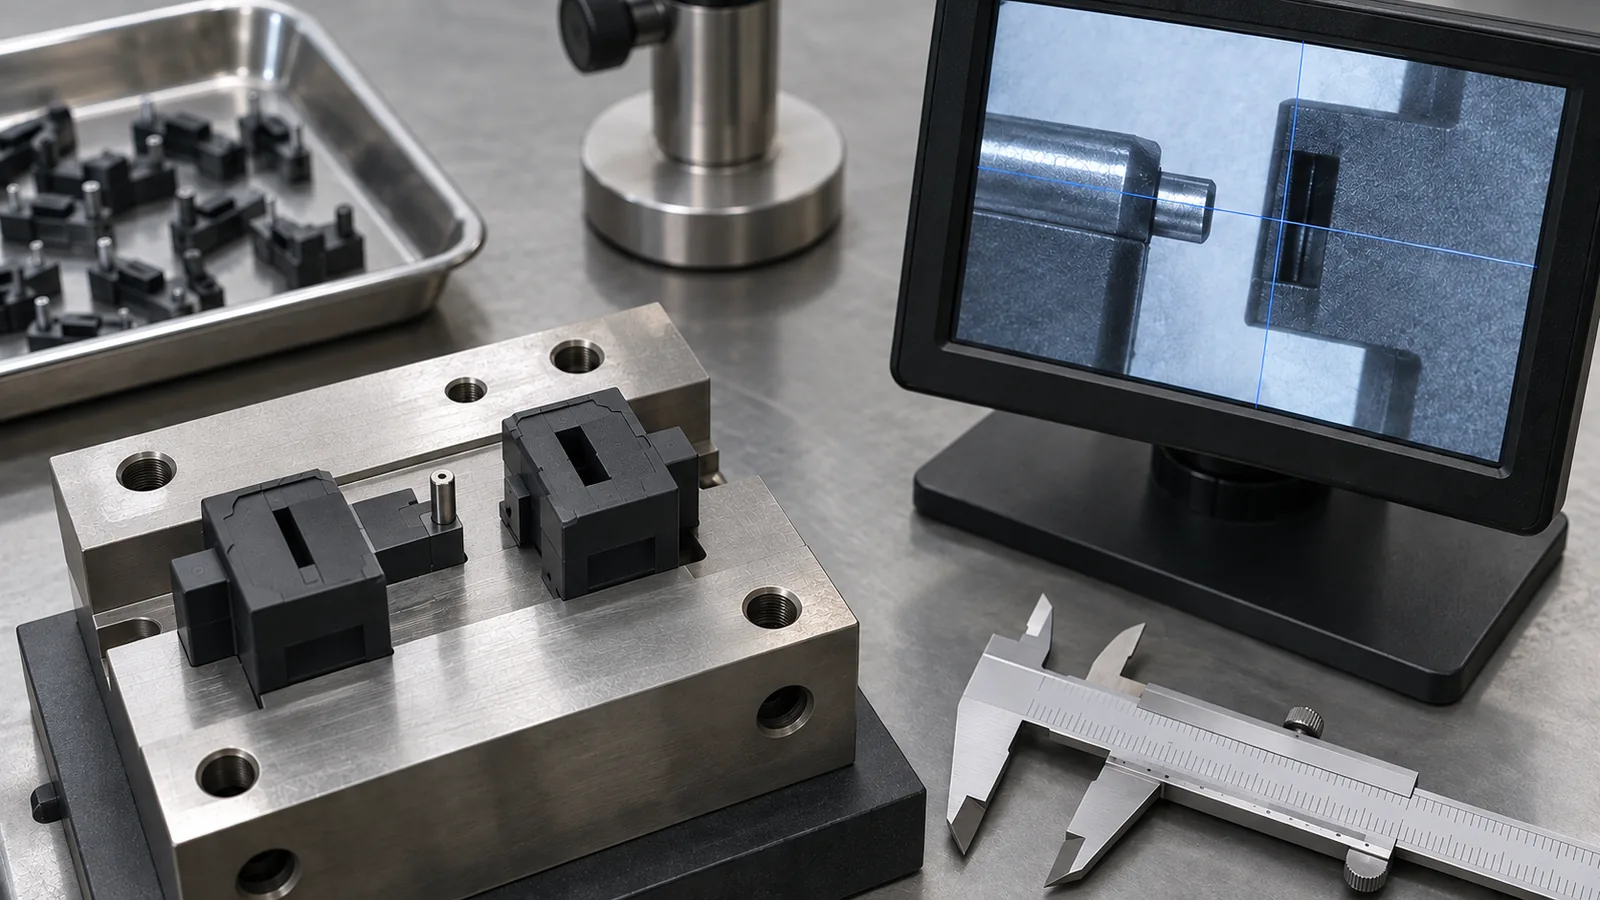
Considérez une micro-broche entrant dans une rainure d'accouplement. L'ajustement dépend de la taille de la broche, de la taille de la rainure, de leurs positions par rapport aux références fonctionnelles, de l'erreur angulaire, du gauchissement des pièces et de la manière dont les deux pièces sont maintenues. Une tolérance de taille étroite ne peut pas compenser une référence de position qui ne correspond pas à l'assemblage.
Commencez par le résultat fonctionnel : jeu, interférence, compression d'étanchéité, entraxe d'engrenage, alignement optique, pas de connecteur ou alignement de canal. Ensuite, tracez chaque cote contributrice. Les caractéristiques qui n'affectent pas matériellement le résultat ne devraient pas recevoir la même charge de tolérance.
La température et le conditionnement font partie de la chaîne de cotes lorsque l'assemblage les subit. Une dimension mesurée immédiatement après le moulage peut différer après absorption d'humidité, recuit, stérilisation ou chaleur de fonctionnement.
Construire la chaîne de cotes à partir des références fonctionnelles
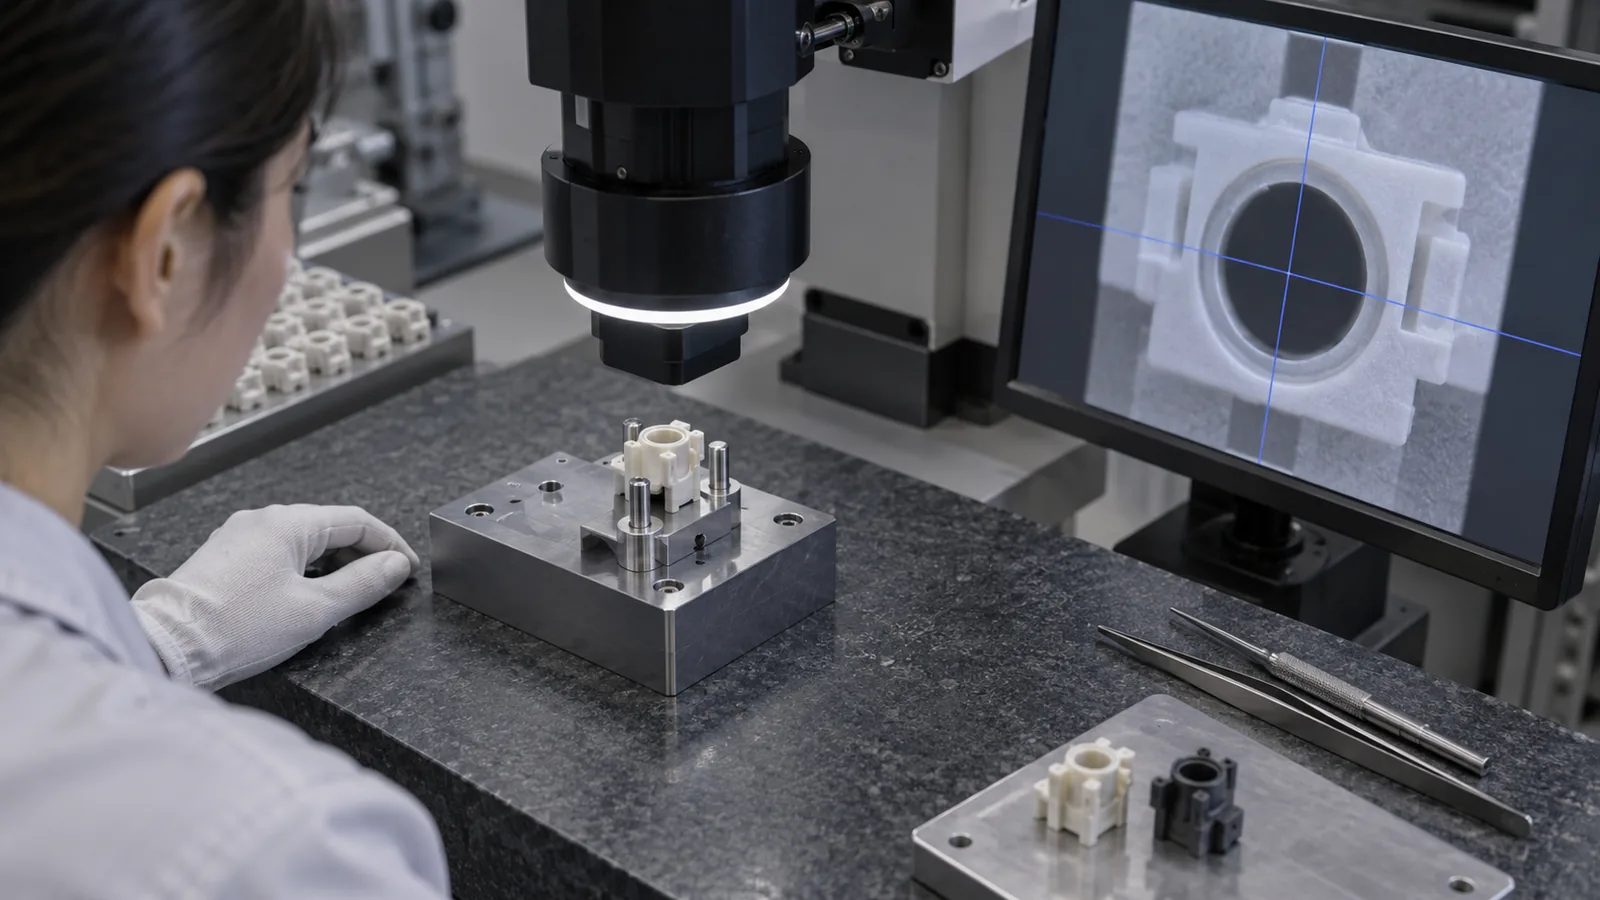
Les références doivent reproduire la façon dont la pièce est positionnée dans le produit. Si un boîtier repose sur trois plots et est positionné par un alésage, mesurer depuis un bord extérieur sans lien crée un résultat qui peut être répétable mais non pertinent.
Cartographier également la chaîne à travers l'outillage. La position de l'insert de cavité, la broche de noyau, le tiroir, le shutoff et le montage d'insert peuvent contribuer à une relation finie. Une dimension contrôlée par deux composants installés indépendamment nécessitera normalement une stratégie différente de celle usinée dans le même insert.
- Définir la sortie d'assemblage et la plage acceptable.
- Sélectionner les références produit correspondant à la contrainte réelle.
- Lister chaque contributeur avec sa direction et son signe.
- Identifier quels contributeurs partagent une référence d'outillage.
- Ajouter le conditionnement et l'incertitude de mesure lorsque pertinent.
- Comparer la chaîne de cotes prévue avec les essais d'assemblage.
Séparer les erreurs d'outillage, de procédé, de matériau et de mesure
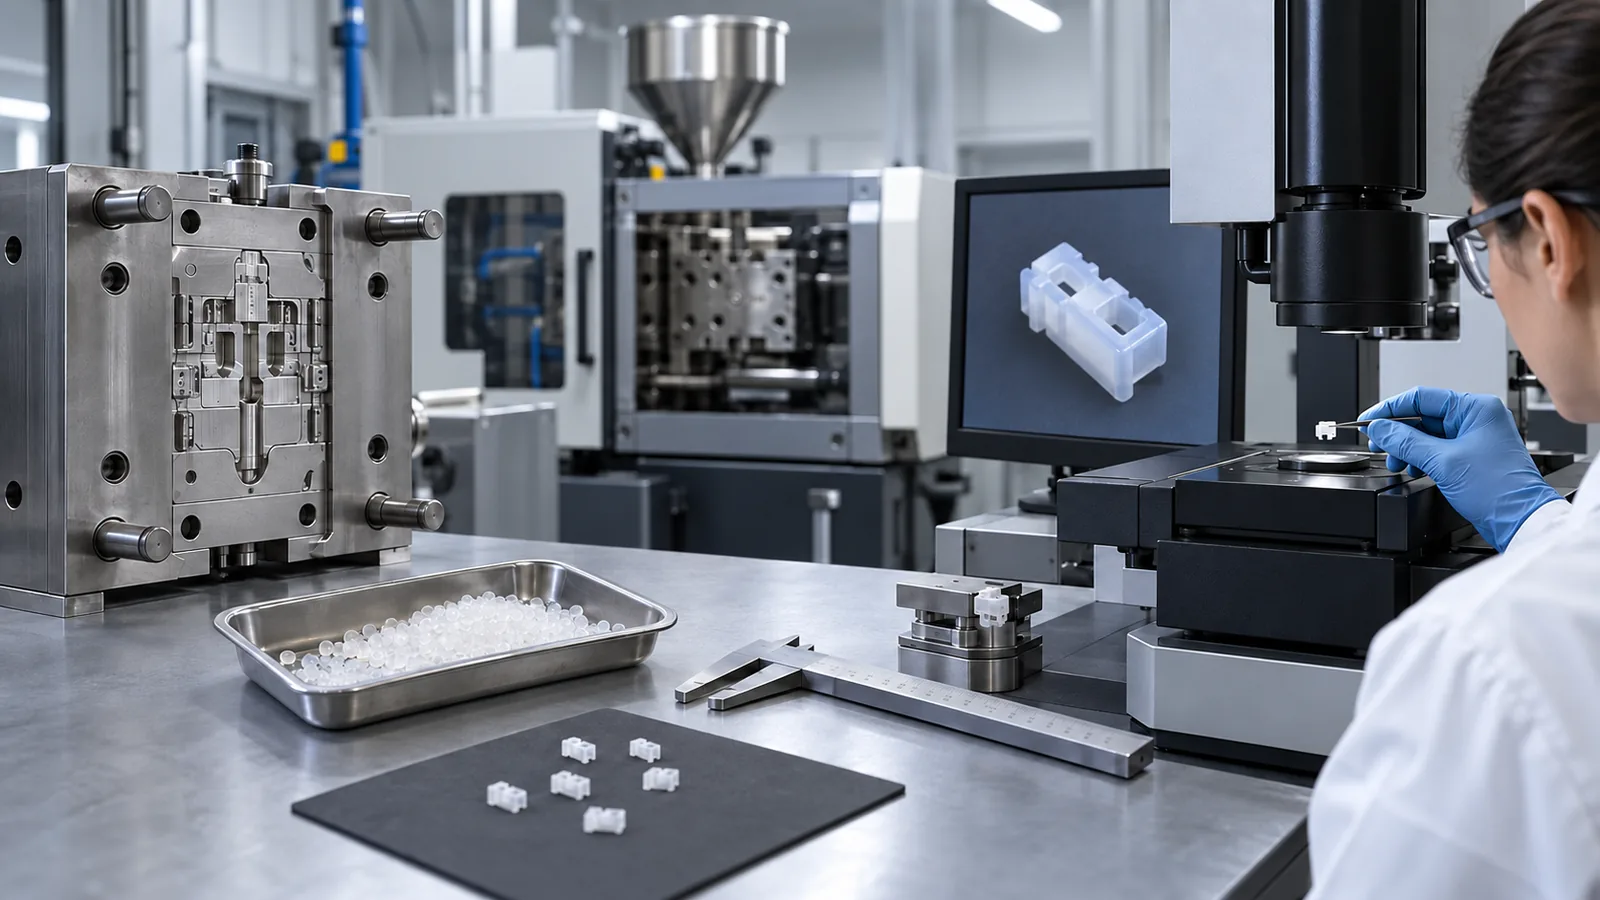
La variation issue de la géométrie de l'acier se comporte différemment de la variation causée par le remplissage ou le refroidissement. Un décalage fixe de cavité peut rester stable jusqu'à l'usure ou la maintenance. Les dimensions pilotées par le procédé peuvent évoluer avec le lot de matière, l'équilibre thermique, le compactage ou les conditions de cycle. La mesure ajoute une autre couche via le montage, la mise au point, la sélection des bords et la méthode de l'opérateur.
| Source | Schéma typique | Meilleure première preuve |
|---|---|---|
| Géométrie ou alignement de l'outil | Décalage stable dans une caractéristique ou une empreinte | Cartographie des empreintes et inspection des composants de l'outil |
| Processus et refroidissement | Dérive liée à l'historique thermique ou de pression | Séquence temporelle et signaux de processus |
| Matériau et conditionnement | Variation dépendant du lot, de l'humidité ou du temps | Enregistrements des matériaux et échantillons conditionnés |
| Système de mesure | Désaccord entre opérateurs, montages, mises au point ou méthodes | Étude de répétabilité et de reproductibilité |
A contrôle qualité le plan doit identifier ces sources au lieu de rapporter uniquement un taux de conformité global.
Utiliser avec prudence les approches pire cas et statistiques
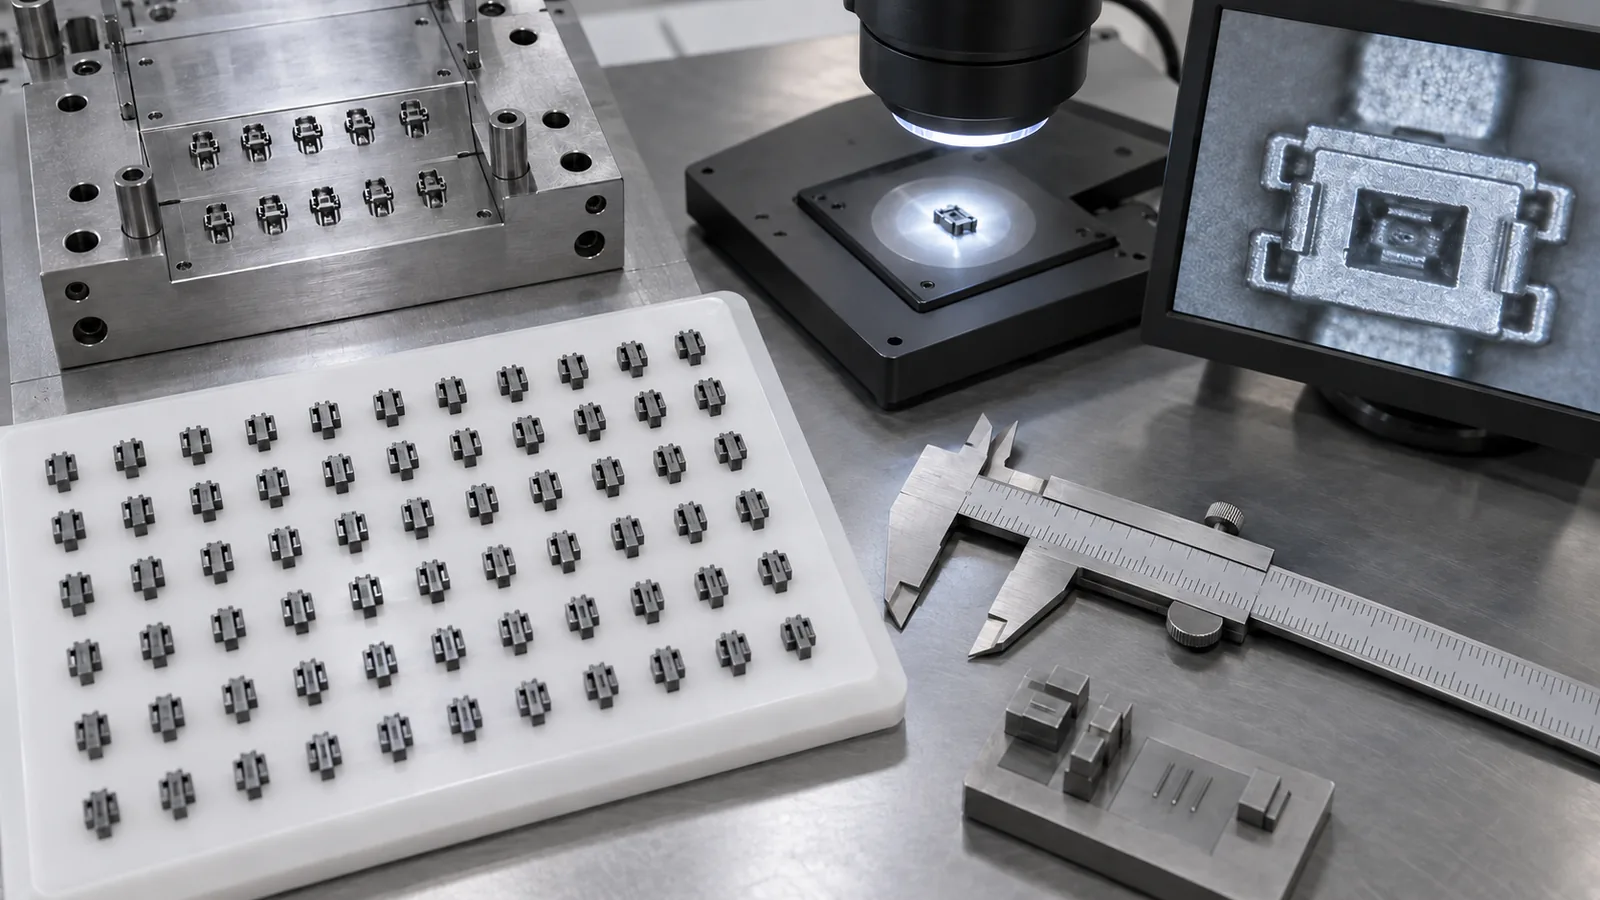
Un empilement dans le pire des cas ajoute les contributeurs à leurs conditions limites. Il est approprié lorsque chaque combinaison autorisée doit s'assembler, mais il peut produire une plage prévisionnelle large et des tolérances individuelles coûteuses. Un empilement statistique estime le comportement combiné probable lorsque les contributeurs sont stables et suffisamment bien compris.
Le traitement statistique n'autorise pas à ignorer le biais d'empreinte, la dérive ou un comportement non normal. Si une empreinte présente un décalage fixe, la regrouper avec les autres peut faire paraître le procédé plus large et masquer l'opportunité corrective. Si la distribution d'une caractéristique change avec le conditionnement, un seul indice de capabilité peut ne pas représenter l'utilisation.
Utilisez la méthode adaptée au risque, au volume, au contrôle et aux conséquences d'une défaillance. Énoncez clairement les hypothèses. Pour une interférence critique ou une fonction liée à la sécurité, un essai d'assemblage direct peut encore être nécessaire même lorsque le modèle dimensionnel semble favorable.
Contrôler les différences entre empreintes
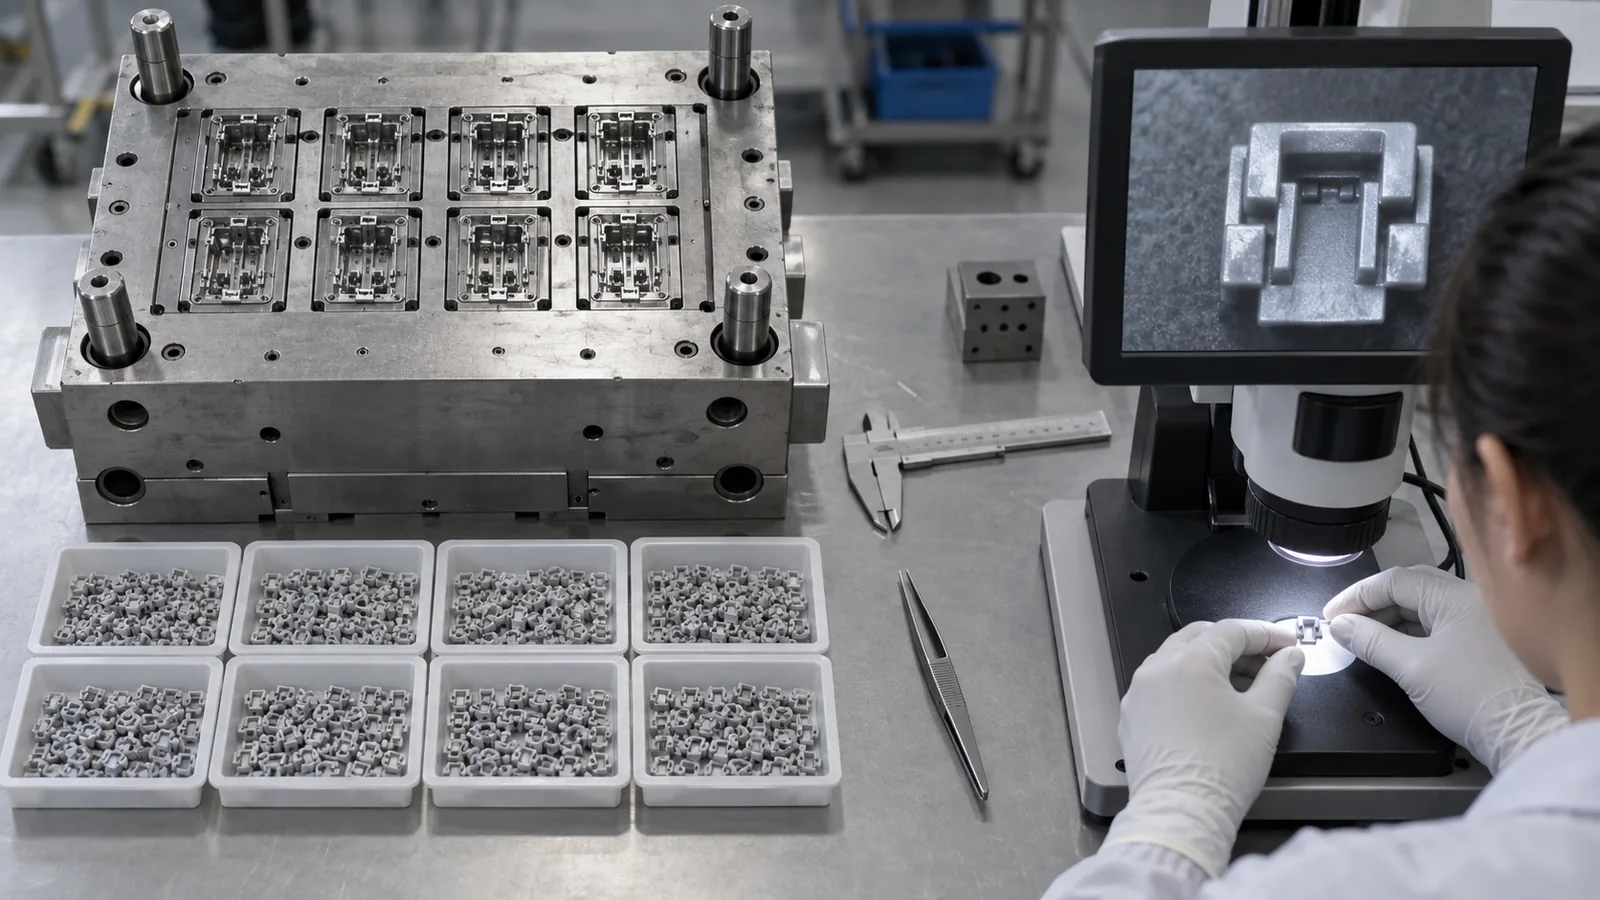
Chaque empreinte est une combinaison distincte de géométrie d'acier, d'état d'entrée, d'éventage, de refroidissement et d'historique de remplissage local. La traçabilité par empreinte est essentielle pendant la qualification. Si les données sont regroupées trop tôt, une empreinte aberrante peut être prise pour du bruit aléatoire de procédé.
L'équilibre ne signifie pas que chaque valeur mesurée est identique. L'objectif est que chaque empreinte reste dans sa fenêtre validée et que la sortie combinée satisfasse aux exigences d'assemblage. Des ajustements d'acier, un équilibrage des entrées ou une maintenance spécifique à l'empreinte peuvent être appropriés lorsqu'une différence systématique est confirmée.
L' guide des tolérances de moulage par injection de précision fournit un contexte plus large pour la capabilité du procédé ; l'empilement doit encore être construit pour l'assemblage spécifique.
Boucler la boucle avec les preuves d'assemblage
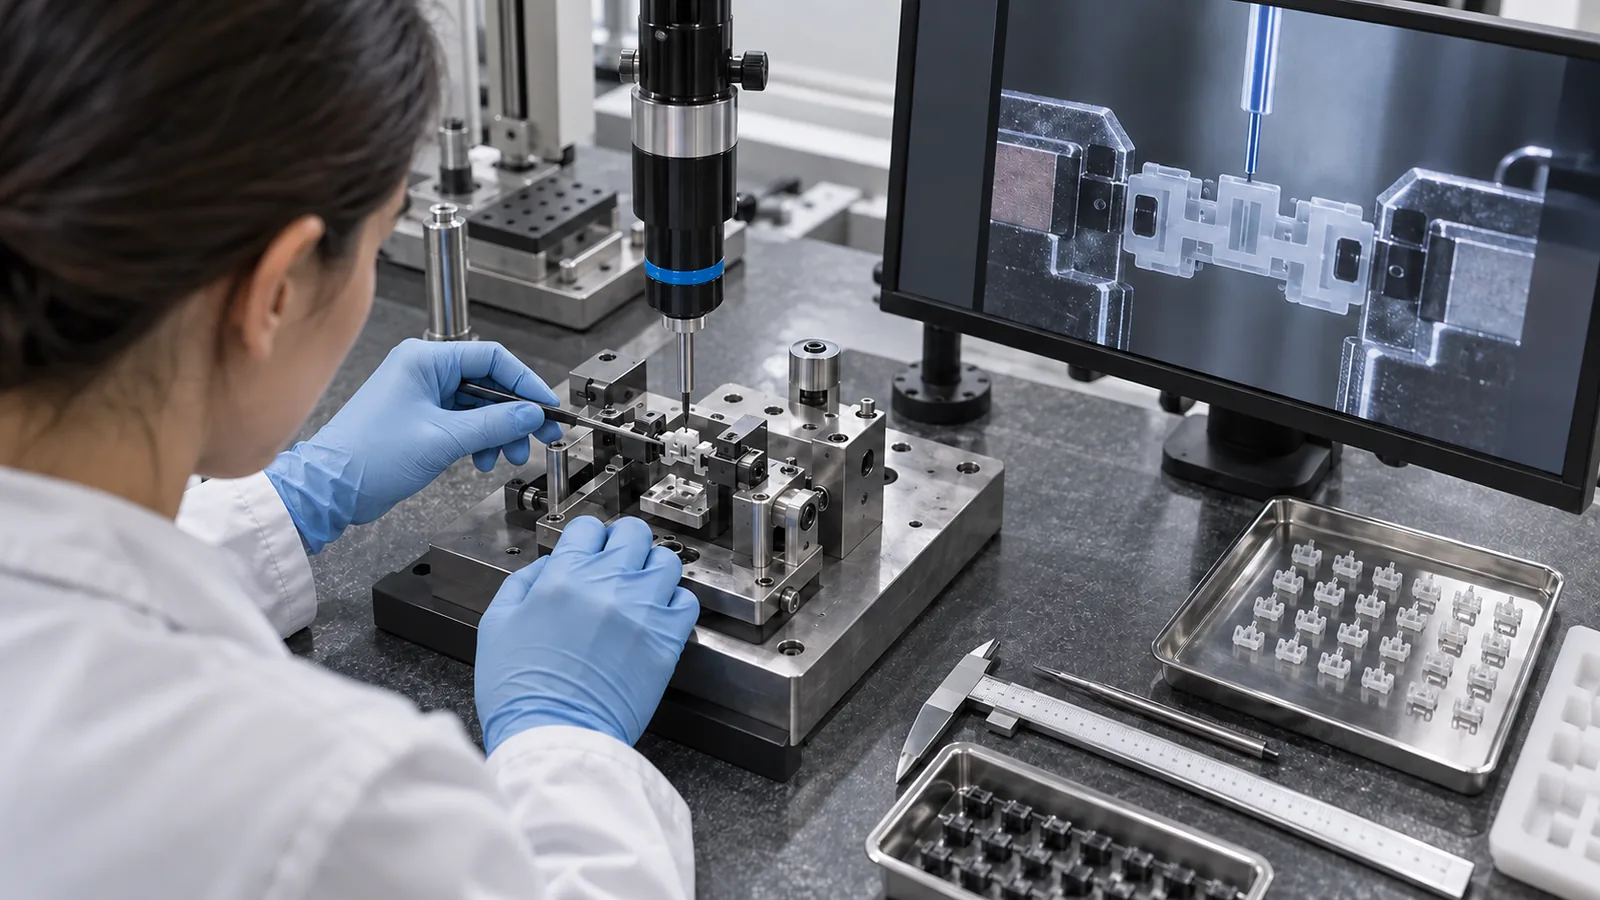
Mesurez des composants représentatifs, assemblez-les avec le montage et la séquence prévus, et enregistrez le résultat fonctionnel. Si le modèle prédit un ajustement mais que l'assemblage échoue, inspectez la simulation des références, le maintien des pièces, la déformation, la variation des pièces d'accouplement et la corrélation des mesures.
Utilisez des échantillons limites lorsque c'est possible. Les pièces proches des limites dimensionnelles révèlent si l'exigence fonctionnelle a été correctement allouée. La température, l'humidité, la stérilisation, la charge et le vieillissement doivent être inclus lorsqu'ils affectent la relation.
Un robuste Micro-moulage par injection programme relie les preuves de procédé propres à chaque empreinte, la métrologie, la manutention et la validation d'assemblage. Ces preuves transforment un empilement de tolérances d'une hypothèse de tableur en un contrôle de production.
Revenez sur l'empilement après le premier essai d'outillage représentatif. Remplacez les contributeurs supposés par des données mesurées d'empreinte et d'assemblage, puis confirmez que toute modification de plan protège encore la fonction dans les conditions normales de production.
Questions fréquemment posées
Chaque contributeur doit-il utiliser sa limite de plan dans un empilement dans le pire des cas ?
Utilisez les limites et les règles de référence qui régissent réellement l'acceptation, mais vérifiez si la pièce est contrainte ou conditionnée différemment lors de l'assemblage.
Pourquoi la capabilité peut-elle sembler bonne alors que les assemblages échouent ?
La caractéristique mesurée peut ne pas contrôler la fonction, les données regroupées peuvent masquer les décalages entre empreintes, la simulation de référence peut différer, ou la contribution de la pièce d'accouplement peut être manquante.
L'incertitude de mesure peut-elle être ignorée ?
Non. Lorsque l'incertitude est grande par rapport à la tolérance, la variation apparente de la pièce peut refléter la méthode. Le système de mesure doit être qualifié.
Comment les données multi-empreintes doivent-elles être rapportées ?
Conservez l'identité des empreintes tout au long de la qualification et examinez à la fois le comportement individuel de chaque empreinte et la sortie combinée.
Quand faut-il utiliser l'empilement statistique ?
Utilisez-le lorsque les distributions des contributeurs sont stables, que les hypothèses d'indépendance sont défendables et que le risque produit permet une décision basée sur les probabilités.