
の選択は LSR射出成形 vs 圧縮成形 部品と生産計画に従うべきであり、一方のプロセスが常に優れているという一般的な主張に従うべきではありません。どちらもシリコーン部品を製造できますが、材料の準備、キャビティ充填、硬化、トリミング、労働力、再現性の組織化方法が異なります。より良い選択とは、予想される生産量において部品の重大なリスクを制御できる方です。.
を評価する際は 液状シリコーンゴム(LSR)成形, 設計、金型、プロセスウィンドウ、検査、ライフサイクルコストという完全なシステムを比較してください。部品が多大な手作業を必要とする場合や、プロセスが機能要件を維持できない場合、金型投資が低くてもその利点を失うことがあります。.
一段落でわかるプロセスの違い
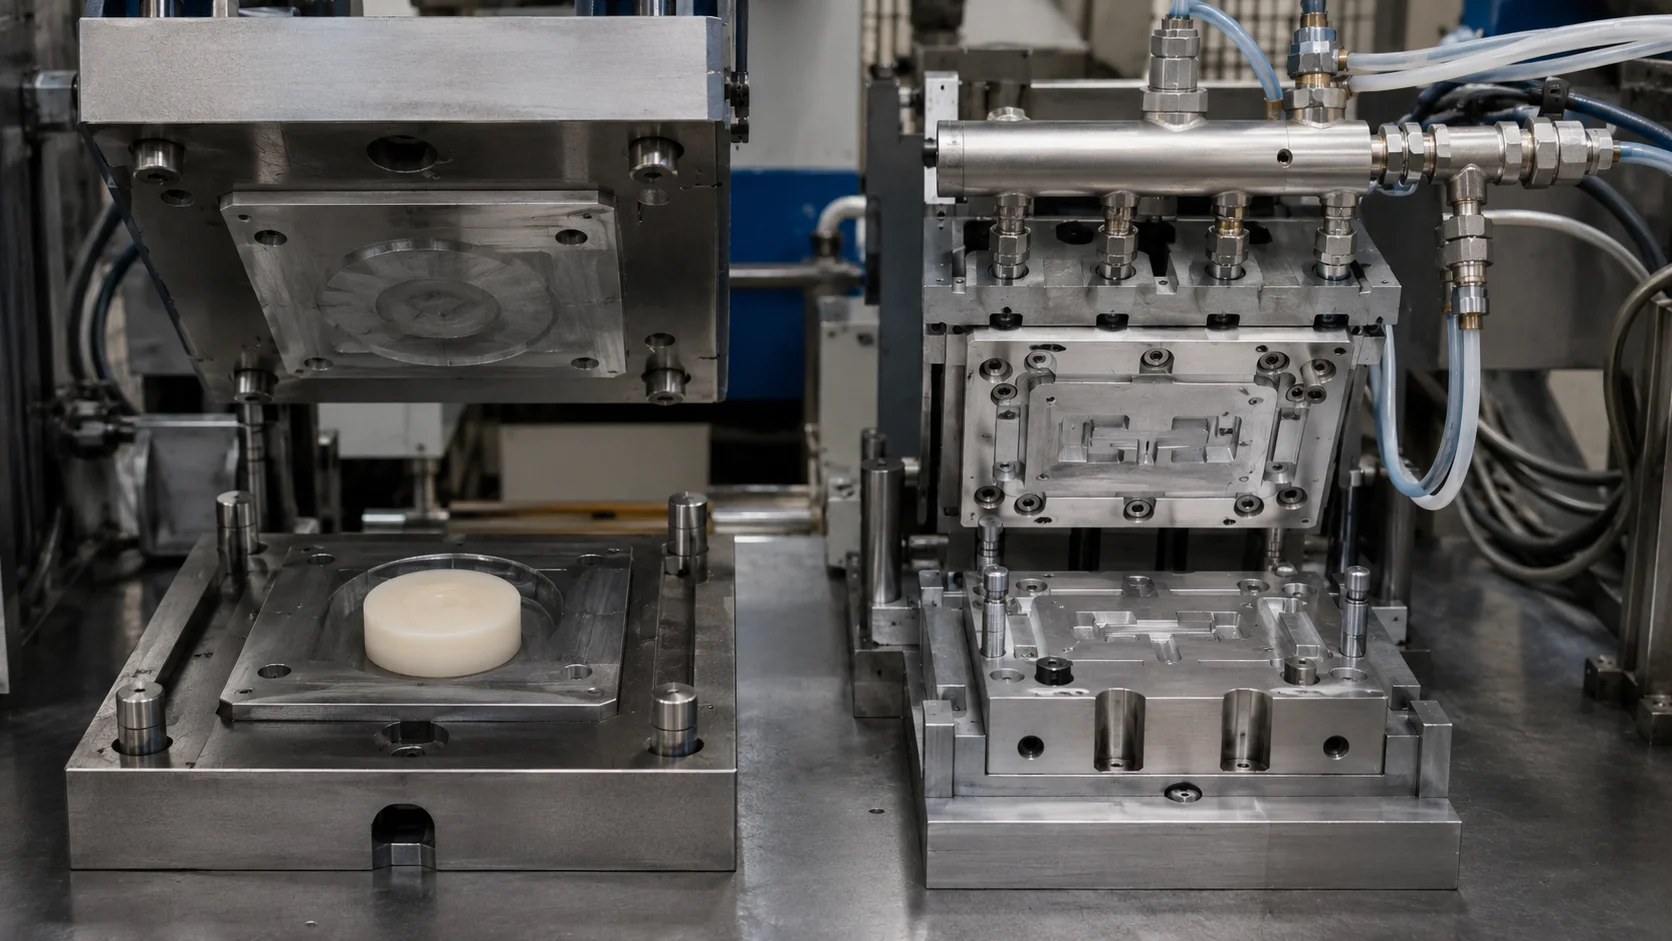
LSR射出成形は、2つの液状成分を計量・混合し、制御された流路を通して混合物を供給し、加熱されたキャビティに充填し、金型内で部品を硬化させます。圧縮成形は、計量された材料を開放または部分的に開放された加熱キャビティに配置し、型閉じ圧力を用いて成形・硬化させます。実際のサイクル、労働力、廃棄物、品質は、特定の材料、金型、形状、操作方法によって異なります。.
| 判断の次元 | LSR射出成形が役立つ傾向があるのは… | 圧縮成形が役立つ傾向があるのは… |
|---|---|---|
| 形状 | 部品に薄肉部、複雑な流路、または一体成形機能がある場合。. | 形状がより単純で、材料の配置が管理しやすい場合。. |
| 生産量 | 需要が再現可能な計量と自動化を使用できるほど安定している場合。. | 需要が低い、または製品構成が頻繁に変わる。. |
| 材料使用量 | 制御されたランナーと自動計量により、取り扱いを削減できる。. | 設計はランナーの複雑さが少ない直接投入に適している。. |
| 一貫性 | キャビティバランスと自動投入が有効である。. | 熟練した制御された手作業プロセスは許容できる。. |
形状はしばしば最初の選別基準となる

肉厚、薄い膜、リブ、アンダーカット、インサート、長い流動経路、および重要表面の位置を確認する。注入は、形状が規定のゲートとバランスの取れたキャビティ充填の恩恵を受ける場合に魅力的となり得る。圧縮は、材料投入を確実に配置でき、キャビティが長く繊細な流動フロントに依存しない場合に実用的となり得る。.
どちらのプロセスも設計作業を排除するものではない。LSR注入にはベント、シャットオフ、制御されたランナーが必要である。圧縮には投入量の定義、バリ管理、パーティングライン制御、再現可能な装填方法が必要である。どちらのプロセスが設計チームにより大きく安定した運転ウィンドウを与えるかを比較する。.
生産量が経済性を変える

射出成形は通常、より専門的な供給と金型の決定を伴うため、投資は生産量、ロットサイズ、製品寿命に対して評価する必要がある。安定した生産量では、再現可能な計量、多キャビティ金型、自動脱型、手作業による投入取り扱いの削減が投資を正当化する場合がある。低いまたは変動する生産量では、金型と装填プロセスがより単純な場合に圧縮の方が柔軟となり得る。.
同じ年間需要、労働前提、材料歩留まり、金型寿命、検査範囲、変更リスクを用いた簡単なシナリオモデルを構築する。見積金型費のみ、または公称単価のみを比較してはならない。需要が見通しを下回った場合、または製品に第二の色、インサート、形状改訂が必要になった場合に、プロセスがどう振る舞うかを問う。.
材料利用率とトリミングは個別項目として扱う価値がある

射出のコンセプトは、材料供給を制御し廃棄物を削減するためにコールドランナーを使用する場合があるが、ランナー、ゲート、分離戦略は依然として検討が必要である。圧縮は直接投入を使用できるが、金型と部品によってはバリとトリミングが労働力やスクラップを増やす場合がある。正しい比較には、実際のショット重量、投入重量、予想歩留まり、余剰材料の除去方法を用いる。.
- 合格部品あたりの材料使用量を見積もる。.
- リサイクル可能または再利用可能な材料を、真のスクラップから分離します。.
- トリミング、バリ取り、選別、外観検査の工数を含めます。.
- 仕上げ方法がシール面や外観面を損傷する可能性があるかどうかを確認します。.
一貫性と検証が勝敗を決めるかもしれません

重要な部品では、重要な問いは両方のプロセスがサンプルを作れるかどうかだけではありません。そのプロセスが要求される寸法、硬化状態、表面状態、機能試験を繰り返し維持できるかどうかです。射出成形は制御された計量と再現性のある充填シーケンスを提供しますが、圧縮成形はチャージの配置や作業者または自動化の一貫性により大きく依存する場合があります。適切に設計された圧縮プロセスは依然として優れたものになり得ますが、その証拠は実際の部品から得なければなりません。.
リスクに適した能力研究または再現性研究を使用します。材料ロット、チャージ質量、金型温度、装填位置、ベント状態、離型方法など、変動の原因を特定します。Juchengの 品質管理情報 は検査ゲートの枠組み作りに役立ちますが、実際の合格基準は顧客の図面と検証計画によって定義されます。.
実用的な選択ルール

LSR射出成形を選択するのは 部品が制御された液体計量、複雑または薄肉の形状、高い再現性、多キャビティ生産、または自動ハンドリングから恩恵を受ける場合です。. 圧縮成形を選択するのは 形状が比較的単純で、生産量が中程度または変動し、直接チャージが実用的であり、プロジェクトが高度に自動化された生産よりもシンプルな金型アプローチを重視する場合です。.
答えが不明確な場合は、両方のルートに同じCAD、材料の意図、生産量予測、合格基準を使用して、プロセス向け設計レビューを実施します。決定は、どのプロセスが最初の部品を作れるかだけでなく、製品、材料、需要がもはや新しくない後でも、どちらが許容可能な部品を作り続けられるかを示すべきです。.