
La elección entre Moldeo por inyección LSR vs moldeo por compresión debe seguir a la pieza y al plan de producción, no a una afirmación general de que un proceso siempre es mejor. Ambos pueden producir componentes de silicona, pero organizan de manera diferente la preparación del material, el llenado de la cavidad, el curado, el desbarbado, la mano de obra y la repetibilidad. La mejor opción es la que controla los riesgos críticos de la pieza en el volumen esperado.
Al evaluar Moldeo de Caucho de Silicona Líquida (LSR), compare el sistema completo: diseño, utillaje, ventana de proceso, inspección y coste del ciclo de vida. Una inversión menor en utillaje puede perder su ventaja si la pieza requiere una manipulación manual extensa o si el proceso no puede mantener el requisito funcional.
La diferencia de proceso en un párrafo
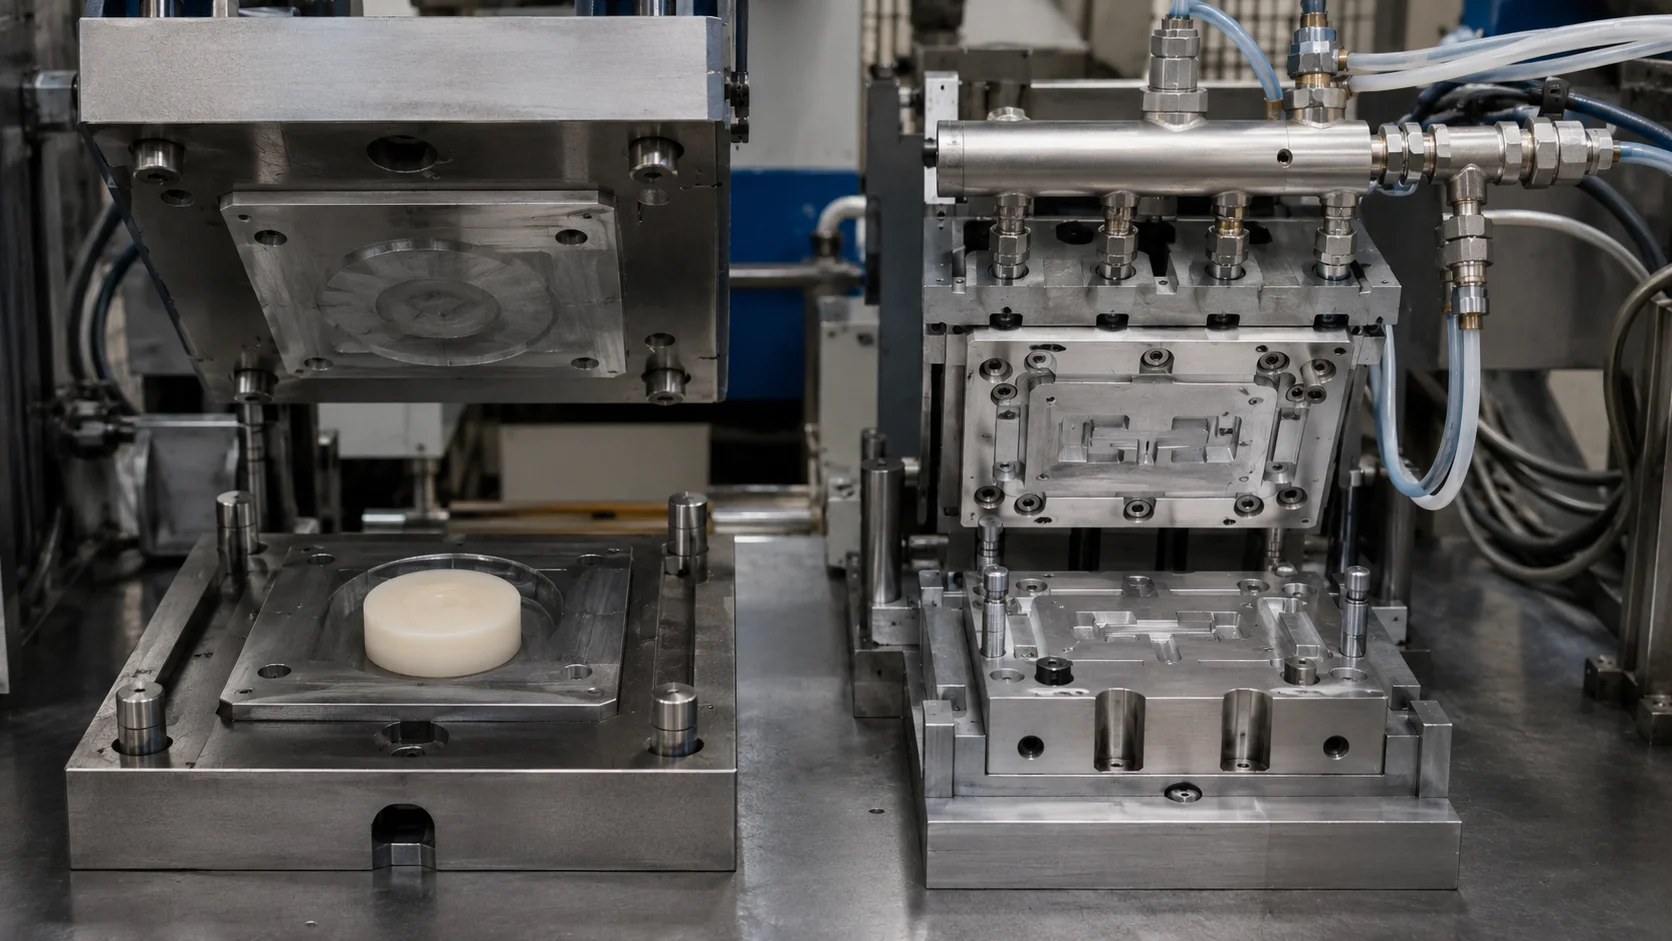
El moldeo por inyección LSR dosifica y mezcla dos componentes líquidos, entrega la mezcla a través de una trayectoria de flujo controlada, llena una cavidad calentada y cura la pieza en el molde. El moldeo por compresión coloca una carga medida en una cavidad calentada abierta o parcialmente abierta y utiliza la presión de cierre del molde para conformarla y curarla. El ciclo real, la mano de obra, el desperdicio y la calidad dependen del material específico, el molde, la geometría y el método de operación.
| Dimensión de decisión | El moldeo por inyección LSR tiende a ayudar cuando… | El moldeo por compresión tiende a ayudar cuando… |
|---|---|---|
| Geometría | La pieza tiene secciones delgadas, trayectorias de flujo complejas o características integradas. | La forma es más simple y la colocación de la carga es manejable. |
| Volumen | La demanda es lo suficientemente estable para usar dosificación repetible y automatización. | La demanda es menor o la combinación de productos cambia con frecuencia. |
| Uso de material | Un canal de colada controlado y una dosificación automatizada pueden reducir la manipulación. | El diseño favorece una carga directa con poca complejidad de canal de colada. |
| Consistencia | El equilibrio de cavidades y las entradas automatizadas son valiosos. | Un proceso manual controlado y realizado por personal capacitado es aceptable. |
La geometría suele ser el primer filtro

Observe el espesor de pared, las membranas delgadas, las nervaduras, los contrasalidas, los insertos, las trayectorias de flujo largas y la ubicación de las superficies críticas. La inyección puede ser atractiva cuando la geometría se beneficia de una entrada definida y un llenado de cavidad equilibrado. La compresión puede ser práctica cuando la carga de material se puede colocar de forma fiable y la cavidad no depende de un frente de flujo largo y delicado.
Ninguno de los dos procesos elimina el trabajo de diseño. La inyección de LSR necesita respiraderos, cierres y un canal de colada controlado. La compresión necesita definición de la carga, gestión de rebabas, control de la línea de partición y un método de carga repetible. Compare qué proceso ofrece al equipo de diseño una ventana operativa más amplia y estable.
El volumen cambia la economía

El moldeo por inyección suele implicar decisiones más especializadas de suministro y utillaje, por lo que la inversión debe evaluarse frente al volumen de producción, el tamaño del lote y la vida útil del producto. Con un volumen estable, la dosificación repetible, los moldes multicavidad, el desmoldeo automatizado y la reducción de la manipulación manual de la carga pueden justificar la inversión. Con un volumen bajo o cambiante, la compresión puede ser más flexible cuando el molde y el proceso de carga son más sencillos.
Construya un modelo de escenario simple con la misma demanda anual, los mismos supuestos de mano de obra, rendimiento de material, vida útil del utillaje, alcance de inspección y riesgo de cambio. No compare solo el costo del utillaje cotizado ni solo el precio unitario nominal. Pregunte cómo se comporta el proceso cuando la demanda está por debajo de lo previsto o cuando el producto necesita un segundo color, un inserto o una revisión de geometría.
La utilización del material y el recorte merecen una partida propia

Un concepto de inyección puede usar un canal de colada frío para controlar el suministro de material y reducir el desperdicio, pero la estrategia de canal, entrada y separación aún debe revisarse. La compresión puede usar una carga directa, pero las rebabas y el recorte pueden aumentar la mano de obra o la merma según el molde y la pieza. La comparación correcta utiliza el peso real de la inyección, el peso de la carga, el rendimiento esperado y el método para eliminar el exceso de material.
- Estime el material utilizado por pieza aceptada.
- Separe el material reciclable o reutilizable del verdadero desperdicio.
- Incluya la mano de obra de recorte, desbarbado, clasificación e inspección visual.
- Verifique si el método de acabado puede dañar una superficie de sellado o estética.
La consistencia y la validación pueden decidir el ganador

Para piezas críticas, la pregunta clave no es solo si ambos procesos pueden fabricar una muestra. Es si el proceso puede mantener repetidamente las dimensiones requeridas, el estado de curado, la condición superficial y la prueba funcional. La inyección proporciona dosificación controlada y una secuencia de llenado repetible, mientras que la compresión puede depender más de la colocación de la carga y de la consistencia del operador o de la automatización. Un proceso de compresión bien diseñado aún puede ser excelente; la evidencia debe provenir de la pieza real.
Utilice un estudio de capacidad o repetibilidad apropiado al riesgo. Identifique las fuentes de variación, como el lote de material, la masa de carga, la temperatura del molde, la posición de carga, la condición de los respiraderos y el método de desmoldeo. La información de control de calidad de Jucheng puede ayudar a enmarcar las etapas de inspección, pero el plano y el plan de validación del cliente definen las reglas de aceptación reales.
Una regla de selección práctica

Elija el moldeo por inyección de LSR cuando la pieza se beneficie de una dosificación líquida controlada, una geometría compleja o delgada, alta repetibilidad, producción multicavidad o manipulación automatizada. Elija el moldeo por compresión cuando la geometría sea relativamente simple, el volumen sea modesto o variable, la carga directa sea práctica y el proyecto valore un enfoque de utillaje más simple más que una producción altamente automatizada.
Cuando la respuesta no esté clara, realice una revisión de diseño para el proceso utilizando el mismo CAD, la misma intención de material, la misma previsión de volumen y los mismos criterios de aceptación para ambas rutas. La decisión debe mostrar no solo qué proceso puede fabricar la primera pieza, sino cuál puede seguir fabricando piezas aceptables después de que el producto, el material y la demanda ya no sean nuevos.