
製品開発スケジュールを加速するには、量産向けエンジニアリングポリマーを使用した機能的なハードウェア設計の検証が必要です。3Dプリンティングなどの積層造形技術は迅速な概念モデルを提供しますが、フォトポリマーは射出成形熱可塑性プラスチックの機械的靭性、耐熱性、耐薬品性を再現できません。専門的な 試作射出成形 を指定することで、研究開発段階のチェックと量産の間のギャップを埋め、エンジニアは正確な材料特性を持つ機能部品をテストできます。JUCHENGは、迅速な試作金型と低ロット橋渡し生産を提供し、顧客のCAD仕様に厳密に従って機能部品を製造します。.
目次
ラピッドツーリングによるT1サンプル納品: 7〜10営業日
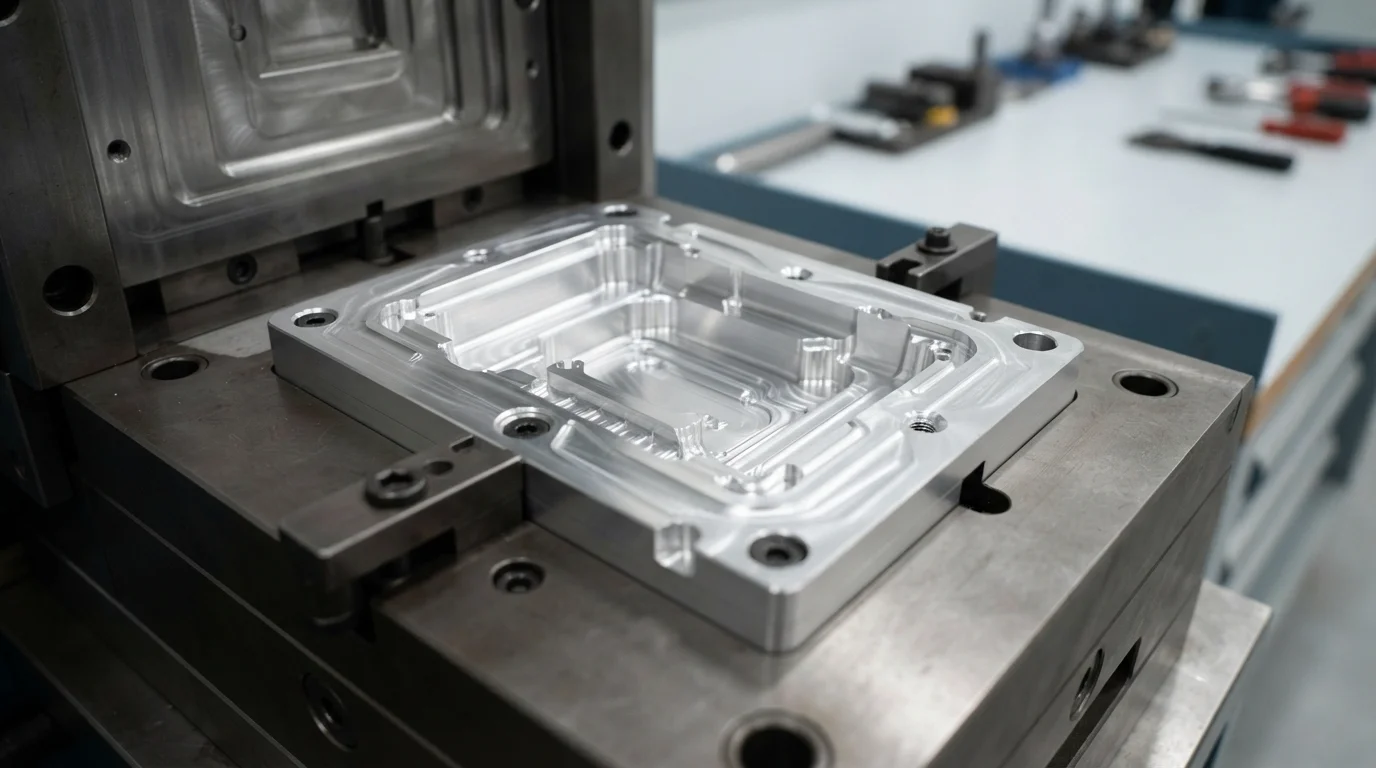
迅速な納期の試作部品を提供するには、モジュラーマスターユニットダイ(MUD)フレームと迅速なツーリングプロトコルに依存します。高強度Al7075アルミニウムまたは予備硬化P20軟鋼からカスタムコアインサートを機械加工することで、金型製造のリードタイムを大幅に短縮できます。高速CNCフライス加工は、硬化工具鋼を加工するよりも最大3倍速くアルミニウムキャビティを切削でき、7〜10営業日でのT1サンプル納品を可能にします。マスターボルスターフレームの再利用により、原材料の鋼板の高い資本コストが不要になり、低ロットの試作実行が非常に経済的になります。.
ラピッドプロトタイピングツーリングのワークフロー手順は次のとおりです:
- MUDフレーム統合—標準化されたマスターユニットダイベースにカスタムキャビティインサートを取り付けることで、ボルスタープレートの機械加工コストが不要になります。.
- High-speed aluminum milling—Cutting Al7075-T6 billet cores rapidly compresses tool fabrication timelines.
- Automated T1 trial molding—量産グレードの樹脂を射出することで、数日以内に機能的なサンプル部品を成形し、物理的検証を行うことができます。.
- 寸法検証レポート—ファーストアーティクルサンプルの測定により、高キャビテーション金型に着手する前に重要な公差を検証します。.
機能テスト用の量産グレードプラスチック(PEEK、PC、ABS、PA66)
物理的なスナップフィット、動的振動耐性、熱たわみを評価するには、実際の量産ポリマーから成形されたテスト部品が必要です。試作金型は、エンジニアリングサーモプラスチックの全範囲を処理でき、以下を含みます: ABS, ポリカーボネート(PC), PA66, ,およびスーパーポリマー、例えば PEEK. 。ガラス強化または難燃性樹脂をラピッドモールドに射出することで、分子密度と物理的強度が量産部品と同一のプロトタイプを提供します。設計チームが有効な落下テスト、流体圧力バースト、無菌バイオバーデン監査を実施できるようにすることで、コストのかかる後期設計変更を防ぎます。.
| 試作射出樹脂 | 3Dプリンティング代替 | 引張弾性率(MPa) | 熱変形温度 (°C) | 主な機能的利点 |
|---|---|---|---|---|
| PC / ABS(Bayblend FR3010) | SLA硬質フォトポリマー | 2,400 MPa | 110°C | Real-world impact testing & ultrasonic welding validation |
| PA66-GF30(Zytel 70G33L) | SLS Sintered Nylon 12 | 8,500 MPa | 240°C | Automotive under-hood thermal & vibration testing |
| PEEK (Victrex 450G) | FDM Filament PEEK | 3,800 MPa | 160°C | Implantable clinical trials & high-voltage aerospace insulation |
Low-Volume Bridge Production (100 to 5,000 parts) before High-Cavitation Tools
Filling early market demand or supporting clinical pilot trials requires flexible bridge manufacturing options. Low-volume bridge production supplies 100 to 5,000 production-grade parts, generating revenue while multi-cavity hardened steel tools undergo fabrication. Capturing real-world molding parameters—such as exact resin shrinkage, gate freeze time, and cavity pressure—informs final production mold design. Eliminating tooling risks during early bridge runs guarantees that multi-cavity steel molds achieve first-time production success.
よくある質問 (FAQ)
機能テストにおいて、プロトタイプ射出成形が3Dプリンティングよりも優れているのはなぜですか?
3Dプリンティングは、成形されたエンジニアリング熱可塑性プラスチックの等方性機械強度や耐熱性を欠くフォトポリマーや焼結粉末を使用します。プロトタイプ射出成形は、標準的なサイクル圧力下でPEEK、PC、ガラス充填ナイロンなどの量産意図の樹脂を射出し、量産ハードウェアと同一の物理的、熱的、電気的特性を持つ部品を生産します。.
アルミニウムラピッドモールドとP20スチールモールドの違いは何ですか?
アルミニウムモールド(Al7075-T6)は、より速いCNC加工速度と優れた熱伝導性を提供し、未充填樹脂を使用した100〜2,000個の部品の短納期プロトタイプランに最適です。予備硬化されたP20軟鋼モールドは、研磨性のあるガラス充填または難燃性ポリマーに対する高い耐摩耗性を提供し、工具寿命を最大10,000ショットまで延ばします。.
プロトタイプツーリングは、量産金型設計の最適化にどのように役立ちますか?
ラピッドプロトタイプツールで部品を成形することで、実際のポリマー収縮率、ニットライン形成、冷却挙動を含む実際の加工データを収集します。この物理的な成形データを分析することで、エンジニアは高価なマルチキャビティ量産金型を切削する前に、ゲート位置を改良し、コアスチールの寸法を事前に補正することができます。.