LCP-Toray Siveras LX70G35
Mantenere una complanarità senza compromessi e un'emissione di gas ultra-bassa sotto temperature di rifusione SMT fino a 255°C richiede un polimero eccezionalmente resistente e ad alta precisione, che il Siveras LX70G35 di Toray offre attraverso la sua matrice di Polimero a Cristalli Liquidi (LCP) rinforzato con fibra di vetro al 35%. Con una densità di 1,66 g/cm³ e una temperatura di distorsione al calore di 255°C, questo grado ad alto calore e alta tenacità offre un enorme modulo a flessione ASTM di 16.000 MPa e eccellenti proprietà di smorzamento delle vibrazioni. Jucheng Precision, nell'ambito di certificazioni ISO 9001 e IATF 16949, è specializzata nel micro-stampaggio del Siveras LX70G35. Utilizzando cavità di stampo in S136 lavorate con CNC a 5 assi e oltre 35 presse avanzate, controlliamo il suo ritiro anisotropo per fornire micro-componenti a parete sottile senza bave, verificati tramite CMM Zeiss.
Profilo Siveras LX70G35 ad Alta Tenacità e Basso Outgassing
SIVERAS® LX70G35 è una resina poliestere a cristalli liquidi (LCP) tenace e a basso outgassing, progettata da Toray, per offrire eccezionale resistenza meccanica, rigidità e proprietà di assorbimento delle vibrazioni:
| Proprietà Fisica e Strutturale | Provino Testato Siveras LX70G35 | Vantaggio per Stampaggio ed Elettronica |
|---|---|---|
| Rigidità Strutturale | Modulo a flessione 16.000 MPa / Resistenza 175 MPa | Offre rigidità simile al metallo ed elevata resistenza alla flessione, prevenendo la deformazione del pezzo durante avvolgimenti dinamici automatizzati multi-pin. |
| Outgassing Estremamente Basso | Pacchetto brevettato a bassissime emissioni volatili | Minimizza l'emissione di gas volatili durante le lavorazioni ad alta temperatura, prevenendo la corrosione dei contatti metallici nei relè microelettronici. |
| Resistenza all'urto senza intaglio a temperature sottozero | Tenace ed elevato assorbimento delle vibrazioni | Mantiene eccezionale tenacità meccanica e assorbimento delle vibrazioni sotto carichi dinamici elevati, prevenendo l'affaticamento strutturale. |
Configurazioni di processo per componenti strutturali in Siveras LX70G35
Con la sua viscosità di fusione ultra-bassa e l'elevata cristallinità auto-rinforzante, Siveras LX70G35 si processa in modo costante all'interno di cavità di precisione:
| Metodo di lavorazione | Compatibilità di stampaggio e dettagli operativi |
|---|---|
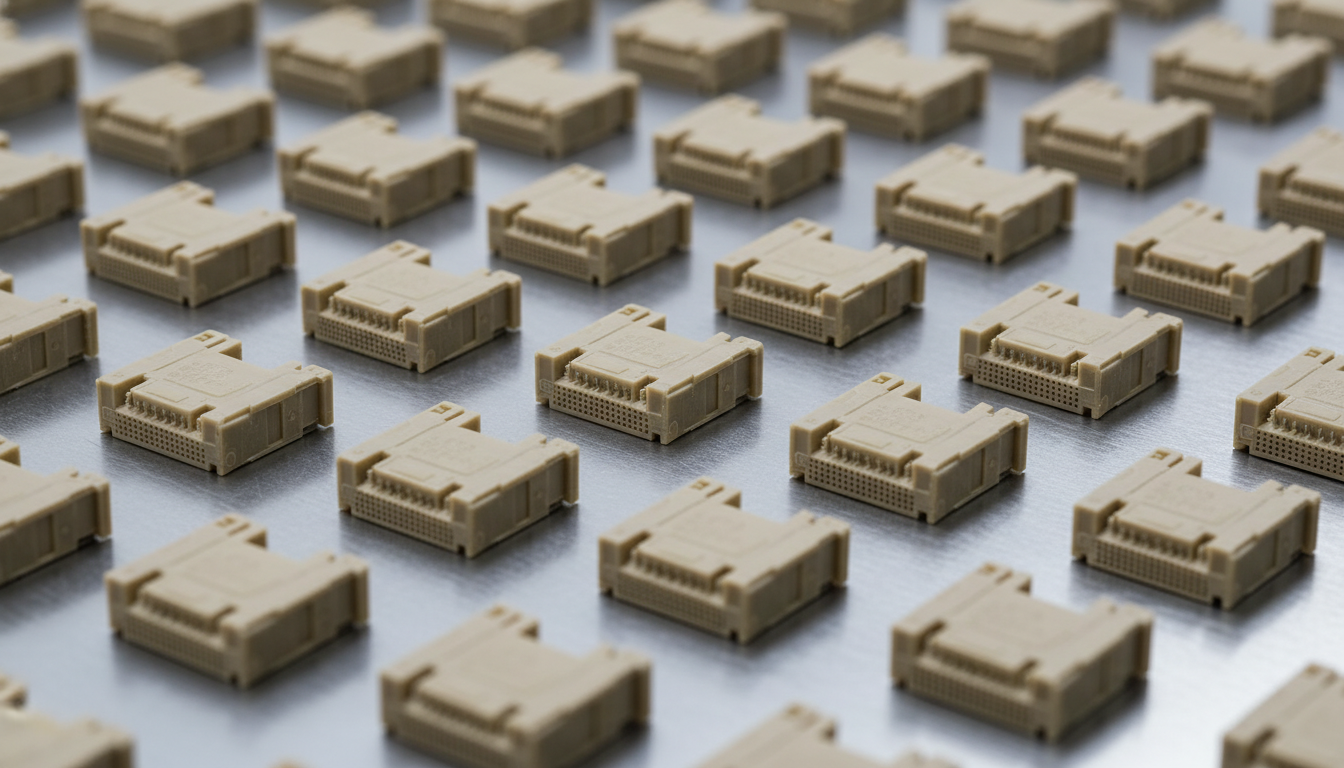
| Connettori ad alta densità da scheda a scheda | Eccellente. Il processo primario per Siveras LX70G35. Ottimizzato per griglie di connettori multi-cavità a parete ultra-sottile con spessori di parete fino a 0,15 mm. |
| Micro-bobine SMT di precisione | Eccellente. L'elevata tenacità e il basso degassamento prevengono la deformazione strutturale dinamica, rendendolo ideale per bobine micro-elicoidali e relè. |
| Alloggiamenti industriali a bassa emissione di gas | Buono. L'elevato modulo specifico, il basso degassamento e l'eccellente resistenza al creep ad alta temperatura prevengono la distorsione strutturale nei supporti dei moduli fotocamera. |
Guida alla cristallizzazione rapida LCP-Toray Siveras LX70G35
Stampare un LCP rinforzato con fibra di vetro al 35% ad altissima resistenza al calore come Siveras LX70G35 richiede un controllo preciso dei punti di iniezione, limiti termici estremi e sfiato avanzato per prevenire il degassamento:
Controllo delle bave a livello di micron (precisione dell'attrezzatura)
Poiché Siveras LX70G35 mostra un'estrema fluidità (bassa viscosità) e una rapida velocità di cristallizzazione durante lo stampaggio standard di picco a 360°C, la resina fusa può penetrare facilmente in piccoli giochi dello stampo, causando bave sulle linee di divisione. La divisione utensili di Jucheng utilizza macchine CNC a 5 assi per raggiungere micro-tolleranze, mantenendo i giochi di divisione dello stampo strettamente entro 0,005 mm su blocchi di cavità in acciaio inossidabile S136 premium.
Controllo del Ritiro Anisotropo e della Deformazione
Siveras LX70G35 si restringe molto meno lungo il flusso (0,05%) che perpendicolarmente ad esso (0,55%). Utilizziamo la simulazione Moldflow durante la nostra revisione DFM gratuita per bilanciare le posizioni dei punti di iniezione, allineando le fibre di vetro in modo uniforme per prevenire deformazioni del componente e dimensioni fuori tolleranza.
Controllo della temperatura dello stampo (qualità superficiale)
Manteniamo le temperature dello stampo a 80°C–120°C utilizzando controllori di temperatura dell'olio pressurizzati. Le alte temperature dello stampo massimizzano la lucentezza superficiale, riducono le linee di saldatura e prevengono il galleggiamento delle fibre di vetro superficiali, garantendo una finitura liscia e senza fibre.
Pre-essiccazione e sfiato per degassamento
Asciughiamo la resina grezza in essiccatori a tramoggia a setaccio molecolare a 130°C (266°F) per 5 ore. Ciò elimina lo splay superficiale e previene microvuoti sulle linee di saldatura, mantenendo l'umidità interna strettamente al di sotto dello 0,01%. Fessure di sfiato precise (profondità 0,015 mm) vengono tagliate lungo le linee di divisione per espellere il gas durante le lavorazioni ad alta fusione.
Campi di applicazione chiave per LCP-Toray Siveras LX70G35
- Hardware per telecomunicazioni ad alta densità e 5G: Fine-pitch board-to-board (B2B) connectors, USB Type-C sockets, SIM card slots, CPU sockets, camera module frames, and microelectronics.
- Gruppi propulsori e sensori per automotive (IATF 16949): Alloggiamenti per bobine di accensione, sensori di trasmissione, moduli di controllo del gruppo propulsore, prese per lampade a LED e sensori per pompe dell'acqua elettriche.
- Strumenti medici (conformi ISO 13485): Punte chirurgiche minimamente invasive, connettori medici di alta gamma, bobine per cartucce diagnostiche e componenti per cateteri che richiedono saldatura SMT.
Proprietà
| Densità | 1,66 g/cm³ |
| Resistenza a trazione (ASTM D638) | 175 MPa |
| Tensile Elongation at Break (ASTM D638) | 3 % |
| Resistenza a flessione (ASTM D790) | 220 MPa |
| Modulo a flessione (ASTM D790) | 16,000 MPa |
| Resistenza all'urto con intaglio Izod (ASTM D256) | 90 J/m |
| Temperatura di fusione | 320 - 340 °C |
| Temperatura di deflessione al calore (HDT @ 1,82 MPa) | 255 °C |
| Linear Thermal Expansion (Flow) | 1.0E-5 - 1.5E-5 cm/cm/°C |
| Ritiro di Stampaggio Lineare (Direzione di Flusso) | 0.05 % |
| Ritiro di Stampaggio Lineare (Direzione Trasversale) | 0.55 % |
| Classificazione di infiammabilità (0.15mm) | Classe UL 94 V-0 |
| Dimensione massima del pezzo | 600 x 400 mm |
| Dimensione Minima del Pezzo (Limite di Micro Stampaggio) | 0,1 x 0,1 mm |