
Il costo di uno stampo a famiglia non è determinato solo dal numero di cavità. Il preventivo cambia in base a quanto i pezzi sono diversi tra loro, a come il sistema di colata e di raffreddamento deve servirli, a quanta compensazione è necessaria e se il mix di produzione rende utile ogni ciclo. Una stima del prezzo dello stampo più bassa può comunque portare a un costo totale più alto se un componente si accumula come scorta o se lo stampo combinato ha una finestra di processo ristretta.
Dove si concentra effettivamente il costo
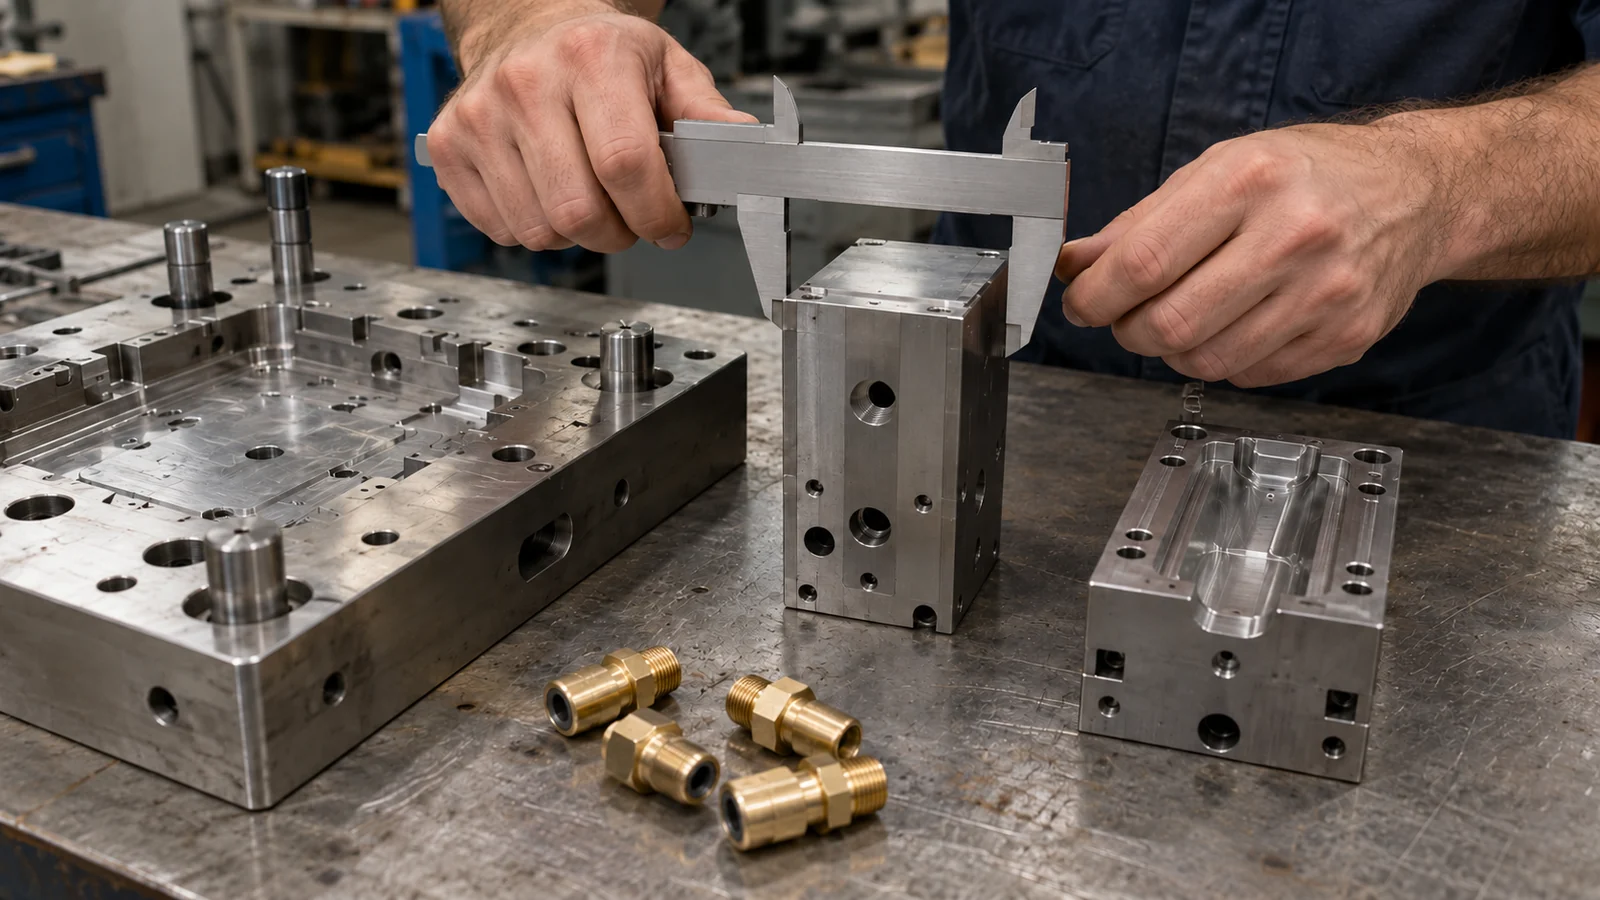
Uno stampo a famiglia combina più pezzi diversi in un unico stampo. La sua economia dipende da più che dall'acciaio e dalla lavorazione meccanica. Suddividi la stima in quattro categorie, così un confronto non nasconde le conseguenze operative:
- Costruzione dello stampo: numero di cavità, geometria dei pezzi, base dello stampo, slitte o lifters, disposizione della colata e accesso al raffreddamento, e la necessità di dettagli sostituibili o riparabili in modo indipendente.
- Ingegnerizzazione e validazione: pianificazione degli iniettori, bilanciamento di riempimento e compattazione, regolazioni di prova, controlli dimensionali e approvazione di ciascun componente.
- Produzione: vincoli di ciclo, setup, cambi di materiale se pertinenti, esposizione agli scarti, ispezione, movimentazione e imballaggio.
- Proprietà nel tempo: interruzioni per manutenzione, modifiche di ingegneria, inserti di ricambio e il costo di mantenere i pezzi disponibili quando la domanda cambia.
Queste sono categorie di confronto, non una formula percentuale universale. Il preventivo effettivo dipende dal CAD fornito, dalla resina, dai requisiti estetici e dimensionali, dal volume dell'ordine e dall'ambito di validazione. Evitare di considerare un moltiplicatore generico per cavità come una stima affidabile.
Perché pezzi diversi modificano il progetto dello stampo
Due componenti nello stesso assieme possono comunque richiedere gate, lunghezze di flusso, strategie di raffreddamento e disposizioni di espulsione diversi. Se i loro volumi di cavità o spessori di parete differiscono, il progettista dello stampo deve determinare se entrambi possono essere riempiti e compattati entro una finestra di processo comune. Tale valutazione può comportare il bilanciamento del canale di alimentazione, la regolazione delle restrizioni dei gate e la pianificazione di prove che valutino ciascun pezzo separatamente.
La geometria può anche influire sulla complessità dello stampo. Un pezzo con caratteristiche laterali può richiedere slitte; un'anima profonda può complicare il raffreddamento o l'estrazione; una superficie estetica può limitare le posizioni di gate ed espulsori. Un componente difficile può influenzare il layout e la manutenibilità dell'intero stampo a famiglia. Condividere la revisione corrente di ogni pezzo anziché stimare da uno screenshot dell'assieme.
Le differenze di materiale meritano attenzione precoce. Le qualità di resina possono richiedere considerazioni diverse su essiccazione, fusione, temperatura dello stampo o ritiro. Uno stampo a famiglia non dovrebbe essere quotato presumendo che materiali diversi siano automaticamente compatibili. Confermare il concetto di stampaggio e il piano dei materiali prima di confrontare i preventivi di attrezzaggio.
Il test del mix di produzione
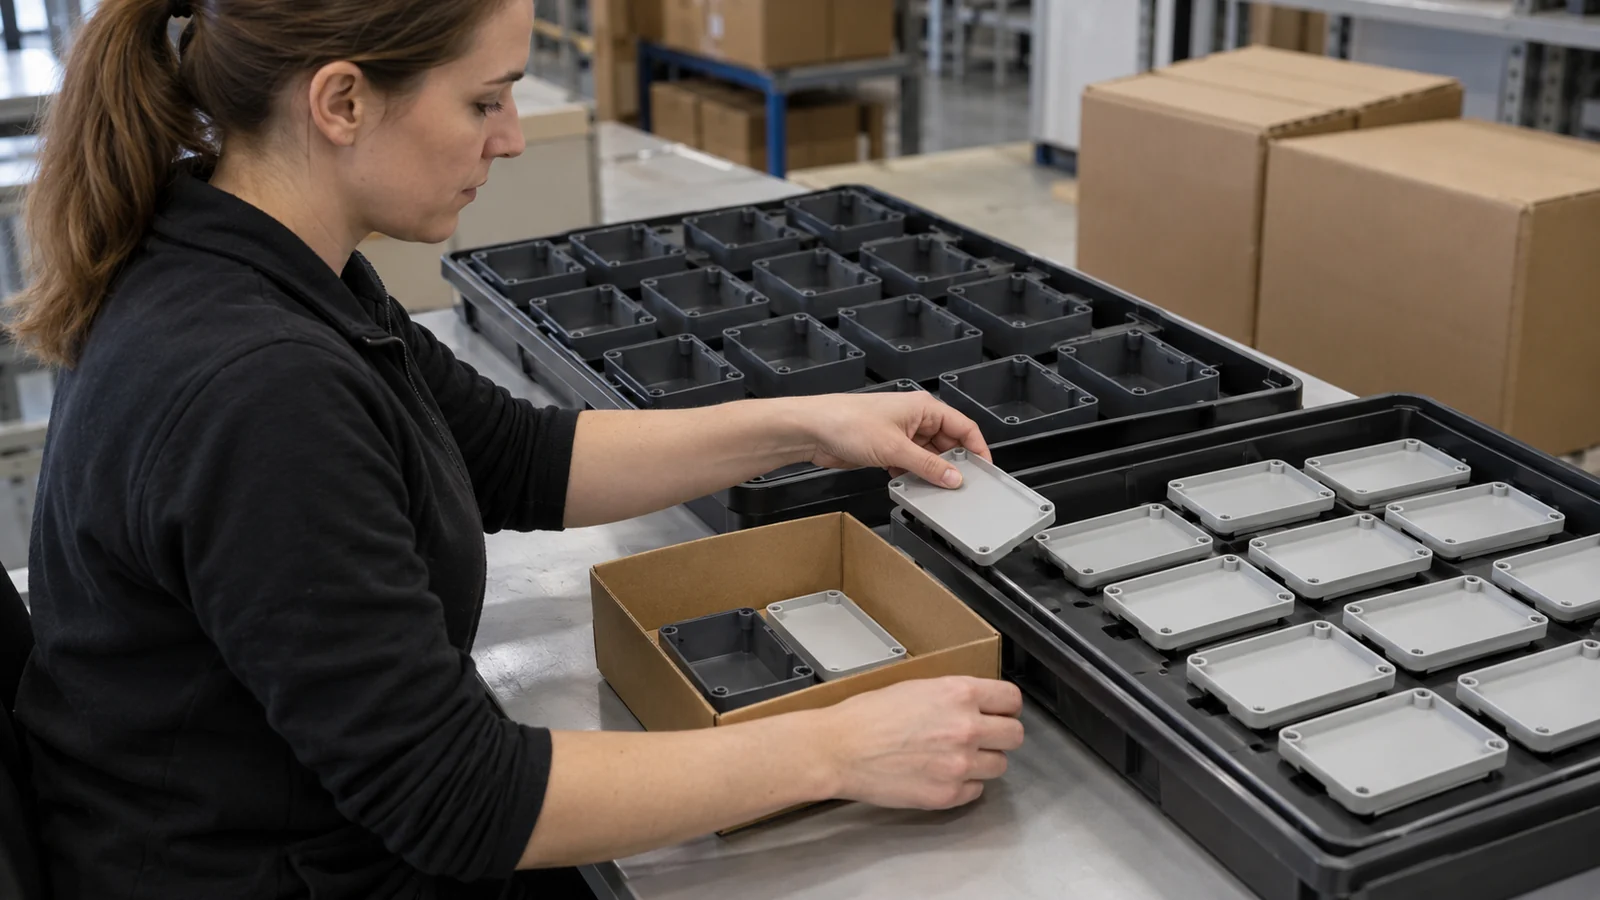
La principale trappola economica è produrre una serie fissa di pezzi in un rapporto che non corrisponde al consumo effettivo. Se uno stampo a famiglia produce un pezzo di ciascun componente per ciclo ma il prodotto utilizza tre coperchi per ogni staffa, la cavità della staffa può generare scorte in eccesso. Inventario, stoccaggio e obsolescenza possono superare parte del risparmio iniziale sullo stampo.
| Modello di domanda | Cosa esaminare |
|---|---|
| I pezzi vengono consumati come kit abbinato | Se l'imballaggio e la tracciabilità preservano il set dopo lo stampaggio. |
| Un pezzo ha domanda più lenta | Con quale frequenza lo stampo produrrà unità in eccesso e per quanto tempo rimarranno utilizzabili. |
| La domanda cambia per regione o versione di prodotto | Se stampi separati consentirebbero alla produzione di rispondere senza produrre componenti indesiderati. |
| Un pezzo potrebbe essere riprogettato per primo | Se è possibile una modifica locale dell'inserto o se lo stampo condiviso richiederebbe una rivalidazione più ampia. |
Utilizzare una domanda realistica per parte e revisione, non un unico volume annuale combinato. Chiedere al pianificatore di modellare il numero di cicli necessari per ciascun componente e il conseguente profilo delle scorte. Questo semplice controllo spesso determina se uno stampo condiviso ha un vantaggio economico pratico.
Confrontare le alternative lungo il ciclo di vita del prodotto
Confrontare uno stampo a famiglia con stampi separati utilizzando le stesse ipotesi per domanda annuale, resina, controlli qualità, tempo macchina e modifiche ingegneristiche. Una soluzione può ridurre l'attrezzatura iniziale, mentre l'altra può offrire flessibilità di pianificazione o isolare la manutenzione. Nessuna delle due è automaticamente più economica in ogni programma.
Una sequenza decisionale utile è: prima eliminare le opzioni che non possono soddisfare i requisiti di processo o qualità; poi verificare se il rapporto di produzione è compatibile con il consumo; quindi confrontare l'attrezzatura iniziale più i costi di produzione e modifica previsti. Mantenere le ipotesi visibili. Se la durata in servizio, la frequenza di riparazione o il profilo degli ordini sono sconosciuti, mostrare un intervallo o contrassegnarlo per conferma anziché inventare un punto di pareggio preciso.
Per l'approccio più ampio all'attrezzatura e la sua idoneità, vedere soluzioni per stampi a iniezione a famiglia. Lo scopo dell'articolo è la valutazione dei costi; la compatibilità dettagliata delle cavità deve comunque essere confermata durante la revisione di progettazione.
Cosa includere in una revisione dei costi
- CAD e revisione del disegno per ciascun componente;
- produttore e grado della resina, colore e eventuali requisiti documentati di essiccazione o lavorazione;
- quantità annuali e per rilascio per parte, non solo il volume totale dell'assieme;
- dimensioni critiche, zone estetiche, metodi di ispezione e criteri di accettazione;
- revisioni previste del prodotto, ipotesi sulla durata in servizio e registrazioni di validazione richieste.
Con questi input, un preventivo può spiegare se lo stampo a famiglia riduce i costi tramite l'attrezzatura condivisa o semplicemente sposta il costo nella produzione e nelle scorte. Se le quantità e le revisioni delle parti sono incerte, registrare tale incertezza come voce decisionale invece di trattare la prima stima come definitiva.
FAQ
Uno stampo a famiglia costa meno di uno stampo per parte?
Può ridurre l'investimento iniziale in attrezzatura, ma il percorso totale include anche bilanciamento del processo, validazione, scorte, manutenzione e modifiche ingegneristiche. Confrontare entrambe le opzioni con le stesse ipotesi di produzione.
Quali informazioni hanno il maggiore impatto sulla stima?
Il CAD attuale per ogni parte, il materiale e il grado, la domanda per componente, i requisiti di qualità e le modifiche previste sono essenziali. Input mancanti possono rendere fuorviante un confronto sull'attrezzatura.
Uno stampo a famiglia può produrre parti in quantità diverse?
Uno stampo a famiglia convenzionale realizza le sue cavità insieme a ogni ciclo, quindi il rapporto di produzione è determinato dalla disposizione delle cavità. Rapporti di domanda diversi possono generare eccedenze, a meno che il concetto dello stampo o il piano di produzione non li gestisca.