
Il processo di stampaggio assistito da gas può produrre una sezione cava e leggera senza i segni di ritiro tipici di una parete spessa piena. Ma uno short shot ben eseguito da solo non rende stabile il ciclo. Riempimento della resina, ritardo del gas, mantenimento della pressione, raffreddamento e sfiato devono lasciare al gas un percorso prevedibile attraverso il nucleo ancora fuso. Se una fase cambia, il pezzo può riempirsi ma presentare un canale del gas corto, un segno superficiale o una parete inaspettatamente sottile.
Questa è una guida alla finestra di processo per ingegneri che esaminano una prova, non un elenco generico di vantaggi. Per l'ambito del servizio e i tipi di pezzi, vedere stampaggio a iniezione assistito da gas. Qui la domanda è più ristretta: cosa dovrebbe misurare un team prima di modificare le impostazioni del gas?
In questo articolo
- Lo shot definisce il percorso
- Il ritardo modifica il nucleo fuso
- Il mantenimento deve raggiungere la sezione spessa
- Leggere il pezzo prima di modificare un'impostazione
- Cosa preservare per la produzione
- Domande da una revisione di processo
Lo shot definisce il percorso; non completa il riempimento
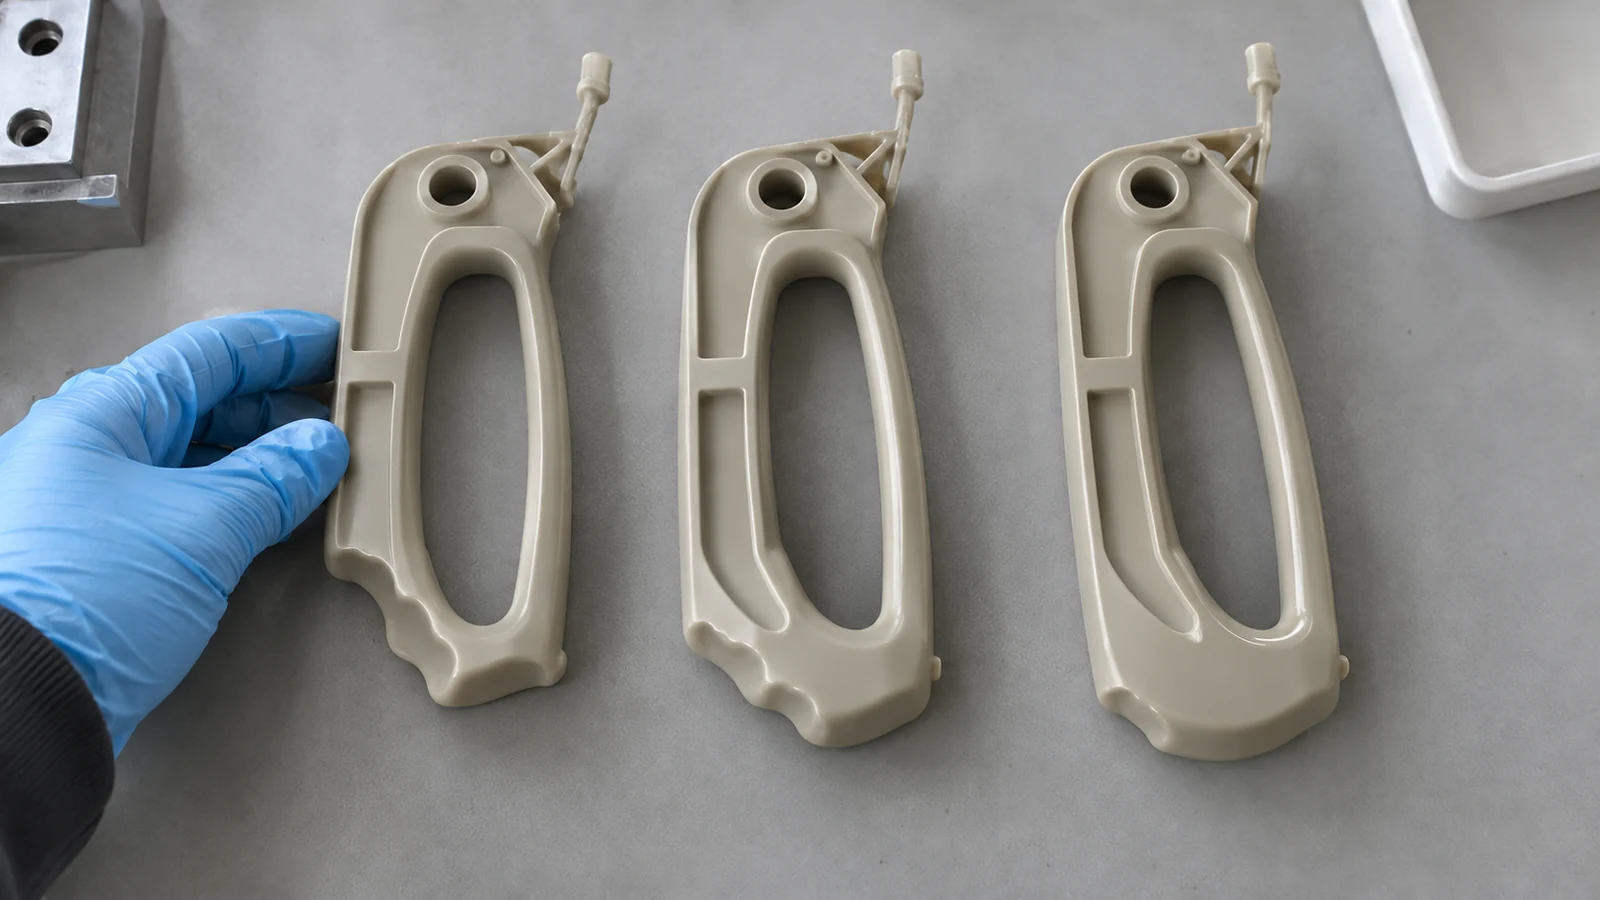
In un ciclo short-shot, la resina occupa inizialmente parte della cavità. L'azoto sposta poi il nucleo caldo di una sezione volutamente spessa e può spingere la resina fusa verso la fine del flusso. La pelle esterna ha già iniziato a raffreddarsi contro lo stampo. Questa differenza tra una pelle più fredda e un nucleo mobile è ciò che rende possibile un percorso cavo controllato.
Uno shot troppo piccolo può lasciare troppo poca massa fusa davanti al gas, aumentando la probabilità di riempimento incompleto o di sfondamento del gas. Uno shot troppo grande può lasciare spazio insufficiente per una penetrazione utile. Non esiste una percentuale universale trasferibile da un pezzo all'altro: la posizione del gate, la resina, la geometria del canale e lo spessore della parete cambiano l'intervallo utilizzabile. Registrare l'impostazione effettiva dello shot e il peso del pezzo stampato durante le prove, quindi sezionare pezzi rappresentativi per vedere dove è andato il gas.
Non considerare ogni caratteristica scura o dall'aspetto cavo come prova di un canale completo. Una sezione tagliata può rivelare un segmento pieno dietro un esterno altrimenti accettabile. Quel segmento può continuare a raffreddarsi e ritirarsi diversamente dall'area cava prevista.
Il ritardo del gas cambia quale anima è ancora mobile
L'intervallo tra il riempimento in resina e l'ingresso del gas determina quanta parte dell'anima rimane mobile. Se il gas entra prima che si sia formata una pelle utile, può vagare in una parete sottile o rompere la superficie. Se entra dopo che il percorso spesso si è solidificato troppo, la penetrazione può fermarsi presto e lasciare una massa soggetta a ritiri vicino alla fine del canale.
Il ritardo non può essere valutato isolatamente. La temperatura del fuso, la temperatura dello stampo, la dimensione dello shot e lo spessore locale della parete influenzano tutti il raffreddamento. Cambiare una variabile alla volta durante una prova controllata e confrontare i tagli di sezione nelle stesse posizioni. Un miglioramento visibile della superficie è una prova utile, ma non mostra se la sezione cava è continua o se la parete rimanente è adeguata al carico del pezzo.
Se un processo funziona solo con una ristretta combinazione di impostazioni, ispezionare anche la geometria oltre alla ricetta. Il gas tende a seguire il percorso più caldo e più spesso, a minore resistenza. Un percorso scadente non sempre può essere corretto aumentando la pressione.
Il mantenimento deve raggiungere la sezione spessa che si sta ritirando
La pressione del gas può sostenere la superficie dall'interno mentre la resina si raffredda, ma aiuta solo dove un percorso del gas collegato arriva effettivamente. Una nervatura spessa lasciata piena oltre un canale interrotto può comunque mostrare ritiri o ritiri differenziali. Il profilo di pressione e il tempo di mantenimento devono quindi essere valutati insieme alla penetrazione del gas e al raffreddamento, anziché essere usati come indicatori di qualità autonomi.
Aumentare la pressione non è una risposta predefinita sicura a ogni difetto. Può spostare il fronte del gas in una regione indesiderata o assottigliare la parete vicino a uno spigolo. Prima identificare se il problema è una penetrazione insufficiente, un fronte instabile, un riempimento insufficiente di una superficie specifica o un raffreddamento non uniforme. Se il problema ha origine nel percorso di flusso previsto, un dell'analisi del flusso nello stampo può aiutare a verificare la relazione tra schema di riempimento, percorso del gas e geometria prima di approvare un'altra modifica all'attrezzatura.
Leggere il pezzo prima di cambiare le impostazioni
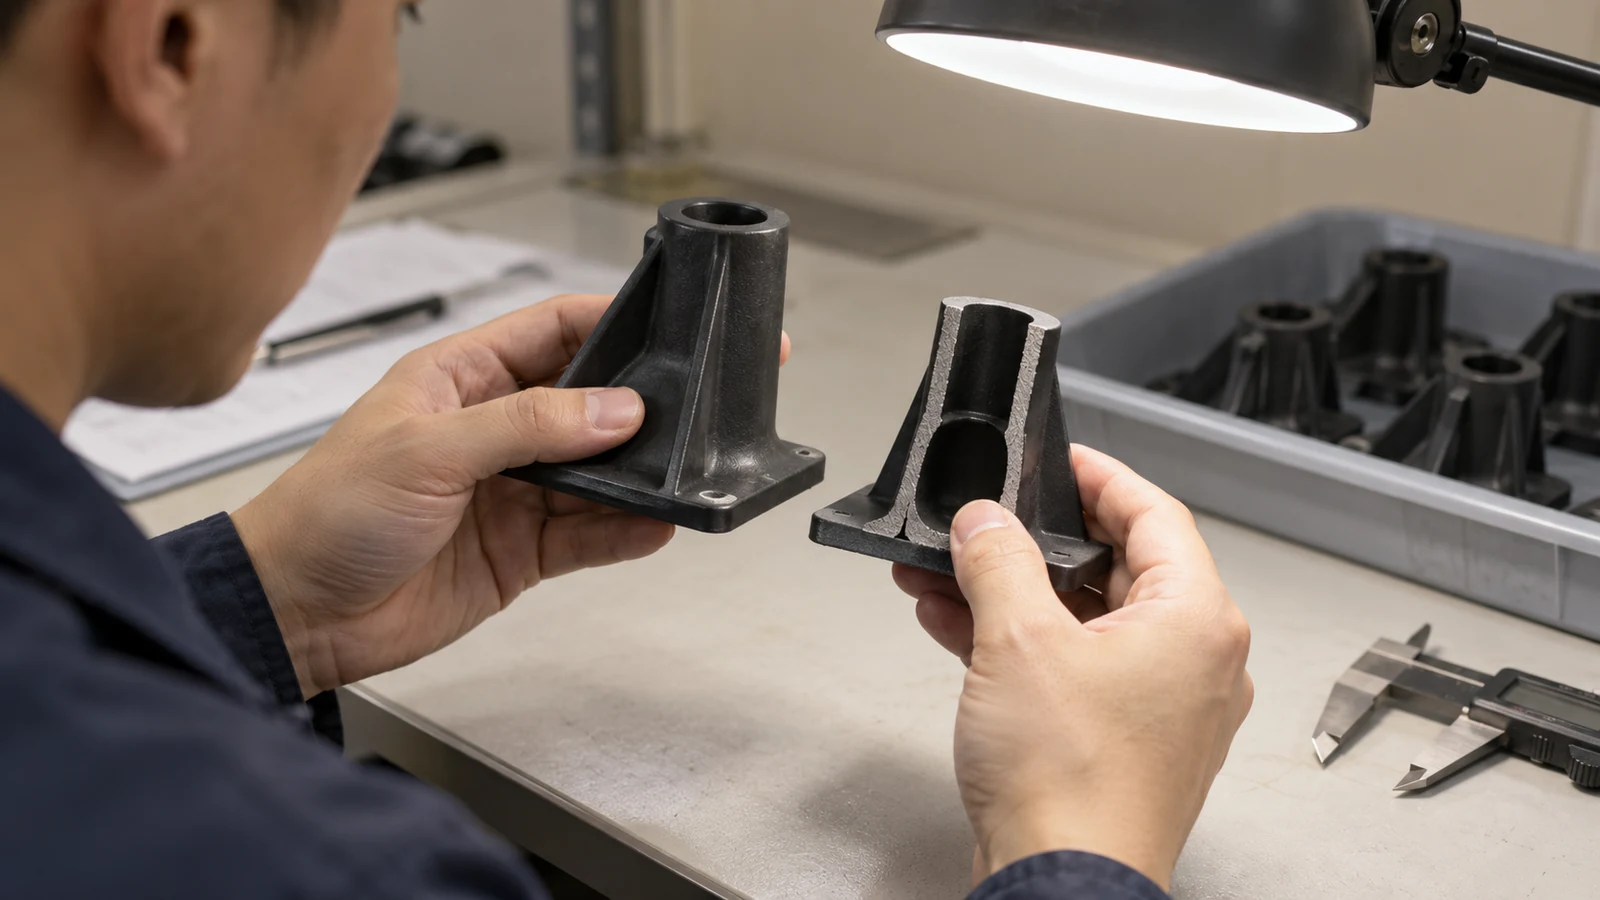
Una prova di processo è più facile da interpretare quando ogni sintomo è abbinato a una prova fisica. Confrontare i pezzi prodotti con impostazioni identificate e mantenere coerenti il piano di taglio, i punti di misurazione e i criteri di aspetto. La tabella seguente descrive un punto di partenza diagnostico, non una causa garantita.
| Osservazione | Verificare per primo | Prova da conservare |
|---|---|---|
| Ritiro residuo vicino a un'estremità spessa | Se il percorso cavo raggiunge quella sezione | Sezione tagliata e fotografia della superficie |
| Il gas attraversa una parete | Fuso residuo davanti al gas, tempistica e geometria locale della parete | Posizione di sfondamento e registro dello shot |
| La lunghezza della cavità varia da ciclo a ciclo | Coerenza dello shot, ingresso del gas e stabilità termica | Pesi dei pezzi e sezioni tagliate ripetute |
Le modifiche di processo dovrebbero essere valutate rispetto alle superfici e alle dimensioni critiche del disegno, non solo rispetto al peso del pezzo. Un pezzo più leggero non è automaticamente un pezzo migliore se la continuità della parete, la rigidità o la qualità superficiale diventano meno prevedibili.
Cosa preservare quando la prova diventa produzione
L'approvazione dovrebbe definire sia la finestra lato macchina sia le evidenze lato pezzo. Preservare l'identificazione della resina, l'impostazione dello shot, la tempistica di ingresso del gas, il profilo di pressione, la sequenza di mantenimento e sfiato, le condizioni di temperatura dello stampo e un metodo concordato per verificare la sezione cava. Registrare quali dimensioni e superfici visibili sono importanti per l'acquirente. Questi sono elementi da esaminare per uno specifico progetto, non l'affermazione che esista un'unica finestra universale.
- Contrassegnare i piani di sezione. Selezionare posizioni che rivelino l'inizio, la curva e la fine del percorso del gas previsto.
- Concordare le condizioni di accettazione. Definire l'aspetto richiesto, la continuità della parete e le dimensioni del disegno prima di valutare i campioni.
- Mantenere un registro delle modifiche. Se un parametro cambia, confrontare il nuovo pezzo con la stessa sezione e lo stesso piano di ispezione.
Per un progetto ancora prima dell'attrezzaggio, è meglio rivedere il percorso del gas previsto insieme al disegno del pezzo piuttosto che affidarsi a una prova di processo per scoprire un canale mancante.
Domande da una revisione di processo
Può una pressione del gas maggiore risolvere un canale cavo corto?
Non in modo affidabile. Per prima cosa stabilire se il percorso del fuso si è solidificato, se l'ingresso del gas è fuori posizione o se la geometria del canale è ambigua. Una pressione maggiore può creare un nuovo difetto a parete sottile senza estendere il percorso desiderato.
Un esterno dall'aspetto gradevole è sufficiente per approvare il ciclo?
No. L'aspetto deve essere abbinato a controlli di sezione e alle dimensioni o ai requisiti meccanici indicati sul disegno. Il percorso cavo non visibile fa parte del risultato funzionale.
Quali file aiutano a valutare una prova difficile?
Fornire il modello 3D, il disegno, il grado di resina, le facce estetiche contrassegnate, la direzione di carico prevista e fotografie o sezioni del difetto. Questi dettagli rendono una revisione di processo molto più specifica di un elenco di impostazioni della macchina.